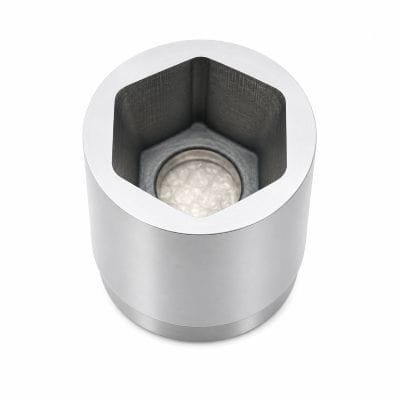
Inserto esagonale di azionamento personalizzato

Abilita JavaScript nel browser per completare questo modulo.
Fai clic o trascina i file su quest'area per caricarli.You can upload up to 10 files.

Table of Contents

Inserto esagonale di azionamento personalizzato per applicazioni minerarie

Weforging produce inserti esagonali di azionamento personalizzati per sistemi di supporto del terreno e bullonatura in ambito minerario, realizzati su disegno OEM anziché secondo dimensioni standard di catalogo. Dimensioni dell’esagono interno, profondità, geometria esterna, materiale, trattamento termico e interfaccia di azionamento possono essere definiti in funzione del componente accoppiato e delle condizioni operative.

Per le geometrie idonee, Weforging integra forgiatura, trattamento termico e lavorazione CNC in un unico ciclo produttivo. Questo permette di mantenere la tracciabilità del materiale, controllare le caratteristiche dimensionali critiche e garantire una maggiore uniformità tra i diversi lotti di produzione.

Inserti esagonali personalizzati realizzati su disegno OEM

Per un inserto esagonale destinato ad applicazioni minerarie, l’accoppiamento con il componente e l’interfaccia di azionamento sono più importanti delle sole dimensioni esterne.

Weforging produce componenti personalizzati partendo da disegni, campioni o quote di accoppiamento definite dal cliente. La dimensione tra facce (A/F), la profondità e il profilo dell’esagono interno determinano il corretto ingaggio con il componente accoppiato. Diametro esterno, lunghezza e lato di azionamento devono invece essere compatibili con l’attrezzatura di installazione e lo spazio disponibile.

Per ricambi o componenti non standard, anche un componente esistente può essere utilizzato come riferimento durante la verifica tecnica.

SpecificaDati da definire
Esagono internoDimensione A/F, profondità e tolleranza
Interfaccia di azionamentoEsagono, quadro o geometria specifica OEM
Geometria esternaDiametro esterno, lunghezza, spallamenti e altre caratteristiche
Componente accoppiatoDado per bullone di ancoraggio o elemento di azionamento specificato
MaterialeGrado di acciaio o proprietà meccaniche richieste
Trattamento termicoDurezza o requisiti meccanici
Finitura superficialeSecondo disegno e condizioni di servizio

Come funziona un inserto esagonale nella bullonatura mineraria?

Un inserto esagonale trasferisce la coppia dall’attrezzatura di installazione al dado o al componente accoppiato durante il montaggio dei sistemi di ancoraggio. Il profilo interno si innesta sul componente, mentre l’interfaccia opposta si collega all’attrezzatura di installazione.

Un accoppiamento corretto è essenziale perché la coppia deve essere trasmessa attraverso le superfici di contatto senza gioco eccessivo o instabilità. Profilo interno, dimensione A/F, profondità e allineamento devono quindi essere definiti in funzione dell’applicazione.

Attrezzatura di installazione → Interfaccia di azionamento → Inserto esagonale → Componente accoppiato → Trasmissione della coppia

Perché geometria e accoppiamento sono importanti

Per un inserto personalizzato destinato al settore minerario, il corretto accoppiamento è più importante della sola dimensione nominale. Due componenti con dimensioni esterne simili possono comportarsi in modo diverso se profilo interno, profondità, gioco o allineamento non corrispondono correttamente al componente accoppiato.

Per questo motivo Weforging considera la geometria interna di azionamento una caratteristica funzionale critica, non una semplice cavità lavorata.

Accoppiamento dell’esagono interno

La dimensione A/F, la profondità e il profilo determinano il contatto tra l’inserto e il componente accoppiato. Un gioco eccessivo può ridurre la stabilità dell’ingaggio; un gioco insufficiente può impedire il corretto montaggio.

Nel caso di esagoni interni profondi, le quote critiche devono essere controllate nei punti indicati sul disegno e non esclusivamente all’imbocco.

Concentricità e allineamento

La relazione tra profilo interno, diametro esterno e riferimenti geometrici può influire sull’allineamento durante la rotazione.

Quando sono richieste tolleranze più strette, la lavorazione CNC di finitura consente di ottenere la geometria e le relazioni tra i riferimenti specificate sul disegno.

Compatibilità del lato di azionamento

Non tutti i sistemi di installazione utilizzati nel settore minerario adottano la stessa interfaccia. A seconda dell’attrezzatura possono essere richieste geometrie esagonali, quadre o specifiche OEM.

Weforging può produrre queste configurazioni secondo il disegno del cliente, senza limitare la produzione alle geometrie standard di catalogo.

Dal grezzo forgiato all’inserto esagonale finito

Per questo componente, forgiatura a stampo chiuso e lavorazione CNC svolgono funzioni diverse nel processo produttivo.

Il profilo esagonale interno profondo, comprese le superfici tra gli spigoli, viene formato direttamente durante la forgiatura e rimane allo stato forgiato, senza successiva lavorazione meccanica interna. Diametro esterno e facce terminali vengono invece lavorati CNC secondo quote e tolleranze definite sul disegno OEM.

Poiché l’esagono interno rimane una caratteristica funzionale ottenuta per forgiatura, il controllo del processo è particolarmente importante. Geometria dello stampo, temperatura del materiale, dilatazione e contrazione termica e progressiva usura dello stampo devono essere considerati durante la produzione in serie.

Un ciclo produttivo tipico comprende:
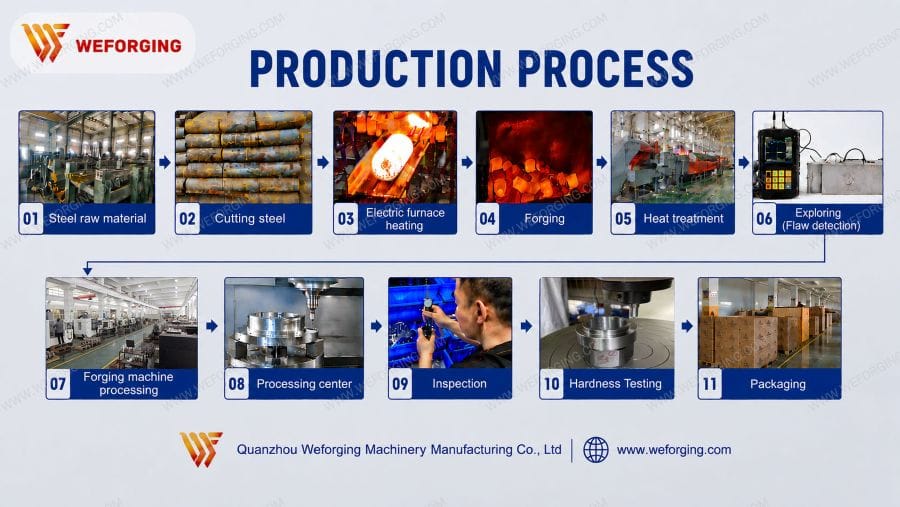
OEM forging and CNC machining production process from raw material to final inspection

Materia prima → Forgiatura a stampo chiuso → Prelavorazione → Trattamento termico → Lavorazione CNC di finitura → Controllo delle caratteristiche critiche → Trattamento superficiale → Controllo finale

Non tutti gli inserti esagonali richiedono necessariamente un processo di forgiatura. Il ciclo deve essere scelto in funzione di geometria, materiale, requisiti meccanici e volume produttivo. Per geometrie adatte può essere valutata anche l’estrusione a freddo come processo alternativo di formatura.

Integrare forgiatura, trattamento termico, lavorazione CNC e controllo in un unico ciclo produttivo aiuta a mantenere tracciabilità del materiale, controllo dimensionale e uniformità dei lotti dal grezzo al componente finito.

Materiali, trattamento termico e tracciabilità

La scelta del materiale per un inserto esagonale destinato al settore minerario deve considerare coppia applicata, carichi ripetuti, usura delle superfici di azionamento e reali condizioni di servizio.

L’obiettivo non è semplicemente ottenere la massima durezza. Resistenza, tenacità e resistenza all’usura devono essere bilanciate in funzione dell’applicazione.

RequisitoPerché è importante
ResistenzaAiuta a limitare la deformazione sotto coppia
TenacitàSupporta urti e carichi ripetuti
DurezzaAiuta a controllare l’usura delle superfici di azionamento
Uniformità del trattamento termicoFavorisce proprietà ripetibili tra i diversi lotti

Weforging produce secondo il grado di materiale e i requisiti di trattamento termico indicati sul disegno OEM.

Quando è richiesta una tracciabilità più completa, la documentazione di produzione può collegare il lotto finito al relativo numero di colata, analisi chimica e dati delle prove meccaniche. In questo modo è possibile mantenere una tracciabilità dal materiale in ingresso fino a forgiatura, trattamento termico, lavorazione CNC e componente finito.
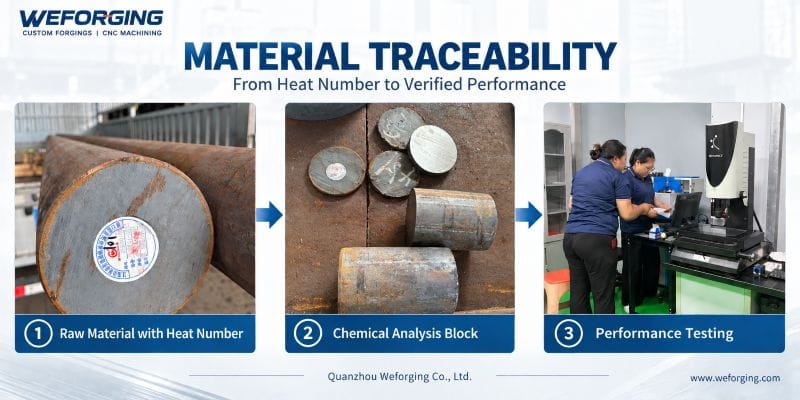
Weforging material traceability process showing heat-numbered raw material, chemical analysis samples, and performance testing for batch quality control. 

Controllo delle caratteristiche critiche dell’inserto

Il controllo si concentra sulle caratteristiche che influenzano accoppiamento, trasmissione della coppia e compatibilità con l’attrezzatura, non soltanto sulle dimensioni esterne.

Per gli inserti esagonali personalizzati, il piano di controllo viene definito sulla base del disegno OEM e dei requisiti di accettazione specificati.

Caratteristica controllataObiettivo
Esagono interno / A/FVerificare il corretto accoppiamento
Profondità e profiloConfermare il corretto ingaggio
Concentricità / allineamentoVerificare la relazione geometrica durante la rotazione
Diametro esterno e lunghezza totaleVerificare la compatibilità con l’attrezzatura
DurezzaConfermare i requisiti del trattamento termico
Condizione superficialeVerificare i requisiti del disegno e della finitura

In funzione del progetto possono essere utilizzati controlli dimensionali, macchina di misura a coordinate (CMM), prove di durezza e altri metodi di controllo appropriati.

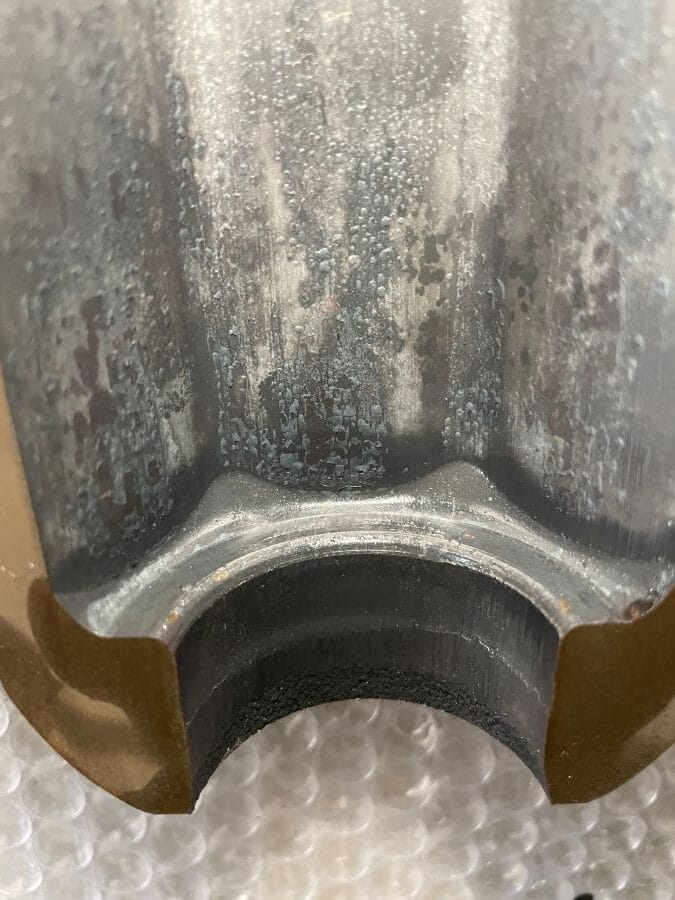
Verifica mediante sezionamento dell’esagono interno allo stato forgiato

In questo inserto, il profilo dell’esagono interno e le superfici tra gli spigoli vengono formati durante la forgiatura e non vengono successivamente lavorati. Diametro esterno e facce terminali vengono lavorati, mentre la geometria interna forgiata deve rimanere entro le tolleranze del disegno per garantire il corretto montaggio con il componente accoppiato.

Questo richiede un controllo più rigoroso del processo di forgiatura. Oltre alle dimensioni dell’esagono, il raggio inferiore deve rispettare il requisito del disegno – massimo R4 per questo componente. La progettazione degli stampi e il controllo del processo devono inoltre considerare dilatazione e contrazione termica di stampo e pezzo, oltre all’usura progressiva dello stampo durante la produzione in serie.

Poiché queste caratteristiche interne profonde non possono essere verificate completamente dall’apertura, Weforging esegue una verifica mediante sezionamento su campioni selezionati.

Il taglio del campione rende accessibile il profilo interno e consente la misurazione diretta della geometria esagonale, delle dimensioni tra gli spigoli e dei raggi inferiori. In questo modo è possibile verificare fisicamente che le caratteristiche forgiate rispettino i requisiti del disegno prima e durante la produzione in serie.

Sectioned deep internal hex socket for machining and dimensional verification

Dalla richiesta di offerta al campione e alla produzione in serie

Per valutare un inserto esagonale personalizzato per applicazioni minerarie, le informazioni più utili sono interfaccia di accoppiamento, dimensioni dell’esagono interno, geometria di azionamento, materiale, trattamento termico e quantità prevista.

Un tipico progetto OEM segue questo percorso:

Disegno / Componente accoppiato → Analisi tecnica → Conferma di materiale e processo → Produzione del campione → Controllo e verifica dell’accoppiamento → Approvazione del campione → Produzione in serie

Per la quotazione e la valutazione tecnica è utile fornire:

  • Disegno 2D e/o modello 3D
  • Dimensione A/F e profondità dell’esagono interno
  • Informazioni sul componente accoppiato
  • Geometria del lato di azionamento
  • Materiale o requisiti meccanici
  • Trattamento termico e durezza
  • Trattamento superficiale
  • Quantità richiesta

Prima della produzione in serie possono essere realizzati campioni per verificare dimensioni critiche, accoppiamento, materiale e requisiti di durezza.

Dopo l’approvazione, il campione confermato e i parametri produttivi definiti possono essere mantenuti come riferimento tecnico per i successivi lotti di produzione.

Qual è la differenza tra un esagono interno e un inserto esagonale di azionamento?

L’esagono interno descrive principalmente la forma geometrica esagonale interna. Un inserto esagonale di azionamento è invece un componente progettato per trasmettere coppia attraverso una specifica interfaccia. Nel settore minerario la terminologia può variare in funzione dell’attrezzatura e del componente accoppiato.

È possibile produrre un inserto adatto a un dado o a un componente di ancoraggio esistente?

Sì. Un inserto personalizzato può essere prodotto sulla base di un disegno OEM o di quote di accoppiamento definite. Quando necessario, un componente esistente può essere utilizzato come riferimento per verificare profilo interno e accoppiamento.

È possibile personalizzare sia l’esagono interno sia il lato di azionamento?

Sì. Dimensione A/F, profondità, geometria esterna e configurazione dell’azionamento possono essere realizzate secondo il disegno del cliente. Sono possibili geometrie esagonali, quadre o altre interfacce specifiche OEM, previa verifica tecnica.

Gli inserti esagonali per il settore minerario vengono forgiati o lavorati CNC?

Possono essere utilizzati entrambi i processi. Per geometrie e volumi adatti si può partire da un grezzo forgiato, seguito da trattamento termico e lavorazione CNC di finitura. Altre configurazioni possono essere ricavate direttamente da materiale in acciaio. La scelta dipende da geometria, materiale, requisiti prestazionali e quantità.

Quali informazioni servono per richiedere un’offerta?

Sono utili disegno 2D o modello 3D, dimensioni dell’esagono interno, informazioni sul componente accoppiato, geometria di azionamento, materiale, trattamento termico, finitura superficiale e quantità richiesta. Questi dati consentono di valutare il processo produttivo e i controlli necessari prima della quotazione.

È possibile ricevere campioni prima della produzione in serie?

Sì. I campioni possono essere prodotti per controllo dimensionale, verifica dell’accoppiamento e controllo dei requisiti specificati di materiale e durezza. Dopo l’approvazione, campione e parametri di processo possono essere utilizzati come riferimento per i successivi lotti.
Torna in alto