
Componenti personalizzati per giunti di robot industriali
Weforging produce componenti personalizzati per giunti di robot industriali su disegno OEM, integrando forgiatura, trattamento termico, lavorazioni CNC e controllo qualità in un unico processo produttivo. Realizziamo anelli dentati in acciaio, componenti rotore, alberi, alberi di trasmissione, flange, mozzi e altri componenti strutturali o di trasmissione destinati a giunti robotici, robot industriali e sistemi di movimentazione di precisione.
Per un cliente OEM, l’approvazione di un campione rappresenta solo il primo passo. La produzione ripetitiva richiede anche materiali costanti, trattamenti termici controllati, processi di lavorazione stabili e verifiche affidabili delle caratteristiche critiche.
Gestendo le principali fasi dal materiale grezzo e dal semilavorato forgiato fino alla lavorazione finale e al controllo, Weforging mantiene la tracciabilità dal materiale al componente finito e riduce i passaggi tra fornitori separati di forgiatura, trattamento termico e lavorazione meccanica.
Inviateci il disegno 2D o il modello 3D, la specifica del materiale, le tolleranze critiche e la quantità prevista per una valutazione di fattibilità produttiva.
Componenti personalizzati per sistemi di giunti robotici
I componenti utilizzati nei giunti dei robot industriali richiedono combinazioni diverse di resistenza, precisione dimensionale, allineamento e finitura superficiale in funzione del loro ruolo nell’assieme.
Weforging è specializzata nella produzione di componenti metallici personalizzati su disegno OEM, anziché in parti robotiche standard a catalogo.
La produzione comprende anelli dentati, alberi, alberi di trasmissione, flange, mozzi, componenti rotore e altri particolari strutturali o di trasmissione. Il ciclo produttivo viene definito in funzione della geometria, del materiale, delle proprietà meccaniche richieste, delle tolleranze e dei volumi.
| Tipo di componente | Ciclo produttivo tipico | Aspetti critici |
|---|---|---|
| Nucleo rotore / componenti rotore | Forgiatura + trattamento termico + CNC | Coassialità, superfici di accoppiamento, stabilità dimensionale, sedi cuscinetto, pareti sottili |
| Alberi / alberi di trasmissione | Forgiatura + trattamento termico + CNC | Oscillazione radiale, interfacce dell’albero, proprietà meccaniche |
| Flange | Forgiatura + lavorazione CNC | Superfici di montaggio, forature, oscillazione |
| Mozzi | Forgiatura + lavorazione CNC | Precisione degli alesaggi, concentricità, superfici di accoppiamento |
| Componenti di trasmissione | Forgiatura + trattamento termico + CNC | Resistenza, allineamento, ripetibilità |
| Componenti OEM personalizzati | Processo definito in base al disegno | Caratteristiche critiche e requisiti di controllo |
Quando il progetto richiede un semilavorato forgiato, Weforging può integrare forgiatura su disegno, trattamento termico e lavorazioni CNC di precisione all’interno dello stesso ciclo produttivo.
Un unico fornitore dalla forgiatura al componente finito
Affidare forgiatura, trattamento termico e lavorazione CNC a fornitori differenti significa gestire più programmi di produzione, controlli qualità, trasporti e interfacce tecniche.
Inoltre, un problema rilevato durante la lavorazione può avere origine in una fase precedente. Un sovrametallo non corretto, una deformazione dopo il trattamento termico o una variazione dimensionale possono richiedere il coordinamento di più fornitori prima di identificarne la causa.
Per i componenti in acciaio per giunti robotici che richiedono sia forgiatura a stampo chiuso sia lavorazioni meccaniche di precisione, Weforging può gestire le principali fasi in un unico percorso produttivo.
Selezione del materiale → Controllo materia prima → Forgiatura → Trattamento termico → Prove sul materiale → Sgrossatura → Lavorazione CNC di precisione → Controllo CMM / dimensionale → Componente finito
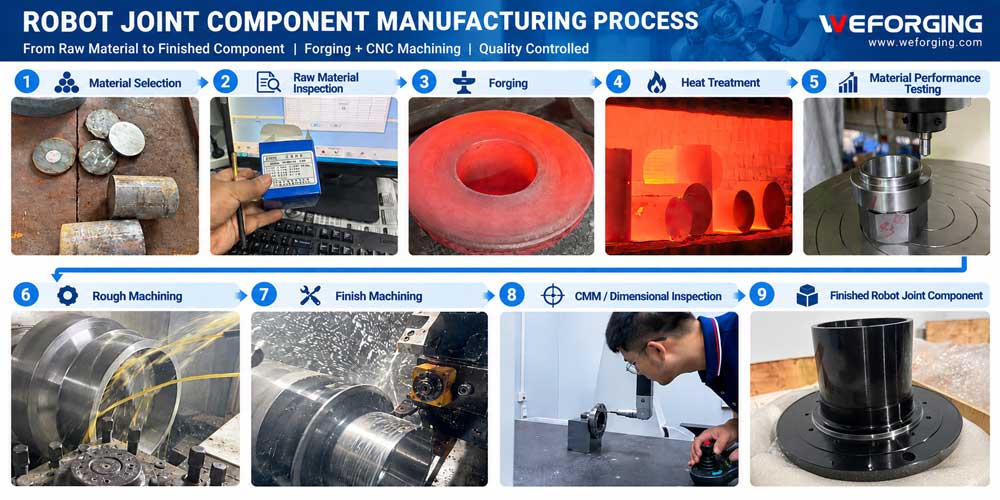
In questo modo, semilavorato forgiato, condizione del trattamento termico, operazioni di lavorazione e risultati di controllo rimangono collegati lungo l’intero processo.
Per gli uffici acquisti e tecnici, il vantaggio non consiste semplicemente nell’avere meno fornitori, ma in meno passaggi produttivi esterni, responsabilità più chiare e maggiore visibilità dal materiale al componente finito.
Nucleo rotore per giunto robotico: caso di produzione e sviluppo del processo
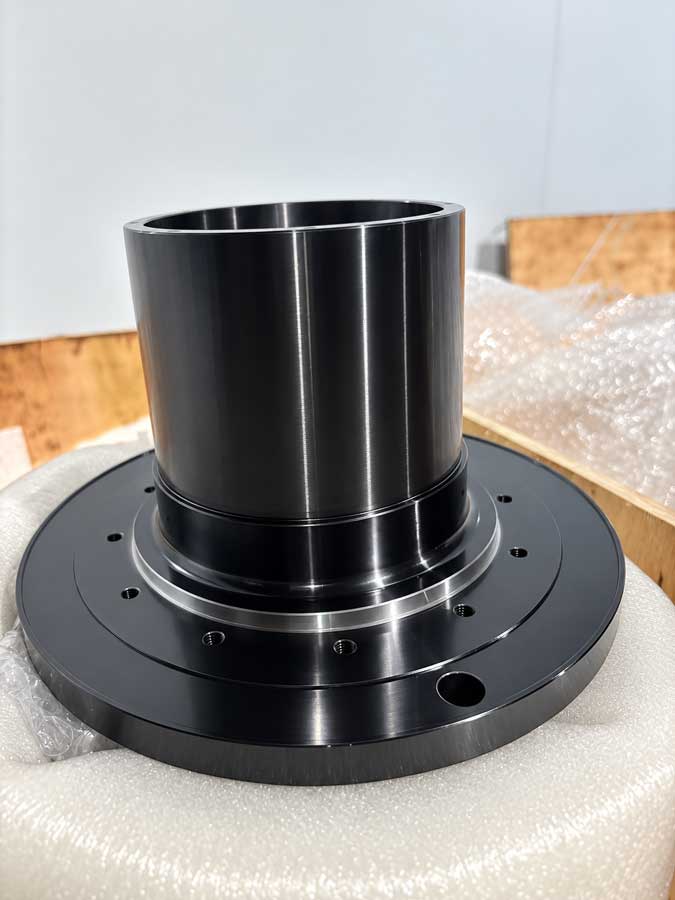
Questo nucleo rotore per giunto robotico mostra perché la produzione di un componente di precisione non consiste semplicemente nel seguire un disegno e completare una sequenza di lavorazioni.
In Weforging, il ciclo viene valutato considerando materiale, geometria, tolleranze critiche, condizioni di montaggio e requisiti dell’applicazione finale.
Il componente è caratterizzato da una geometria a parete sottile con requisiti critici di concentricità e tolleranze geometriche. La difficoltà non consisteva soltanto nel raggiungere le quote richieste mediante lavorazione CNC, ma nel mantenere la geometria dopo l’asportazione di materiale, la redistribuzione delle tensioni residue e il trattamento superficiale.
Per questo motivo, il ciclo produttivo è stato modificato in base al comportamento effettivo del componente durante la produzione.
Perché sono stati necessari normalizzazione e distensione
I due trattamenti termici svolgono funzioni differenti.
La normalizzazione dopo la forgiatura permette di affinare la struttura del materiale e ottenere una condizione adeguata alle successive lavorazioni.
Dopo la sgrossatura, tuttavia, l’asportazione di materiale può liberare e redistribuire le tensioni residue. Questo fenomeno è particolarmente importante nei componenti a parete sottile con requisiti rigorosi di concentricità.
Per questo motivo viene eseguito un trattamento di distensione dopo la sgrossatura, prima delle lavorazioni semifinite e finali. Lo scopo è ridurre il rischio di variazioni dimensionali nelle fasi successive.
Cosa hanno evidenziato la stabilizzazione di 24 ore e il controllo CMM
Dopo la lavorazione semifinita, il componente viene lasciato stabilizzare per 24 ore prima del controllo geometrico in una sala metrologica a temperatura controllata mediante macchina di misura a coordinate (CMM).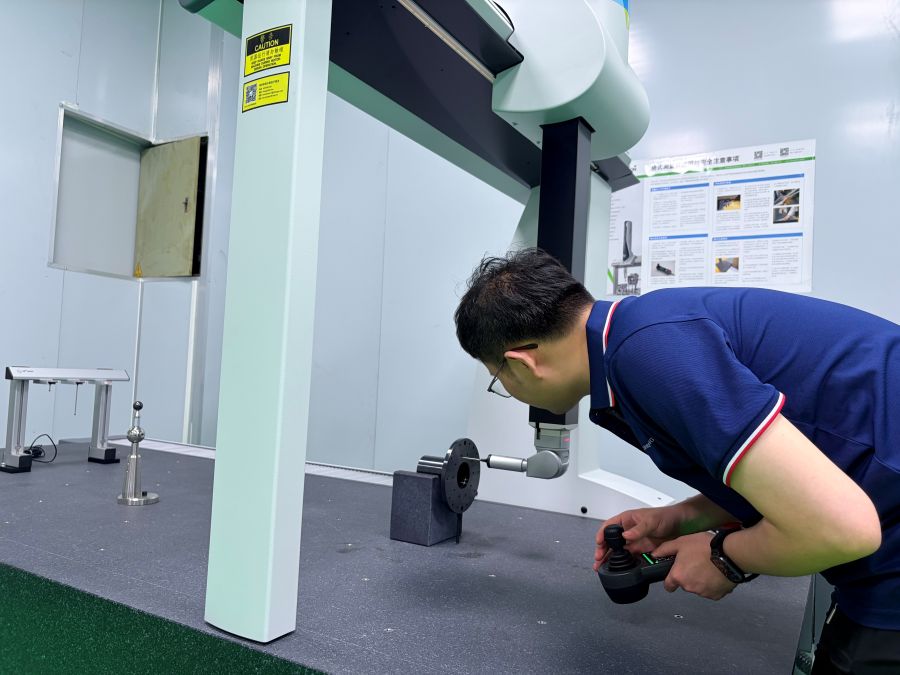
La verifica ha evidenziato una differenza significativa tra le dimensioni rilevate durante la lavorazione e quelle misurate dopo la stabilizzazione.
A seguito della redistribuzione delle tensioni residue, la parte posteriore dell’alesaggio interno tendeva ad aprirsi verso l’esterno, portando rotondità e concentricità oltre i requisiti del disegno.
Il problema non è stato affrontato correggendo semplicemente le quote misurate. Sono stati invece riesaminati:
tensioni residue, sequenza di lavorazione, programma CNC, attrezzaggio e condizioni di serraggio.
Il processo è stato quindi modificato e verificato nuovamente fino a mantenere le tolleranze geometriche richieste anche dopo la stabilizzazione.
Questo aspetto è particolarmente importante per le sedi dei cuscinetti: un alesaggio può rispettare il diametro nominale e allo stesso tempo non soddisfare i rapporti geometrici necessari per un corretto allineamento e montaggio.
Perché è stata scelta la brunitura prima della lavorazione finale
Il piano iniziale prevedeva una fosfatazione. Poiché il componente a parete sottile era sensibile alle variazioni dimensionali, Weforging ha valutato anche l’effetto del trattamento superficiale sulla stabilità geometrica.
È stata quindi raccomandata la brunitura prima della lavorazione finale.
Dopo il trattamento superficiale, le superfici funzionali legate ai cuscinetti vengono lavorate a finire, consentendo di controllare le dimensioni e le relazioni geometriche critiche nell’ultima fase di lavorazione.
Il caso dimostra un punto importante: una deviazione dimensionale non nasce necessariamente nell’operazione in cui viene rilevata. La causa può dipendere dal materiale, dal trattamento termico, dalle tensioni residue, dalla sequenza CNC, dall’attrezzaggio, dal metodo di misura o dalla temperatura durante il controllo.
Per questo Weforging considera forgiatura, trattamento termico, lavorazione meccanica, trattamento superficiale e controllo come un processo collegato, anziché come operazioni indipendenti.
Tracciabilità dal materiale al componente finito
Nella produzione in serie, ogni componente dovrebbe poter essere collegato ai dati di produzione della relativa commessa o lotto.
Weforging mantiene questa relazione attraverso registrazioni che collegano materiale, forgiatura, trattamento termico, lavorazione CNC e risultati dei controlli.
| Registrazione | Informazioni tracciabili |
|---|---|
| Qualità del materiale e numero di colata | Tipo di acciaio e lotto della materia prima |
| Certificato materiale / prove | Composizione chimica e proprietà meccaniche richieste |
| Lotto di forgiatura | Semilavorati prodotti nello stesso lotto |
| Lotto di trattamento termico | Condizione termica e registrazioni associate |
| Lotto di lavorazione | Dati di lavorazione collegati alla produzione |
| Rapporti di controllo | Quote e caratteristiche geometriche definite a disegno |
| Identificazione componente / lotto | Identificazione del componente finito, se richiesta |
La tracciabilità funziona quindi in entrambe le direzioni: dalla materia prima al componente finito e dal lotto finito fino ai relativi dati di materiale, trattamento termico, lavorazione e controllo.
Quando previsto dal progetto, identificazione del lotto o marcatura laser possono mantenere questo collegamento direttamente sul componente.
In caso di verifica successiva è quindi possibile determinare quale materiale è stato utilizzato, come è stato lavorato il lotto e quali risultati di controllo sono stati registrati.
Per i programmi OEM di lunga durata, questa documentazione costituisce inoltre una base produttiva utile per gli ordini ripetitivi.
Controllo qualità e stabilità del processo nella produzione in serie
Produrre un singolo campione conforme non garantisce automaticamente una produzione in serie stabile. Il vero obiettivo è riprodurre il risultato approvato quando il componente passa alla produzione ripetitiva.
Per questo Weforging combina verifica del primo pezzo, controllo delle caratteristiche critiche definite a disegno e controlli durante la produzione.
Verifica del materiale e delle proprietà meccaniche
Per i componenti forgiati destinati ai giunti robotici, il solo controllo dimensionale non verifica le proprietà del materiale dopo il trattamento termico.
Quando richiesto dal disegno o dal progetto, Weforging può controllare resilienza, resistenza a trazione, limite di snervamento e durezza utilizzando provini rappresentativi del materiale o del lotto produttivo.
I risultati vengono confrontati con i requisiti applicabili prima di proseguire lungo il ciclo produttivo definito.
Controllo del primo pezzo
Prima della produzione in serie, l’operatore controlla il primo componente completo rispetto al disegno e ai requisiti di controllo.
Successivamente, il personale qualità verifica in modo indipendente le quote e le caratteristiche geometriche critiche mediante CMM o altri strumenti appropriati.
In caso di differenze, la produzione non prosegue semplicemente correggendo un offset macchina. Vengono verificati metodo di misura, riferimenti, programma CNC, utensili, attrezzaggio e condizioni di processo.
Una volta approvato, il primo pezzo, il disegno rilasciato e i parametri di processo confermati diventano il riferimento per la produzione successiva.
Controllo delle caratteristiche critiche
Il piano di controllo viene definito in base al disegno e alla funzione del componente. Non tutte le quote richiedono lo stesso livello di attenzione: la priorità viene data alle caratteristiche che influenzano accoppiamento, allineamento e montaggio.
| Caratteristica critica | Perché è importante |
|---|---|
| Sedi cuscinetto | Accoppiamento e allineamento |
| Coassialità e oscillazione | Relazione tra elementi rotanti |
| Interfacce dell’albero | Accoppiamento con i componenti collegati |
| Superfici di montaggio | Posizionamento e stabilità |
| Posizione dei fori | Allineamento durante il montaggio |
| Superfici di accoppiamento | Corretto montaggio tra componenti |
Per i componenti dei giunti robotici questo è particolarmente importante. Un particolare può rispettare diverse tolleranze dimensionali individuali e presentare comunque problemi di assemblaggio se la relazione geometrica tra le superfici funzionali non è corretta.
Mantenere stabile il processo nella produzione ripetitiva
Dopo l’approvazione del primo pezzo, i controlli proseguono in punti definiti del processo anziché affidarsi esclusivamente all’ispezione finale.
Particolare attenzione viene prestata alle variazioni dovute a usura utensile, cambi di attrezzaggio o deriva del processo. Se una caratteristica critica inizia ad allontanarsi dalla condizione approvata, il processo può essere verificato prima che la deviazione coinvolga l’intero lotto.
L’obiettivo non è controllare la qualità soltanto alla fine, ma mantenere il processo sufficientemente stabile da riprodurre il risultato approvato nei lotti successivi.
Ridurre i passaggi tra fornitori e la complessità di approvvigionamento
Per un buyer OEM, il costo reale di un componente non coincide esclusivamente con il prezzo unitario.
Quando forgiatura, trattamento termico e lavorazioni CNC vengono acquistati separatamente, ogni fornitore aggiunge un programma di produzione, un ordine, un trasporto e un’ulteriore interfaccia tecnica da gestire.
Inoltre, problemi apparentemente legati alla lavorazione CNC possono derivare dal sovrametallo di forgiatura o dalla deformazione generata durante il trattamento termico.
Con un processo integrato, il feedback può passare direttamente tra forgiatura, trattamento termico, lavorazione e controllo, offrendo a ufficio acquisti e ufficio tecnico un unico riferimento principale per il componente.
Questo non significa che ogni progetto integrato abbia automaticamente tempi di consegna più brevi: disponibilità del materiale, attrezzature, complessità e quantità continuano a influire sulla pianificazione.
Il vantaggio pratico consiste in meno passaggi tra fornitori, responsabilità più chiare e maggiore visibilità sullo stato della produzione.
Dal disegno OEM alla produzione in serie
Un componente personalizzato per robot industriali parte dalla verifica del disegno e dei requisiti di progetto.
Prima dell’offerta e della pianificazione produttiva, Weforging valuta le informazioni che possono influenzare produzione, controllo e fornitura.
RFQ e revisione del disegno
Per una prima valutazione sono normalmente necessari:
disegno 2D o modello CAD 3D, materiale, trattamento termico, tolleranze critiche, trattamento superficiale, requisiti di controllo e quantità prevista.
Queste informazioni consentono di valutare la fattibilità, identificare le caratteristiche critiche e definire un ciclo produttivo adeguato prima della realizzazione delle attrezzature o dell’avvio della produzione.
Dall’approvazione del campione al rilascio in produzione
Una volta definito il ciclo produttivo, è possibile realizzare un campione o un primo articolo per le verifiche dimensionali, del materiale e degli altri requisiti specificati.
Dopo l’approvazione, disegno confermato, requisiti produttivi e criteri di controllo diventano la base della produzione in serie.
Gestione degli ordini ripetitivi e delle revisioni del disegno
Un ordine ripetitivo non viene avviato automaticamente solo perché il componente è già stato prodotto in passato.
La revisione corrente del disegno e i requisiti applicabili vengono confrontati con la base produttiva approvata.
Se il disegno o un requisito critico sono cambiati, Weforging verifica le fasi di produzione e controllo interessate prima di rilasciare il nuovo lotto.
In questo modo gli ordini ripetitivi rimangono allineati ai requisiti tecnici approvati più recenti.
Perché i clienti OEM scelgono Weforging per i componenti dei giunti robotici
Per i componenti personalizzati destinati ai giunti di robot industriali, il valore di un fornitore integrato non consiste semplicemente nell’avere forgiatura e CNC nello stesso stabilimento. Ciò che conta è il modo in cui questi processi vengono coordinati intorno ai requisiti del componente finito.
Weforging supporta i progetti OEM in tre aree principali.
Sviluppo del ciclo produttivo
Forgiatura, trattamento termico, lavorazione CNC, trattamento superficiale e controllo vengono pianificati in funzione di materiale, geometria e caratteristiche critiche.
Il caso del rotore mostra come questo approccio possa aiutare a individuare e correggere problemi di stabilità dimensionale prima della produzione ripetitiva.
Controllo nella produzione ripetitiva
Materiali e lotti, registrazioni di processo, controllo del primo pezzo e verifica delle caratteristiche critiche consentono di trasferire i requisiti approvati ai lotti successivi.
Riduzione delle interfacce produttive
Gestire le principali fasi attraverso un unico riferimento produttivo riduce i passaggi tra fornitori e semplifica il feedback tecnico tra acquisti, progettazione, qualità e produzione.
Per un nuovo progetto, inviateci disegno 2D o modello 3D, specifica del materiale, requisiti critici e quantità prevista. Weforging può valutare il componente e il possibile ciclo produttivo prima dell’offerta.