
Kundenspezifische Komponenten für Robotergelenke | Hersteller
Weforging fertigt kundenspezifische Komponenten für Robotergelenke nach OEM-Zeichnung und verbindet Schmieden, Wärmebehandlung, CNC-Bearbeitung und Qualitätsprüfung in einem kontrollierten Fertigungsprozess. Gefertigt werden unter anderem Zahnkränze aus Stahl, Rotorkomponenten, Wellen, Getriebewellen, Flansche, Naben sowie weitere tragende und antriebstechnische Bauteile für Industrieroboter, Robotergelenke und Präzisionsantriebe.
Für OEM-Einkäufer ist die Freigabe eines Musters nur der erste Schritt. Eine zuverlässige Serienfertigung setzt gleichbleibende Werkstoffeigenschaften, kontrollierte Wärmebehandlung, stabile Bearbeitungsprozesse und die reproduzierbare Prüfung funktionskritischer Merkmale voraus.
Durch die Verbindung der wesentlichen Fertigungsschritte – vom Rohmaterial und Schmiederohling bis zur CNC-Fertigbearbeitung und Endprüfung – unterstützt Weforging eine durchgängige Rückverfolgbarkeit vom Werkstoff bis zum fertigen Bauteil und reduziert gleichzeitig Schnittstellen zwischen verschiedenen Lieferanten.
Senden Sie uns Ihre 2D-Zeichnung oder Ihr 3D-Modell sowie Werkstoff, kritische Toleranzen und geplante Stückzahl für eine technische Fertigungsprüfung.
Kundenspezifische Komponenten für Robotergelenke
Bauteile in industriellen Robotergelenken stellen je nach Funktion unterschiedliche Anforderungen an Festigkeit, Maßgenauigkeit, Ausrichtung und Oberflächenbeschaffenheit.
Weforging konzentriert sich auf kundenspezifische Metallkomponenten nach OEM-Zeichnung und nicht auf standardisierte Robotikbauteile.
Zum Fertigungsspektrum gehören geschmiedete und CNC-bearbeitete Zahnkränze, Wellen, Getriebewellen, Flansche, Naben, Rotorkomponenten sowie weitere tragende und antriebstechnische Bauteile. Der geeignete Fertigungsweg richtet sich nach Bauteilgeometrie, Werkstoff, mechanischen Anforderungen, Toleranzen und Stückzahl.
| Bauteil | Typischer Fertigungsweg | Fertigungsschwerpunkte |
|---|---|---|
| Rotorkern / Rotorkomponenten für Robotergelenke | Schmieden + Wärmebehandlung + CNC | Koaxialität, Passflächen, Maßstabilität, Lagersitze, dünnwandige Bereiche |
| Wellen / Getriebewellen | Schmieden + Wärmebehandlung + CNC | Rundlauf, Wellenanschlüsse, mechanische Eigenschaften |
| Flansche | Schmieden + CNC-Bearbeitung | Montageflächen, Lochbilder, Rundlauf |
| Naben | Schmieden + CNC-Bearbeitung | Bohrungsgenauigkeit, Konzentrizität, Passflächen |
| Antriebskomponenten | Schmieden + Wärmebehandlung + CNC | Festigkeit, Ausrichtung, reproduzierbare Fertigung |
| Kundenspezifische OEM-Bauteile | Fertigungsweg nach Zeichnungsanforderung | Kritische Zeichnungsmerkmale und Prüfanforderungen |
Wenn ein Schmiederohling erforderlich ist, kann Weforging kundenspezifisches Schmieden mit Wärmebehandlung und Präzisions-CNC-Bearbeitung innerhalb eines abgestimmten Fertigungsprozesses kombinieren.
Ein Lieferant vom Schmiederohling bis zum fertigen Robotergelenk-Bauteil
Werden Schmieden, Wärmebehandlung und CNC-Bearbeitung bei verschiedenen Lieferanten beschafft, müssen OEM-Einkäufer mehrere Produktionspläne, Qualitätsschnittstellen und Materialtransporte koordinieren. Treten Probleme mit Bearbeitungsaufmaß, Wärmebehandlungsverzug oder kritischen Abmessungen auf, ist die Ursache häufig nicht unmittelbar einer einzelnen Fertigungsstufe zuzuordnen.
Bei Stahlkomponenten, die sowohl Gesenkschmieden als auch Präzisions-CNC-Bearbeitung erfordern, kann Weforging die wesentlichen Fertigungsstufen in einer durchgängigen Prozesskette steuern.
Werkstoffauswahl → Rohmaterialprüfung → Schmieden → Wärmebehandlung → Werkstoffprüfung → Schruppbearbeitung → Präzisions-CNC-Bearbeitung → KMG-/Maßprüfung → Fertigteil
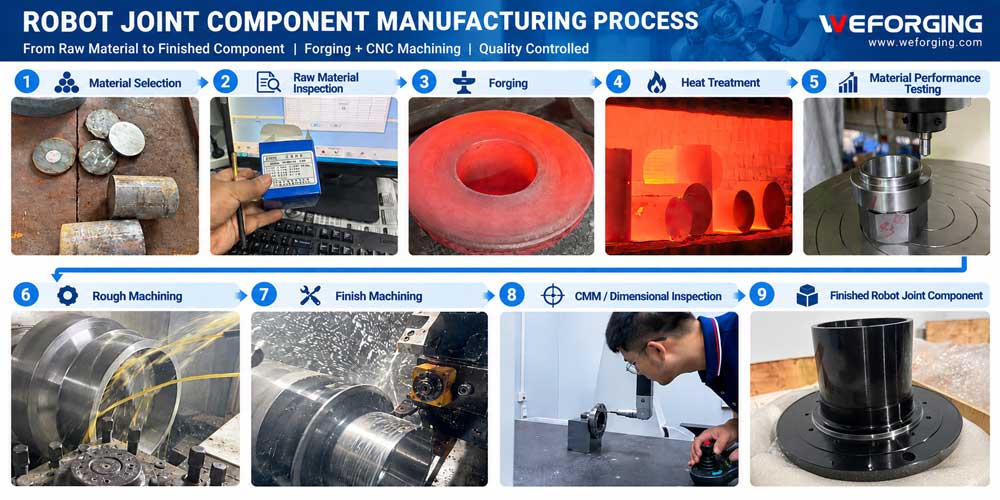
Damit bleiben Schmiederohling, Wärmebehandlungszustand, Bearbeitungsschritte und Prüfergebnisse über die Fertigung hinweg miteinander verknüpft.
Für Einkauf und Konstruktion bedeutet dies nicht nur weniger Lieferanten, sondern vor allem weniger Schnittstellen, klarere Verantwortlichkeiten und eine bessere Rückverfolgbarkeit vom Rohmaterial bis zum fertigen Bauteil.
Rotorkern für Robotergelenke: Fertigungsbeispiel und Prozessentwicklung
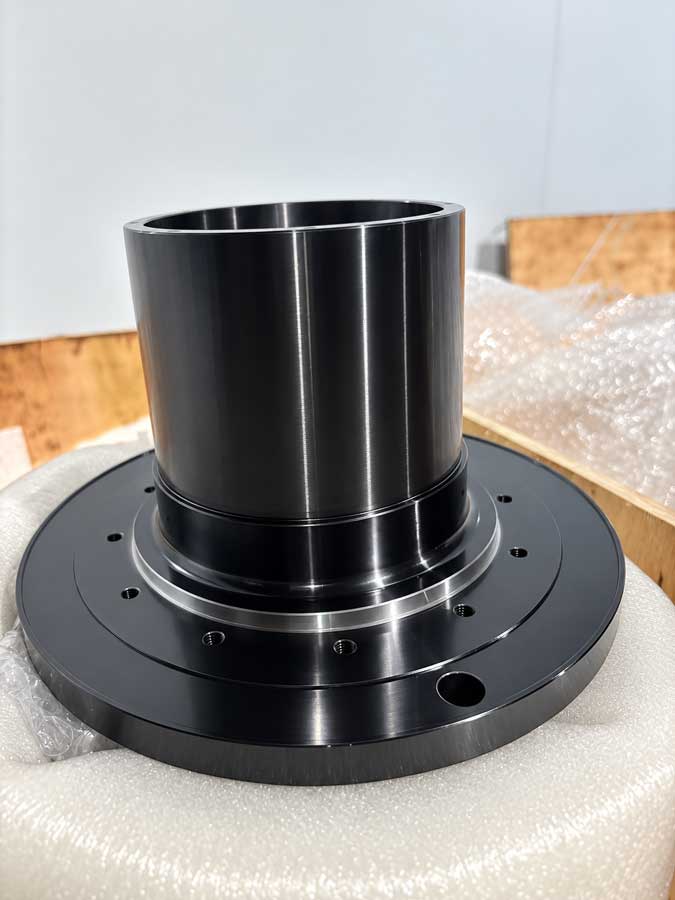
Dieses Bauteil zeigt, warum die Fertigung einer präzisen Robotergelenk-Komponente mehr erfordert als die reine Abarbeitung einer Zeichnung.
Bei Weforging wird der Fertigungsweg anhand von Werkstoff, Bauteilgeometrie, kritischen Toleranzen, Einbausituation und späterer Funktion festgelegt.
Der dargestellte Rotorkern ist ein dünnwandiges Bauteil mit hohen Anforderungen an Konzentrizität und geometrische Genauigkeit. Die Herausforderung bestand nicht allein darin, die vorgegebenen Maße durch CNC-Bearbeitung zu erreichen, sondern die Geometrie auch nach Materialabtrag, Spannungsumlagerung und Oberflächenbehandlung stabil zu halten.
Deshalb wurde die Prozessfolge während der Fertigungsentwicklung an das tatsächliche Verhalten des Bauteils angepasst.
Warum Normalisieren und Spannungsarmglühen erforderlich waren
Die beiden Wärmebehandlungsschritte erfüllen unterschiedliche Aufgaben.
Das Normalisieren nach dem Schmieden dient der Einstellung eines geeigneten Gefügezustands für die anschließende Bearbeitung. Beim Schruppen wird jedoch Material entfernt, wodurch sich vorhandene Eigenspannungen neu verteilen können. Bei dünnwandigen Bauteilen mit engen Anforderungen an Konzentrizität und Form kann dies zu Maßänderungen führen.
Deshalb erfolgt nach der Schruppbearbeitung ein Spannungsarmglühen, bevor das Bauteil in die Vor- und Fertigbearbeitung geht. Ziel ist es, das Risiko späterer geometrischer Veränderungen zu reduzieren.
Was die 24-Stunden-Stabilisierung und KMG-Prüfung zeigte
Nach der Vorbearbeitung wird das Bauteil 24 Stunden stabilisiert und anschließend in einem klimatisierten Messraum mittels Koordinatenmessgerät (KMG) geometrisch geprüft.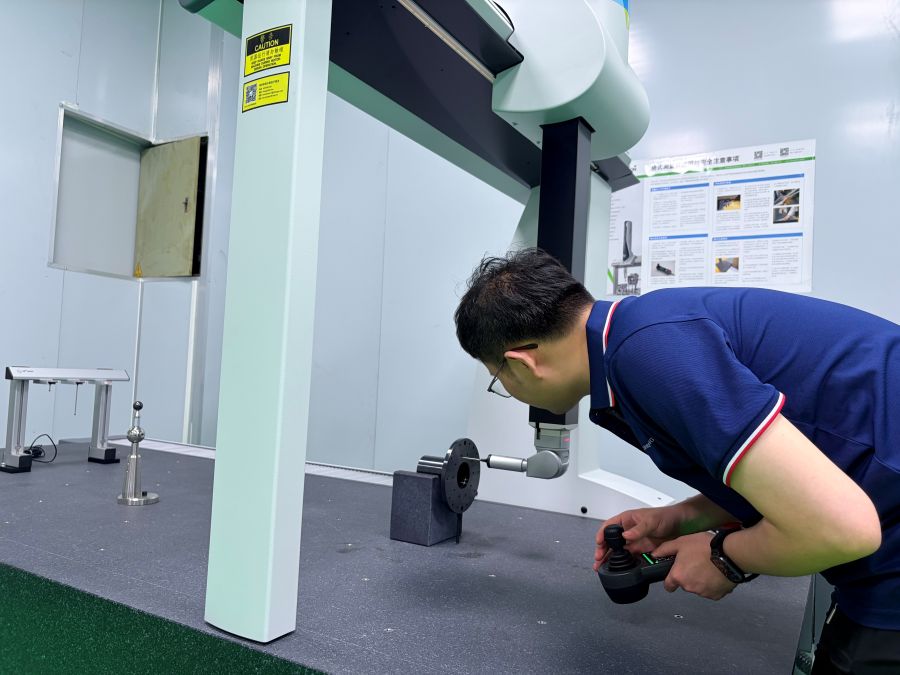
Dabei zeigte sich eine deutliche Abweichung zwischen den während der Bearbeitung gemessenen Werten und den Messwerten nach der Stabilisierung. Durch die Umlagerung von Eigenspannungen veränderte sich der hintere Bereich der Innenbohrung, sodass Rundheit und Konzentrizität außerhalb der Zeichnungsvorgaben lagen.
Anstatt lediglich einzelne Maße nachzukorrigieren, wurden Eigenspannungen, Bearbeitungsreihenfolge, CNC-Programm und Spannbedingungen gemeinsam überprüft. Der Prozess wurde anschließend angepasst und erneut verifiziert.
Gerade bei Lagersitzen reicht es nicht aus, nur den Nenndurchmesser einzuhalten. Auch die geometrische Beziehung zwischen den Funktionsflächen muss für Lagerung und Montage stimmen.
Warum Brünieren vor der Fertigbearbeitung gewählt wurde
Ursprünglich war für das Bauteil eine Phosphatierung vorgesehen. Da die dünnwandige Konstruktion empfindlich auf Maßänderungen reagiert, wurde geprüft, welchen Einfluss die Oberflächenbehandlung auf die geometrische Stabilität haben kann.
Weforging empfahl daher, das Bauteil vor der abschließenden Bearbeitung zu brünieren. Anschließend werden lagerrelevante Funktionsflächen fertigbearbeitet, sodass kritische Maße und geometrische Beziehungen im letzten Bearbeitungsschritt kontrolliert werden können.
Dieses Projekt zeigt einen wichtigen Grundsatz: Eine Maßabweichung entsteht nicht zwangsläufig in dem Fertigungsschritt, in dem sie entdeckt wird. Ursachen können im Werkstoffzustand, in der Wärmebehandlung, in Eigenspannungen, Bearbeitungsfolge, Spannung, Messmethode oder Prüftemperatur liegen.
Deshalb betrachtet Weforging Schmieden, Wärmebehandlung, CNC-Bearbeitung, Oberflächenbehandlung und Prüfung als zusammenhängenden Fertigungsprozess.
Rückverfolgbarkeit vom Werkstoff bis zum fertigen Bauteil
Bei wiederkehrender Serienfertigung sollte jedes fertige Robotikbauteil mit den relevanten Fertigungsdaten seiner Charge verknüpft bleiben.
Weforging führt projekt- und chargenbezogene Aufzeichnungen, die Werkstoff, Schmieden, Wärmebehandlung, CNC-Bearbeitung und Prüfergebnisse miteinander verbinden.
| Aufzeichnung | Rückverfolgbare Information |
|---|---|
| Werkstoff & Schmelzennummer | Stahlgüte und eingesetzte Rohmaterialcharge |
| Werkstoffzeugnis / Prüfprotokolle | Chemische Zusammensetzung und geforderte mechanische Eigenschaften |
| Schmiedecharge | Zuordnung der Schmiederohlinge zum Fertigungslos |
| Wärmebehandlungscharge | Wärmebehandlungszustand und zugehörige Chargendaten |
| Bearbeitungslos | Zugehörige CNC-Fertigungsdaten |
| Prüfprotokolle | Zeichnungsmaße und kritische geometrische Merkmale |
| Bauteil-/Chargenkennzeichnung | Kennzeichnung des Fertigteils, sofern spezifiziert |
Damit funktioniert die Rückverfolgbarkeit in beide Richtungen: vom Rohmaterial zum Fertigteil und vom fertigen Produktionslos zurück zu Werkstoff-, Wärmebehandlungs-, Bearbeitungs- und Prüfdaten.
Je nach Projekt können Chargenkennzeichnung oder Laserbeschriftung diese Verbindung auch direkt am Fertigteil aufrechterhalten.
Bei späteren Rückfragen lässt sich nachvollziehen, welcher Werkstoff eingesetzt wurde, wie die Charge gefertigt wurde und welche Prüfergebnisse dokumentiert wurden.
Für langfristige OEM-Projekte entsteht dadurch eine kontrollierte Fertigungshistorie, die auch bei Wiederholaufträgen als Referenz dient.
Qualitäts- und Prozesssicherheit in der Serienfertigung
Ein freigegebenes Muster allein garantiert noch keine stabile Serienfertigung. Entscheidend ist, dass das bestätigte Ergebnis auch in späteren Produktionschargen reproduzierbar bleibt.
Weforging verbindet deshalb Erstmusterprüfung, Kontrolle zeichnungsdefinierter Merkmale und festgelegte Prüfungen während der laufenden Fertigung.
Werkstoff- und mechanische Prüfung
Bei geschmiedeten Robotergelenk-Komponenten reicht eine reine Maßprüfung nicht aus, wenn Zeichnung oder Projekt bestimmte mechanische Eigenschaften vorgeben.
Je nach Anforderung können Kerbschlagarbeit, Zugfestigkeit, Streckgrenze und Härte anhand von Proben aus der jeweiligen Werkstoff- oder Produktionscharge geprüft werden.
Die Ergebnisse werden mit den spezifizierten Werkstoff- und Projektanforderungen abgeglichen, bevor das Bauteil weitere Fertigungsstufen durchläuft.
Erstmusterprüfung
Vor Beginn der Serienfertigung prüft der Maschinenbediener das erste vollständig gefertigte Bauteil anhand der Zeichnungs- und Prüfvorgaben. Anschließend kontrolliert die Qualitätssicherung kritische Maße und geometrische Merkmale unabhängig, beispielsweise mittels KMG.
Stimmen Messergebnisse nicht überein, wird nicht lediglich ein Maschinenoffset korrigiert. Zunächst werden Messverfahren, Bezugsaufbau, CNC-Programm, Werkzeug und Prozessbedingungen geprüft.
Nach erfolgreicher Freigabe bilden freigegebenes Erstmuster, aktuelle Zeichnung und bestätigte Prozessparameter die Fertigungsreferenz für die Serie.
Kontrolle kritischer Merkmale
Die Prüfung orientiert sich an Funktion und Zeichnung des Bauteils. Nicht jedes Maß benötigt dieselbe Prüftiefe. Der Schwerpunkt liegt auf Merkmalen, die Passung, Ausrichtung und Montage beeinflussen.
| Kritisches Merkmal | Bedeutung |
|---|---|
| Lagersitze | Lagerpassung und Ausrichtung |
| Koaxialität & Rundlauf | Geometrische Beziehung rotierender Bereiche |
| Wellenschnittstellen | Passung zu Gegenbauteilen |
| Montageflächen | Einbaulage und Stabilität |
| Bohrungspositionen | Ausrichtung bei der Montage |
| Passflächen | Passung zwischen verbundenen Bauteilen |
Bei Komponenten für Robotergelenke ist dies besonders wichtig: Einzelne Maße können innerhalb ihrer Toleranz liegen, während eine fehlerhafte geometrische Beziehung zwischen den Funktionsflächen dennoch Montage- oder Laufprobleme verursacht.
Prozessstabilität bei Wiederholaufträgen
Nach der Erstmusterfreigabe werden definierte Prüfungen während der laufenden Fertigung fortgeführt.
Dabei werden insbesondere Veränderungen durch Werkzeugverschleiß, unterschiedliche Aufspannungen oder Prozessdrift beobachtet. Beginnt sich ein kritisches Merkmal vom freigegebenen Zustand zu entfernen, kann der Prozess überprüft werden, bevor daraus ein Problem auf Chargenebene entsteht.
Das Ziel ist nicht, Qualität erst am Fertigteil zu prüfen, sondern den Fertigungsprozess so stabil zu halten, dass das freigegebene Ergebnis reproduzierbar bleibt.
Weniger Lieferantenschnittstellen und geringeres Terminrisiko
Für OEM-Einkäufer besteht der Aufwand eines Bauteils nicht nur aus dem Stückpreis. Werden Schmieden, Wärmebehandlung und CNC-Bearbeitung separat vergeben, entstehen zusätzliche Bestellungen, Produktionspläne, Transporte und technische Schnittstellen.
Hinzu kommt, dass ein Bearbeitungsproblem seine Ursache beispielsweise bereits im Schmiedeaufmaß oder im Verzug durch die Wärmebehandlung haben kann.
Bei einer integrierten Fertigung können Rückmeldungen unmittelbar zwischen Schmieden, Wärmebehandlung, CNC-Bearbeitung und Prüfung weitergegeben werden. Einkauf und Konstruktion erhalten damit einen zentralen Ansprechpartner für den wesentlichen Fertigungsprozess.
Das bedeutet nicht automatisch, dass jedes Projekt eine kürzere Lieferzeit hat. Werkzeugbau, Materialverfügbarkeit, Bauteilkomplexität und Stückzahl beeinflussen weiterhin den Termin.
Der praktische Vorteil liegt vor allem in weniger Schnittstellen, klarerer Verantwortlichkeit und besserer Transparenz über den Produktionsstatus.
Von der OEM-Zeichnung zur Serienfertigung
Die Fertigung eines kundenspezifischen Robotergelenk-Bauteils beginnt mit der Prüfung von Zeichnung und Projektanforderungen.
Vor Angebot und Prozessplanung bewertet Weforging die Informationen, die Fertigung, Prüfung und spätere Serienversorgung beeinflussen.
Anfrage & Zeichnungsprüfung
Für eine erste technische Bewertung werden in der Regel folgende Angaben benötigt:
2D-Zeichnung oder 3D-CAD-Modell, Werkstoffspezifikation, Wärmebehandlung, kritische Toleranzen, Oberflächenbehandlung, Prüfanforderungen und geplante Stückzahl.
Auf dieser Grundlage können Fertigbarkeit, kritische Merkmale und ein geeigneter Fertigungsweg bewertet werden.
Vom Muster zur Serienfreigabe
Nach Festlegung des Fertigungswegs kann ein Muster oder Erstmuster für Maß-, Werkstoff- und weitere spezifizierte Prüfungen gefertigt werden.
Nach Freigabe bilden bestätigte Zeichnung, Fertigungsanforderungen und Prüfmerkmale die Grundlage für die Serienproduktion.
Wiederholaufträge und Zeichnungsänderungen
Ein Wiederholauftrag wird nicht allein deshalb unverändert produziert, weil das Bauteil bereits zuvor gefertigt wurde.
Vor Produktionsfreigabe werden der aktuelle Zeichnungsstand und die geltenden Fertigungsanforderungen mit der freigegebenen Fertigungsbasis abgeglichen.
Wurden Zeichnung oder kritische Anforderungen geändert, werden die betroffenen Fertigungs- und Prüfschritte vor Freigabe der neuen Charge erneut bewertet.
Warum OEM-Kunden Weforging für Robotergelenk-Komponenten einsetzen
Bei kundenspezifischen Robotergelenk-Komponenten besteht der Nutzen einer integrierten Fertigung nicht lediglich darin, Schmieden und CNC-Bearbeitung an einem Standort anzubieten. Entscheidend ist, wie Werkstoff, Wärmebehandlung, Bearbeitung und Prüfung auf die Anforderungen des fertigen Bauteils abgestimmt werden.
Weforging konzentriert sich dabei auf drei Bereiche:
Fertigungsprozess auf das Bauteil abstimmen. Schmieden, Wärmebehandlung, CNC-Bearbeitung, Oberflächenbehandlung und Prüfung werden anhand von Werkstoff, Geometrie und kritischen Zeichnungsmerkmalen geplant.
Freigegebenen Zustand in die Serienfertigung übertragen. Werkstoff- und Chargenkennzeichnung, Prozessaufzeichnungen, Erstmusterprüfung und Kontrolle kritischer Merkmale schaffen eine nachvollziehbare Basis für Wiederholaufträge.
Fertigungsschnittstellen reduzieren. Die Koordination der wesentlichen Fertigungsschritte über einen Ansprechpartner erleichtert technische Rückmeldungen und die Abstimmung zwischen Einkauf, Konstruktion und Produktion.
Für ein neues Projekt senden Sie uns Ihre 2D-Zeichnung oder Ihr 3D-Modell, Werkstoffspezifikation, kritische Anforderungen und geplante Stückzahl. Weforging prüft das Bauteil und den möglichen Fertigungsweg vor der Angebotserstellung.