Kundenspezifische Komponenten für die Gebirgssicherung | Schmieden & CNC-Fertigung
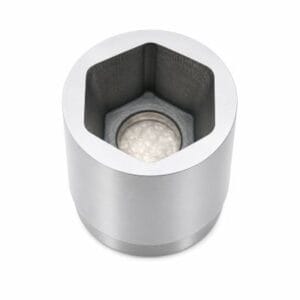
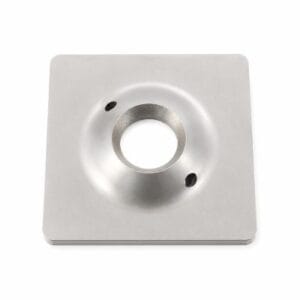
Weforging fertigt kundenspezifische Schmiede- und CNC-Komponenten für Gebirgssicherungs- und Grubenausbausysteme. Dazu gehören Bauteile für Ankerausbau, Seilankersysteme, Firstsicherung, Gebirgsstabilisierung und weitere Anwendungen im Untertagebau. Typische Komponenten sind Ankerplatten, Ankerköpfe, Schwerlastmuttern, Unterlegscheiben, Gewindekupplungen, Hülsen und weitere Sonderbauteile nach OEM-Zeichnung.
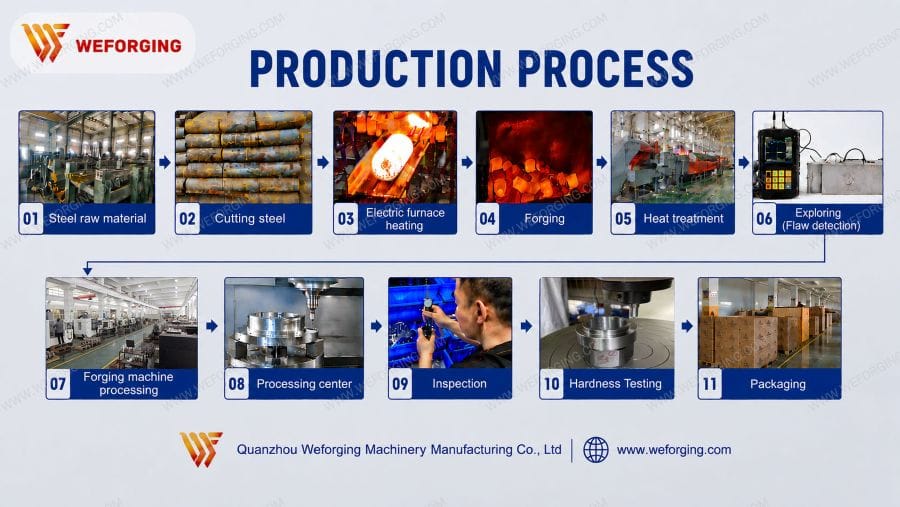
Für sicherheitsrelevante Anwendungen verbinden wir Schmieden, Wärmebehandlung, CNC-Bearbeitung und Prüfung zu einem abgestimmten Fertigungsprozess. Dadurch lassen sich Werkstoffrückverfolgbarkeit, Chargenkonstanz, kritische Maße, Prüfprotokolle und Produktionsabläufe durchgängig kontrollieren.
Weforging liefert keine kompletten Gebirgssicherungssysteme. Unser Schwerpunkt liegt auf der Fertigung kundenspezifischer tragender, verankernder, verbindender und befestigender Metallkomponenten – vom Rohmaterial bzw. Schmiederohling bis zum einbaufertigen Bauteil.
Kundenspezifische Komponenten für Gebirgssicherungs- und Grubenausbausysteme
Weforging fertigt Metallkomponenten für Mining Ground Support und Gebirgssicherung nach Kundenzeichnung und technischer Spezifikation. Der Schwerpunkt liegt auf tragenden, verankernden, verbindenden und befestigenden Bauteilen. Je nach Projekt liefern wir Schmiederohlinge oder vollständig bearbeitete Komponenten.
| System / Anwendung | Typische Komponenten |
|---|---|
| Ankerausbau / Firstsicherung | Gebirgsanker-Komponenten, Firstanker-Komponenten, Ankerbauteile, Ankerplatten, Schwerlastmuttern, Unterlegscheiben, Gewindekupplungen und Hülsen |
| Seilankersysteme | Seilanker-Komponenten, Ankerköpfe, Ankerplatten, Kupplungen und Verbindungselemente |
| Firstsicherung | Ankerkomponenten, Ankerplatten, Stützplatten, Schwerlastmuttern und Unterlegscheiben |
| Gebirgsstabilisierung | Ankerkomponenten, Bolzenkomponenten, Ankerplatten, Muttern, Unterlegscheiben und Verbindungselemente |
| Ground-Support-Komponenten | Ankerköpfe, Ankerplatten, Stützplatten, Schwerlastmuttern, Unterlegscheiben, Gewindekupplungen, Hülsen und kundenspezifische Sonderbauteile |
Die Komponenten können aus Kohlenstoff-, Vergütungs- und Baustählen gefertigt werden. Schmieden, Wärmebehandlung, CNC-Bearbeitung, Gewindefertigung und Prüfung werden entsprechend Zeichnung und Projektspezifikation festgelegt.
Fertigungsverfahren für Komponenten der Gebirgssicherung
Bauteile für die Gebirgssicherung unterscheiden sich hinsichtlich Geometrie, Werkstoff, mechanischer Eigenschaften und Stückzahl. Deshalb wird das Fertigungsverfahren anhand von OEM-Zeichnung, Bauteilgeometrie, Werkstoffspezifikation, geforderten Eigenschaften, Toleranzen und Losgröße ausgewählt.
Je nach Bauteil kommen Warmgesenkschmieden, Kaltumformen bzw. Kaltfließpressen, Stanzen und Umformen sowie die Bearbeitung aus Stangenmaterial zum Einsatz. Wärmebehandlung, CNC-Bearbeitung und Prüfung werden entsprechend den technischen Anforderungen ergänzt.
| Fertigungsweg | Typische Komponenten | Anwendung |
|---|---|---|
| Warmgesenkschmieden + CNC-Bearbeitung | Ankerköpfe, Hülsen, Schwerlastmuttern, Flansche | Herstellung eines endkonturnahen Schmiederohlings; anschließend Bearbeitung von Gewinden, Bohrungen, Anlageflächen und Funktionsmerkmalen |
| Kaltumformen / Kaltfließpressen | Antriebsmuttern / Drive Nuts | Umformung bei Raumtemperatur mit anschließender Bearbeitung bzw. Endbearbeitung bei Bedarf |
| Stanzen & Umformen | Stützplatten, Ankerplatten | Stanzen, Lochen und Umformen von Stahlblech entsprechend Kontur und Lochgeometrie |
| Bearbeitung aus Stangenmaterial | Ankerköpfe und ausgewählte Sonderteile | Direkte spanende Fertigung aus Stangenmaterial bei geeigneter Geometrie, Stückzahl und technischen Anforderungen |
Auswahl des geeigneten Fertigungswegs
Ein Bauteil kann teilweise über unterschiedliche Fertigungswege hergestellt werden. Ein Ankerkopf kann beispielsweise warmgesenkgeschmiedet und anschließend CNC-bearbeitet oder direkt aus Stangenmaterial gefertigt werden.
Entscheidend sind Geometrie, Werkstoff, mechanische Eigenschaften, Bearbeitungsumfang und Produktionsmenge. Bei wiederkehrenden OEM-Aufträgen berücksichtigen wir zusätzlich Materialausnutzung, Prozesswiederholbarkeit, Werkzeugaufwand und Gesamtfertigungskosten.
Damit wird das Verfahren an das fertige Bauteil und seine Funktion angepasst – nicht umgekehrt.
Warum Sicherheit und Zuverlässigkeit bei der Gebirgssicherung entscheidend sind
Komponenten der Gebirgssicherung gehören zu sicherheitsrelevanten Systemen zur Stabilisierung von Gestein und Gebirge im Untertagebau. Verankerungs-, Befestigungs-, Verbindungs- und Lastübertragungselemente können hohen Lasten, Stoßbeanspruchungen, Vibrationen und Gebirgsbewegungen ausgesetzt sein.
Ihre Zuverlässigkeit hängt deshalb nicht nur von der Konstruktion ab, sondern ebenso von Werkstoffeigenschaften, Wärmebehandlung, Maßhaltigkeit und reproduzierbarer Fertigung.
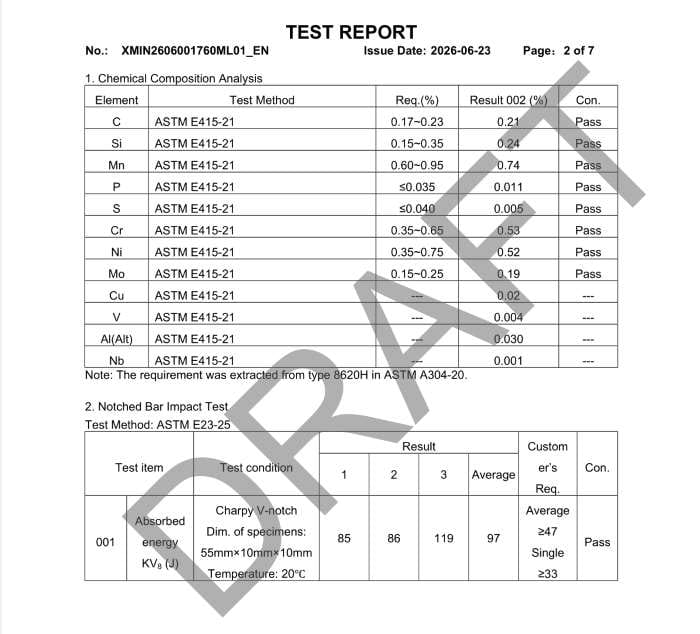
Weforging verfügt über ein eigenes physikalisches und chemisches Prüflabor zur Überprüfung von Werkstoff, mechanischen Eigenschaften, Gefüge und kritischen Abmessungen.
Prüfung mechanischer Eigenschaften
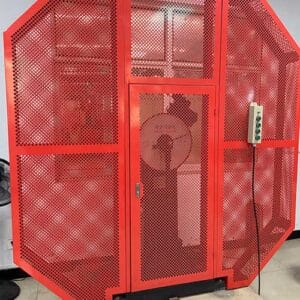
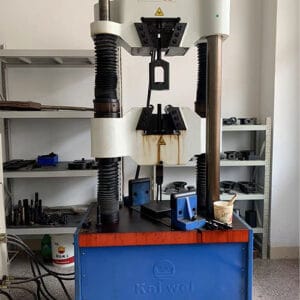
Mit Zugprüfungen können unter anderem Zugfestigkeit, Streckgrenze und Dehnung überprüft werden. Kerbschlagbiegeprüfungen kommen zum Einsatz, wenn entsprechende Zähigkeitsanforderungen spezifiziert sind.
Werkstoff- und Gefügeanalyse
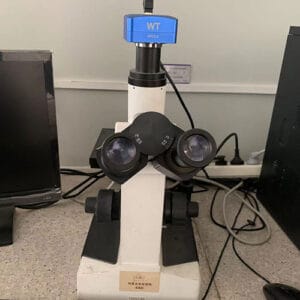
Die Spektralanalyse dient zur Überprüfung der chemischen Zusammensetzung. Metallografische Untersuchungen ermöglichen die Beurteilung von Gefüge und Wärmebehandlungszustand.
Maßprüfung
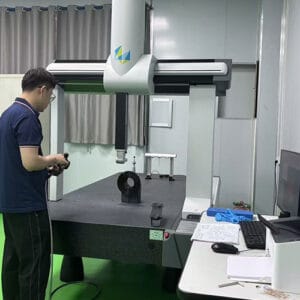
Für kritische Maße, Positionen und geometrische Toleranzen kann eine Koordinatenmessmaschine (CMM/KMG) eingesetzt werden.
Die Verbindung von Werkstoffprüfung, kontrollierter Fertigung und Maßprüfung ermöglicht es, definierte Anforderungen vor der Freigabe der Bauteile zu verifizieren.
Geschmiedete und CNC-bearbeitete Komponenten für die Gebirgssicherung

Bei Bauteilen mit hohen Anforderungen an Belastbarkeit, Geometrie und mechanische Eigenschaften kann ein geschmiedeter Rohling mit anschließender Präzisionsbearbeitung eingesetzt werden.
Der typische Fertigungsablauf lautet:
Rohmaterial → Schmieden → Wärmebehandlung → CNC-Bearbeitung → Prüfung → Fertigteil
Das Schmiedeteil wird auf Basis der späteren Bauteilgeometrie, des Werkstoffs, der geforderten mechanischen Eigenschaften, der Bearbeitungszugaben und der Produktionsmenge ausgelegt.
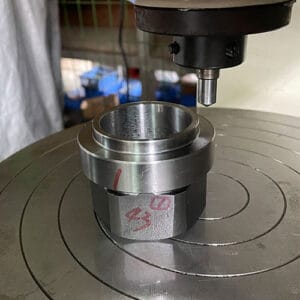
Nach Schmieden und Wärmebehandlung werden durch CNC-Bearbeitung kritische Funktionsmerkmale wie Gewinde, Bohrungen, Anlage- und Passflächen, Lochpositionen, Durchmesser, Toleranzen und Oberflächen fertiggestellt.
Durch die gemeinsame Planung von Schmieden und Zerspanung wird die Fertigung von Anfang an auf das fertige OEM-Bauteil ausgerichtet.
Ein Lieferant vom Schmiederohling bis zum Fertigteil
Wer Schmieden, Wärmebehandlung und Zerspanung auf mehrere Lieferanten verteilt, muss zusätzliche Schnittstellen kontrollieren. Das erschwert insbesondere Werkstoffrückverfolgbarkeit, Zeichnungsänderungen, Terminplanung und Qualitätsverantwortung.
Weforging koordiniert diese Fertigungsschritte innerhalb einer durchgängigen Prozesskette.
| Herausforderung im OEM-Einkauf | Fertigungsansatz von Weforging |
|---|---|
| Mehrere Lieferantenschnittstellen | Schmieden, Wärmebehandlung, CNC-Bearbeitung und Prüfung werden innerhalb einer abgestimmten Prozesskette koordiniert |
| Lücken in der Rückverfolgbarkeit | Werkstoff-Chargennummern werden mit Produktions- und Prüfdokumenten verknüpft |
| Chargenschwankungen | Definierte Fertigungs- und Prüfanforderungen unterstützen reproduzierbare Serien |
| Abweichungen zwischen Schmieden und Bearbeitung | Schmiedegeometrie und Bearbeitungszugaben werden anhand der Fertigteilzeichnung bewertet |
| Verzug nach Wärmebehandlung | Die Endbearbeitung wird auf den geforderten Wärmebehandlungszustand abgestimmt |
| Unklare Qualitätsverantwortung | Verknüpfte Fertigungsunterlagen schaffen bessere Prozesstransparenz |
| Unsichere Lieferzeiten | Weniger externe Übergaben verbessern Termin- und Statuskontrolle |
Für OEM-Einkäufer bedeutet dies weniger zu koordinierende Lieferanten, klarere Verantwortlichkeiten und bessere Transparenz vom Rohmaterial bis zum Fertigteil.
Werkstoffe & Wärmebehandlung
Die Werkstoffauswahl für Komponenten der Gebirgssicherung richtet sich nach Funktion, Belastung, geforderten mechanischen Eigenschaften, Wärmebehandlung und OEM-Spezifikation.
Weforging verarbeitet unter anderem Vergütungsstähle, mittelgekohlte Stähle und Baustähle. Werkstoff und Fertigungsroute werden vor Produktionsbeginn gemeinsam betrachtet.
Werkstoffbeispiele aus bisherigen Ground-Support-Projekten
Component | Material Used | Application Consideration |
| 42CrMo4 / AISI 4140 | Hohe Festigkeit und Zähigkeit für belastete Verankerungsbauteile |
| C45 / AISI 1045 Carbon Steel | Mittelgekohlter Stahl für spanend bearbeitete Hülsen |
| S355JR | Baustahl entsprechend der Bauteilanforderung |
| S355JR | Auswahl entsprechend Belastung und mechanischen Anforderungen |
Dies sind Beispiele aus bereits von Weforging gefertigten Ground-Support-Komponenten. Für neue Projekte werden Werkstoffe entsprechend Kundenzeichnung und technischer Spezifikation ausgewählt.
Je nach Werkstoff und Zeichnungsanforderung unterstützen wir Normalisieren, Glühen, Vergüten sowie Spannungsarmglühen. Werkstoffgüte, Schmelzen-/Chargennummer, Wärmebehandlungszustand und geforderte mechanische Eigenschaften werden innerhalb des Fertigungsprozesses dokumentiert.
Prüfung & Qualitätssicherung für Komponenten der Gebirgssicherung
Bauteile für den Untertagebau können hohen statischen und dynamischen Belastungen ausgesetzt sein. Bei OEM-Projekten sollten Werkstoffeigenschaften und kritische Maße daher anhand von Zeichnung, Werkstoffspezifikation und Prüfanforderungen verifiziert werden – nicht ausschließlich über das Werkstoffzeugnis.
Weforging kombiniert interne physikalische und chemische Prüfungen mit Maßkontrollen. Umfang und Prüfhäufigkeit richten sich nach Bauteilfunktion, Werkstoff, Wärmebehandlungszustand, Kundenspezifikation und vereinbartem Prüfplan.
Eigene Prüf- und Messmöglichkeiten

Härteprüfung Kerbschlagbiegeprüfung

Analyse der chemischen Zusammensetzung CMM/KMG-Maßprüfung

Zugprüfung Metallografische Untersuchung
Prüfverfahren für Ground-Support-Komponenten
| Prüfung | Was wird geprüft? | Typische Anwendung |
|---|---|---|
| Chemische Analyse | Werkstoffzusammensetzung und Werkstoffgüte | Rohmaterial- und Chargenprüfung |
| Zug- & Streckgrenzenprüfung | Zugfestigkeit, Streckgrenze und Dehnung | Nachweis mechanischer Eigenschaften |
| Kerbschlagbiegeprüfung | Kerbschlagarbeit unter spezifizierten Prüfbedingungen | Bauteile mit definierten Zähigkeitsanforderungen |
| Härteprüfung | Härte und Konstanz der Wärmebehandlung | Wärmebehandelte Komponenten |
| Metallografische Prüfung | Gefüge und Wärmebehandlungszustand | Nach Spezifikation oder Prüfplan |
| CMM/KMG-Prüfung | Kritische Maße und geometrische Toleranzen | CNC-bearbeitete Fertigteile |
| UT / MT | Innere bzw. oberflächennahe Unregelmäßigkeiten | Nach Zeichnung oder Spezifikation |
Prüfungen erfolgen entsprechend Kundenzeichnung, Werkstoffspezifikation, anwendbaren Normen und vereinbartem Prüfplan. Soweit gefordert, können Ergebnisse mit Materialcharge und Produktionslos verknüpft werden.

Selected SGS Test Reports
Rückverfolgbarkeit & reproduzierbare Serienfertigung
Bei kundenspezifischen Ground-Support-Komponenten sollte die Rückverfolgbarkeit das Fertigteil mit den zugehörigen Werkstoff-, Fertigungs- und Prüfdaten verbinden.
Rohmaterial → Schmelzen-/Chargennummer & MTC → Schmiedelos → Wärmebehandlung → Bearbeitungslos → Prüfprotokolle → Fertigteile
Chargennummern und Fertigungsunterlagen ermöglichen die Zuordnung eines Produktionsloses zum eingesetzten Ausgangsmaterial. Bei einer Abweichung kann die betroffene Charge anhand der zugehörigen Werkstoff-, Prozess- und Prüfdokumentation untersucht werden.
Für wiederkehrende Serien werden Werkstoffspezifikation, Schmiedeprozess, Wärmebehandlung, Bearbeitungszugaben, kritische Merkmale, mechanische Eigenschaften und Prüfanforderungen definiert.
Ziel ist nicht nur ein freigegebenes Erstmuster, sondern ein Fertigungsprozess, der auch bei Folgeaufträgen reproduzierbar bleibt.
Von der OEM-Zeichnung zur Serienfertigung
Weforging begleitet kundenspezifische Komponenten für die Gebirgssicherung von der ersten Zeichnungsprüfung bis zur wiederkehrenden Serienfertigung.
01 — Zeichnungs- & Spezifikationsprüfung
Prüfung von Werkstoff, Toleranzen, Gewinden, mechanischen Eigenschaften, Wärmebehandlung, ZfP/NDT und Dokumentationsanforderungen.
02 — Fertigungs- & Schmiedeplanung
Bewertung von Schmiedbarkeit, Vorformgeometrie, Bearbeitungszugaben sowie der Abstimmung zwischen Wärmebehandlung und Endbearbeitung.
03 — Schmieden & Wärmebehandlung
Fertigung und Wärmebehandlung entsprechend dem definierten Prozess.
04 — CNC-Bearbeitung
Fertigbearbeitung von Gewinden, Bohrungen, Anlageflächen, Lochbildern und weiteren kritischen Merkmalen.
05 — Prüfung & Dokumentation
Überprüfung der vereinbarten Maß-, Werkstoff-, mechanischen und ZfP-Anforderungen.
06 — Serienfertigung
Nach Prozessfreigabe bildet die definierte Fertigungsroute die Grundlage für wiederkehrende OEM-Aufträge.
Prototyp → Prozessvalidierung → Serienfertigung → Wiederholaufträge
Warum OEM-Einkäufer Weforging wählen
Weforging verbindet Schmieden und Präzisionsbearbeitung für OEMs, die kundenspezifische Metallkomponenten als fertig bearbeitete und geprüfte Bauteile beziehen möchten.
Integrierte Schmiede- und CNC-Fertigung
Eine koordinierte Fertigungsroute vom Schmiederohling bis zum Fertigteil.
Werkstoffrückverfolgbarkeit
Chargennummern und Fertigungsunterlagen unterstützen die Rückverfolgbarkeit über die relevanten Produktionsschritte.
Reproduzierbare Serienfertigung
Definierte Prozess- und Prüfanforderungen schaffen eine kontrollierte Grundlage für wiederkehrende Produktionslose.
Engineering- & Zeichnungsprüfung
Werkstoff, Schmiedbarkeit, Bearbeitungszugaben, Wärmebehandlung, kritische Toleranzen und Prüfanforderungen werden vor Produktionsbeginn geprüft.
Prüfung & Dokumentation
CMM/KMG, Härteprüfung, mechanische Prüfung sowie UT/MT nach Spezifikation und zugehörige Qualitätsdokumentation.
Weniger Schnittstellen in der Lieferkette
Weniger Übergaben zwischen Schmiede- und Bearbeitungsbetrieben reduzieren den Koordinationsaufwand.
Vom Prototyp bis zur Serie
Unterstützung für Prototypen, Kleinserien und wiederkehrende OEM-Serienfertigung.

Ankerkopf
Sechskanthülse
Stützplatte
Rundflansch