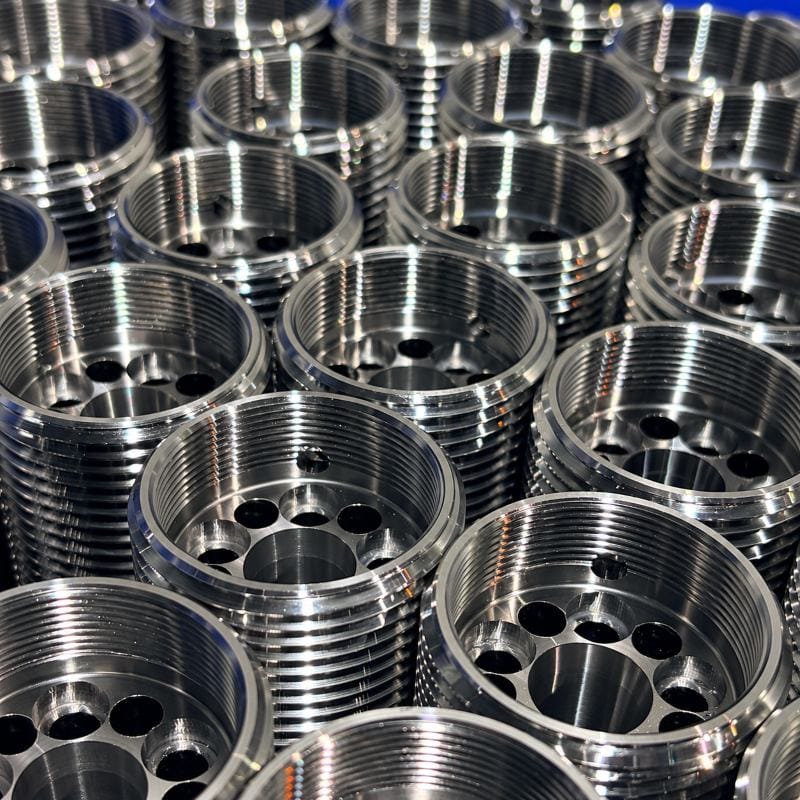
Kundenspezifische Anchor Heads

Bitte aktiviere JavaScript in deinem Browser, um dieses Formular fertigzustellen.
Klicke oder ziehe Dateien in diesen Bereich zum Hochladen.You can upload up to 10 files.

Table of Contents

Kundenspezifische Anchor Heads für Bergbau-OEMs

Weforging fertigt kundenspezifische Anchor Heads für Systeme zur Gebirgssicherung und Verankerung im Bergbau nach OEM-Zeichnung und nicht nach festen Katalogabmessungen.

Abhängig von Bauteilgeometrie, Werkstoff, mechanischen Anforderungen und Stückzahl können Anchor Heads aus einem geschmiedeten Rohteil gefertigt oder direkt aus Stahlstangen CNC-bearbeitet werden. CNC-Drehen, Fräsen, Bohren und Gewindebearbeitung ermöglichen die Herstellung von Gewinden, Anschlussmerkmalen und funktionsrelevanten Passflächen.

Für hoch beanspruchte Anwendungen kommen unter anderem 42CrMo4 / 1.7225 bzw. AISI 4140 infrage. Werkstoff, Wärmebehandlung, Toleranzen und Prüfanforderungen werden anhand der Kundenspezifikation und OEM-Zeichnung festgelegt.

Kundenspezifische Anchor Heads nach OEM-Zeichnung

Anchor Heads für Bergbauanwendungen können sich hinsichtlich Gewinde, Außengeometrie, Anschlussmerkmalen und Passmaßen deutlich unterscheiden. Weforging fertigt sie deshalb als zeichnungsgebundene OEM-Komponenten und nicht ausschließlich nach standardisierten Katalogmaßen.

Kundenspezifisch ausgeführt werden können Gewindeabmessungen, Außenkonturen, Bohrungen, Querbohrungen, Schultern, Passflächen, Werkstoffe, Wärmebehandlungen und Oberflächenanforderungen.

MerkmalKundenspezifische Ausführung
GewindeDurchmesser, Steigung, wirksame Gewindelänge und Gewindeform
AußenkonturRund, Schlüsselflächen oder zeichnungsspezifische Geometrie
AnschlussmerkmaleBohrungen, Querbohrungen, Schultern und Passflächen
WerkstoffKohlenstoffstahl oder legierter Stahl
WärmebehandlungEntsprechend den geforderten mechanischen Eigenschaften
OberflächeBearbeitet, brüniert, beschichtet oder nach Zeichnung
PrüfungKritische Merkmale gemäß OEM-Zeichnung

Die Kundenzeichnung ist die maßgebliche Fertigungsgrundlage. Vor Produktionsbeginn sollten Werkstoff, Fertigungsverfahren, Wärmebehandlung und Härte, Streckgrenze und Zugfestigkeit, Abnahmekriterien für Gewinde-Gut-/Ausschusslehren sowie der erforderliche Korrosionsschutz einschließlich einer gegebenenfalls vorgeschriebenen Salzsprühprüfdauer eindeutig festgelegt sein.

Bei Projekten mit geschmiedetem Rohteil können die kundenspezifischen Schmiedekapazitäten von Weforging die zeichnungsgebundene Fertigung vor der abschließenden CNC-Bearbeitung unterstützen.

Wie wird dieser Anchor Head hergestellt?

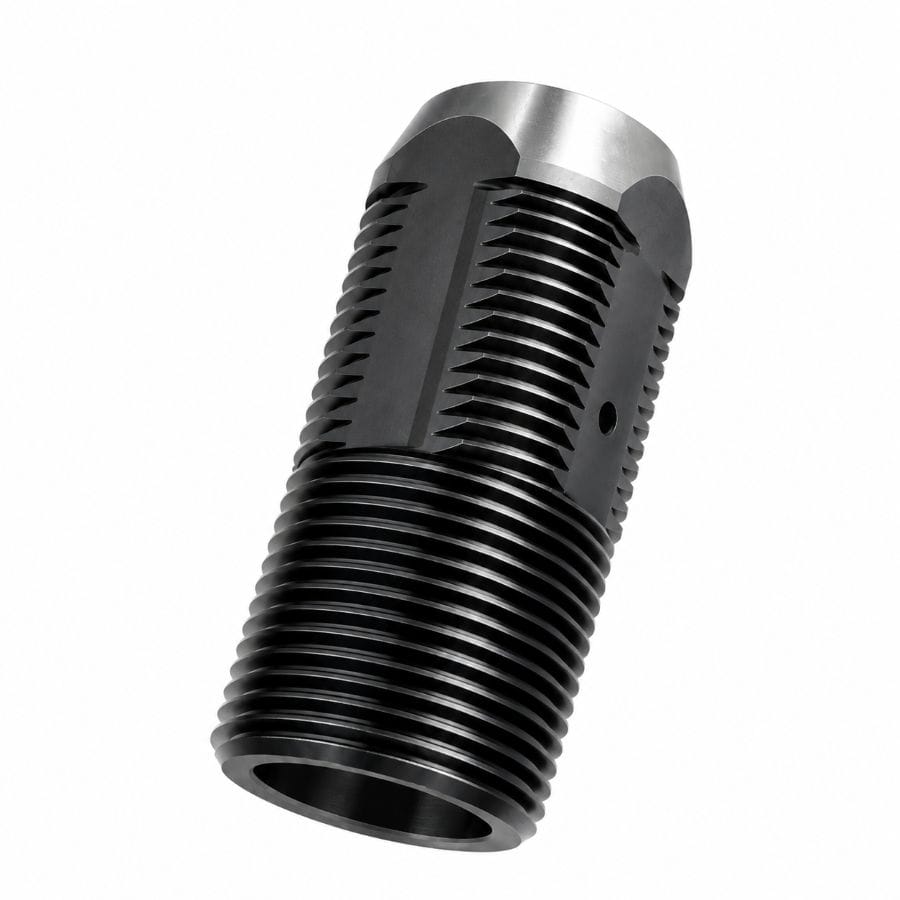
Der auf dieser Seite gezeigte Anchor Head wird aus legiertem Stahl durch einen kontrollierten Schmiede-, Bearbeitungs- und Wärmebehandlungsprozess hergestellt. Der Fertigungsablauf richtet sich nach der Endgeometrie, der Gewindeverbindung, den geforderten mechanischen Eigenschaften und den in der OEM-Zeichnung definierten kritischen Maßen.

Bei diesem Bauteil beginnt die Fertigung mit dem Schmieden und anschließender Vorbearbeitung. Danach wird das Bauteil vergütet, um die vorgegebenen mechanischen Eigenschaften zu erreichen. Anschließend folgen Endbearbeitung, Gewindeprüfung, CNC-Bohren, Prüfung kritischer Maße, Brünieren und Endprüfung.

Fertigungsprozess des Anchor Heads
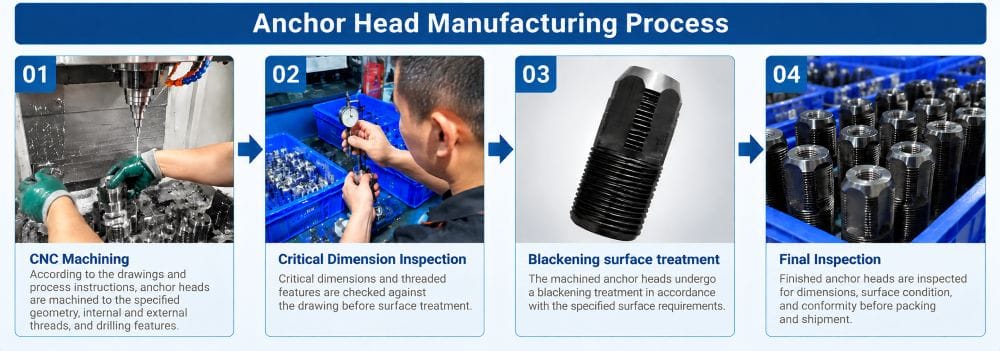
Custom anchor heads after CNC machining, with threads and drilled features manufactured to OEM drawing requirements.

SchrittFertigungsstufeWesentliche Kontrolle
01Vorbereitung des Stangenmaterials zum SchmiedenWerkstoff, Schmelzennummer und erforderliche Rohteilabmessungen vor dem Schmieden prüfen
02VorbearbeitungGrundgeometrie herstellen und ausreichendes Bearbeitungsaufmaß für die Endbearbeitung vorsehen
03VergütenDurch Härten und Anlassen die geforderte Festigkeit, Härte und mechanischen Eigenschaften erreichen
04Prüfung der mechanischen EigenschaftenHärte, Streckgrenze und Zugfestigkeit nach der Wärmebehandlung gemäß Vorgabe prüfen
05Gewindebearbeitung und -prüfungGewindeabmessungen, Steigung, wirksame Länge und Passung nach den festgelegten Abnahmekriterien bearbeiten und prüfen
06CNC-Bearbeitung und BohrenSchlüsselflächen, Querbohrungen, Innenbohrungen, Schultern und weitere Zeichnungsmerkmale bearbeiten
07Prüfung kritischer MaßeKritische Durchmesser, Längen, Konzentrizität, Bohrungspositionen und Passmaße mit der Zeichnung abgleichen
08Laserkennzeichnung zur RückverfolgbarkeitDauerhafte Kennzeichnung zur Zuordnung zu Lieferant, Fertigungsauftrag sowie Serien- oder Chargeninformation
09BrünierenVorgeschriebene Brünierung nach Bearbeitung und Maßprüfung durchführen
10Endprüfung, Ultraschallreinigung und VerpackungEndprüfung und Reinigung durchführen und entsprechend den Produkt- und Versandanforderungen verpacken
11Dokumentenprüfung vor VersandProduktkennzeichnung sowie erforderliche Werkstoffzeugnisse und Prüfberichte vor Versand kontrollieren

Dieser Fertigungsablauf ist bei gewindetragenden Bergbaukomponenten besonders relevant, da Bearbeitungsgenauigkeit und Wärmebehandlungszustand aufeinander abgestimmt werden müssen. Maßprüfungen während und nach der Bearbeitung helfen, Risiken wie Gewindefehlpassungen, falsche Bohrungspositionen oder Montageprobleme in der Serienfertigung zu reduzieren.

Soweit gefordert, können Prüfprotokolle der jeweiligen Produktionscharge zugeordnet werden, um die Werkstoff- und Prozessrückverfolgbarkeit zu unterstützen.

Können Anchor Heads auch vollständig CNC-bearbeitet werden?

Ja. Der geeignete Fertigungsweg hängt von den Anforderungen der jeweiligen Anwendung ab. Der auf dieser Seite gezeigte Anchor Head wird aus einem geschmiedeten Rohteil hergestellt.

Bei anderen Konstruktionen kann – sofern Geometrie und Stückzahl ein Schmieden nicht sinnvoll machen – auch eine direkte CNC-Bearbeitung aus Stahlstangenmaterial eingesetzt werden. Voraussetzung ist die technische Abstimmung und Freigabe durch den Kunden.

Werkstoff und Wärmebehandlung für Anchor Heads

Für hoch beanspruchte Anchor Heads kann legierter Stahl eingesetzt werden, wenn eine Kombination aus Festigkeit, Zähigkeit und guter Vergütbarkeit gefordert ist.

Für das auf dieser Seite dargestellte Bauteil ist 42CrMo4 / 1.7225 eine typische europäische Werkstoffreferenz. Für nordamerikanische OEM-Projekte kann AISI 4140 als entsprechende Werkstoffreferenz herangezogen werden, vorbehaltlich der jeweiligen Zeichnungs- und Werkstoffanforderungen.

Region / NormTypische Werkstoffreferenz
Europa / EN42CrMo4 / 1.7225
NordamerikaAISI 4140
China / GB42CrMo / 42CrMoA
Andere AnforderungenWerkstoff gemäß OEM-Zeichnung

Wenn definierte mechanische Eigenschaften gefordert sind, kann das Bauteil entsprechend der technischen Spezifikation gehärtet und angelassen (vergütet) werden.

Bei der endgültigen Werkstoffauswahl sind die erforderliche Festigkeit und Zähigkeit, der Wärmebehandlungszustand, die anzuwendende Werkstoffnorm sowie die technischen Anforderungen der zugehörigen Gegenbauteile zu berücksichtigen.

Werkstoffbezeichnungen verschiedener Normensysteme sollten nicht allein anhand einer vermeintlich vergleichbaren Werkstoffnummer ausgetauscht werden. Chemische Zusammensetzung und mechanische Eigenschaften müssen geprüft werden; eine Werkstoffsubstitution sollte nur nach technischer Freigabe durch den Kunden erfolgen.

Für Projekte mit definierten Vergütungs- oder anderen thermischen Prozessen können zusätzlich die Wärmebehandlungsmöglichkeiten für kundenspezifische Schmiede- und CNC-Bauteile berücksichtigt werden.

CNC-Gewindebearbeitung und kritische Merkmale

Bei einem bearbeiteten Anchor Head beeinflussen das fertige Gewinde und die Passgeometrie unmittelbar die Montage mit den zugehörigen Komponenten des Verankerungssystems.

Durch CNC-Drehen und -Fräsen können Gewinde, Passdurchmesser, Schultern, Schlüsselflächen, Bohrungen, Querbohrungen und weitere funktionsrelevante Zeichnungsmerkmale hergestellt werden.

Kritisches MerkmalZu kontrollierende Anforderungen
GewindeDurchmesser, Steigung, Form und wirksame Länge
Gewindeanfang / GewindeauslaufPosition und Übergangsgeometrie
PassdurchmesserMaß und Toleranz
KonzentrizitätAusrichtung zwischen Gewinde- und Passmerkmalen
SchulternPosition und Passmaße
BohrungenDurchmesser, Tiefe und Position
QuerbohrungenDurchmesser und Positionsgenauigkeit
PassflächenAbmessungen und zeichnungsspezifische Toleranzen

Bei wiederkehrender OEM-Serienfertigung sollten Merkmale, die Passung und Austauschbarkeit unmittelbar beeinflussen, in der Zeichnung oder im Prüfplan als kritische Merkmale festgelegt werden.

Dadurch können Bearbeitung und Prüfung gezielt auf die Merkmale ausgerichtet werden, die für Funktion und Montage des fertigen Bauteils entscheidend sind.

Was sollte vor der Serienfertigung geprüft werden?

Bevor ein Anchor Head in die wiederkehrende Serienfertigung geht, sollten Zeichnung und Prüfplan diejenigen Merkmale eindeutig definieren, die Werkstoffkonformität, Montage und gleichbleibende Bauteilqualität beeinflussen.

Typische Prüfanforderungen sind:

PrüfpunktZweck
WerkstoffprüfungVorgeschriebenen Stahlwerkstoff und Werkstoffkennzeichnung bestätigen
GewindeprüfungGewindegröße, Steigung, Form und Passung prüfen
Kritische MaßePassmaße und Montageanschlüsse bestätigen. Gewinde und Bohrungen werden zu 100 % geprüft und erst nach Erfüllung der festgelegten Abnahmekriterien für den Fertigwarenbestand freigegeben.
HärteprüfungVorgeschriebenen Wärmebehandlungszustand und Härte bestätigen
Maßprüfung / KMGGeometrie und Zeichnungstoleranzen prüfen
UT / MTDurchführung, wenn durch Zeichnung oder Einkaufsspezifikation gefordert

Der Prüfumfang sollte sich nach der OEM-Zeichnung und den jeweiligen Projektanforderungen richten und nicht pauschal für jeden Anchor Head gleich definiert werden.

Wenn spezifiziert, können Werkstoffzeugnisse, Maßprüfberichte, Härteprüfergebnisse und relevante ZfP-Prüfprotokolle zusammen mit der Produktionscharge bereitgestellt werden.

Weitere Angaben zu KMG-Messung, Werkstoffprüfung, UT/MT, Härteprüfung und Fertigungsdokumentation können über das Qualitäts- und Prüfsystem von Weforging bereitgestellt werden.

Können vor der Serienfertigung Anchor-Head-Muster bereitgestellt werden?

Ja. Für kundenspezifische Anchor-Head-Projekte kann Weforging vor der Serienfertigung Muster zur technischen Validierung und gemeinsamen Freigabe bereitstellen.

Auch wenn die Herstellung einer kleinen Musterstückzahl wirtschaftlich weniger effizient ist, unterstützen wir die Musterfertigung. Diese Entscheidung beruht auf unserer Verantwortung für das Produkt und das Kundenprojekt sowie auf dem Ziel, kritische technische Anforderungen vor Beginn der Serienfertigung gemeinsam zu validieren. Dabei sollen die Machbarkeit des vollständigen Fertigungsprozesses überprüft und die Prüf- und Abnahmekriterien zwischen beiden Parteien abgestimmt und bestätigt werden.

Nachdem Werkstoff, Abmessungen, mechanische Eigenschaften, Fertigungsprozess und weitere festgelegte technische Anforderungen gemeinsam geprüft und freigegeben wurden, kann das akzeptierte Muster als Freigabemuster und technische Referenz für die spätere Serienfertigung dienen.

Die Serienproduktion folgt anschließend dem im Rahmen der Musterfreigabe bestätigten Fertigungsablauf und den festgelegten wesentlichen Prozessanforderungen. Dadurch lässt sich die Übereinstimmung von Fertigungsprozess und Endproduktanforderungen zwischen Serienbauteilen und Freigabemuster besser sicherstellen.

Für uns ist ein Muster nicht nur ein Kleinauftrag, sondern eine wichtige technische Referenz für eine kontrollierte Serienfertigung.

Welche Angaben gehören in eine Anchor-Head-Anfrage?

Für eine zuverlässige Herstellbarkeitsprüfung und Angebotserstellung sollte eine Anfrage für kundenspezifische Anchor Heads normalerweise Zeichnung, Werkstoffanforderungen, kritische Maße und die erwartete Produktionsmenge enthalten.

RFQ-AngabeErforderliche Informationen
Zeichnung2D-Zeichnung und, sofern vorhanden, 3D-Modell
WerkstoffWerkstoffbezeichnung und anzuwendende Norm
GewindeGewindespezifikation und Toleranzklasse
WärmebehandlungGeforderter Zustand oder mechanische Eigenschaften
AbmessungenKritische Maße und Toleranzen
OberflächenanforderungBeschichtung, Brünierung oder andere vorgeschriebene Behandlung
PrüfungErforderliche Prüfungen und Dokumentation
MengeMusterstückzahl, Losgröße und geschätzter Jahresbedarf

Wenn das Fertigungsverfahren noch nicht festgelegt wurde, kann Weforging anhand der Zeichnung prüfen, ob geschmiedetes Rohteil + CNC-Bearbeitung oder eine direkte CNC-Bearbeitung aus Stahlstangenmaterial für das Bauteil geeigneter ist.

Senden Sie uns Ihre Anchor-Head-Zeichnung zur Herstellbarkeitsprüfung und Angebotserstellung.

Sind Anchor Heads für den Bergbau Standardteile?

Nicht immer. Gewindeform, Abmessungen, Werkstoff, Anschlussgeometrie und mechanische Anforderungen können je nach Verankerungs- und Gebirgssicherungssystem variieren. Weforging fertigt kundenspezifische Anchor Heads nach OEM-Zeichnung und ist daher nicht auf feste Katalogabmessungen beschränkt.

Kann ein Anchor Head direkt aus Stahlstangenmaterial CNC-bearbeitet werden?

Ja. Bei geeigneter Geometrie und entsprechenden Stückzahlen kann eine direkte CNC-Bearbeitung aus Stahlstangenmaterial sinnvoll sein. Bei anderen Bauteilen kann ein geschmiedetes Rohteil mit anschließender CNC-Bearbeitung eingesetzt werden, wenn Geometrie und wiederkehrende Serienmengen dieses Verfahren rechtfertigen.

Welcher Werkstoff wird häufig für hoch beanspruchte Anchor Heads verwendet?

42CrMo4 / 1.7225 kann eingesetzt werden, wenn höhere Festigkeit, Zähigkeit und eine definierte Vergütbarkeit erforderlich sind. Für nordamerikanische Projekte kann AISI 4140 als Werkstoffreferenz dienen. Die endgültige Werkstoff- und Wärmebehandlungsspezifikation richtet sich nach der OEM-Zeichnung.

Was sollte bei einem kundenspezifischen Anchor Head geprüft werden?

Typische Prüfmerkmale sind Werkstoffidentifikation, Gewinde, kritische Passmaße, Geometrie und Wärmebehandlungszustand. Zusätzliche Prüfungen wie Ultraschallprüfung (UT) oder Magnetpulverprüfung (MT) können durchgeführt werden, wenn sie in der Zeichnung oder Projektspezifikation gefordert sind.
Nach oben scrollen