
Ankerplatten für den Bergbau: Spezifikationen, Werkstoffe & Prüfung
Ankerplatten für den Bergbau wirken auf den ersten Blick wie einfache Bauteile. Abmessungen, Blechdicke, Lochgeometrie, Formprofil und Werkstoffzustand beeinflussen jedoch unmittelbar, wie eine Ankerplatte gefertigt und geprüft werden muss.
Bei OEM-Projekten sollten diese Anforderungen deshalb bereits vor Produktionsbeginn anhand der freigegebenen Zeichnung und der technischen Projektspezifikation eindeutig festgelegt werden.
Dieser Leitfaden behandelt die wichtigsten fertigungstechnischen Aspekte von Ankerplatten für den Bergbau – von Geometrie und Werkstoffauswahl über die Erstteilprüfung bis zur kontrollierten Serienfertigung.
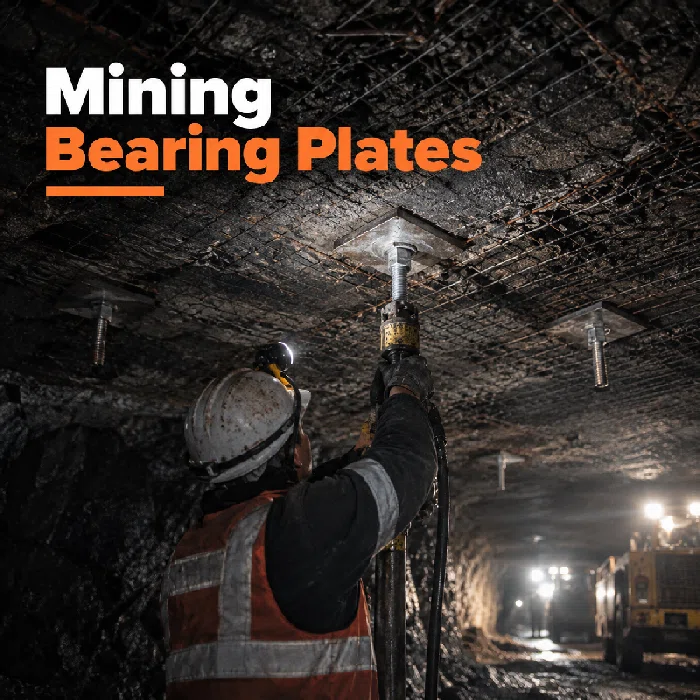
Wo werden Ankerplatten im Ankerausbau eingesetzt?
Eine Ankerplatte bildet die Schnittstelle zwischen Gebirge beziehungsweise Firste und dem Gebirgsanker. Je nach Ausführung des Ankerausbaus arbeitet sie zusammen mit Anker, Mutter, Unterlegscheibe oder weiteren Befestigungselementen.
Aus fertigungstechnischer Sicht ist deshalb nicht nur die einzelne Platte relevant. Lochgeometrie und Lochposition müssen zum vorgesehenen Ankersystem passen, während Plattenprofil und Auflagebereich der freigegebenen Baugruppe entsprechen müssen.
Für eine umfassendere Übersicht über Ankerplatten und weitere Bauteile für den untertägigen Bergbau siehe unsere Seite Kundenspezifische Komponenten für die Gebirgssicherung.
Welche Spezifikationen einer Ankerplatte sind entscheidend?
Länge und Breite sind nur ein Teil der technischen Spezifikation. Blechdicke, Lochgeometrie, Formprofil, Werkstoffgüte, Einsatztemperatur, mechanische Eigenschaften und Toleranzen können die Fertigung und Prüfung wesentlich beeinflussen.
Diese Anforderungen sollten nicht isoliert betrachtet werden. Eine Änderung der Blechdicke kann beispielsweise Umformkraft und Werkzeugauslegung beeinflussen. Niedrige Einsatztemperaturen können dagegen zusätzliche Anforderungen an Werkstoffauswahl und Zähigkeitsprüfung stellen.
| Spezifikation | Bedeutung für Fertigung und Prüfung |
|---|---|
| Länge und Breite | Bestimmen Zuschnitt und grundlegende Werkzeuganforderungen |
| Blechdicke | Beeinflusst Umformkraft, Steifigkeit und Prozessauswahl |
| Lochgröße und -position | Relevant für Stanzen, Montage und Prüfung |
| Flaches oder geformtes Profil | Bestimmt Werkzeug und Umformfolge |
| Werkstoffgüte | Beeinflusst Festigkeit, Duktilität und Umformbarkeit |
| Einsatztemperatur | Kann Werkstoffauswahl und Zähigkeitsanforderungen beeinflussen |
| Mechanische Eigenschaften | Definieren Festigkeit, Duktilität und Zähigkeit |
| Maßtoleranzen | Bestimmen Prozesskontrolle und Prüfverfahren |
| Oberflächenanforderungen | Definieren erforderliche Nachbehandlung |
| Kennzeichnung | Unterstützt Chargenkontrolle und Rückverfolgbarkeit |
Wie beeinflussen Werkstoff und Einsatztemperatur die Spezifikation?
Der Werkstoff sollte nicht unabhängig von Plattengeometrie und Einsatzbedingungen ausgewählt werden. Festigkeit, Duktilität und Umformbarkeit müssen zum Fertigungsprozess passen. Gleichzeitig kann die vorgesehene Einsatztemperatur zusätzliche Anforderungen an die Zähigkeit stellen.
Bei Projekten mit Temperaturen unter 0 °C sollte daher nicht automatisch davon ausgegangen werden, dass ein für normale Umgebungstemperaturen geeigneter Werkstoff auch die erforderlichen Tieftemperatureigenschaften erfüllt.
Werkstoffgüte, minimale Einsatztemperatur, geforderte mechanische Eigenschaften und eine gegebenenfalls vorgeschriebene Kerbschlagprüfung sollten deshalb vor Produktionsbeginn gemeinsam bewertet werden.
Welche Abmessungen erfordern eine engere Kontrolle?
Nicht jedes Maß benötigt dieselbe Toleranz. Entscheidend ist, welche Merkmale Montage, Umformstabilität oder die Schnittstelle zu anderen Bauteilen beeinflussen.
Lochgröße und -position, Blechdicke, Formprofil und definierte Auflageflächen können eine engere Kontrolle erfordern als nicht funktionsrelevante Außenmaße. Unnötig enge Toleranzen erhöhen dagegen Werkzeug-, Prüf- und Fertigungsaufwand, ohne die Funktion des Bauteils zwangsläufig zu verbessern.
Wie beeinflusst die Plattengeometrie den Fertigungsprozess?
Die Geometrie einer Ankerplatte bestimmt wesentlich den geeigneten Fertigungsweg. Eine flache Platte kann häufig durch vergleichsweise einfache Zuschnitt- und Stanzprozesse hergestellt werden. Gewölbte oder anderweitig geformte Ausführungen benötigen dagegen zusätzliche Werkzeuge und kontrollierte Umformoperationen.
Blechdicke, Lochposition, Eckgeometrie, Umformtiefe und geplante Stückzahl sollten deshalb gemeinsam bewertet werden, bevor die Werkzeugfertigung freigegeben wird.
Bei geformten Ankerplatten muss außerdem zwischen den Abmessungen des Ausgangsblechs und den geforderten Endmaßen unterschieden werden. Wölbungshöhe, Übergangsradien, Lochposition und andere Funktionsmerkmale sollten nach dem Umformen am fertigen Bauteil geprüft werden.
Flache oder geformte Ankerplatten
Flache und geformte Ankerplatten sollten fertigungstechnisch nicht lediglich als dasselbe Bauteil mit unterschiedlicher Endform betrachtet werden.
Der Umformprozess verändert den Materialfluss und kann Profil, Lochposition sowie weitere kontrollierte Merkmale beeinflussen. Maßgeblich für die Fertigungsplanung ist daher die Endgeometrie der freigegebenen Zeichnung.
Wann ist eine zusätzliche CNC-Bearbeitung erforderlich?
Nicht jede Ankerplatte benötigt eine CNC-Bearbeitung. Können Stanzen und Umformen Lochgeometrie, Außenprofil und Toleranzen reproduzierbar erreichen, kann eine zusätzliche spanende Bearbeitung unnötige Kosten verursachen.
CNC-Bearbeitung wird insbesondere dann relevant, wenn die Zeichnung spezielle Lochmerkmale, eng tolerierte Schnittstellen oder andere Geometrien vorgibt, die durch den primären Umformprozess nicht zuverlässig hergestellt werden können.
Einen breiteren Vergleich möglicher Fertigungsverfahren für Bergbauteile finden Sie unter Kundenspezifische Bergbaumaschinenteile.
Wie sollten die Anforderungen an Ankerplatten geprüft werden?
Die Prüfung sollte sich an der freigegebenen Zeichnung und den projektspezifischen Anforderungen orientieren. Werkstoffzeugnis, mechanischer Prüfbericht und Maßprüfprotokoll beantworten unterschiedliche technische Fragen und sollten nicht als austauschbare Nachweise betrachtet werden.
Der Prüfplan sollte deshalb eindeutig definieren, welches Merkmal in welcher Fertigungsphase mit welchem Prüfverfahren kontrolliert wird.
| Prüfung / Nachweis | Was wird bestätigt? |
|---|---|
| Werkstoffzeugnis | Werkstoffgüte, chemische Zusammensetzung und dokumentierte Eigenschaften |
| Mechanische Prüfung | Geforderte Festigkeit, Duktilität oder Zähigkeit |
| Maßprüfung | Endgeometrie gemäß Zeichnung |
| Bauteilprüfung, falls gefordert | Projektspezifische Abnahmeanforderungen |
| Rückverfolgbarkeitsdaten | Zuordnung von Werkstoff und Produktionscharge |
Wenn ASTM F432 oder eine andere projektspezifische Norm vorgegeben ist, müssen die jeweils anwendbaren Anforderungen und Prüfverfahren bereits vor Produktionsbeginn geklärt werden.
Werkstoffprüfung und Endteilprüfung sind nicht dasselbe
Die Werkstoffprüfung bestätigt die Eigenschaften des für die Produktion eingesetzten Stahls. Die Endteilprüfung zeigt dagegen, welches Ergebnis der tatsächliche Fertigungsprozess erzielt hat.
Ein korrekter Werkstoffnachweis bestätigt beispielsweise nicht automatisch, dass Lochposition, Formprofil und Endmaße der Zeichnung entsprechen. Umgekehrt belegt eine korrekte Maßprüfung allein noch nicht die geforderten mechanischen Eigenschaften.
Diese Trennung erleichtert die technische Bewertung von Prüfprotokollen und hilft dabei, Abweichungen dem Werkstoff, dem Messverfahren oder dem Fertigungsprozess zuzuordnen.
Wann ist eine Kerbschlagprüfung bei niedrigen Temperaturen relevant?
Bei bestimmten Bergbauprojekten kann eine Kerbschlagprüfung bei −10 °C, −20 °C oder einer anderen definierten Temperatur gefordert werden. Die Angabe „Kerbschlagprüfung bei −20 °C“ allein beschreibt jedoch noch keine vollständige Abnahmeanforderung.
Die technische Spezifikation sollte zusätzlich Probenform, Prüfverfahren, geforderte Kerbschlagarbeit und Probenumfang festlegen.
Bei einem Weforging-Projekt mit Tieftemperaturanforderungen wurden Komponenten im Rahmen einer SGS-Drittprüfung bei −20 °C einer Kerbschlagprüfung unterzogen. Damit konnte die Werkstoffzähigkeit unter der projektspezifisch vorgegebenen Prüfbedingung nachgewiesen werden, anstatt sich ausschließlich auf mechanische Kennwerte bei Raumtemperatur zu stützen.
Drittprüfung bei −20 °C für ein Weforging-Bergbauprojekt. Prüfbedingungen und Abnahmekriterien richten sich nach der jeweiligen Projektspezifikation.
Prüfverfahren sollten den kritischen Merkmalen folgen
Das Prüfverfahren sollte zum jeweiligen Merkmal passen. Für bestimmte Abmessungen kann ein konventionelles Messmittel ausreichen, während andere Merkmale spezielle Prüfmittel oder einen definierten Messaufbau erfordern.
Ziel ist nicht, für jedes Maß das aufwendigste Messverfahren einzusetzen. Entscheidend sind zuverlässige und reproduzierbare Messergebnisse für die Merkmale, die für Zeichnung, Montage und Funktion relevant sind.
Warum muss die Erstteilprüfung vor der Serienfertigung erfolgen?
Bei Weforging beginnt die Verifizierung bereits vor Fertigstellung des ersten Bauteils. Für dieses Bergbauprojekt wurde S355JR entsprechend der freigegebenen Zeichnung, den geforderten mechanischen Eigenschaften und den Einsatzbedingungen ausgewählt.
Nach Materialbeschaffung und der spezifizierten Wärmebehandlung werden Proben im physikalisch-chemischen Labor geprüft. Dazu gehören entsprechend den Projektanforderungen unter anderem Zug- und Kerbschlagprüfungen.
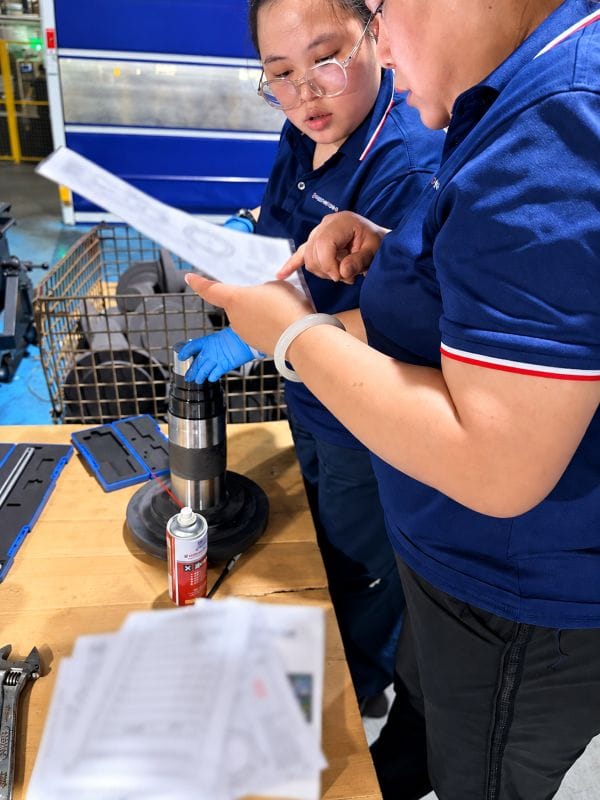
Erst nachdem Werkstoff und geforderte mechanische Eigenschaften bestätigt wurden, wird die weitere Bearbeitung freigegeben. Während der Fertigung kontrolliert der Maschinenbediener das erste Bauteil, um Maß- oder Prozessabweichungen frühzeitig zu erkennen.
Nach Fertigstellung des ersten kompletten Bauteils führt ein Qualitätsprüfer eine unabhängige zweite Maßprüfung anhand der freigegebenen Zeichnung durch.
Die Serienfertigung wird erst freigegeben, wenn Werkstoffprüfung, mechanische Prüfung und Erstteilkontrolle die festgelegten Anforderungen erfüllen. Dieser zusätzliche Prüfaufwand zu Produktionsbeginn schafft eine verifizierte Fertigungsbasis für die nachfolgenden Chargen.
Was passiert, wenn Messergebnisse voneinander abweichen?
Eine Abweichung zwischen den Messergebnissen des Maschinenbedieners und des Qualitätsprüfers bedeutet nicht automatisch, dass das Bauteil fehlerhaft ist. Zunächst muss die Ursache der Abweichung ermittelt werden.
Bei Weforging werden dazu zunächst Messmittel, Bezugssystem, Messposition und Messmethode überprüft. Ist das Messsystem zuverlässig und bleibt die Maßabweichung bestehen, wird anschließend der Fertigungsprozess untersucht.
Je nach Ursache können Bearbeitungsprogramm, Werkzeug oder Prozessparameter angepasst werden. Anschließend wird das Erstteil erneut gefertigt beziehungsweise vermessen, bevor die Serienproduktion freigegeben wird.
Wie wird die Konsistenz zwischen Produktionschargen sichergestellt?
Eine erfolgreiche Erstteilprüfung bestätigt die Produktionsfreigabe, garantiert jedoch nicht automatisch die Qualität aller späteren Chargen. Dafür ist eine kontinuierliche Prozess- und Rückverfolgbarkeitskontrolle erforderlich.
Bei wiederkehrenden OEM-Aufträgen sollten Zeichnungsrevision, Materialschmelze beziehungsweise Materialcharge, Werkzeugstatus, relevante Produktionsdaten und Prüfergebnisse der jeweiligen Fertigungscharge eindeutig zugeordnet werden. Falls erforderlich, kann eine Laserkennzeichnung am Bauteil eine zusätzliche Referenz für die Rückverfolgbarkeit schaffen.
Ändern sich Zeichnung, Werkstoff oder Fertigungsprozess, sollte deren Einfluss auf das bereits freigegebene Bauteil vor der weiteren Produktion erneut bewertet werden.
So können freigegebene Muster und Produktionsaufzeichnungen als kontrollierte technische Referenz für spätere Serien dienen.
Was sollte vor einer RFQ für Ankerplatten geklärt werden?
Eine RFQ für kundenspezifische Ankerplatten sollte genügend technische Informationen enthalten, damit der Hersteller die Fertigbarkeit ohne unnötige Annahmen beurteilen kann.
Die aktuelle Zeichnung einschließlich Revisionsstand sollte Hauptabmessungen, Blechdicke, Lochgeometrie und Plattenprofil definieren. Zusätzlich sollten Werkstoffspezifikation, mechanische Anforderungen, Oberflächenbehandlung, Prüfdokumentation und erwartete Stückzahl angegeben werden.
Sind Tieftemperatur-Kerbschlagprüfungen oder andere projektspezifische Prüfungen erforderlich, sollten Prüfbedingungen und Abnahmekriterien möglichst eindeutig definiert werden.
Eine vollständige technische Dokumentation erleichtert Werkzeugauslegung, Musterfertigung, Prüfplanung und spätere Serienfreigabe.
Ankerplatten richtig spezifizieren – bevor die Produktion beginnt
Die Qualität einer Ankerplatte beginnt nicht erst beim Stanzen oder Umformen. Geometrie, Werkstoff, mechanische Eigenschaften, Einsatzbedingungen und Prüfkriterien müssen bereits in der freigegebenen Zeichnung und Projektspezifikation aufeinander abgestimmt sein.
Das erste fertige Bauteil bestätigt anschließend, ob Werkzeug, Messmethode und Fertigungsprozess diese Anforderungen reproduzierbar erfüllen können.
Für kundenspezifische Projekte begleitet Weforging die Fertigung von Ankerplatten für den Bergbau von der Zeichnungsprüfung und Werkstoffverifizierung über Umformung und Erstteilprüfung bis hin zu Laborprüfung, Serienfertigung und Rückverfolgbarkeit.