Kundenspezifische Bergbaumaschinenteile: geschmiedet, gegossen oder CNC-bearbeitet?

Bei kundenspezifischen Bergbaumaschinenteilen geht es selten nur um die Wahl zwischen Schmieden, Gießen und Zerspanen. Schmieden und Gießen bestimmen in erster Linie, wie der Rohling entsteht. Die CNC-Bearbeitung bringt anschließend Bohrungen, Gewinde, Passungen und Funktionsflächen auf das geforderte Endmaß.

Eine Welle, ein Zahnradrohling, eine Brecherkomponente und ein Lagergehäuse können in derselben Bergbaumaschine eingesetzt werden – Belastung, Geometrie und Stückzahl unterscheiden sich jedoch erheblich. Deshalb ist nicht für jedes Bauteil dasselbe Fertigungsverfahren wirtschaftlich oder technisch sinnvoll.

Entscheidend sind Belastung, Geometrie, Werkstoff, Stückzahl und Prüfanforderungen. Wird der Fertigungsweg bereits bei der Zeichnungsprüfung richtig festgelegt, lassen sich unnötige Bearbeitungsschritte, Werkzeugkosten und Produktionsrisiken reduzieren.

Geschmiedet, gegossen oder bearbeitet: Was ändert sich wirklich?

Die erste Frage sollte nicht lauten: „Welches Verfahren ist besser?“, sondern: „Welche Anforderungen muss das Bauteil im Einsatz erfüllen?“

Eine hochbelastete Antriebswelle und ein großes Getriebegehäuse können Teil derselben Maschine sein. Ihre Belastungen, Geometrien und möglichen Ausfallmechanismen unterscheiden sich jedoch deutlich. Der Fertigungsweg sollte diese Unterschiede berücksichtigen.

FertigungswegBesonders geeignet fürHauptvorteilZu beachten
Schmieden + CNCWellen, Bolzen, Zahnradrohlinge, Naben, hochbelastete BauteileGute Festigkeits- und ErmüdungseigenschaftenWerkzeug- und Bauteilgeometrie früh berücksichtigen
Gießen + CNCGroße Gehäuse und komplexe FormenHohe geometrische GestaltungsfreiheitKontrolle innerer Gussfehler wichtig
Stangenmaterial + CNCEinfache Teile, Prototypen und kleine StückzahlenKeine Umformwerkzeuge erforderlichHöherer Materialabtrag
Schweißkonstruktion + BearbeitungGroße Strukturbauteile und BaugruppenFlexibel bei großen KonstruktionenSchweißqualität und Verzug kontrollieren

Bei vielen Bergbaumaschinenteilen ist CNC-Bearbeitung keine Alternative zum Schmieden oder Gießen, sondern der nachfolgende Fertigungsschritt. Eine geschmiedete Welle kann beispielsweise noch gedreht, gefräst, gebohrt, verzahnt oder geschliffen werden.

Das ist auch beim Angebotsvergleich wichtig: Zwei Lieferanten können identische Endmaße anbieten, obwohl Rohmaterial und Fertigungsweg unterschiedlich sind.

Wann ist Schmieden für Bergbaumaschinenteile sinnvoll?

chmieden eignet sich besonders für Bauteile, die wiederkehrenden, gerichteten oder stoßartigen Belastungen ausgesetzt sind. Der Werkstoff wird plastisch umgeformt und nicht wie beim Gießen aus einer Schmelze erstarrt. Bei geeigneter Prozessführung können dadurch ein günstiger Faserverlauf und gleichmäßige mechanische Eigenschaften in hochbelasteten Bereichen erreicht werden.

Typische Anwendungen sind:

  • Antriebs- und Getriebewellen;
  • Ritzelwellen und Zahnradrohlinge;
  • hochbelastete Bolzen;
  • Naben und Kupplungen;
  • geschmiedete Ringe und Flansche;
  • ausgewählte Brecher- und Getriebekomponenten.

Die endgültige Entscheidung hängt trotzdem von Zeichnung und Einsatzbedingungen ab. Hohe Drehmomente oder zyklische Belastungen können für einen Schmiederohling sprechen, während sehr große oder geometrisch komplexe Bauteile andere Fertigungsverfahren erfordern.

Auch die Stückzahl spielt eine Rolle. Gesenkschmieden benötigt Werkzeuge und wird daher wirtschaftlicher, wenn die geplante Serienmenge die anfänglichen Werkzeugkosten rechtfertigt.

Für anwendungsspezifische Beispiele können OEM-Einkäufer die Weforging-Fertigungsmöglichkeiten für Schmiedeteile für Bergbaumaschinen einsehen.

Wann sind Gießen oder CNC-Bearbeitung aus Vollmaterial sinnvoller?

Nicht jedes Bergbauteil profitiert von einem Schmiederohling.

Gießen kann bei großen Komponenten mit komplexen Außen- oder Innengeometrien sinnvoll sein – insbesondere dann, wenn Schmieden einen unverhältnismäßig hohen Werkzeug- oder Bearbeitungsaufwand verursachen würde. Große Gehäuse sind ein typisches Beispiel.

Die direkte CNC-Bearbeitung aus Stangen- oder Plattenmaterial eignet sich dagegen häufig für Prototypen, Ersatzteile und kleine Stückzahlen mit vergleichsweise einfacher Geometrie. Da kein Umformwerkzeug benötigt wird, lassen sich Entwicklungszeit und anfängliche Kosten reduzieren.

Mit steigender Stückzahl verändert sich jedoch die Wirtschaftlichkeit. Ein hoher Materialabtrag führt zu mehr Materialverlust und längeren Maschinenzeiten.

Der geeignete Fertigungsweg erfüllt daher Zeichnung, Belastungsanforderungen und Stückzahl, ohne unnötige Prozessschritte hinzuzufügen.

Wie Bauteildesign und Einsatzbedingungen die Verfahrenswahl bestimmen

Bergbaumaschinen arbeiten nicht unter einheitlichen Bedingungen. Komponenten in Brechern, Förderanlagen, Bohrmaschinen und Antriebssystemen sind unterschiedlichen Kombinationen aus Drehmoment, Stoßbelastung, Ermüdung, Verschleiß und Ausrichtungsanforderungen ausgesetzt.

Deshalb sollte die Verfahrenswahl vom konkreten Bauteil und nicht allein von der Branche ausgehen.

BauteilanforderungFertigungstechnische Bewertung
Hohe StoßbelastungSchmieden kann bei geeigneter Geometrie Vorteile bieten
Wiederkehrende zyklische BelastungErmüdungsverhalten und Wärmebehandlung berücksichtigen
Komplexe HohlgeometrieGießen kann wirtschaftlicher sein
Enge Bohrungs-, Gewinde- oder PassungstoleranzenCNC-Bearbeitung in der Regel erforderlich
Prototyp oder sehr kleine StückzahlBearbeitung aus Vollmaterial kann Werkzeugkosten vermeiden
Stabile SerienfertigungSchmieden kann wirtschaftlicher werden
Kritische innere WerkstoffintegritätWerkstoffprüfung und ZfP/NDT definieren
Hohe DrehmomentübertragungWerkstoff, Faserverlauf und Wärmebehandlung genau prüfen

Auch bei vergleichbarer Belastung kann die Geometrie zu einer anderen Entscheidung führen. Eine abgestufte Welle mit bearbeiteter Verzahnung stellt andere Anforderungen als ein großes Getriebegehäuse.

Deshalb sollte die Auswahl des Fertigungswegs möglichst während der Zeichnungsprüfung und vor der Werkzeug- oder Materialbestellung erfolgen.

Warum das fertige Bauteil meist mehrere Fertigungsverfahren benötigt

Ein hochbelastetes Bergbauteil erreicht seinen Endzustand selten in nur einem Fertigungsschritt. Bei einem Schmiedeteil kann die Prozesskette beispielsweise so aussehen:
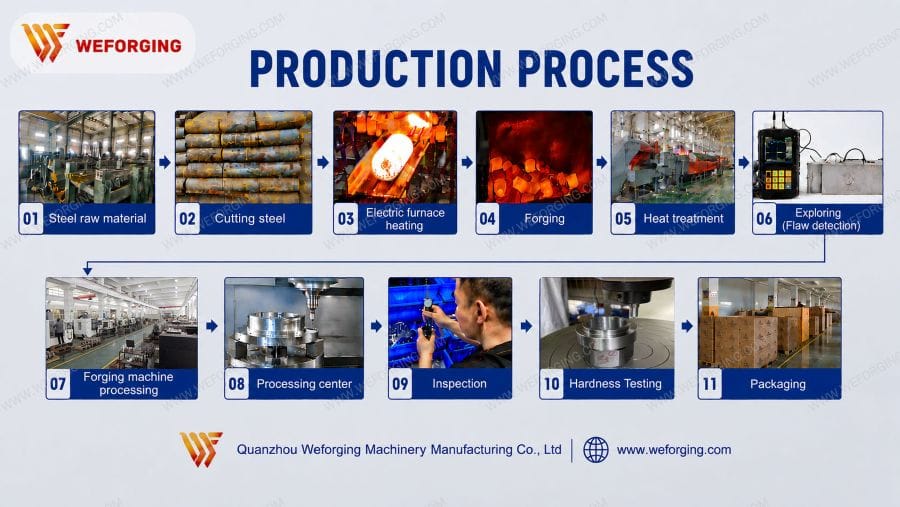
OEM forging and CNC machining production process from raw material to final inspection

Stahl → Schmieden → Wärmebehandlung → CNC-Bearbeitung → Prüfung → Fertigteil

Das Schmieden erzeugt die Grundgeometrie und beeinflusst den Werkstofffluss in belasteten Bereichen. Durch die Wärmebehandlung werden die geforderten Eigenschaften wie Festigkeit, Härte oder Zähigkeit eingestellt.

Anschließend erzeugt die CNC-Bearbeitung Funktionsmerkmale, die beim Schmieden normalerweise nicht mit Endtoleranz hergestellt werden können – etwa Lagersitze, Präzisionsbohrungen, Gewinde, Verzahnungen und Montageflächen.

Diese Schritte müssen aufeinander abgestimmt werden. Die Schmiedegeometrie beeinflusst die Bearbeitungszugabe, während Verzug aus der Wärmebehandlung bei der abschließenden Bearbeitung berücksichtigt werden muss.

Für viele hochbelastete Bergbaumaschinenteile lautet der Fertigungsweg daher nicht „Schmieden oder CNC“, sondern Schmieden → kontrollierte WärmebehandlungCNC-Bearbeitung.

Was sollte vor dem Produktionsstart eines Bergbauteils geprüft werden?

Auch der richtige Fertigungsweg funktioniert nur mit einer vollständigen technischen Spezifikation. Vor Produktionsbeginn sollten Zeichnung und Bestellanforderungen mindestens folgende Punkte eindeutig definieren:

  • Zeichnungsnummer und Revisionsstand;
  • Werkstoffgüte und Norm;
  • geforderte mechanische Eigenschaften;
  • Wärmebehandlung und Härte;
  • kritische Maße und Toleranzen;
  • erforderliche Bearbeitungszugaben;
  • Oberflächenanforderungen oder Beschichtungen;
  • UT-, MT- oder andere ZfP-Anforderungen;
  • Prüf- und Abnahmedokumentation;
  • Prototypen- und Serienstückzahlen.

Die Werkstoffbezeichnung allein definiert noch nicht die Eigenschaften des fertigen Bauteils. Wärmebehandlungszustand, Querschnitt, Schmiedebedingungen und Härteanforderungen sind ebenfalls relevant.

Für hochbelastete Komponenten wird beispielsweise häufig 42CrMo4 (1.7225) eingesetzt; international ist AISI 4140 eine häufig genannte Vergleichsgüte. Die geforderten mechanischen Eigenschaften und der Lieferzustand sollten trotzdem eindeutig in Zeichnung oder Spezifikation festgelegt werden.

Das werkseigene Prüf- und Laborumfeld von Weforging unterstützt unter anderem Zug- und Streckgrenzenprüfung, Kerbschlagprüfung, Spektralanalyse, metallographische Untersuchung sowie Koordinatenmesstechnik. Damit lassen sich Werkstoff, mechanische Eigenschaften und kritische Maße über den Fertigungsprozess kontrollieren.

Von der Zeichnung zum serienreifen Bergbauteil

Der Übergang von einer freigegebenen Zeichnung zur reproduzierbaren Serienfertigung erfordert mehr als die Auswahl des Umformverfahrens.

Vor Werkzeugbau oder Serienstart sollten Werkstoff, Wärmebehandlungszustand, Bearbeitungszugaben, kritische Toleranzen, Prüfmerkmale und Dokumentation bestätigt werden. Ebenso wichtig ist ein kontrollierter Zeichnungsstand, damit Fertigung und Prüfung mit derselben Revision arbeiten.

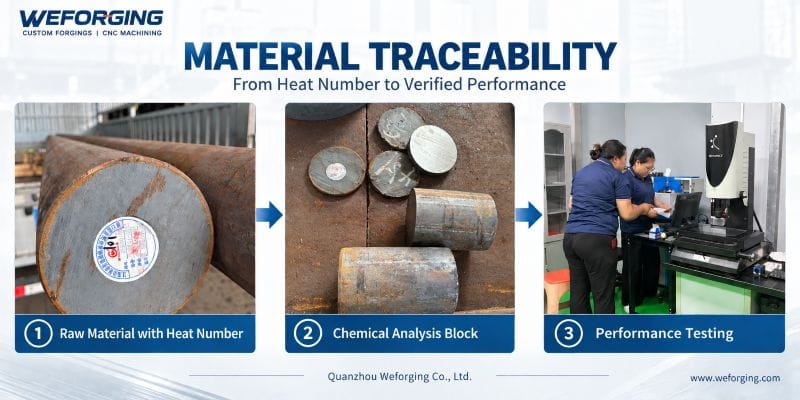
In der Serienfertigung kommt die Rückverfolgbarkeit hinzu. Werkstoffzeugnisse und Schmelzennummern sollten eindeutig mit der jeweiligen Charge verbunden bleiben. Härteprüfung, Maßprüfung und spezifizierte ZfP liefern anschließend den Nachweis, dass kritische Anforderungen erfüllt wurden. Die Verbindung von Werkstoffzeugnis und Schmelzennummer ist auch im deutschen Zulieferumfeld eine etablierte Form der Chargenrückverfolgbarkeit.

Bei Weforging wird zusätzlich eine Probe für die chemische Analyse geprüft, um die Werkstoffzusammensetzung unabhängig zu verifizieren. Das Prüfergebnis wird anschließend der Schmelzennummer des eingehenden Rohmaterials zugeordnet. Dadurch bleiben Werkstoffprüfung, Fertigungscharge und fertiges Bauteil miteinander verknüpft.Weforging material traceability process showing heat-numbered raw material, chemical analysis samples, and performance testing for batch quality control.
Den Fertigungsweg am Bauteil ausrichten

Es gibt keinen universell richtigen Fertigungsweg für jedes Bergbauteil. Hochbelastete und ermüdungskritische Komponenten können vom Schmieden profitieren. Große, komplexe Geometrien können besser für Guss geeignet sein. Bei einfachen Bauteilen oder kleinen Stückzahlen kann die direkte CNC-Bearbeitung aus Vollmaterial wirtschaftlicher sein.

CNC-Bearbeitung bleibt bei vielen Fertigungswegen erforderlich, weil Passungen, Lagersitze und andere Funktionsflächen kontrollierte Endmaße benötigen. Umformen, Wärmebehandlung, Zerspanung und Prüfung sollten deshalb als zusammenhängende Fertigungskette betrachtet werden – nicht als voneinander unabhängige Beschaffungsschritte.

Für kundenspezifische Bergbauteile, die sich für Schmieden eignen, kann Weforging die Fertigung vom Schmiederohling über Wärmebehandlung und CNC-Bearbeitung bis zur Endprüfung unterstützen.

Senden Sie Ihre Zeichnung oder technische Spezifikation für eine fertigungstechnische Prüfung.

Sind Schmiedeteile für Bergbaumaschinen immer die bessere Wahl?

Nein. Schmieden eignet sich besonders für viele hochbelastete, stoß- oder ermüdungsbeanspruchte Bauteile. Große komplexe Geometrien können jedoch besser für Guss geeignet sein. Prototypen und einfache Kleinserienteile lassen sich unter Umständen wirtschaftlicher direkt aus Vollmaterial bearbeiten.

Welche Bergbaumaschinenteile werden häufig geschmiedet?

Typische Beispiele sind Antriebswellen, Ritzelwellen, Zahnradrohlinge, Bolzen, Naben, Kupplungen, Ringe, Flansche sowie ausgewählte Brecher- und Getriebekomponenten. Der geeignete Fertigungsweg hängt von Geometrie, Belastung, Werkstoff, Stückzahl und mechanischen Anforderungen ab.

Müssen geschmiedete Bergbauteile anschließend noch CNC-bearbeitet werden?

In vielen Fällen ja. Das Schmieden erzeugt die Grundform des Bauteils. CNC-Bearbeitung wird anschließend für kritische Maße, Bohrungen, Gewinde, Verzahnungen, Lagersitze, Dichtflächen und Montageflächen eingesetzt.

Welche Informationen werden für ein Angebot benötigt?

Ausgangspunkt ist eine vollständige technische Zeichnung. Sie sollte Werkstoff, kritische Maße und Toleranzen, Wärmebehandlung, Härte, Oberflächenanforderungen und gegebenenfalls Prüfanforderungen enthalten. Stückzahl und erwarteter Jahresbedarf helfen zusätzlich bei der Auswahl des wirtschaftlichsten Fertigungswegs.

Table of Contents

Nach oben scrollen