Componenti personalizzati per macchine minerarie: forgiati, fusi o lavorati?
Per i componenti personalizzati per macchine minerarie, il processo produttivo raramente si riduce alla semplice scelta tra forgiatura, fusione e lavorazione meccanica. Forgiatura e fusione definiscono principalmente il modo in cui viene realizzato il grezzo, mentre la lavorazione CNC permette di ottenere alesaggi, filettature, accoppiamenti e superfici funzionali nelle dimensioni finali richieste.
Un albero, un grezzo per ingranaggio, un componente per frantoio e un supporto possono lavorare nella stessa macchina, ma presentano carichi, geometrie e requisiti produttivi molto diversi. Alcuni componenti sono più adatti a un grezzo forgiato, altri alla fusione; per geometrie semplici o piccoli volumi può invece essere più conveniente partire direttamente da barra o piastra.
La scelta dipende da carico di esercizio, geometria, materiale, volume produttivo e requisiti di controllo. Definire il processo già durante l’analisi del disegno può ridurre asportazioni inutili, costi di attrezzaggio e rischi in produzione.
Forgiato, fuso o lavorato: cosa cambia realmente?
La prima domanda non dovrebbe essere: “Qual è il processo migliore?”, ma piuttosto: “Cosa deve fare questo componente in esercizio?”
Un albero soggetto a coppie elevate e un grande alloggiamento possono appartenere alla stessa macchina, ma geometria, sollecitazioni e modalità di cedimento sono molto diverse. Il processo produttivo deve riflettere queste differenze.
| Processo produttivo | Applicazioni più adatte | Vantaggio principale | Aspetto da considerare |
|---|---|---|---|
| Forgiatura + CNC | Alberi, perni, grezzi per ingranaggi, mozzi e componenti ad alto carico | Buone proprietà meccaniche e resistenza a fatica | Geometria e attrezzature devono essere valutate in anticipo |
| Fusione + CNC | Grandi alloggiamenti e forme complesse | Maggiore libertà geometrica | Importante il controllo dei difetti interni |
| Barra + CNC | Parti semplici, prototipi e piccoli volumi | Nessuno stampo di formatura | Maggiore asportazione di materiale |
| Carpenteria saldata + lavorazione | Grandi strutture e assiemi | Flessibilità per componenti di grandi dimensioni | Qualità della saldatura e deformazioni da controllare |
Per molti componenti per macchine minerarie, la lavorazione CNC non sostituisce necessariamente la forgiatura o la fusione: spesso rappresenta la fase successiva. Un albero forgiato può richiedere tornitura, fresatura, foratura, lavorazione delle scanalature o rettifica prima del montaggio.
Questo aspetto è importante anche nella valutazione delle offerte: due fornitori possono proporre le stesse dimensioni finali utilizzando grezzi e cicli produttivi differenti.
Quando conviene forgiare un componente per macchine minerarie?
La forgiatura è particolarmente indicata per componenti sottoposti a carichi ripetuti, direzionali o d’urto. Il materiale viene deformato plasticamente invece di solidificare all’interno di uno stampo. Con un processo adeguatamente controllato, è possibile ottenere un orientamento favorevole delle fibre e proprietà meccaniche uniformi nelle sezioni maggiormente sollecitate.
Tra le applicazioni tipiche rientrano:
- alberi di trasmissione;
- alberi pignone e grezzi per ingranaggi;
- perni per impieghi gravosi;
- mozzi e giunti;
- anelli e flange forgiate;
- determinati componenti per frantoi e sistemi di trasmissione.
La decisione finale dipende comunque dal disegno e dalle condizioni di esercizio. Coppie elevate o carichi ciclici possono favorire l’impiego di un grezzo forgiato, mentre dimensioni molto grandi o geometrie particolarmente complesse possono richiedere un processo diverso.
Anche il volume produttivo è determinante. La forgiatura a stampo chiuso richiede attrezzature dedicate e diventa più conveniente quando la produzione prevista giustifica l’investimento iniziale.
Per applicazioni specifiche è possibile consultare le capacità Weforging relative ai componenti forgiati per macchine minerarie.
Quando sono preferibili fusione o lavorazione da barra?
Non tutti i componenti destinati al settore minerario traggono vantaggio da un grezzo forgiato.
La fusione può essere una soluzione pratica per componenti di grandi dimensioni con geometrie esterne o interne complesse, soprattutto quando la forgiatura richiederebbe attrezzature onerose o un’eccessiva lavorazione successiva. Alloggiamenti e grandi strutture sono esempi tipici.
La lavorazione diretta da barra o piastra può invece risultare più adatta per prototipi, ricambi e piccoli lotti con geometrie relativamente semplici. L’assenza di stampi riduce i costi iniziali e può abbreviare i tempi di sviluppo.
Con l’aumento dei volumi, però, cambia l’equilibrio economico. Una forte asportazione comporta maggiore consumo di materiale e tempi macchina più lunghi.
Il processo più adatto è quindi quello che soddisfa disegno, condizioni di carico e quantità richieste senza aggiungere fasi produttive che non migliorano il componente finito.
Come geometria e condizioni di esercizio determinano la scelta
Le applicazioni minerarie non presentano un’unica condizione di lavoro. Componenti per frantoi, trasportatori, sistemi di perforazione e trasmissioni possono essere sottoposti a diverse combinazioni di coppia, urti, fatica, usura e requisiti di allineamento.
Per questo motivo, il processo deve essere scelto in funzione del componente e delle sue condizioni di esercizio.
| Requisito del componente | Considerazione produttiva |
|---|---|
| Elevati carichi d’urto | La forgiatura può offrire vantaggi con geometrie idonee |
| Carichi ciclici ripetuti | Valutare resistenza a fatica e trattamento termico |
| Geometrie cave complesse | La fusione può essere più pratica |
| Alesaggi, filetti o accoppiamenti precisi | Normalmente è richiesta la lavorazione CNC |
| Prototipi o volumi molto bassi | La lavorazione da barra può evitare il costo degli stampi |
| Produzione in serie stabile | La forgiatura può diventare più conveniente |
| Integrità interna critica | Definire controlli del materiale e CND |
| Trasmissione di coppie elevate | Valutare materiale, flusso delle fibre e trattamento termico |
Anche con condizioni di carico simili, la geometria può cambiare completamente la scelta. Un albero a gradini con scanalature lavorate presenta esigenze diverse rispetto a un grande alloggiamento per riduttore.
Per questo, il processo dovrebbe essere definito durante la revisione del disegno, prima di ordinare materia prima o attrezzature.
Perché il componente finito richiede spesso più processi
Un componente minerario per impieghi gravosi raramente raggiunge lo stato finale con una sola operazione.
Per un componente forgiato, una sequenza tipica può essere:
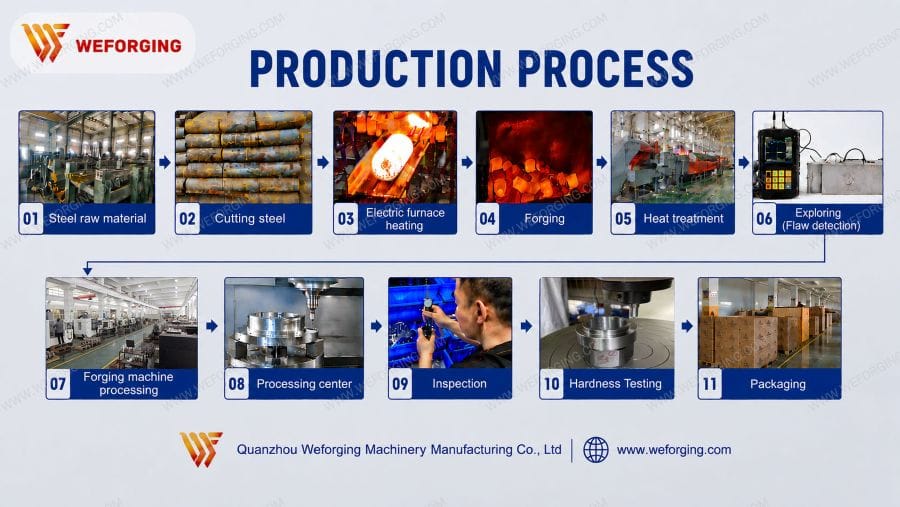
Acciaio → Forgiatura → Trattamento termico → Lavorazione CNC → Controllo → Componente finito
La forgiatura genera la geometria di base e consente di gestire il flusso del materiale nelle sezioni soggette a carico. Il trattamento termico sviluppa le proprietà richieste, come resistenza, durezza o tenacità.
La lavorazione CNC realizza successivamente quelle caratteristiche che normalmente non possono essere ottenute alla tolleranza finale durante la forgiatura: sedi per cuscinetti, alesaggi di precisione, filettature, scanalature e superfici di accoppiamento.
Questi processi devono essere pianificati insieme. La geometria del forgiato determina il sovrametallo di lavorazione, mentre eventuali deformazioni dovute al trattamento termico possono influenzare la sequenza finale di lavorazione.
Per molti componenti minerari ad alto carico, quindi, il processo più realistico non è “forgiatura oppure CNC”, ma forgiatura → trattamento termico controllato → lavorazione CNC.
Cosa verificare prima di avviare la produzione?
Anche un processo produttivo corretto richiede una specifica tecnica completa.
Prima della produzione, il disegno e i requisiti di acquisto dovrebbero definire:
- numero e revisione del disegno;
- qualità del materiale e norma applicabile;
- proprietà meccaniche richieste;
- trattamento termico e durezza;
- quote e tolleranze critiche;
- eventuali sovrametalli di lavorazione;
- finitura superficiale o rivestimento;
- requisiti UT, MT o altri controlli non distruttivi (CND);
- documentazione di controllo e certificazione;
- quantità di prototipazione e produzione.
La sola designazione del materiale non determina le prestazioni del componente finito. Stato di trattamento termico, sezione, condizioni di forgiatura e durezza possono essere altrettanto importanti.
Acciai come 42CrMo4 (1.7225) sono comunemente utilizzati per componenti meccanici sottoposti a carichi elevati. Le proprietà meccaniche e lo stato di fornitura richiesti devono comunque essere indicati chiaramente nella specifica tecnica.
Il laboratorio interno di Weforging supporta controlli di resistenza a trazione, limite di snervamento, resilienza, composizione chimica, metallografia e controllo dimensionale CMM, consentendo di verificare materiale, proprietà meccaniche e dimensioni durante la produzione.
Dal disegno a un componente pronto per la produzione in serie
Passare da un disegno approvato a una produzione ripetibile richiede più della semplice scelta del processo di formatura.
Prima della realizzazione degli stampi o dell’avvio del lotto, la revisione tecnica dovrebbe confermare materiale, trattamento termico, sovrametalli, tolleranze critiche, punti di controllo e documentazione richiesta. Anche le revisioni del disegno devono essere gestite in modo controllato, affinché produzione e controllo qualità lavorino sulla stessa specifica.
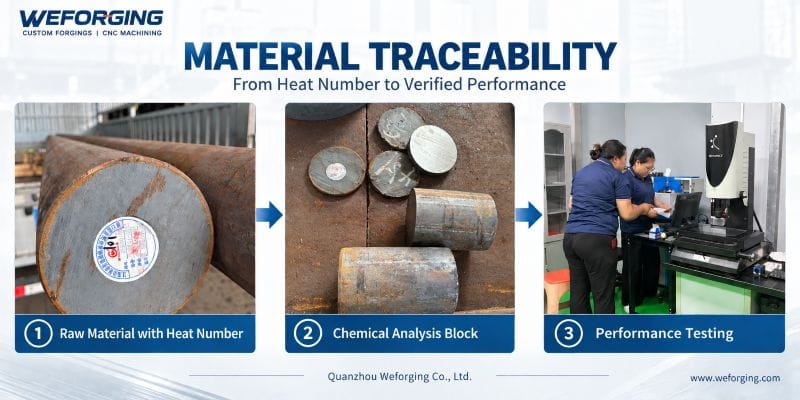
Nella produzione in serie diventa essenziale anche la tracciabilità. Certificati del materiale e numero di colata devono rimanere collegati al lotto produttivo; controlli di durezza, verifiche dimensionali e CND specificati forniscono quindi evidenza della conformità dei requisiti critici.
In Weforging viene inoltre analizzato un campione per verificare indipendentemente la composizione chimica del materiale in ingresso. Il risultato viene associato al numero di colata della materia prima.
In questo modo, materia prima, verifica del materiale, lotto produttivo e componenti finiti rimangono collegati, migliorando la tracciabilità e la costanza del processo nella produzione in serie.
Scegliere il processo produttivo in funzione del componente
Non esiste un unico processo adatto a tutti i componenti per macchine minerarie. Le parti soggette a carichi elevati e a fatica possono beneficiare della forgiatura; geometrie grandi e complesse possono essere più adatte alla fusione; componenti semplici o in piccoli volumi possono giustificare la lavorazione diretta da barra.
La CNC rimane parte integrante di molti cicli produttivi, perché accoppiamenti e superfici funzionali richiedono dimensioni finali controllate. Formatura, trattamento termico, lavorazione meccanica e controllo qualità dovrebbero quindi essere valutati come un unico processo produttivo, non come fasi di acquisto separate.
Per i componenti personalizzati adatti alla forgiatura, Weforging può supportare il progetto dal grezzo forgiato al trattamento termico, alla lavorazione CNC e al controllo finale.
Inviate il disegno o la specifica tecnica per una valutazione del processo produttivo.
