Componentes personalizados para maquinaria minera: ¿forjados, fundidos o mecanizados?

Para los componentes personalizados para maquinaria minera, la ruta de fabricación rara vez consiste simplemente en elegir entre forja, fundición y mecanizado. La forja y la fundición determinan principalmente cómo se obtiene la pieza en bruto, mientras que el mecanizado CNC permite llevar agujeros, roscas, ajustes y superficies funcionales a sus dimensiones finales.

Un eje, una preforma de engranaje, un componente de trituradora y un alojamiento pueden trabajar en la misma máquina, pero sus cargas, geometrías y requisitos de producción son diferentes. Algunas piezas se adaptan mejor a una preforma forjada; otras, a una pieza fundida. Para geometrías sencillas o volúmenes reducidos, el mecanizado directo desde barra o placa puede ser una alternativa más práctica.

La elección depende de la carga de servicio, geometría, material, volumen de producción y requisitos de inspección. Definir la ruta adecuada durante la revisión del plano ayuda a reducir mecanizados innecesarios, costes de utillaje y riesgos de producción.

Forjado, fundido o mecanizado: ¿qué cambia realmente?

La primera pregunta no debería ser «¿qué proceso es mejor?», sino «¿qué debe hacer esta pieza en servicio?»

Un eje sometido a un par elevado y una carcasa de gran tamaño pueden formar parte de la misma máquina. Sin embargo, su geometría, cargas y modos de fallo son muy diferentes. El proceso de fabricación debe responder a esas diferencias.

Ruta de fabricaciónAplicaciones más adecuadasVentaja principalAspecto a considerar
Forja + CNCEjes, pasadores, preformas de engranajes, cubos y piezas de alta cargaBuen comportamiento mecánico y a fatigaLa geometría y el utillaje deben estudiarse previamente
Fundición + CNCCarcasas grandes y geometrías complejasMayor flexibilidad geométricaEs importante controlar posibles defectos internos
Barra + CNCPiezas sencillas, prototipos y series cortasNo requiere utillaje de conformadoMayor eliminación de material
Fabricación soldada + mecanizadoGrandes estructuras y conjuntosFlexibilidad para componentes de gran tamañoDeben controlarse la soldadura y las deformaciones

En muchos componentes para maquinaria minera, el mecanizado no sustituye a la forja o la fundición: es la siguiente etapa. Por ejemplo, un eje forjado todavía puede requerir torneado, fresado, taladrado, mecanizado de estrías o rectificado antes del montaje.

Esta diferencia también importa al comparar ofertas. Dos proveedores pueden ofrecer las mismas dimensiones finales utilizando materiales de partida y rutas de fabricación muy distintas.

¿Cuándo tiene sentido la forja para componentes de maquinaria minera?

La forja resulta especialmente adecuada cuando un componente trabaja bajo cargas repetidas, direccionales o de impacto. El material se deforma plásticamente para obtener la forma deseada en lugar de solidificarse dentro de un molde.

Con un control adecuado del proceso, la forja puede favorecer la orientación del flujo de fibra y unas propiedades mecánicas consistentes en las secciones sometidas a mayores esfuerzos.

Entre las aplicaciones habituales se encuentran:

  • ejes de accionamiento y transmisión;
  • ejes de piñón y preformas de engranajes;
  • pasadores para servicio pesado;
  • cubos y acoplamientos;
  • anillos y bridas forjadas;
  • determinados componentes de trituradoras y transmisiones.

El plano y las condiciones de servicio siguen determinando la decisión final. Un par elevado o las cargas cíclicas pueden favorecer una preforma forjada, mientras que una geometría sobredimensionada o muy compleja puede requerir otro proceso.

El volumen de producción también influye. La forja en matriz cerrada requiere utillaje específico, por lo que resulta más competitiva cuando el programa de producción justifica la inversión inicial.

Para aplicaciones concretas pueden consultarse las capacidades de Weforging en componentes forjados para maquinaria minera.

¿Cuándo son más adecuados la fundición o el mecanizado desde barra?

No todos los componentes utilizados en minería se benefician de una preforma forjada.

La fundición puede ser una solución adecuada para piezas grandes con geometrías exteriores o interiores complejas, especialmente cuando la forja exigiría utillajes costosos o una cantidad excesiva de mecanizado posterior. Las grandes carcasas son un ejemplo habitual.

El mecanizado directo desde barra o placa puede ser más práctico para prototipos, repuestos y series cortas con geometrías relativamente sencillas. Al eliminar el utillaje de conformado, se reducen el coste inicial y el tiempo de desarrollo.

Sin embargo, esta relación cambia al aumentar el volumen. Una mayor eliminación de material implica más desperdicio y más horas de mecanizado.

Por tanto, la mejor ruta es aquella que cumple los requisitos del plano, las condiciones de servicio y el volumen previsto sin añadir operaciones que no aporten valor al componente terminado.

Cómo el diseño y las condiciones de servicio determinan el proceso

La minería no presenta una única condición de trabajo. Los componentes de trituradoras, transportadores, equipos de perforación y sistemas de transmisión están expuestos a diferentes combinaciones de par, impacto, fatiga, desgaste y requisitos de alineación.

Por eso, la selección del proceso debe partir del propio componente y de su función.

Requisito de la piezaConsideración de fabricación
Alta carga de impactoLa forja puede ofrecer ventajas con geometrías adecuadas
Cargas cíclicas repetidasDeben considerarse la fatiga y el tratamiento térmico
Geometría hueca complejaLa fundición puede resultar más práctica
Agujeros, roscas o ajustes estrechosNormalmente se requiere mecanizado CNC
Prototipo o volumen muy bajoEl mecanizado desde barra puede evitar costes de utillaje
Producción en serie estableLa forja puede resultar más económica
Integridad interna críticaDeben definirse controles de material y END
Transmisión de par elevadoMaterial, flujo de fibra y tratamiento térmico requieren especial atención

La geometría puede cambiar la respuesta incluso con cargas similares. Un eje escalonado con estrías mecanizadas presenta requisitos muy distintos a los de una gran carcasa de reductor.

Por esta razón, la ruta de fabricación debería definirse durante la revisión del plano, antes de pedir la materia prima o fabricar el utillaje.

Por qué una pieza terminada suele necesitar más de un proceso

Un componente minero de servicio pesado rara vez alcanza su condición final en una sola operación.

Para una pieza forjada, una ruta típica puede ser:
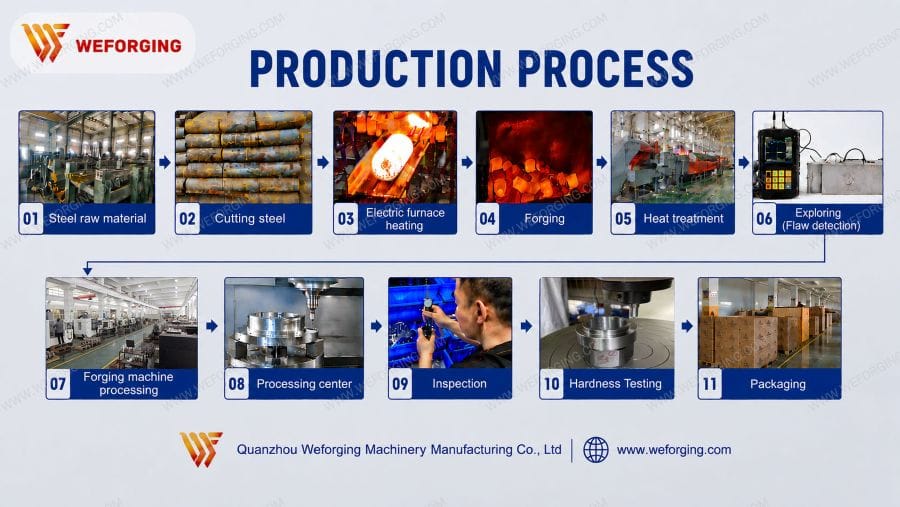
OEM forging and CNC machining production process from raw material to final inspection

Acero → Forja → Tratamiento térmico → Mecanizado CNC → Inspección → Pieza terminada

La forja crea la geometría básica y permite controlar el flujo del material en las zonas sometidas a carga. El tratamiento térmico desarrolla las propiedades especificadas, como resistencia, dureza o tenacidad.

Después, el mecanizado CNC produce características que normalmente no pueden mantenerse a tolerancia final durante la forja: asientos de rodamientos, agujeros de precisión, roscas, estrías y superficies de montaje.

Estos procesos deben planificarse conjuntamente. La geometría de la pieza forjada determina el sobrematerial de mecanizado, mientras que las deformaciones producidas durante el tratamiento térmico pueden influir en la secuencia final de mecanizado.

Para muchos componentes de maquinaria minera sometidos a altas cargas, la ruta práctica no es «forja o mecanizado», sino:

Forja → Tratamiento térmico controladoMecanizado CNC

¿Qué debe verificarse antes de iniciar la producción?

Incluso una ruta de fabricación adecuada depende de una especificación técnica completa.

Antes de iniciar la producción, el plano y los requisitos de compra deberían definir:

  • número y revisión del plano;
  • calidad del material y norma aplicable;
  • propiedades mecánicas requeridas;
  • tratamiento térmico y dureza;
  • dimensiones y tolerancias críticas;
  • sobrematerial de mecanizado cuando sea necesario;
  • acabado superficial o recubrimiento;
  • requisitos UT, MT u otros ensayos no destructivos (END);
  • documentación de inspección y certificación;
  • cantidades de prototipo y producción.

La designación del material por sí sola no define el comportamiento de la pieza terminada. El tratamiento térmico, la sección, las condiciones de forja y la dureza especificada también son factores importantes.

Aceros como 42CrMo4 (1.7225) se utilizan habitualmente en componentes mecánicos sometidos a cargas elevadas. Aun así, el estado del material y las propiedades mecánicas requeridas deben quedar claramente definidos en el plano o la especificación.

El laboratorio interno de Weforging permite realizar controles de resistencia a la tracción, límite elástico, impacto, composición química, metalografía e inspección dimensional mediante CMM, apoyando la verificación del material y el control del componente durante la fabricación.

Del plano a un componente listo para producción en serie

Pasar de un plano aprobado a una producción repetible exige algo más que seleccionar el proceso de conformado.

Antes de fabricar el utillaje o iniciar la producción, la revisión técnica debe confirmar material, condición de tratamiento térmico, sobrematerial, tolerancias críticas, puntos de inspección y documentación requerida. También debe controlarse la revisión del plano para que producción e inspección trabajen con la misma especificación.

En la producción en serie, la trazabilidad adquiere la misma importancia. Los certificados de material y números de colada deben permanecer vinculados al lote de producción. Los controles de dureza, inspecciones dimensionales y END especificados proporcionan evidencia de que se han cumplido los requisitos críticos.

En Weforging también se analiza una muestra para verificar de forma independiente la composición química del material recibido. El resultado se vincula al número de colada identificado en la materia prima.

De este modo, materia prima, verificación del material, lote de producción y piezas terminadas permanecen vinculados, manteniendo la trazabilidad y una mayor consistencia del proceso durante la producción en serie.
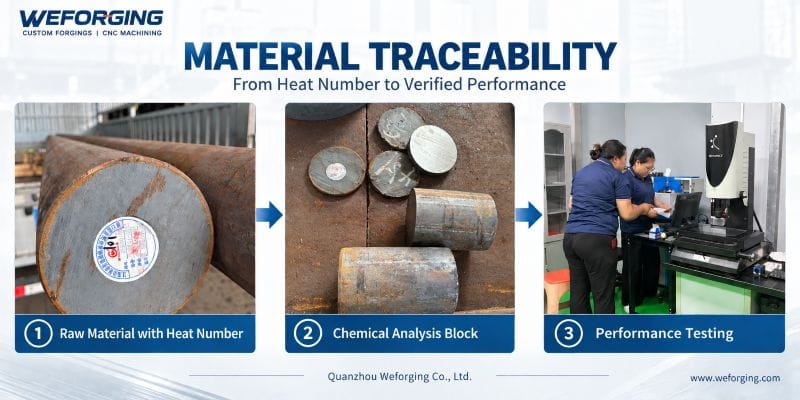
Weforging material traceability process showing heat-numbered raw material, chemical analysis samples, and performance testing for batch quality control.

Elegir la ruta de fabricación según la pieza

No existe una única ruta de fabricación adecuada para todos los componentes de maquinaria minera. Las piezas sometidas a altas cargas o fatiga pueden beneficiarse de la forja; las geometrías grandes y complejas pueden ser más apropiadas para fundición; y las piezas sencillas o de bajo volumen pueden justificar el mecanizado directo desde barra.

El mecanizado CNC sigue formando parte de muchas de estas rutas porque los ajustes, asientos y superficies funcionales requieren dimensiones finales controladas. Por ello, conformado, tratamiento térmico, mecanizado e inspección deberían considerarse como una cadena de fabricación integrada y no como etapas de compra independientes.

Para componentes personalizados adecuados para forja, Weforging puede cubrir el proceso desde la pieza forjada en bruto hasta el tratamiento térmico, mecanizado CNC e inspección final.

Envíe su plano o especificación técnica para revisar la ruta de fabricación más adecuada.

¿Las piezas forjadas son siempre mejores para maquinaria minera?

No. La forja es adecuada para muchos componentes sometidos a altas cargas, impactos y fatiga, pero no para todas las geometrías o cantidades. Las piezas grandes y complejas pueden favorecer la fundición, mientras que prototipos o series cortas sencillas pueden mecanizarse directamente desde barra.

¿Qué componentes de maquinaria minera se fabrican habitualmente mediante forja?

Entre los ejemplos habituales se encuentran ejes de transmisión, ejes de piñón, preformas de engranajes, pasadores, cubos, acoplamientos, anillos, bridas y determinados componentes de trituradoras y transmisiones. La ruta final depende de geometría, carga, material, cantidad y propiedades mecánicas requeridas.

¿Una pieza forjada puede necesitar mecanizado CNC?

Sí. La forja establece la forma básica y la condición del material, mientras que el mecanizado CNC se utiliza normalmente para dimensiones críticas, agujeros, roscas, estrías, asientos de rodamientos, superficies de sellado e interfaces de montaje.

¿Qué información se necesita para cotizar un componente personalizado?

El punto de partida es un plano técnico completo. Debe indicar material, dimensiones y tolerancias críticas, tratamiento térmico, dureza, requisitos superficiales y ensayos cuando correspondan. La cantidad por pedido y la demanda anual también ayudan a determinar la ruta de fabricación más adecuada.

Table of Contents

Scroll al inicio