
Placas de Apoyo para Pernos de Roca: Especificaciones, Materiales e Inspección
Las placas de apoyo para pernos de roca pueden parecer componentes sencillos, pero sus dimensiones, espesor, geometría del orificio, perfil conformado y condición del material influyen directamente en el proceso de fabricación y en los controles necesarios.
En proyectos OEM, estos requisitos deben definirse antes de iniciar la producción, tomando como referencia el plano aprobado y las especificaciones técnicas del proyecto.
Esta guía aborda los principales aspectos de fabricación de las placas utilizadas en sistemas de sostenimiento minero: geometría, selección del material, conformado, verificación de la primera pieza y control de la producción en serie.
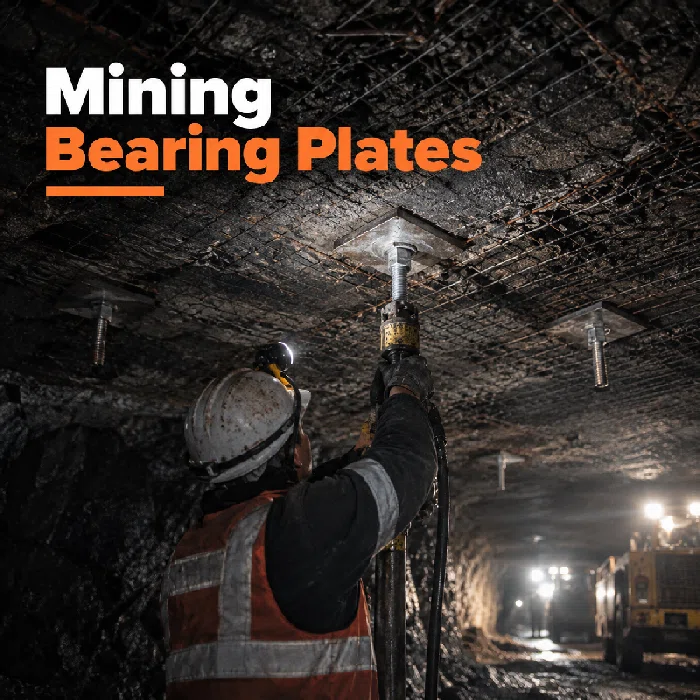
¿Dónde se utilizan las placas de apoyo en el sostenimiento minero?
Una placa de apoyo constituye la interfaz entre la superficie de la roca o el techo de la excavación y el sistema de anclaje. Dependiendo del diseño, trabaja junto con el perno de roca, la tuerca, la arandela y otros componentes de fijación.
Desde el punto de vista de fabricación, no basta con considerar únicamente la placa. La geometría y posición del orificio deben ser compatibles con el sistema de anclaje, mientras que el perfil y la superficie de apoyo deben corresponder al conjunto aprobado.
Para una visión más amplia de estos productos y otros Componentes a medida para sostenimiento minero, conviene considerar tanto el componente individual como el sistema completo de sostenimiento.
¿Qué especificaciones son importantes en una placa de apoyo?
La longitud y la anchura son solo una parte de la especificación. El espesor, la geometría del orificio, el perfil, el grado de acero, la temperatura de servicio, las propiedades mecánicas y las tolerancias también pueden afectar directamente a la fabricación y la inspección.
Estos parámetros deben evaluarse conjuntamente. Por ejemplo, un cambio de espesor puede modificar la fuerza necesaria para el conformado y el diseño del utillaje. Una temperatura de servicio baja, en cambio, puede requerir una evaluación adicional de la tenacidad del material.
| Especificación | Impacto en fabricación e inspección |
|---|---|
| Longitud y anchura | Definen el tamaño inicial y los requisitos básicos del utillaje |
| Espesor de la placa | Influye en la fuerza de conformado, rigidez y selección del proceso |
| Tamaño y posición del orificio | Afectan al punzonado, montaje e inspección |
| Perfil plano o conformado | Determina el utillaje y la secuencia de conformado |
| Grado del material | Influye en resistencia, ductilidad y conformabilidad |
| Temperatura de servicio | Puede afectar a la selección del material y la tenacidad requerida |
| Propiedades mecánicas | Definen resistencia, ductilidad y tenacidad |
| Tolerancias dimensionales | Determinan el control del proceso y el método de medición |
| Requisitos superficiales | Definen los tratamientos posteriores necesarios |
| Identificación | Facilita el control de lotes y la trazabilidad |
¿Cómo influyen el material y la temperatura de servicio?
El material no debe seleccionarse independientemente de la geometría de la placa y de sus condiciones de trabajo. La resistencia, ductilidad y conformabilidad deben ser compatibles con el proceso de fabricación, mientras que la temperatura mínima de servicio puede introducir requisitos adicionales de tenacidad.
En aplicaciones por debajo de 0 °C, no debería suponerse automáticamente que un acero adecuado a temperatura ambiente mantendrá el comportamiento requerido a bajas temperaturas.
Por ello, antes de iniciar la producción deben evaluarse conjuntamente el grado del acero, la temperatura mínima de servicio, las propiedades mecánicas requeridas y cualquier ensayo de impacto especificado por el proyecto.
¿Qué dimensiones requieren un control más estricto?
No todas las dimensiones necesitan la misma tolerancia. La prioridad debe centrarse en las características que afectan al montaje, al proceso de conformado o a la interfaz con otros componentes.
El diámetro y la posición del orificio, el espesor, el perfil conformado y determinadas superficies de apoyo pueden necesitar controles más estrictos que otras dimensiones exteriores sin función crítica.
Especificar tolerancias innecesariamente estrechas en todas las cotas puede aumentar los costes de utillaje, fabricación e inspección sin mejorar necesariamente el funcionamiento de la pieza.
¿Cómo afecta la geometría de la placa al proceso de fabricación?
La geometría determina en gran medida la ruta de fabricación. Una placa plana puede producirse mediante operaciones relativamente sencillas de corte y punzonado. Una placa abombada o con otro perfil conformado requiere utillaje específico y un proceso de conformado controlado.
El espesor, la posición del orificio, la geometría de las esquinas, la profundidad de conformado y el volumen de producción deben evaluarse antes de fabricar el utillaje.
En las placas conformadas también es importante distinguir entre las dimensiones del material inicial y las dimensiones finales especificadas. La altura del perfil, los radios, la posición del orificio y otras características funcionales deben verificarse sobre la pieza después del conformado.
Placas planas y placas conformadas
Una placa plana y una placa conformada no deberían considerarse simplemente como el mismo componente con una forma final diferente.
El proceso de conformado modifica el flujo del material y puede afectar al perfil, a la posición del orificio y a otras características controladas. Por ello, la planificación de fabricación debe basarse en la geometría final definida en el plano aprobado.
¿Cuándo es necesario un mecanizado CNC adicional?
No todas las placas de apoyo necesitan mecanizado CNC. Si el punzonado y el conformado permiten obtener de forma repetible la geometría del orificio, el perfil exterior y las tolerancias requeridas, añadir mecanizado puede incrementar el coste sin aportar una ventaja funcional.
El mecanizado CNC resulta más adecuado cuando el plano incluye geometrías especiales, interfaces con tolerancias estrechas u otras características que no pueden obtenerse de manera fiable mediante el proceso principal de conformado.
Para comparar diferentes rutas de fabricación utilizadas en piezas para minería, consulte Componentes personalizados para maquinaria minera.
¿Cómo deben verificarse los requisitos de una placa de apoyo?
La inspección debe basarse en el plano aprobado y en las especificaciones del proyecto. El certificado de material, el informe de ensayos mecánicos y el informe dimensional responden a preguntas diferentes y no deberían considerarse documentos equivalentes.
Por tanto, el plan de inspección debe definir claramente qué característica se controla, en qué fase de producción y mediante qué método.
| Inspección / documento | Qué confirma |
|---|---|
| Certificado de material | Grado del acero, composición química y propiedades documentadas |
| Ensayos mecánicos | Resistencia, ductilidad o tenacidad requeridas |
| Inspección dimensional | Geometría final respecto al plano |
| Ensayo del componente, si se requiere | Criterios de aceptación específicos del proyecto |
| Registros de trazabilidad | Relación entre material y lote de producción |
Si el proyecto especifica ASTM F432 u otra norma determinada, los requisitos aplicables y los métodos de ensayo deben definirse antes de comenzar la producción.
La verificación del material y la inspección de la pieza terminada no son lo mismo
La verificación del material confirma las propiedades del acero utilizado para fabricar la pieza. La inspección final determina qué resultado ha producido realmente el proceso de fabricación.
Un certificado de material conforme no demuestra por sí solo que la posición del orificio, el perfil conformado o las dimensiones finales cumplan el plano. Del mismo modo, una inspección dimensional correcta no confirma por sí sola las propiedades mecánicas requeridas.
Separar ambos niveles de control facilita la interpretación de los informes y permite identificar si una desviación está relacionada con el material, el método de medición o el proceso de fabricación.
¿Cuándo es importante el ensayo de impacto a baja temperatura?
En determinados proyectos de minería puede exigirse un ensayo de impacto a −10 °C, −20 °C o a otra temperatura definida. Sin embargo, indicar únicamente “ensayo a −20 °C” no constituye por sí mismo un criterio completo de aceptación.
La especificación debe definir también el tipo de probeta, el método de ensayo, la energía de impacto requerida y el plan de muestreo correspondiente.
En un proyecto de Weforging con requisitos de baja temperatura, los componentes fueron sometidos a un ensayo de impacto a −20 °C mediante una inspección independiente de SGS.
Esta prueba permitió verificar la tenacidad del material bajo las condiciones de ensayo especificadas para el proyecto, en lugar de depender únicamente de las propiedades mecánicas determinadas a temperatura ambiente.
Ensayo de impacto a −20 °C realizado por un tercero para un proyecto minero de Weforging. Las condiciones de ensayo y los criterios de aceptación dependen de las especificaciones de cada proyecto.
El método de inspección debe adaptarse a las características críticas
El método de medición debe seleccionarse en función de la característica que se desea verificar. Para determinadas dimensiones pueden ser suficientes instrumentos convencionales, mientras que otras requieren equipos específicos o una configuración de medición definida.
El objetivo no es utilizar el método más complejo para cada dimensión, sino obtener resultados fiables y repetibles en las características críticas para el plano, el montaje y la función de la pieza.
¿Por qué se verifica la primera pieza antes de la producción en serie?
En Weforging, la verificación comienza antes de completar la primera pieza terminada. Para este proyecto minero se seleccionó S355JR de acuerdo con el plano aprobado, las propiedades mecánicas requeridas y las condiciones de servicio.
Después de la adquisición del material y del tratamiento térmico especificado, las muestras se someten a los ensayos requeridos en el laboratorio físico y químico. Según las exigencias del proyecto, estos controles pueden incluir ensayos de tracción y de impacto.
Solo después de confirmar el material y las propiedades mecánicas requeridas se autoriza la siguiente fase de fabricación.
Durante la producción, el operario inspecciona la primera pieza para detectar posibles desviaciones dimensionales o de proceso. Una vez terminada la primera pieza completa, un inspector de calidad realiza una segunda verificación dimensional independiente utilizando el plano aprobado como referencia.
La producción en serie se autoriza únicamente cuando la verificación del material, los ensayos mecánicos y la inspección de la primera pieza cumplen los requisitos establecidos.
Este control adicional al inicio del proceso proporciona una referencia de fabricación verificada para los lotes posteriores.
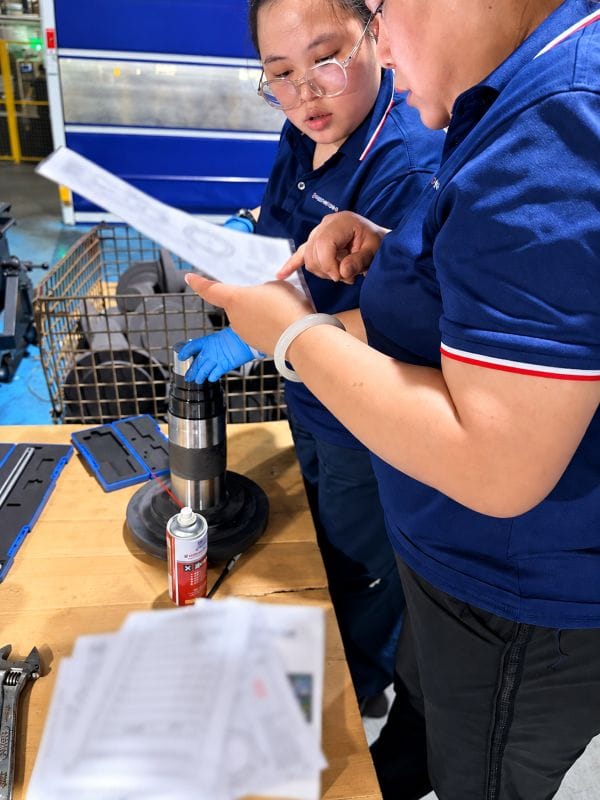
¿Qué ocurre si los resultados de las mediciones no coinciden?
Una diferencia entre la medición del operario y la del inspector de calidad no significa automáticamente que la pieza sea defectuosa. Primero debe identificarse el origen de la diferencia.
En Weforging se revisan inicialmente el instrumento de medición, la referencia utilizada, la posición de medición y el método aplicado.
Si el sistema de medición es fiable y la desviación dimensional continúa, se analiza el proceso de fabricación. Dependiendo de la causa, pueden ajustarse el programa de mecanizado, el utillaje o los parámetros del proceso.
La primera pieza vuelve a verificarse antes de autorizar la producción en serie.
¿Cómo se mantiene la consistencia entre diferentes lotes de producción?
La aprobación de la primera pieza permite iniciar la producción, pero no garantiza por sí sola la estabilidad de todos los lotes posteriores. Para ello se necesita un control continuo del proceso y de la trazabilidad.
En pedidos OEM repetitivos, la revisión del plano, la colada o lote del material, el estado del utillaje, los registros de producción y los resultados de inspección deben permanecer asociados al lote correspondiente.
Cuando el proyecto lo requiere, una marca láser en el componente puede proporcionar una referencia adicional para mantener la trazabilidad física de la pieza.
Si cambia el plano, el material o el proceso de fabricación, debe evaluarse el efecto de esa modificación antes de continuar con la producción.
De esta forma, la muestra aprobada y los registros de fabricación pueden mantenerse como referencia técnica controlada para futuras series.
¿Qué debe definirse antes de solicitar una cotización?
Una RFQ para placas de apoyo personalizadas debe proporcionar suficiente información técnica para que el fabricante pueda evaluar la viabilidad del proyecto sin depender de suposiciones.
El plano actualizado, junto con su nivel de revisión, debería definir las dimensiones principales, espesor, geometría del orificio y perfil de la placa. También conviene especificar el material, propiedades mecánicas, tratamiento superficial, documentación de inspección y volumen previsto.
Cuando sean necesarios ensayos de impacto a baja temperatura u otras verificaciones específicas, deben indicarse claramente las condiciones de ensayo y los criterios de aceptación.
Una documentación técnica completa facilita desde el principio la evaluación de fabricación, el diseño del utillaje, la producción de muestras y la planificación de los controles.
Especificar correctamente la placa antes de iniciar la producción
La calidad de una placa de apoyo para pernos de roca no comienza con el punzonado o el conformado. La geometría, el material, las propiedades mecánicas, las condiciones de servicio y los criterios de inspección deben estar correctamente definidos en el plano aprobado y en las especificaciones del proyecto.
La primera pieza terminada permite comprobar posteriormente si el utillaje, el método de medición y el proceso de fabricación pueden reproducir esos requisitos antes de iniciar la producción en serie.
Para proyectos personalizados, Weforging gestiona la fabricación desde la revisión del plano y la verificación del material hasta el conformado, la inspección de la primera pieza, los ensayos de laboratorio, la producción en serie y la trazabilidad.