
Componentes a medida para articulaciones de robots industriales
Weforging fabrica componentes a medida para articulaciones de robots industriales según planos OEM, integrando forja, tratamiento térmico, mecanizado CNC e inspección de calidad dentro de un proceso de fabricación controlado. Fabricamos componentes de rotor, coronas dentadas de acero, ejes, ejes de transmisión, bridas, cubos y otros componentes estructurales y de transmisión para robots industriales, articulaciones robóticas y sistemas de movimiento de precisión.
Para un comprador OEM, la aprobación de una muestra es solo el primer paso. Una producción en serie fiable también requiere materiales consistentes, tratamientos térmicos controlados, procesos de mecanizado estables y una inspección repetible de las características críticas.
Al gestionar las principales etapas desde la materia prima y la pieza forjada hasta el mecanizado final y la inspección, Weforging mantiene la trazabilidad desde el material hasta el componente terminado y reduce las interfaces entre diferentes proveedores.
Envíenos su plano 2D o modelo 3D, especificación del material, tolerancias críticas y volumen previsto para evaluar la viabilidad de fabricación.
Componentes a medida para articulaciones robóticas
Los componentes utilizados en las articulaciones de robots industriales requieren diferentes combinaciones de resistencia, precisión dimensional, alineación y acabado superficial según su función dentro del conjunto.
Weforging se centra en la fabricación de componentes metálicos a medida según planos OEM, en lugar de piezas robóticas estándar de catálogo.
Nuestra capacidad incluye componentes de rotor, coronas dentadas, ejes, ejes de transmisión, bridas, cubos y otros componentes estructurales o de transmisión. La ruta de fabricación se define según la geometría, el material, las propiedades mecánicas requeridas, las tolerancias y el volumen de producción.
| Tipo de componente | Proceso habitual | Aspectos críticos |
|---|---|---|
| Núcleo de rotor / componentes de rotor | Forja + tratamiento térmico + CNC | Coaxialidad, superficies de ajuste, estabilidad dimensional, alojamientos de rodamientos |
| Ejes / ejes de transmisión | Forja + tratamiento térmico + CNC | Excentricidad, interfaces del eje, propiedades mecánicas |
| Bridas | Forja + mecanizado CNC | Superficies de montaje, patrones de agujeros, excentricidad |
| Cubos | Forja + mecanizado CNC | Precisión de los diámetros interiores, concentricidad y superficies de ajuste |
| Componentes de transmisión | Forja + tratamiento térmico + CNC | Resistencia, alineación y repetibilidad |
| Componentes OEM a medida | Proceso según plano | Características críticas y requisitos de inspección |
Cuando el componente requiere una preforma forjada, Weforging puede integrar forja a medida, tratamiento térmico y mecanizado CNC de precisión dentro de una misma ruta de fabricación.
Un solo proveedor desde la pieza forjada hasta el componente terminado
Cuando la forja, el tratamiento térmico y el mecanizado CNC se contratan a proveedores distintos, el comprador OEM debe coordinar varios programas de producción, controles de calidad, transportes e interfaces técnicas.
Además, un problema detectado durante el mecanizado puede haberse originado en una fase anterior. Un sobremetal de forja incorrecto, una deformación causada por el tratamiento térmico o una desviación dimensional pueden requerir la coordinación de varios proveedores para determinar la causa.
Para componentes de acero destinados a articulaciones robóticas que requieren tanto forja en matriz cerrada como mecanizado CNC de precisión, Weforging puede controlar las principales etapas dentro de una ruta integrada.
Selección del material → Inspección de materia prima → Forja → Tratamiento térmico → Ensayos del material → Desbaste → Mecanizado CNC de precisión → Inspección CMM / dimensional → Componente terminado
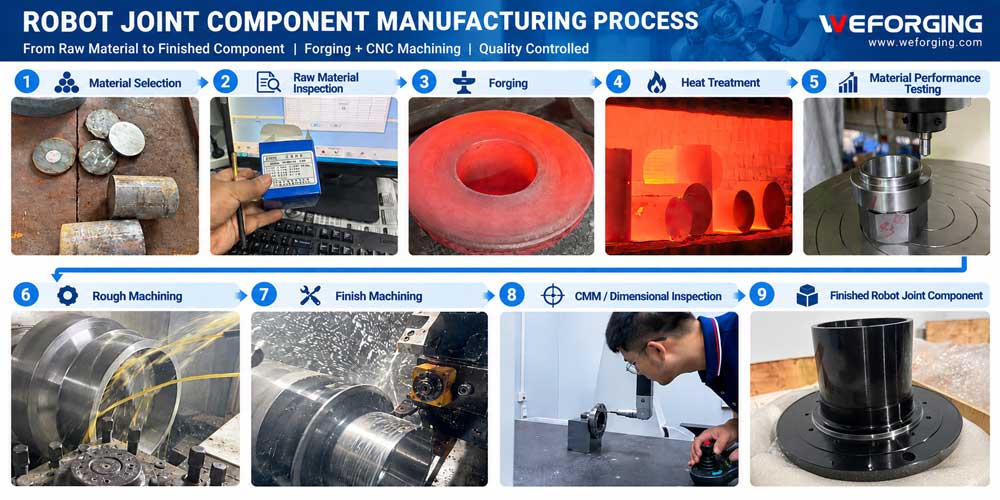
De esta forma, la pieza forjada, el estado del tratamiento térmico, las operaciones de mecanizado y los resultados de inspección permanecen vinculados durante todo el proceso.
Para compras e ingeniería, el beneficio no consiste únicamente en reducir el número de proveedores, sino también en disponer de menos interfaces, responsabilidades más claras y una mejor trazabilidad desde el material hasta el componente terminado.
Núcleo de rotor para articulación robótica: caso de fabricación y desarrollo del proceso
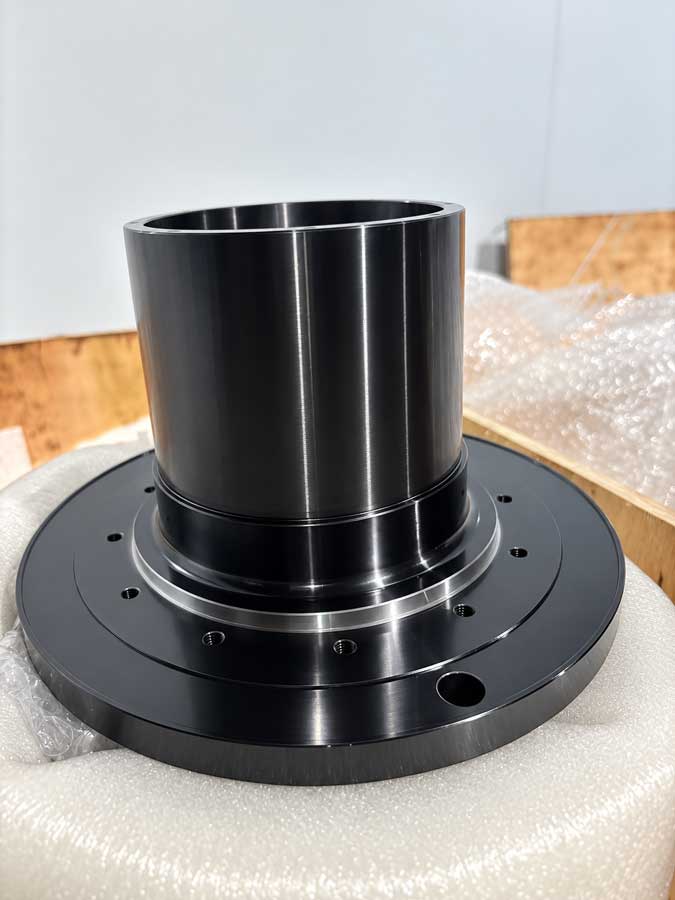
Este núcleo de rotor para una articulación robótica muestra por qué fabricar un componente de precisión requiere algo más que seguir un plano y ejecutar una secuencia estándar de operaciones.
En Weforging, la ruta de fabricación se determina teniendo en cuenta el material, la geometría, las tolerancias críticas, las condiciones de montaje y la función final del componente.
En este caso se trata de un componente de pared relativamente delgada con requisitos exigentes de concentricidad y precisión geométrica.
El reto no consistía únicamente en alcanzar las dimensiones mediante mecanizado CNC, sino también en mantener la geometría después de la eliminación de material, la redistribución de tensiones residuales y el tratamiento superficial.
Por este motivo, la secuencia de fabricación se ajustó de acuerdo con el comportamiento real de la pieza durante el proceso.
Por qué fueron necesarios el normalizado y el alivio de tensiones
Estos dos tratamientos térmicos cumplen funciones diferentes.
El normalizado después de la forja permite obtener una estructura adecuada del material antes de las operaciones posteriores de mecanizado.
Sin embargo, durante el desbaste se elimina una cantidad considerable de material. Esto puede liberar y redistribuir tensiones residuales, especialmente en componentes de pared delgada con requisitos estrictos de concentricidad y estabilidad geométrica.
Por ello, después del desbaste se realiza un tratamiento de alivio de tensiones, antes del mecanizado semiacabado y final.
El objetivo es reducir el riesgo de variaciones geométricas durante las siguientes etapas.
Qué revelaron las 24 horas de estabilización y la inspección CMM
Después del mecanizado semiacabado, el componente se deja estabilizar durante 24 horas antes de realizar la inspección geométrica mediante una máquina de medición por coordenadas (CMM) en una sala de metrología con temperatura controlada.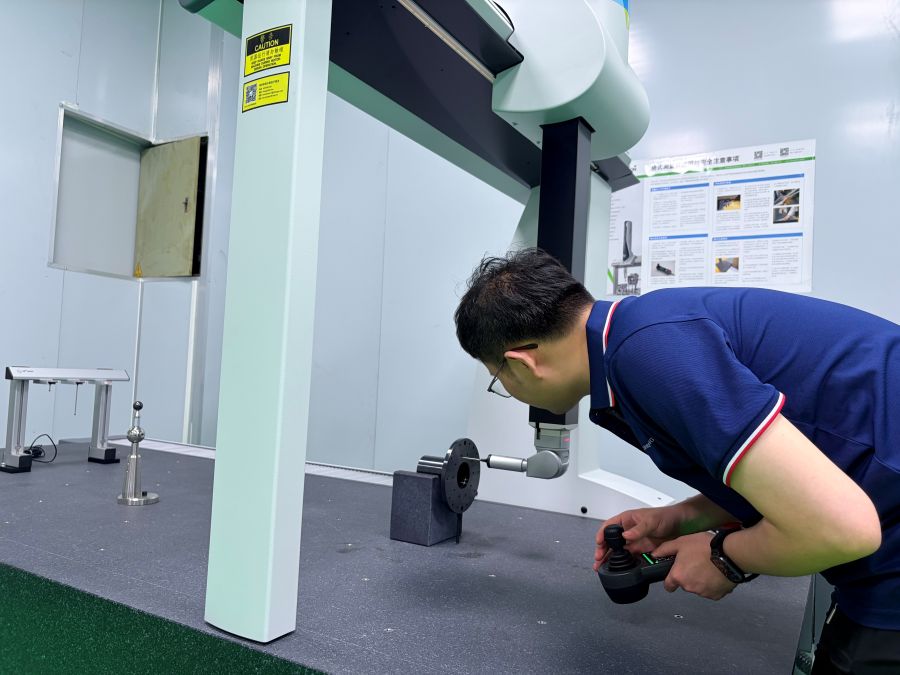
La inspección mostró una diferencia significativa entre las mediciones realizadas durante el mecanizado y los resultados obtenidos después de la estabilización.
Debido a la redistribución de tensiones residuales, la zona posterior del diámetro interior sufrió una variación que llevó la redondez y la concentricidad fuera de los requisitos del plano.
En lugar de limitarse a corregir las dimensiones, se revisaron conjuntamente:
las tensiones residuales, la secuencia de mecanizado, el programa CNC, el sistema de fijación y las condiciones de mecanizado.
Posteriormente se ajustó el proceso y se volvió a verificar el componente.
Este punto es especialmente importante en los alojamientos de rodamientos. Un diámetro puede encontrarse dentro de su tolerancia y, aun así, no cumplir la relación geométrica necesaria para garantizar un montaje y una alineación correctos.
Por qué se eligió el pavonado antes del mecanizado final
El proceso inicial contemplaba un tratamiento de fosfatado. Sin embargo, debido a la sensibilidad dimensional de la estructura de pared delgada, también se evaluó la influencia del tratamiento superficial sobre la estabilidad geométrica.
Weforging recomendó realizar el pavonado antes del mecanizado final.
Después del tratamiento superficial, las superficies funcionales relacionadas con los rodamientos se mecanizan hasta su dimensión final. De esta manera, las dimensiones críticas y sus relaciones geométricas pueden controlarse durante la última etapa de mecanizado.
Este caso demuestra un aspecto importante de la fabricación de precisión: una desviación dimensional no necesariamente se origina en la operación en la que se detecta.
La causa puede encontrarse en el estado del material, el tratamiento térmico, las tensiones residuales, la secuencia de mecanizado, la fijación, el método de medición o la temperatura de inspección.
Por eso Weforging considera forja, tratamiento térmico, mecanizado CNC, tratamiento superficial e inspección como partes de un mismo proceso de fabricación.
Trazabilidad desde el material hasta el componente terminado
En la producción en serie, cada componente debe poder relacionarse con los datos relevantes de su lote de fabricación.
Weforging mantiene registros de producción que vinculan el material, la forja, el tratamiento térmico, el mecanizado CNC y los resultados de inspección.
| Registro | Información trazable |
|---|---|
| Material y número de colada | Grado de acero y lote de materia prima utilizado |
| Certificado / ensayos del material | Composición química y propiedades mecánicas requeridas |
| Lote de forja | Relación entre las piezas forjadas y el lote de producción |
| Lote de tratamiento térmico | Estado y registros del tratamiento térmico |
| Lote de mecanizado | Datos asociados a la producción CNC |
| Informes de inspección | Dimensiones y características geométricas definidas en plano |
| Identificación de pieza / lote | Identificación del componente terminado cuando sea requerida |
La trazabilidad funciona en ambos sentidos: desde la materia prima hasta el componente terminado y desde un lote terminado hasta sus correspondientes registros de material, tratamiento térmico, mecanizado e inspección.
Cuando el proyecto lo requiere, la identificación de lote o el marcado láser permiten mantener esta relación directamente sobre la pieza.
En caso de una revisión posterior, es posible determinar qué material se utilizó, cómo se fabricó el lote y qué resultados de inspección se registraron.
Para proyectos OEM de larga duración, estos registros también proporcionan una referencia controlada para futuros pedidos.
Control de calidad y estabilidad del proceso en producción en serie
Fabricar una muestra conforme no garantiza por sí solo una producción en serie estable. El objetivo es reproducir de forma consistente el resultado aprobado en los siguientes lotes.
Por este motivo, Weforging combina inspección de primera pieza, control de características críticas y verificaciones definidas durante la producción.
Verificación del material y propiedades mecánicas
Para los componentes forjados utilizados en articulaciones robóticas, la inspección dimensional por sí sola no permite confirmar las propiedades del material después del tratamiento térmico.
Cuando lo exige el plano o el proyecto, pueden verificarse propiedades como resiliencia al impacto, resistencia a la tracción, límite elástico y dureza mediante muestras representativas del material o del lote de producción.
Los resultados se comparan con los requisitos especificados antes de que el componente continúe por la ruta de fabricación correspondiente.
Inspección de la primera pieza
Antes de iniciar la producción en serie, el operario inspecciona el primer componente completamente terminado de acuerdo con el plano y los requisitos de control.
A continuación, el personal de calidad verifica de forma independiente las dimensiones y características geométricas críticas, utilizando CMM u otros equipos adecuados.
Si los resultados no coinciden, no se corrige simplemente un offset de la máquina. Primero se revisan el método de medición, los puntos de referencia, el programa CNC, las herramientas, la fijación y las condiciones del proceso.
Una vez aprobados, la primera pieza, el plano vigente y los parámetros de proceso confirmados se convierten en la referencia para la producción posterior.
Control de las características críticas
El plan de inspección se define en función del plano y de la función del componente. No todas las dimensiones requieren el mismo nivel de control.
La atención se concentra en las características que afectan al ajuste, la alineación y el montaje.
| Característica crítica | Importancia |
|---|---|
| Alojamientos de rodamientos | Ajuste y alineación del rodamiento |
| Coaxialidad y excentricidad | Relación geométrica entre zonas rotativas |
| Interfaces del eje | Ajuste con los componentes acoplados |
| Superficies de montaje | Posición y estabilidad del conjunto |
| Posición de los agujeros | Alineación durante el montaje |
| Superficies de ajuste | Ajuste entre componentes relacionados |
En los componentes para articulaciones robóticas, este aspecto resulta especialmente importante. Varias dimensiones pueden estar individualmente dentro de tolerancia y, sin embargo, existir problemas de montaje si la relación geométrica entre las superficies funcionales no es correcta.
Estabilidad del proceso en pedidos repetitivos
Después de la aprobación de la primera pieza, las verificaciones continúan en puntos definidos de la producción.
Se presta especial atención a las variaciones provocadas por el desgaste de herramientas, cambios de fijación o deriva del proceso.
Si una característica crítica empieza a desviarse de la condición aprobada, el proceso puede revisarse antes de que el problema afecte a todo el lote.
El objetivo no es detectar la calidad únicamente al final, sino mantener un proceso suficientemente estable para reproducir el resultado aprobado en los siguientes lotes.
Menos interfaces entre proveedores y menor complejidad de suministro
Para un comprador OEM, el coste de un componente no se limita al precio unitario.
Cuando la forja, el tratamiento térmico y el mecanizado CNC se contratan por separado, cada proveedor añade una orden de compra, un programa de producción, un transporte y otra interfaz técnica que debe gestionarse.
Además, un problema aparentemente relacionado con el mecanizado puede tener su origen en el sobremetal de forja o en una deformación generada durante el tratamiento térmico.
Con una fabricación integrada, la información puede circular directamente entre forja, tratamiento térmico, mecanizado e inspección, proporcionando a compras e ingeniería un único punto principal de coordinación para el componente.
Esto no significa que todos los proyectos integrados tengan automáticamente un plazo de entrega más corto. La disponibilidad del material, los utillajes, la complejidad de la pieza y el volumen siguen influyendo en la planificación.
La ventaja práctica reside principalmente en menos interfaces, responsabilidades más claras y una mayor visibilidad del estado de producción.
Del plano OEM a la producción en serie
La fabricación de un componente a medida para un robot industrial comienza con la revisión del plano y de los requisitos del proyecto.
Antes de preparar la oferta y definir el proceso, Weforging revisa la información que puede influir en la fabricación, la inspección y la producción posterior.
RFQ y revisión del plano
Para realizar una primera evaluación normalmente necesitamos:
plano 2D o modelo CAD 3D, especificación del material, tratamiento térmico, tolerancias críticas, tratamiento superficial, requisitos de inspección y volumen previsto.
Esta información permite evaluar la viabilidad de fabricación, identificar las características críticas y definir una ruta de proceso adecuada antes de iniciar la producción.
De la muestra aprobada a la producción en serie
Una vez definida la ruta de fabricación, puede producirse una muestra o primera pieza para realizar las verificaciones dimensionales, de material y otros controles especificados.
Después de la aprobación, el plano confirmado, los requisitos de fabricación y los criterios de inspección se convierten en la base para la producción en serie.
Pedidos repetitivos y revisiones de plano
Un pedido repetitivo no entra automáticamente en producción simplemente porque la pieza ya se haya fabricado anteriormente.
Antes de liberar un nuevo lote, se compara la revisión actual del plano y los requisitos aplicables con la base de fabricación previamente aprobada.
Si se ha modificado el plano o algún requisito crítico, se vuelven a revisar las operaciones de fabricación e inspección afectadas.
Esto permite mantener los pedidos repetitivos alineados con los requisitos técnicos aprobados más recientes.
Por qué los clientes OEM trabajan con Weforging para componentes de articulaciones robóticas
Para los componentes a medida destinados a articulaciones de robots industriales, el valor de una fabricación integrada no consiste simplemente en disponer de forja y mecanizado CNC en una misma cadena de suministro.
Lo importante es cómo se coordinan material, tratamiento térmico, mecanizado e inspección en función de los requisitos del componente terminado.
Weforging trabaja principalmente en tres áreas:
Definir el proceso alrededor del componente
La forja, el tratamiento térmico, el mecanizado CNC, el tratamiento superficial y la inspección se planifican según el material, la geometría y las características críticas del plano.
El caso del núcleo de rotor muestra cómo este enfoque permite identificar y corregir problemas de estabilidad dimensional antes de pasar a una producción repetitiva.
Mantener el resultado aprobado en producción
La identificación del material y de los lotes, los registros de proceso, la inspección de primera pieza y el control de características críticas permiten trasladar los requisitos aprobados a los lotes posteriores.
Reducir las interfaces de fabricación
Coordinar las principales etapas mediante un único proveedor reduce los traspasos entre empresas y facilita la comunicación técnica entre compras, ingeniería, calidad y producción.
Para un nuevo proyecto, envíenos su plano 2D o modelo 3D, especificación del material, requisitos críticos y volumen previsto. Weforging puede revisar el componente y la posible ruta de fabricación antes de preparar la oferta.