
Piastre di Appoggio per Miniere: Specifiche, Materiali e Controlli
Le piastre di appoggio per ancoraggi minerari possono sembrare componenti semplici, ma dimensioni, spessore, geometria del foro, profilo formato e condizioni del materiale influenzano direttamente il processo di produzione e i controlli necessari.
Nei progetti OEM, questi requisiti devono essere definiti prima dell’avvio della produzione sulla base del disegno approvato e delle specifiche tecniche del progetto.
Questa guida analizza gli aspetti produttivi più importanti delle piastre di appoggio per applicazioni minerarie: geometria, scelta del materiale, processo di formatura, verifica del primo pezzo e controllo della produzione in serie.
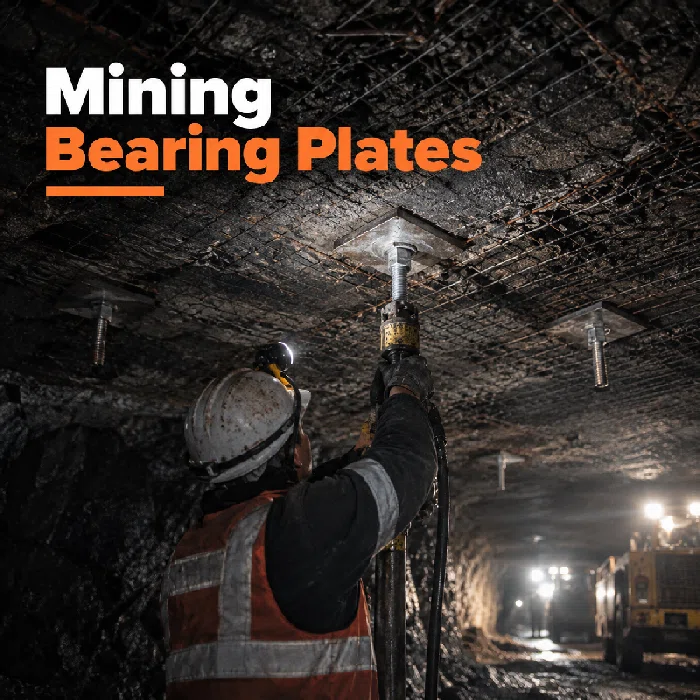
Dove si inseriscono le piastre di appoggio in un sistema di ancoraggio?
La piastra di appoggio costituisce l’interfaccia tra la superficie della roccia o della volta e il sistema di ancoraggio. A seconda della configurazione, può lavorare insieme a bulloni da roccia, dadi, rondelle e altri componenti di fissaggio.
Dal punto di vista produttivo, è quindi importante considerare le interfacce con l’intero sistema. La geometria e la posizione del foro devono corrispondere all’ancoraggio previsto, mentre il profilo e la superficie di appoggio devono rispettare il progetto approvato.
Per una panoramica più ampia delle piastre e degli altri Componenti personalizzati per il sostegno in miniera, è utile considerare l’intero sistema di supporto insieme al disegno del singolo componente.
Quali specifiche delle piastre di appoggio sono più importanti?
Lunghezza e larghezza rappresentano solo una parte della specifica. Spessore, geometria del foro, profilo, qualità dell’acciaio, temperatura di esercizio, proprietà meccaniche e tolleranze possono influenzare sia la produzione sia il piano di controllo.
Questi parametri devono essere valutati insieme. Ad esempio, una variazione dello spessore può modificare il carico di formatura e la progettazione dello stampo, mentre una bassa temperatura di esercizio può richiedere una diversa valutazione del materiale e della tenacità.
| Specifica | Impatto su produzione e controllo |
|---|---|
| Lunghezza e larghezza | Definiscono le dimensioni del grezzo e i requisiti base dell’attrezzatura |
| Spessore della piastra | Influenza carico di formatura, rigidità e processo |
| Dimensione e posizione del foro | Influiscono su punzonatura, montaggio e controllo |
| Profilo piano, bombato o formato | Determina attrezzatura e sequenza di formatura |
| Qualità del materiale | Influenza resistenza, duttilità e formabilità |
| Temperatura di esercizio | Può influire sulla scelta del materiale e sulla tenacità richiesta |
| Proprietà meccaniche | Definiscono resistenza, duttilità e tenacità richieste |
| Tolleranze dimensionali | Determinano controllo di processo e metodo di misura |
| Requisiti superficiali | Definiscono eventuali trattamenti successivi |
| Identificazione | Supporta controllo del lotto e tracciabilità |
Come influiscono materiale e temperatura di esercizio?
La qualità dell’acciaio non dovrebbe essere scelta indipendentemente dalla geometria della piastra e dalle condizioni di servizio. Resistenza, duttilità e formabilità devono essere compatibili con il processo produttivo, mentre la temperatura minima di esercizio può introdurre ulteriori requisiti di tenacità.
Per applicazioni esposte a temperature sotto zero, non si dovrebbe presumere automaticamente che un materiale adatto all’impiego a temperatura ambiente garantisca le stesse prestazioni alle basse temperature.
Prima della produzione è quindi opportuno valutare insieme qualità dell’acciaio, temperatura minima di esercizio, proprietà meccaniche richieste ed eventuale prova di resilienza specificata dal progetto.
Quali dimensioni richiedono un controllo più stretto?
Non tutte le dimensioni richiedono la stessa tolleranza. La priorità deve essere data alle caratteristiche che influenzano montaggio, stabilità della formatura e interfaccia con gli altri componenti.
Diametro e posizione del foro, spessore, profilo formato e superfici di appoggio possono richiedere un controllo più rigoroso rispetto a dimensioni esterne non funzionali.
Specificare tolleranze inutilmente strette su ogni quota può invece aumentare i costi di attrezzaggio, controllo e produzione senza migliorare la funzione del componente.
Come influisce la geometria della piastra sul processo produttivo?
La geometria determina direttamente il modo in cui una piastra per ancoraggio minerario può essere prodotta. Una piastra piana può richiedere semplici operazioni di taglio e punzonatura, mentre una versione bombata o sagomata necessita di attrezzature dedicate e operazioni di formatura controllate.
Spessore, posizione del foro, geometria degli angoli, profondità di formatura e volume produttivo devono essere valutati insieme prima della realizzazione degli stampi.
Per le piastre formate è inoltre importante distinguere le dimensioni del grezzo dalle quote richieste sul componente finito. Altezza della bombatura, geometrie di raccordo, posizione del foro e altre caratteristiche controllate devono essere verificate dopo la formatura.
Piastre piane e piastre formate
Una piastra piana e una piastra formata non dovrebbero essere considerate semplicemente come lo stesso componente con una forma finale diversa.
La formatura modifica il flusso del materiale e può influire su profilo, posizione del foro e altre caratteristiche funzionali. La valutazione produttiva deve quindi partire dalla geometria finale indicata nel disegno, non soltanto dalle dimensioni nominali del materiale di partenza.
Quando è necessaria una lavorazione CNC secondaria?
Non tutte le piastre richiedono lavorazioni CNC. Se punzonatura e formatura consentono di ottenere in modo ripetibile geometria del foro, profilo esterno e tolleranze richieste, una lavorazione meccanica aggiuntiva può aumentare i costi senza apportare un vantaggio funzionale.
La lavorazione CNC diventa invece rilevante quando il disegno prevede geometrie speciali del foro, interfacce con tolleranze più strette o caratteristiche che non possono essere controllate in modo affidabile con il solo processo di formatura.
Per un confronto più ampio dei processi utilizzati per i componenti minerari, vedere Componenti personalizzati per macchine minerarie.
Come devono essere verificati i requisiti delle piastre?
La verifica deve seguire il disegno approvato e le specifiche del progetto. Certificato del materiale, rapporto delle prove meccaniche e controllo dimensionale forniscono informazioni diverse e non devono essere considerati documenti intercambiabili.
Il piano di controllo dovrebbe quindi stabilire chiaramente cosa deve essere verificato, in quale fase produttiva e con quale metodo.
| Verifica | Cosa conferma |
|---|---|
| Certificato del materiale | Qualità dell’acciaio, composizione chimica e proprietà dichiarate |
| Prove meccaniche | Resistenza, duttilità o tenacità specificate |
| Controllo dimensionale | Conformità della geometria finale al disegno |
| Prova sul componente finito, se richiesta | Requisiti di accettazione applicabili al componente |
| Registrazioni di tracciabilità | Collegamento tra materiale e lotto produttivo |
Quando il progetto richiede ASTM F432 o un’altra norma specifica, i requisiti applicabili e i relativi metodi di prova devono essere verificati prima dell’avvio della produzione.
Verifica del materiale e controllo del componente finito
La verifica del materiale conferma le caratteristiche dell’acciaio utilizzato. Il controllo del componente finito verifica invece ciò che il processo produttivo ha effettivamente realizzato.
La corretta qualità dell’acciaio non dimostra automaticamente che posizione del foro, profilo formato e dimensioni finali siano conformi al disegno. Allo stesso modo, la conformità dimensionale non conferma da sola le proprietà meccaniche richieste.
Separare questi due livelli di verifica rende la documentazione più utile e facilita l’identificazione di eventuali problemi legati al materiale, al metodo di misura o al processo produttivo.
Quando è importante la prova di resilienza a bassa temperatura?
Per alcuni progetti minerari può essere richiesta una prova di resilienza a −10 °C, −20 °C o a un’altra temperatura definita. Tuttavia, indicare semplicemente “prova a −20 °C” non costituisce un criterio di accettazione completo.
La specifica dovrebbe definire anche provino, metodo di prova, energia di impatto richiesta e criteri di campionamento.
Per un progetto Weforging con requisiti di verifica a bassa temperatura, alcuni componenti sono stati sottoposti a prova di resilienza a −20 °C tramite SGS come laboratorio terzo.
Questa verifica fornisce un’evidenza specifica della tenacità del materiale nelle condizioni di prova richieste dal progetto, anziché basarsi esclusivamente sulle proprietà meccaniche misurate a temperatura ambiente.
Prova di resilienza a −20 °C eseguita da terza parte per un progetto Weforging destinato al settore minerario. Condizioni di prova e criteri di accettazione seguono la specifica applicabile al progetto.
Il metodo di controllo deve seguire le caratteristiche critiche
Il metodo di misura deve essere scelto in funzione della caratteristica da controllare. Per alcune quote può essere sufficiente uno strumento convenzionale; altre possono richiedere strumenti dedicati o una specifica configurazione di misura.
L’obiettivo non è applicare il sistema di controllo più complesso a ogni dimensione, ma ottenere dati affidabili e ripetibili sulle caratteristiche realmente importanti per il disegno e l’assemblaggio.
Perché il controllo del primo pezzo precede la produzione in serie?
In Weforging, la verifica inizia prima del completamento del primo componente finito. Per questo progetto minerario è stato selezionato S355JR in base al disegno approvato, alle proprietà meccaniche richieste e alle condizioni di servizio.
Dopo l’approvvigionamento del materiale e il trattamento termico specificato, i campioni vengono sottoposti alle prove richieste nel nostro laboratorio fisico e chimico, comprese prove di trazione e di resilienza quando previste.
Solo dopo la conferma del materiale e delle proprietà meccaniche richieste si procede con le successive lavorazioni. Durante la produzione, l’operatore controlla il primo pezzo per individuare tempestivamente eventuali deviazioni dimensionali o di processo.
Una volta completato il primo componente, un addetto al controllo qualità esegue una seconda verifica dimensionale indipendente rispetto al disegno approvato.
La produzione in serie viene autorizzata soltanto dopo il superamento dei controlli richiesti sul materiale, sulle proprietà meccaniche e sul primo pezzo. Questo processo richiede più tempo nella fase iniziale, ma crea un riferimento produttivo verificato per i lotti successivi.
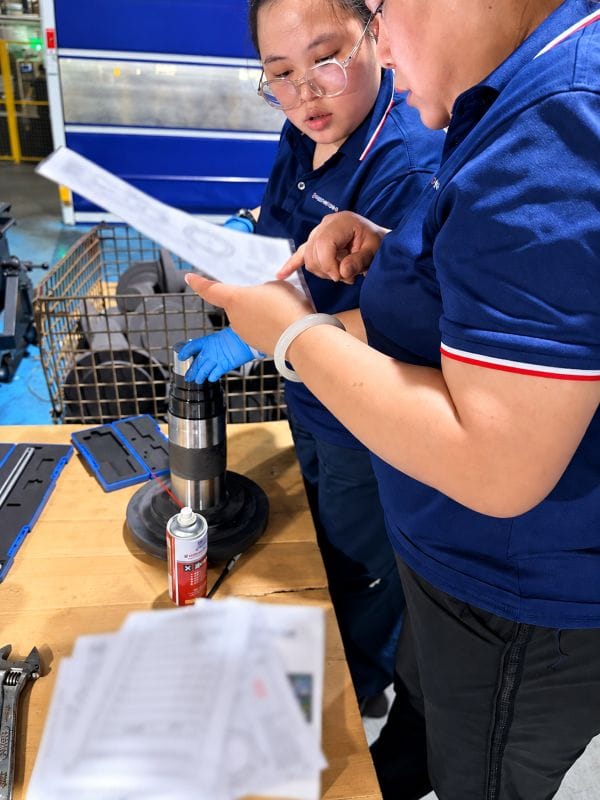
Cosa succede se i risultati delle misurazioni non coincidono?
Una differenza tra la misura dell’operatore e quella dell’ispettore non significa automaticamente che il componente sia difettoso. Il primo passo consiste nell’individuare l’origine della differenza.
In Weforging vengono controllati innanzitutto strumento di misura, riferimento, posizione di misura e metodo utilizzato.
Se il sistema di misura risulta affidabile ma la deviazione dimensionale rimane, viene analizzato il processo produttivo. In base alla causa possono essere corretti programma di lavorazione, attrezzatura o parametri di processo.
Il primo pezzo viene quindi nuovamente prodotto o misurato prima di autorizzare la produzione in serie.
Come viene mantenuta la coerenza tra i diversi lotti produttivi?
L’approvazione del primo pezzo conferma che la produzione può iniziare, ma non garantisce da sola la stabilità di tutti i lotti successivi.
Per gli ordini OEM ripetitivi, revisione del disegno, colata o lotto del materiale, stato dell’attrezzatura, registrazioni di produzione e risultati dei controlli dovrebbero rimanere associati al relativo lotto produttivo.
Quando richiesto, la marcatura laser sul componente può fornire un ulteriore riferimento per la tracciabilità.
Se vengono modificati disegno, materiale o processo produttivo, l’effetto della modifica sul componente precedentemente approvato deve essere valutato prima di proseguire con la produzione.
In questo modo, il campione approvato e la documentazione produttiva diventano un riferimento tecnico controllato per i successivi ordini OEM.
Cosa deve essere definito prima di inviare una RFQ?
Una RFQ per piastre di appoggio personalizzate dovrebbe contenere informazioni sufficienti per consentire al produttore di valutare la fattibilità senza basarsi su supposizioni.
Il disegno aggiornato e il relativo indice di revisione dovrebbero indicare dimensioni principali, spessore, geometria del foro e profilo della piastra. È inoltre utile specificare:
materiale, proprietà meccaniche, trattamento superficiale, documentazione di controllo e quantità prevista.
Se sono richieste prove di resilienza a bassa temperatura o altre verifiche specifiche, le condizioni di prova e i criteri di accettazione dovrebbero essere definiti con chiarezza.
Una documentazione tecnica completa rende più prevedibili fin dall’inizio la progettazione degli stampi, la campionatura e il piano di controllo.
Definire correttamente la piastra prima della produzione
La qualità delle piastre di appoggio per ancoraggi minerari viene definita prima ancora delle operazioni di punzonatura e formatura. Geometria, materiale, proprietà meccaniche, condizioni di servizio e criteri di controllo devono essere coerenti con il disegno approvato e con le specifiche del progetto.
Il primo componente finito permette poi di verificare concretamente che attrezzatura, metodo di misura e processo produttivo siano in grado di riprodurre tali requisiti prima dell’avvio della serie.
Per i progetti personalizzati, Weforging supporta la produzione dalla revisione del disegno e verifica del materiale fino a formatura, controllo del primo pezzo, prove di laboratorio, produzione in serie e tracciabilità.