Kundenspezifische Drive Nut für Bergbau-Ankersysteme
Table of Contents
Kundenspezifische Drive Nut für Bergbau-Ankersysteme
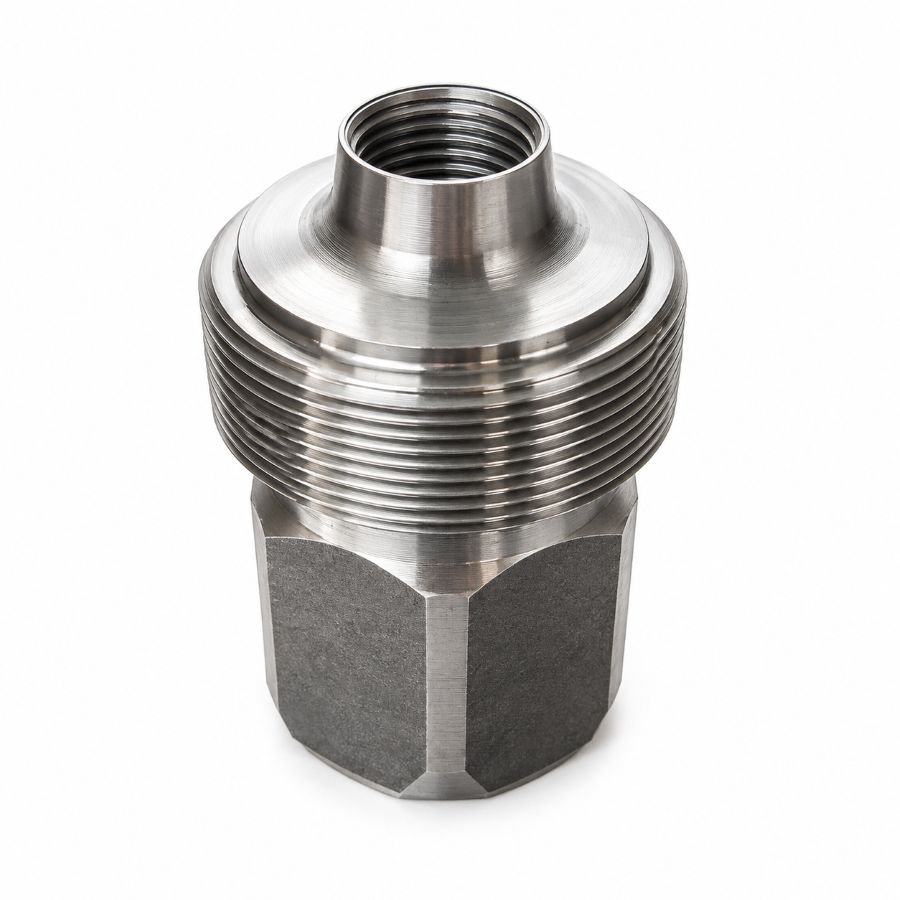
Weforging fertigt kundenspezifische Drive Nuts für Bergbau-Ankersysteme und Gebirgsanker nach OEM-Zeichnung. Statt ausschließlich Standardabmessungen anzubieten, fertigen wir Sonderteile entsprechend den geforderten Gewinden, Antriebsgeometrien, Werkstoffen, Wärmebehandlungen, Abmessungen und Prüfanforderungen.
Je nach Bauteilgeometrie und Stückzahl kann die Fertigung Schmieden oder Umformen mit CNC-Drehen, Gewindebearbeitung und Endprüfung kombinieren. Dadurch lassen sich kritische Merkmale vom Rohteil bis zur fertig bearbeiteten Drive Nut innerhalb einer abgestimmten Prozesskette kontrollieren.
Für OEM-Projekte können vor der Serienfertigung Muster zur Maß-, Gewinde- und Funktionsprüfung hergestellt werden.
Kundenspezifische Drive Nuts nach OEM-Zeichnung
Eine kundenspezifische Drive Nut wird nicht allein durch ihre Außenabmessungen definiert. Bei Anwendungen im Bergbau muss das Gewinde zum vorgesehenen Ankerbolzen passen, während die Antriebsgeometrie mit dem jeweiligen Montagewerkzeug kompatibel sein muss. Auch Werkstoff, Wärmebehandlung und Oberflächenanforderungen können je nach Ankersystem unterschiedlich ausfallen.
Weforging fertigt nicht standardisierte Drive Nuts nach Kundenzeichnung. Vor Produktionsbeginn sollten insbesondere folgende Anforderungen eindeutig festgelegt werden:
| Zeichnungsanforderung | Zu definierende Merkmale |
|---|---|
| Werkstoff | Stahlsorte oder geforderte mechanische Eigenschaften |
| Innengewinde | Durchmesser, Steigung, Toleranzklasse und Gewinderichtung |
| Antriebsgeometrie | Sechskant, Vierkant oder projektspezifisches Profil |
| Außengeometrie | Durchmesser, Schulter, Außengewinde oder Umformkontur |
| Wärmebehandlung | Härte bzw. geforderte mechanische Eigenschaften |
| Oberfläche | Schwarzoxidieren, Beschichten oder kundenspezifische Behandlung |
| Prüfung | Gewindelehren, kritische Maße, Härte und Werkstoffprüfung |
| Kennzeichnung | Teilenummer, Chargenkennzeichnung oder Lasermarkierung |
Für OEM-Einkäufer reduziert eine klare Definition dieser Merkmale vor Werkzeugbau und Bearbeitung technische Unsicherheiten bei Musterfreigabe und späterer Serienfertigung.
Wie funktioniert eine Drive Nut in einem Bergbau-Ankersystem?
Eine Drive Nut ist ein Gewindebauteil innerhalb eines Gebirgsanker- bzw. Bergbau-Stützsystems. Ihre genaue Funktion hängt vom jeweiligen Ankersystem ab. Entscheidend ist, dass sowohl das Innengewinde als auch die Antriebsgeometrie mit dem vorgesehenen Ankerbolzen und dem Montagewerkzeug zusammenpassen.
Deshalb reicht es nicht aus, lediglich die äußeren Abmessungen einzuhalten. Gewindeform, Eingriffslänge und Antriebsprofil müssen auf das gesamte System abgestimmt sein.
Bei kundenspezifischen Projekten fertigt Weforging die Drive Nut daher nach den Anforderungen des jeweiligen OEM-Systems und nicht nach einem universellen Standarddesign.
Geschmiedet, umgeformt oder zerspant – welches Verfahren eignet sich?
Für Drive Nuts gibt es keinen einheitlichen Fertigungsweg. Das geeignete Verfahren richtet sich nach Geometrie, Werkstoff, mechanischen Anforderungen, Stückzahl und dem erforderlichen Bearbeitungsumfang.
| Fertigungsverfahren | Geeignete Anwendungen | Wesentlicher Aspekt |
|---|---|---|
| Warmschmieden | Serienbauteile und mechanisch höher beanspruchte Teile | Endkonturnahe Rohteilgeometrie, Materialausnutzung und Wiederholgenauigkeit |
| Kaltumformen / Kaltfließpressen | Geeignete Geometrien und entsprechende Stückzahlen | Effiziente Umformung und geringerer Materialabtrag |
| Stangenmaterial + CNC | Muster, Kleinserien oder zerspanungsgerechte Geometrien | Geringerer Werkzeugaufwand und hohe geometrische Flexibilität |
Für schmiedegerechte Bauteile kann Weforging Gesenkschmieden mit der anschließenden mechanischen Bearbeitung innerhalb einer abgestimmten Fertigungskette kombinieren.
Das Fertigungsverfahren sollte letztlich aus Zeichnung, Bauteilgeometrie, Beanspruchung und Stückzahl abgeleitet werden – nicht aus einer pauschalen Bevorzugung eines bestimmten Verfahrens.
Vom Schmiede- oder Umformrohling zur fertigen Drive Nut
Bei einer geschmiedeten oder umgeformten Drive Nut ist die Herstellung des Rohlings nur der erste Schritt. Bereits vor der Umformung muss die Bearbeitungszugabe berücksichtigt werden, damit für Drehen, Gewindebearbeitung und weitere Funktionsflächen ausreichend Material vorhanden ist.
Ein typischer Fertigungsablauf kann wie folgt aussehen:
Rohmaterial → Schmieden/Umformen → Wärmebehandlung → CNC-Drehen → Gewindebearbeitung → Bearbeitung der Antriebsgeometrie → Maßprüfung → Oberflächenbehandlung → Endprüfung
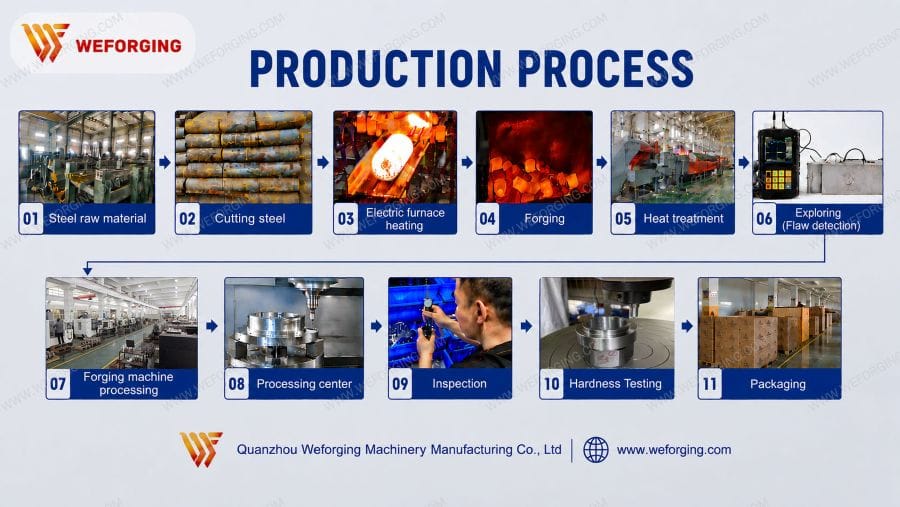
Bei der CNC-Bearbeitung werden Innengewinde, Außenkonturen, Schultern und weitere definierte Funktionsflächen nach OEM-Zeichnung gefertigt. Liegen mehrere bearbeitete Merkmale auf einer gemeinsamen Achse, sind eine kontrollierte Aufspannung und abgestimmte Prozessplanung besonders wichtig.
Die Kombination aus Umformung und CNC-Bearbeitung ermöglicht außerdem, Erkenntnisse aus der Zerspanung in die Optimierung des Rohlings und der späteren Serienfertigung zurückzuführen.
Warum sind Gewinde und Antriebsgeometrie entscheidend?
Bei einer kundenspezifischen Drive Nut reicht die Angabe des Gewindedurchmessers nicht aus. Gewindeform, Steigung, Richtung, Toleranz und Eingriffslänge müssen gemeinsam mit dem passenden Ankerbolzen betrachtet werden.
Gleiches gilt für das Antriebsprofil. Seine Geometrie muss mit dem vorgesehenen Montagewerkzeug des Systems übereinstimmen. Dies ist insbesondere bei nicht standardisierten OEM-Bauteilen wichtig, bei denen keine Katalogabmessungen vorausgesetzt werden können.
Vor Produktionsbeginn sollten daher folgende Punkte bestätigt werden:
- Gewindedurchmesser und Steigung
- Gewindeform und Toleranz
- Rechts- oder Linksgewinde
- erforderliche Eingriffslänge
- Antriebsprofil und kritische Abmessungen
- Kompatibilität mit Ankerbolzen und Montagewerkzeug
Eine Drive Nut sollte daher als Bestandteil der gesamten Baugruppe und nicht ausschließlich als einzelnes bearbeitetes Bauteil bewertet werden.
Wie prüfen wir kundenspezifische Drive Nuts vor der Serienfertigung?
Bei einer nicht standardisierten Drive Nut sollte die Prüfung über die Kontrolle der Endmaße hinausgehen. Gewindepassung, Innenbearbeitung, Werkstoffeigenschaften und Wärmebehandlungszustand können beeinflussen, ob das Bauteil im vorgesehenen Bergbau-Ankersystem zuverlässig funktioniert.
Bei Weforging kann die Verifizierung Gewinde- und Maßprüfung, das Auftrennen ausgewählter Bauteile sowie mechanische Prüfungen entsprechend OEM-Zeichnung und Projektanforderungen umfassen.
Ziel ist es, sowohl das fertige Bauteil als auch den vorgesehenen Fertigungsprozess vor Beginn der Serienproduktion zu bestätigen.
Schnittprüfung von Innengewinden und bearbeiteten Merkmalen
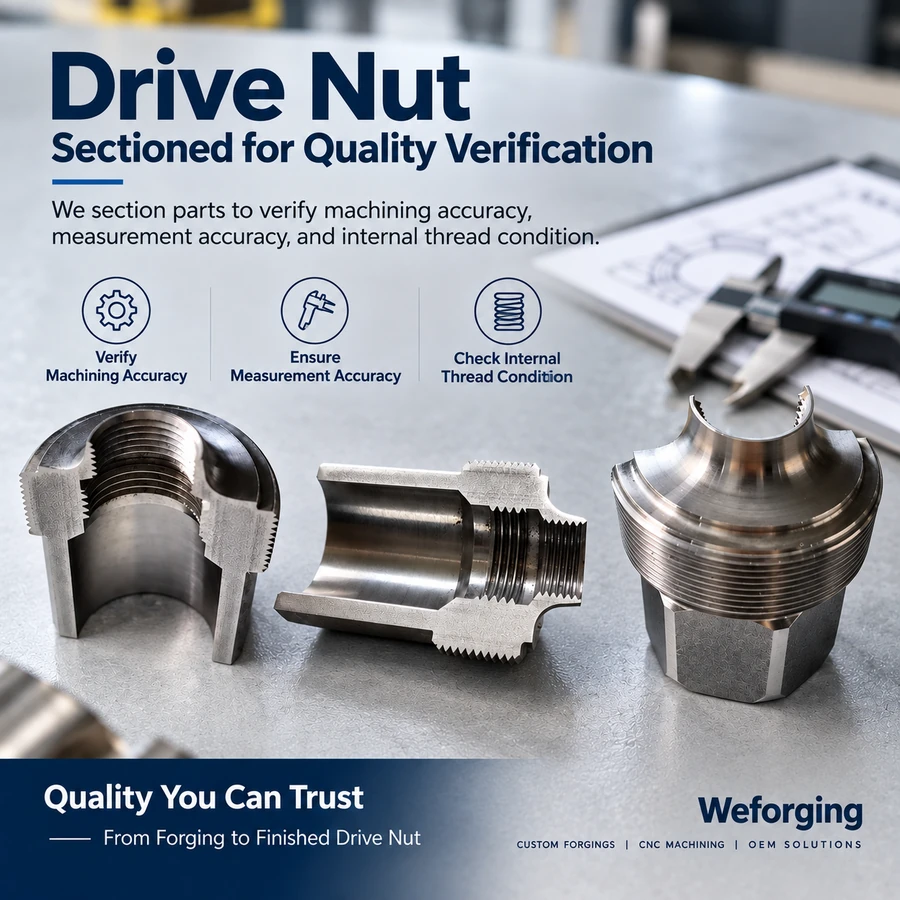
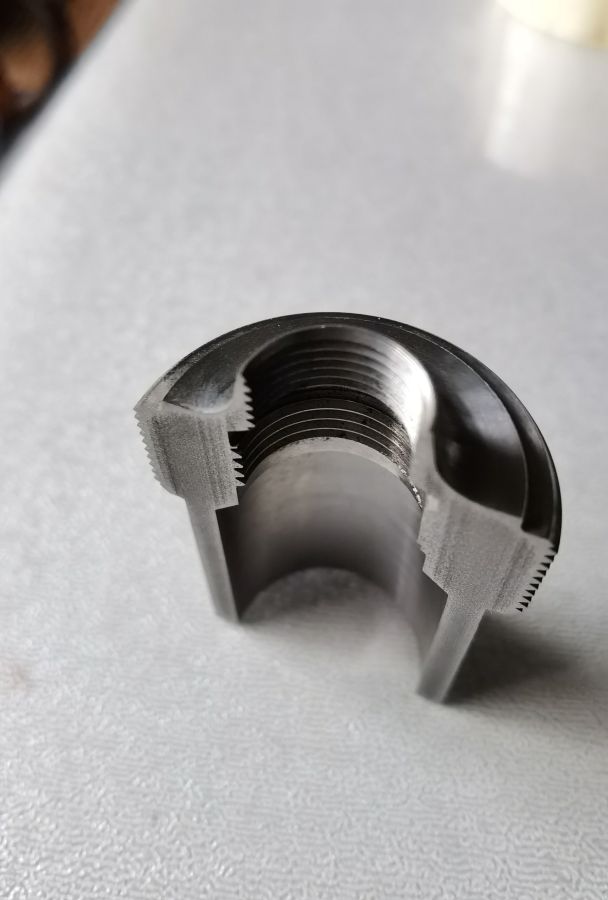
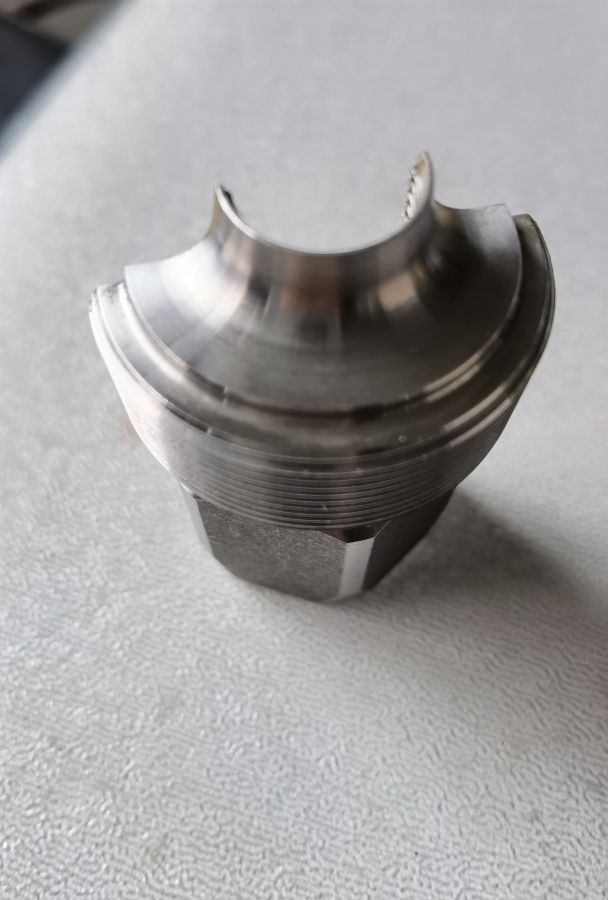
Das Auftrennen eines Bauteils ist eine der internen Verifizierungsmethoden von Weforging für ausgewählte kundenspezifische Komponenten. Bei dieser Drive Nut wurde während der Prozessvalidierung ein fertig bearbeitetes Bauteil aufgeschnitten, um innenliegende Merkmale zu prüfen, die von außen nicht vollständig beurteilt werden können.
Anhand des Schnitts können unsere Techniker und Prüfer Innengewindeprofil, Bearbeitungstiefe, Wandstärke und innere Übergänge direkt mit der Zeichnung vergleichen. Gleichzeitig dient die Prüfung als zusätzliche Kontrolle der konventionellen Maßmessung und hilft zu bestätigen, dass das CNC-Bearbeitungsprogramm die vorgesehene Innengeometrie und Bearbeitungsfolge korrekt erzeugt.
Werden dabei ein abweichendes Gewindeprofil, eine falsche Bearbeitungstiefe oder andere interne Abweichungen festgestellt, kann der Bearbeitungsprozess vor Beginn der Serienfertigung überprüft und korrigiert werden.
Eine Schnittprüfung ist nicht für jedes Serienteil erforderlich. Sie wird als zusätzliche interne Verifizierung eingesetzt, wenn eine weitergehende Bestätigung des Fertigungsprozesses sinnvoll ist.
Mechanische Eigenschaften, Kerbschlagarbeit und Härte
Werkstoff und Wärmebehandlung werden entsprechend der OEM-Zeichnung und den vorgesehenen Einsatzbedingungen geprüft. Falls spezifiziert, kann Weforging Zugfestigkeit, Streckgrenze und Härte prüfen, um die geforderten mechanischen Eigenschaften zu bestätigen.
Für Projekte mit Einsatz bei niedrigen Temperaturen kann entsprechend Zeichnung, Kundenspezifikation oder anzuwendendem Prüfstandard zusätzlich eine Charpy-Kerbschlagprüfung bei −20 °C durchgeführt werden. Damit wird die Werkstoffzähigkeit bei der spezifizierten Temperatur bewertet und nicht ausschließlich auf Eigenschaften bei Raumtemperatur zurückgegriffen.
Prüfergebnisse können für die Rückverfolgbarkeit mit Materialschmelze, Wärmebehandlungscharge und Produktionsunterlagen verknüpft werden. Weitere Informationen finden Sie in unseren Ressourcen zu Mechanical Testing for Forgings und Tensile Testing for Forgings.
Gewinde- und Maßprüfung
Innengewinde werden mit den spezifizierten GO/NO-GO-Gewindelehren geprüft. Kritische Durchmesser, Schultern, Antriebsgeometrien und weitere bearbeitete Merkmale werden entsprechend der Zeichnung kontrolliert. Bei engeren geometrischen Anforderungen können CMM oder andere geeignete Messmittel eingesetzt werden.
Bei einer kundenspezifischen Drive Nut dienen diese Prüfungen zusätzlich dazu, die Kompatibilität mit dem vorgesehenen Ankerbolzen und Montagewerkzeug zu bestätigen. Falls erforderlich, können kundenseitig bereitgestellte Gegenstücke oder freigegebene Prüflehren in den Verifizierungsprozess einbezogen werden.
Rückverfolgbarkeit für OEM-Bergbauprojekte
Für OEM-Projekte im Bergbau kann die Rückverfolgbarkeit entsprechend den Kundenanforderungen aufgebaut werden. Materialschmelze, Produktionscharge, Wärmebehandlungsdaten und Prüfergebnisse können miteinander verknüpft werden, sodass fertige Bauteile den relevanten Fertigungsunterlagen zugeordnet werden können.
Teilenummer, Chargeninformationen oder andere Identifikationsdaten können bei Bedarf zusätzlich per Laser auf dem Bauteil gekennzeichnet werden.
Der praktische Nutzen liegt in der eindeutigen Zuordnung: Muss eine bestimmte Produktionscharge später überprüft werden, lassen sich die entsprechenden Material-, Prozess- und Prüfdaten nachvollziehen, ohne auf voneinander getrennte Aufzeichnungen angewiesen zu sein.
Wie werden Drive Nuts während Fertigung und Überseetransport geschützt?
Bei bearbeiteten Drive Nuts beginnt der Bauteilschutz nicht erst mit der Endverpackung. Gewinde, bearbeitete Oberflächen und kritische Kanten können bereits während der Fertigung durch direkten Bauteilkontakt beschädigt werden. Bei Lagerung und Transport kommen Feuchtigkeit, Korrosion und Stoßbelastungen hinzu.
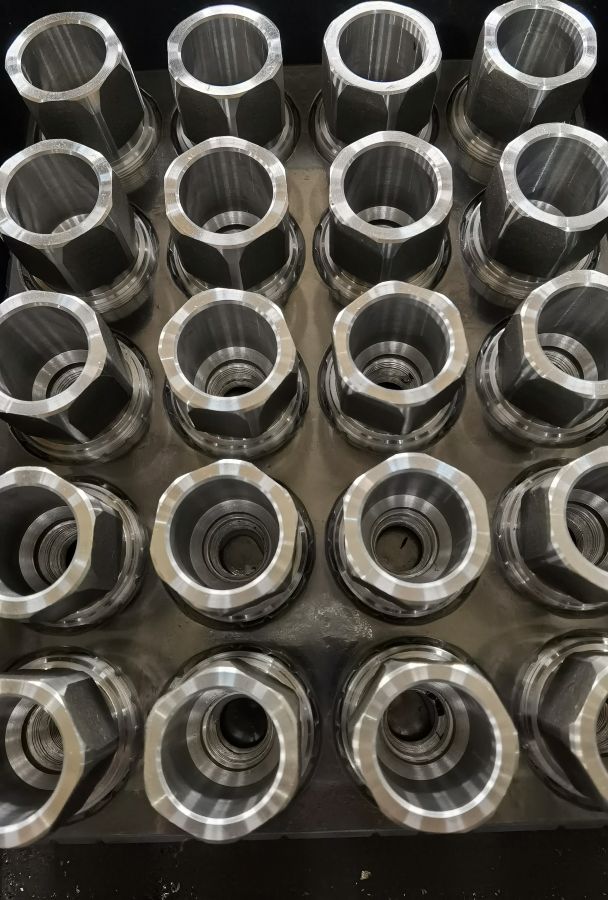
Bei Weforging werden deshalb Blister- bzw. Werkstücktrays für den Transport zwischen den einzelnen Fertigungsschritten verwendet. Die Drive Nuts bleiben beim Übergang von einem Prozess zum nächsten voneinander getrennt. Dadurch wird direkter Metall-auf-Metall-Kontakt reduziert und bearbeitete Oberflächen, Gewinde und Funktionsmerkmale werden bereits vor der Endprüfung geschützt.
Vor dem Versand werden die Fertigteile ultraschallgereinigt, um Bearbeitungsrückstände und Verunreinigungen zu entfernen. Anschließend wird auf freiliegende Metallflächen ein temporärer Korrosionsschutz aufgebracht.
Nach Reinigung und Korrosionsschutz werden die Drive Nuts mit geeigneter Schutzverpackung und Umkartons verpackt. Die Verpackung reduziert Bewegung und direkten Bauteilkontakt und schützt Gewinde, bearbeitete Kanten und Funktionsflächen während Handhabung und Transport.
Bei OEM-Bergbaukomponenten umfasst der Produktschutz damit die gesamte Prozesskette – vom innerbetrieblichen Teiletransport und der Prüfung über Reinigung und Korrosionsschutz bis zur Verpackung und Überseelieferung.
Warum Drive Nuts von einem integrierten Hersteller beziehen?
Bei einer kundenspezifischen Drive Nut beeinflussen sich die einzelnen Fertigungsschritte gegenseitig. Die Rohteilgeometrie bestimmt die Bearbeitungszugabe, die Wärmebehandlung kann die nachfolgende Bearbeitung und Maßstabilität beeinflussen, während CNC-Bearbeitung und Gewindeherstellung die endgültigen Funktionsmerkmale erzeugen.
Werden diese Prozesse innerhalb einer abgestimmten Fertigungskette gesteuert, können Erkenntnisse aus Bearbeitung und Prüfung direkt in die nachfolgende Produktion zurückgeführt werden, anstatt jeden Fertigungsschritt isoliert zu behandeln.
Weforging kombiniert Schmieden bzw. Umformen, Wärmebehandlung, CNC-Bearbeitung, Prüfung und Rückverfolgbarkeit für kundenspezifische OEM-Komponenten. Dies ist besonders bei nicht standardisierten Bergbauteilen relevant, bei denen sowohl Zeichnungsmaße als auch spezifische Schnittstellen zu Gegenbauteilen eingehalten werden müssen.
Für eine technische Fertigungsprüfung senden Sie uns die Drive-Nut-Zeichnung zusammen mit Werkstoffangabe, Gewindeanforderungen, erwarteter Stückzahl sowie den erforderlichen Prüf- und Schnittstelleninformationen.
Kann Weforging nicht standardisierte Drive Nuts nach OEM-Zeichnung fertigen?
Werden alle Drive Nuts für den Bergbau geschmiedet?
Welche Angaben werden für eine kundenspezifische Drive-Nut-Anfrage benötigt?
Können Links- und Rechtsgewinde gefertigt werden?
Können vor der Serienfertigung Muster geliefert werden?
Ähnliche Produkte
- CNC-Bearbeitung von Teilen
Präzisionsgefertigte Stahlringe
- CNC-Bearbeitung von Teilen
Geschmiedete Rotorwellen
- Weiterlesen
 Maßgefertigte geschmiedete Stangenköpfe | CNC-Drehen und -Fräsen für hochfeste VerbindungenCNC-Bearbeitung von Teilen
Maßgefertigte geschmiedete Stangenköpfe | CNC-Drehen und -Fräsen für hochfeste Verbindungen
- CNC-Bearbeitung von Teilen
Geschmiedete Kolbenstangen