
Präzisionsgefertigte Bauteile: Worauf OEM-Einkäufer achten sollten
Die Beschaffung von präzisionsgefertigten Bauteilen umfasst weit mehr als die Auswahl eines Lieferanten mit CNC-Dreh- und Fräskapazitäten. Bei OEM-Projekten beeinflussen Werkstoff, Ausgangsmaterial, Wärmebehandlung, Bearbeitungsfolge, kritische Toleranzen und Prüfanforderungen die Qualität und Wiederholgenauigkeit in der Serienfertigung.
Entscheidend ist deshalb nicht allein die Genauigkeit einer CNC-Maschine, sondern die Beherrschung der gesamten Fertigungskette.
Bei Weforging kann die CNC-Präzisionsbearbeitung mit Schmieden, Wärmebehandlung und Prüfung kombiniert werden. Je nach Bauteilgeometrie, mechanischen Anforderungen und Stückzahl erfolgt die Bearbeitung direkt aus Stangenmaterial oder aus einem vorgeschmiedeten Rohling.
Dieser Leitfaden zeigt, welche Faktoren Konstrukteure und OEM-Einkäufer bei der Beschaffung von CNC-Präzisionsteilen nach Zeichnung berücksichtigen sollten – von der Wahl des Fertigungswegs über Toleranzen und Prüfungen bis zur Rückverfolgbarkeit in der Serienfertigung.
Das Wichtigste auf einen Blick
Bei der Beschaffung von Präzisionsteilen sollten OEM-Einkäufer nicht nur Maschinenpark und nominelle Bearbeitungsgenauigkeit vergleichen:
- Zuerst den geeigneten Fertigungsweg festlegen. Je nach Geometrie, Werkstoff, mechanischen Anforderungen und Stückzahl kann das Bauteil aus Stangenmaterial oder einem Schmiederohling gefertigt werden.
- Enge Toleranzen gezielt einsetzen. Kritische Funktionsmerkmale benötigen eine entsprechende Tolerierung; unnötig enge Toleranzen erhöhen dagegen Bearbeitungs- und Prüfaufwand.
- Wärmebehandlung und Endbearbeitung gemeinsam planen. Wärmebehandlungsbedingter Verzug kann Bearbeitungszugaben und die Reihenfolge der CNC-Bearbeitung beeinflussen.
- Das erste vollständige Bauteil vor Serienfreigabe prüfen. Die Erstteilprüfung bestätigt kritische Maße, Bearbeitungsprozess und Prüfverfahren.
- Rückverfolgbarkeit sicherstellen. Werkstoffcharge, Wärmebehandlung, Fertigungslos und Prüfergebnisse sollten bei wiederkehrenden OEM-Aufträgen eindeutig miteinander verknüpft bleiben.
Was zeichnet ein Präzisionsbauteil aus?
Ein Bauteil wird nicht allein dadurch zum Präzisionsteil, dass es auf einer CNC-Maschine gefertigt wurde.
Entscheidend ist, ob die in der Zeichnung definierten Funktionsmaße, geometrischen Beziehungen und Oberflächenanforderungen reproduzierbar gefertigt und geprüft werden können. Präzision bedeutet in der Praxis daher nicht, jedes Maß möglichst eng zu tolerieren, sondern die funktionsrelevanten Merkmale kontrolliert einzuhalten.
Kritische Maße, Passflächen, Bezugsflächen und geometrische Anforderungen beeinflussen unter anderem Spannkonzept, Werkzeugauswahl, Bearbeitungsstrategie und Prüfplanung.
Für OEM-Einkäufer ist deshalb wichtiger, ob ein Hersteller die geforderten Merkmale vom Prototyp und der Erstteilfreigabe bis zur wiederkehrenden Serienfertigung stabil einhalten kann, als lediglich die technischen Daten einzelner CNC-Maschinen zu vergleichen.
Wie beeinflusst die Werkstoffwahl CNC-Präzisionsteile?
Der Werkstoff beeinflusst Zerspanbarkeit, Werkzeugverschleiß, Wärmebehandlungsverhalten, Maßstabilität, erreichbare Oberflächengüte und die mechanischen Eigenschaften des fertigen Bauteils.
Für industrielle CNC-Präzisionsteile kommen je nach Belastung, Härte, Zähigkeit, Verschleiß- und Korrosionsanforderungen unter anderem Kohlenstoffstahl, legierter Stahl und Edelstahl infrage.
Typische Beispiele sind C45 / AISI 1045 oder 42CrMo4 / AISI 4140. Maßgebend bleiben jedoch immer die technische Zeichnung, Werkstoffspezifikation und Einsatzbedingungen des jeweiligen OEM-Projekts.
Werkstoff und Fertigungsweg sollten nicht getrennt betrachtet werden. Müssen definierte mechanische Eigenschaften mit engen Endmaßen kombiniert werden, sollten Schmieden, Wärmebehandlung und anschließende CNC-Bearbeitung bereits bei der Prozessplanung aufeinander abgestimmt werden.
Stangenmaterial oder Schmiederohling für CNC-Präzisionsteile?
Es gibt keine Ausgangsform, die für jedes Präzisionsbauteil grundsätzlich die bessere Lösung ist. Entscheidend sind Bauteilgeometrie, Werkstoff, mechanische Anforderungen, Stückzahl und Fertigungswirtschaftlichkeit.
Stangenmaterial eignet sich häufig für Prototypen, kleinere Stückzahlen und vergleichsweise einfache Geometrien. Werkzeugkosten für eine vorgelagerte Umformung entfallen, allerdings können bei hohem Materialabtrag Materialverbrauch und Bearbeitungszeit steigen.
Ein Schmiederohling kann dagegen bei belasteten Bauteilen, seriennahen Stückzahlen und geeigneten Geometrien sinnvoll sein – insbesondere wenn Materialeinsatz, mechanische Anforderungen und Bearbeitungszugabe gemeinsam optimiert werden sollen.
| Kriterium | Stangenmaterial + CNC | Schmiederohling + CNC |
|---|---|---|
| Prototyp / Kleinserie | Häufig wirtschaftlich | Werkzeugkosten berücksichtigen |
| Einfache Geometrie | Häufig geeignet | Abhängig von Rohteilgeometrie |
| Materialabtrag | Teilweise hoher Materialabtrag | Near-Net-Shape kann Bearbeitungszugabe reduzieren |
| Belastete Bauteile | Abhängig von Werkstoff und Auslegung | Je nach Konstruktion sinnvoll |
| Mechanische Anforderungen | Werkstoff und Wärmebehandlung entscheidend | Schmieden, Werkstoff und Wärmebehandlung gemeinsam planbar |
| Serienfertigung | Geeignet | Besonders interessant bei ausreichender Stückzahl |
Da Weforging sowohl Schmieden als auch CNC-Bearbeitung unterstützt, kann der Ausgangszustand entsprechend dem tatsächlichen Bauteil gewählt werden. Nicht jedes CNC-Bauteil muss aus einem Schmiederohling entstehen.
Bei Bauteilen, die mit einem Schmiederohling beginnen, ist dagegen die Abstimmung zwischen Umformung, Wärmebehandlung und anschließender CNC-Bearbeitung besonders wichtig.
Welche Toleranzen und Funktionsmerkmale sollten definiert werden?
Engere Toleranzen sind nicht automatisch besser. Sie sollten dort eingesetzt werden, wo die Funktion des Bauteils sie tatsächlich erfordert. Unnötig enge Vorgaben erhöhen Bearbeitungszeit, Prüfaufwand und Fertigungskosten.
OEM-Zeichnungen sollten insbesondere folgende funktionsrelevante Merkmale eindeutig definieren:
- Bezüge und geometrische Toleranzen für die Beziehung kritischer Merkmale zueinander
- Rundlauf bzw. entsprechende Form- und Lagetoleranzen, sofern funktional erforderlich
- Gewindeangaben einschließlich Größe, Steigung und Toleranzklasse
- Passdurchmesser und Funktionsflächen
- Oberflächenrauheit an relevanten Dicht-, Pass- oder Verschleißflächen
- Kritische Bohrungspositionen und Montagemaße
Bei der Zeichnungsprüfung sollte eine enge Toleranz möglichst mit einer tatsächlichen Funktion – beispielsweise Passung, Ausrichtung, Rotation, Abdichtung oder Montage – verbunden sein.
Die deutsche technische Terminologie hierfür ist stark durch die Geometrische Produktspezifikation (GPS) geprägt; DIN führt sowohl Maß- und Toleranzangaben als auch geometrische Spezifikationen innerhalb dieses Systems.
Warum beeinflusst die Fertigungsreihenfolge die Endgenauigkeit?
Nach der Wahl des Ausgangsmaterials bestimmt die Fertigungsfolge, wie Maßänderungen, Bearbeitungszugaben und kritische Merkmale bis zur Endprüfung kontrolliert werden.
Eine typische Prozesskette für industrielle Stahlbauteile kann beispielsweise so aussehen:
Rohmaterial → Schmieden bzw. Materialvorbereitung → Vorbearbeitung → Wärmebehandlung → CNC-Fertigbearbeitung → Prüfung
Wärmebehandlungen können Maßänderungen verursachen. Deshalb muss vor der Wärmebehandlung gegebenenfalls eine ausreichende Bearbeitungszugabe vorgesehen werden, während kritische Maße und Funktionsflächen erst anschließend fertigbearbeitet werden.
Werden Schmieden, Wärmebehandlung, CNC-Bearbeitung und Prüfung innerhalb einer abgestimmten Fertigungskette organisiert, lassen sich Bearbeitungszugaben, Prozessfolge und Prüfanforderungen bereits vor der Serienfertigung gemeinsam festlegen.
Für geeignete Serienbauteile kann dabei Gesenkschmieden zur Herstellung des Rohteils eingesetzt werden, bevor Wärmebehandlung und CNC-Fertigbearbeitung folgen.
Wie sollten CNC-Präzisionsteile geprüft werden?
Eine reine Endkontrolle ist nicht für jedes OEM-Projekt ausreichend. Abhängig von Zeichnung und Anwendung sollte die Qualitätssicherung prozessbegleitende Prüfungen, Erstteilprüfung und Endprüfung miteinander verbinden.
Bei Weforging erfolgt die Erstteilprüfung stufenweise, bevor eine Fertigungscharge für die Serienproduktion freigegeben wird.
Erstteilprüfung vor der Serienfertigung
Der Maschinenbediener kontrolliert das Bauteil zunächst während der Bearbeitung. Nach Fertigstellung des ersten vollständigen Bauteils prüft ein Mitarbeiter der Qualitätssicherung die spezifizierten Maße und kritischen Merkmale unabhängig anhand der Zeichnungs- und Prüfanforderungen.
Sind zusätzlich Werkstoff-, Wärmebehandlungs- oder mechanische Eigenschaften vorgegeben, werden die entsprechenden Werkstoff- oder Laborprüfungen vor der Freigabe für die Serienfertigung durchgeführt.
Damit wird nicht nur das Bauteil selbst überprüft. Die Erstteilprüfung dient auch dazu, Bearbeitungsprozess, Messmethode und definierte Funktionsmerkmale vor Beginn der Wiederholfertigung zu bestätigen.
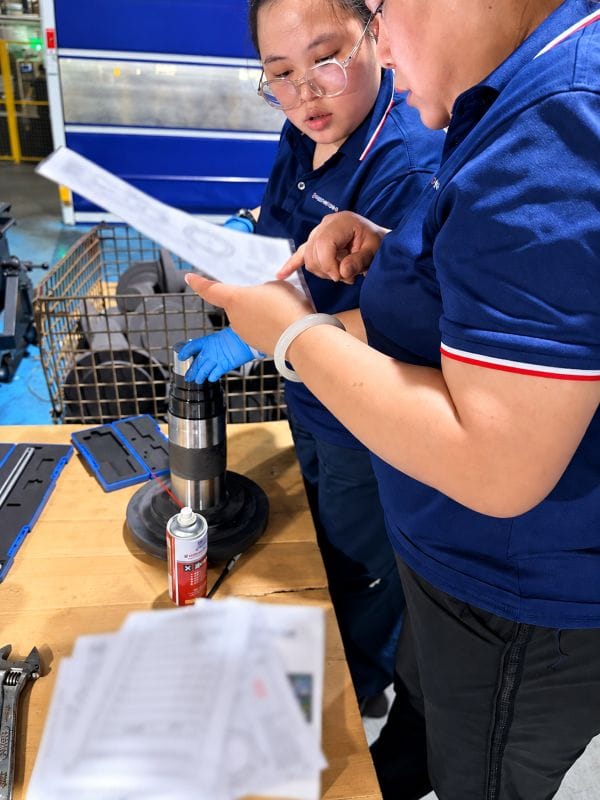
Prüfverfahren richten sich nach Zeichnung und Anwendung
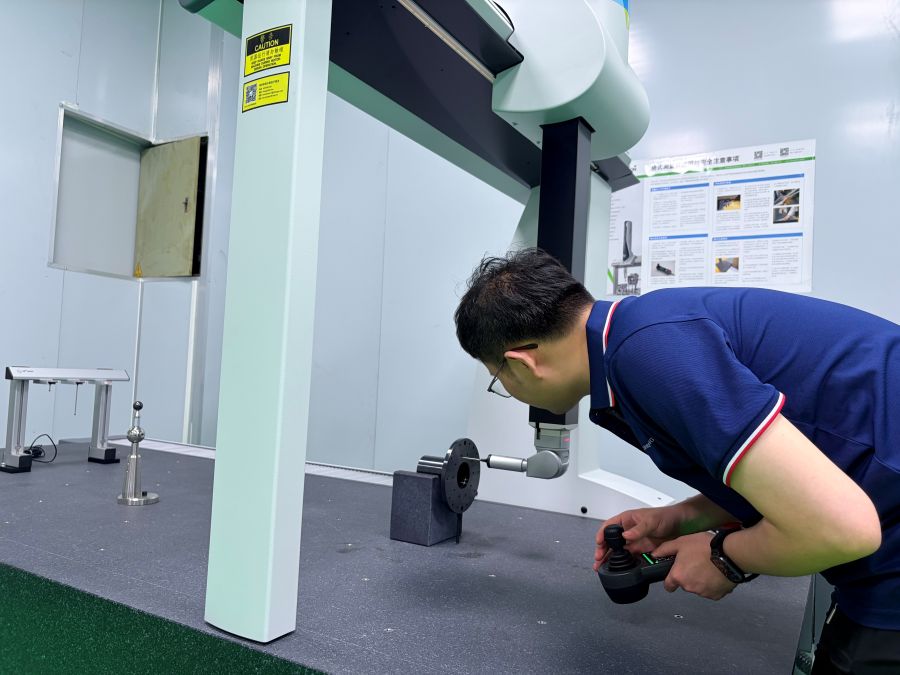
Je nach Bauteil können folgende Prüfungen erforderlich sein:
- Maß- und Funktionsprüfung: konventionelle Messmittel, Koordinatenmessmaschine (KMG/CMM) sowie Gewinde- und Funktionslehren
- Werkstoff- und Wärmebehandlungsprüfung: Werkstoffverifizierung bzw. chemische Analyse sowie Härteprüfung
- Mechanische Prüfung bei entsprechender Spezifikation: Zug-, Streckgrenzen- oder Kerbschlagprüfung entsprechend den Projektanforderungen
Damit wird nicht nur geprüft, ob das Endmaß stimmt. Gleichzeitig lässt sich verifizieren, ob Bearbeitungsmethode, CNC-Programm und Prüfverfahren vor der Serienproduktion reproduzierbare Ergebnisse liefern.
Warum ist Rückverfolgbarkeit in der Serienfertigung wichtig?
Sobald ein Präzisionsbauteil vom Prototyp in eine wiederkehrende OEM-Fertigung übergeht, sollte jedes Fertigungslos eindeutig mit den zugehörigen Werkstoff-, Produktions- und Prüfdaten verbunden bleiben.
Je nach Projekt kann die Rückverfolgbarkeit beispielsweise folgende Kette umfassen:
Werkstoffcharge → Ausgangsmaterial / Schmiedelos → Wärmebehandlung → Bearbeitungslos → Prüfergebnisse → Bauteilkennzeichnung
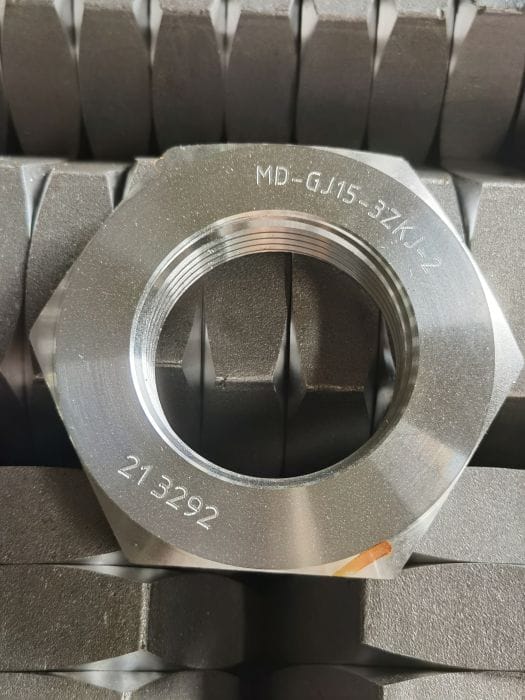
Ziel ist nicht, möglichst viel Dokumentation zu erzeugen. Entscheidend ist, bei Bedarf nachvollziehen zu können, welcher Werkstoff sowie welche Wärmebehandlungs-, Bearbeitungs- und Prüfdaten zu einer bestimmten Charge gehören.
Wo erforderlich, kann eine Laserkennzeichnung bzw. Bauteilidentifikation das fertige Bauteil zusätzlich mit den entsprechenden Fertigungsunterlagen verbinden.
Bei wiederkehrenden Bestellungen können freigegebene Muster, Prozessparameter und Prüfergebnisse anschließend als kontrollierte technische Referenz für weitere Chargen dienen.
Welche Angaben gehören in eine Anfrage für CNC-Präzisionsteile?
Eine Anfrage für CNC-Präzisionsteile nach Zeichnung sollte genügend technische Informationen enthalten, damit Fertigungsweg, Prüfaufwand und Angebot realistisch bewertet werden können.
| RFQ-Angabe | Benötigte Information |
|---|---|
| Zeichnung | Aktuelle 2D-Zeichnung und, falls vorhanden, 3D-Modell |
| Anwendung | Bauteilfunktion und relevante Einsatzbedingungen |
| Werkstoff | Werkstoffgüte und anzuwendende Spezifikation |
| Stückzahl | Prototypenmenge, Losgröße und erwarteter Jahresbedarf |
| Kritische Merkmale | Toleranzen, geometrische Anforderungen, Gewinde, Passungen und Oberflächen |
| Wärmebehandlung / Eigenschaften | Zustand, Härte und mechanische Anforderungen |
| Prüfung | Prüfverfahren, Lehren, Prüfberichte oder Dokumentationsanforderungen |
| Oberflächenbehandlung | Beschichtung, Brünierung oder Korrosionsschutz |
| Liefertermin | Termin für Muster/Prototypen und geplante Serienlieferung |
Der OEM-Einkäufer muss den Fertigungsweg nicht in jedem Fall vorgeben. Lassen Zeichnung und Anwendung mehrere Möglichkeiten zu, kann der Hersteller beurteilen, ob eine direkte CNC-Bearbeitung aus Stangenmaterial oder ein vorgeschmiedeter Rohling technisch und wirtschaftlich geeigneter ist.
Weforging fertigt kundenspezifische CNC-Präzisionsteile nach OEM-Zeichnungen und kann den vorgesehenen Fertigungsweg bereits vor Prototypen- oder Serienfertigung prüfen.
Wann ist ein integrierter Schmiede- und CNC-Lieferant sinnvoll?
Nicht jedes Präzisionsteil muss geschmiedet werden. Ein Lieferant mit integrierter Schmiede- und CNC-Fertigung wird vor allem dann relevant, wenn mehrere Prozessschritte für dasselbe Bauteil technisch aufeinander abgestimmt werden müssen.
Eine integrierte Fertigung ist besonders interessant, wenn:
- ein Schmiederohling mit anschließender CNC-Bearbeitung erforderlich ist;
- Wärmebehandlung und Fertigbearbeitung auf kritische Endmaße abgestimmt werden müssen;
- sowohl mechanische Eigenschaften als auch Bearbeitungsgenauigkeit geprüft werden müssen;
- bei Serienfertigung eine durchgängige Rückverfolgbarkeit von Werkstoff, Schmieden, Wärmebehandlung, CNC-Bearbeitung und Prüfung erforderlich ist;
- der OEM technische Schnittstellen zwischen mehreren Lieferanten reduzieren möchte.
In solchen Projekten kann eine koordinierte Prozesskette Übergaben zwischen verschiedenen Fertigungsstufen reduzieren und die zugehörigen Werkstoff-, Wärmebehandlungs-, Bearbeitungs- und Prüfdaten innerhalb desselben Produktionsprogramms zusammenhalten.
Bei Weforging können Schmieden, Wärmebehandlung, CNC-Bearbeitung und Prüfung entsprechend den tatsächlichen Anforderungen des Bauteils kombiniert werden. Der Vorteil liegt nicht darin, für jedes Bauteil dieselbe Prozesskette einzusetzen, sondern den geeigneten Fertigungsweg anhand von Zeichnung, Werkstoff, Funktion und Stückzahl auszuwählen.
Präzisionsteile entlang der gesamten Fertigungskette planen
CNC-Präzisionsteile sollten nicht isoliert als Zerspanungsaufgabe betrachtet werden. Ausgangsmaterial, Werkstoff, Wärmebehandlung, Bearbeitungsfolge, kritische Merkmale, Prüfung und Rückverfolgbarkeit beeinflussen gemeinsam, ob das fertige Bauteil die Zeichnungsanforderungen reproduzierbar erfüllt.
Benötigt ein Bauteil sowohl einen Schmiederohling als auch Präzisionsbearbeitung, kann die Koordination innerhalb einer Fertigungskette helfen, mechanische Anforderungen, Maßhaltigkeit und Serienkonstanz miteinander zu verbinden.
Weforging kombiniert für industrielle OEM-Bauteile Schmieden, Wärmebehandlung, CNC-Bearbeitung und Prüfung nach Kundenzeichnung. Zeichnungen können vor der Prototypen- oder Serienfertigung hinsichtlich des geeigneten Fertigungswegs geprüft werden.