
Stampaggio a caldo: cosa devono valutare gli acquirenti OEM
Per un acquirente OEM, scegliere lo stampaggio a caldo non significa semplicemente verificare se un componente può essere forgiato. Geometria del pezzo, materiale, volumi produttivi, investimento negli stampi, lavorazioni meccaniche e requisiti di qualità determinano insieme la fattibilità tecnica ed economica del processo.
Lo stampaggio a caldo, comunemente associato alla forgiatura a stampo chiuso, è particolarmente adatto alla produzione ripetitiva di componenti che richiedono resistenza meccanica, geometrie costanti e un impiego efficiente del materiale.
Per l’ufficio acquisti, la domanda principale è quindi come integrare la forgiatura con il componente finito, i volumi annui e l’intero ciclo produttivo.
Questo articolo riassume gli aspetti da valutare prima di richiedere un’offerta o avviare la produzione.
Che cos’è lo stampaggio a caldo?
Nello stampaggio a caldo, il materiale riscaldato viene deformato tra stampi dotati di cavità sagomate. Durante la chiusura dello stampo, il metallo fluisce all’interno dell’impronta fino a ottenere la geometria prevista.
In funzione della progettazione dello stampo, il materiale in eccesso può formare una bava, successivamente rimossa mediante sbavatura.
Rispetto a un grezzo ottenuto mediante forgiatura libera, un particolare stampato può essere molto più vicino alla geometria finale. Il processo è quindi indicato per produzioni ripetitive nelle quali sono importanti uniformità geometrica, utilizzo del materiale e sovrametalli di lavorazione controllati.
Per approfondire il processo di formatura, è possibile consultare la nostra guida alla forgiatura a stampo chiuso .
Quando conviene lo stampaggio a caldo per un componente OEM?
Lo stampaggio a caldo è generalmente indicato per componenti prodotti in serie quando geometria, prestazioni e volumi giustificano la realizzazione di stampi dedicati.
Applicazioni tipiche comprendono componenti soggetti a carichi elevati per macchine movimento terra, trasmissioni meccaniche, macchinari industriali e altri sistemi nei quali resistenza e ripetibilità produttiva sono determinanti.
La quantità, tuttavia, non dovrebbe essere l’unico criterio. Il buyer deve valutare insieme costo degli stampi, utilizzo del materiale, tempo di lavorazione meccanica, proprietà meccaniche richieste, volume annuo e durata prevista del programma.
| Buon candidato per lo stampaggio a caldo | Valutare altri processi quando |
|---|---|
| Produzione ripetitiva o in serie | Prototipi o volumi molto bassi |
| Componente sottoposto a carichi elevati | Componente semplice e poco sollecitato |
| Elevata asportazione di materiale dal pieno | Minima lavorazione meccanica necessaria |
| Geometria stabile nel tempo | Frequenti modifiche progettuali |
| Il near-net-shape riduce la lavorazione CNC | Il costo dello stampo non è giustificabile |
Per un ufficio acquisti, il confronto non dovrebbe quindi limitarsi al prezzo del grezzo forgiato. Per i componenti forgiati su disegno è più utile confrontare costo degli stampi, materiale utilizzato, lavorazioni CNC, controlli e costo complessivo del componente conforme e finito.
Quali geometrie sono adatte alla forgiatura a stampo?
La geometria del componente influenza direttamente il flusso del materiale, il riempimento dello stampo, la durata dell’attrezzatura e la quantità di materiale da rimuovere successivamente.
Per questo motivo, la geometria del pezzo finito non può sempre essere trasferita direttamente al grezzo forgiato.
Durante la revisione DFM vengono valutati soprattutto piano di divisione, angoli di sformo, raccordi e raggi, variazioni di sezione e sovrametalli di lavorazione.
Spigoli interni troppo accentuati o variazioni brusche di sezione possono ostacolare il flusso del materiale. Allo stesso tempo, fori di precisione, sedi per cuscinetti, superfici di tenuta e altre zone funzionali devono mantenere un sovrametallo adeguato per la successiva lavorazione.
In Weforging questi aspetti vengono valutati partendo dal disegno del componente finito e dal modello 3D, quando disponibile, prima della realizzazione definitiva degli stampi. Geometria dello stampo, preformatura, flusso del materiale e successive lavorazioni meccaniche vengono considerate insieme.
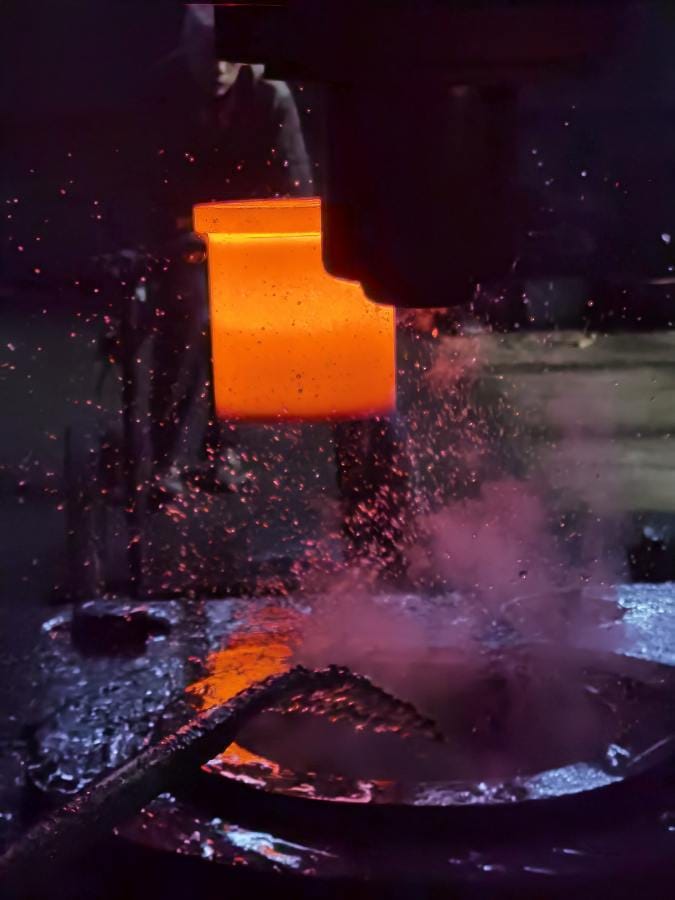
Durante la produzione, inoltre, raffreddamento e lubrificazione degli stampi vengono eseguiti tra i cicli di forgiatura per favorire condizioni di formatura stabili e proteggere le superfici operative dello stampo.
In che modo stampi e volumi produttivi influenzano i costi?
Lo stampaggio a caldo richiede attrezzature dedicate. Il costo degli stampi rappresenta quindi una voce importante nella valutazione economica del progetto, ma non dovrebbe essere considerato separatamente dal costo complessivo del componente.
All’aumentare dei volumi, l’investimento iniziale viene distribuito su un numero maggiore di pezzi. Inoltre, un grezzo near-net-shape ben progettato può ridurre sia lo spreco di materiale sia la quantità di metallo da rimuovere durante le lavorazioni CNC.
Il costo finale dipende da diversi fattori: materiale, peso del grezzo, complessità geometrica, numero di operazioni di formatura, stampi, volume annuo, trattamento termico, lavorazioni meccaniche e controlli.
Non esiste quindi una quantità minima universale oltre la quale lo stampaggio diventa conveniente. Per un progetto OEM è preferibile valutare insieme volume annuo, durata del programma, investimento negli stampi e costo del componente finito.
Nel confronto tra offerte è inoltre importante verificare cosa sia effettivamente incluso. Un prezzo basso per il solo forgiato può non comprendere trattamento termico, lavorazione CNC, CND/NDT o controllo dimensionale finale.
Quanta lavorazione CNC è necessaria dopo lo stampaggio?
Lo stampaggio a caldo è un processo near-net-shape, ma molti componenti OEM richiedono comunque lavorazioni CNC per ottenere dimensioni finali, tolleranze e superfici funzionali.
Le lavorazioni più comuni riguardano:
- alesaggi e fori di precisione;
- sedi per cuscinetti;
- filettature;
- superfici di tenuta;
- superfici di riferimento;
- diametri con tolleranze ristrette;
- interfacce di montaggio.
La quantità di lavorazione dipende in larga misura dalla progettazione del grezzo. Un sovrametallo eccessivo aumenta tempi macchina e materiale asportato; un sovrametallo insufficiente può rendere difficile ottenere in modo ripetibile le dimensioni finali.
In Weforging, geometria del grezzo, sovrametalli, riferimenti, sequenza del trattamento termico e tolleranze finali vengono valutati come parti dello stesso ciclo produttivo.
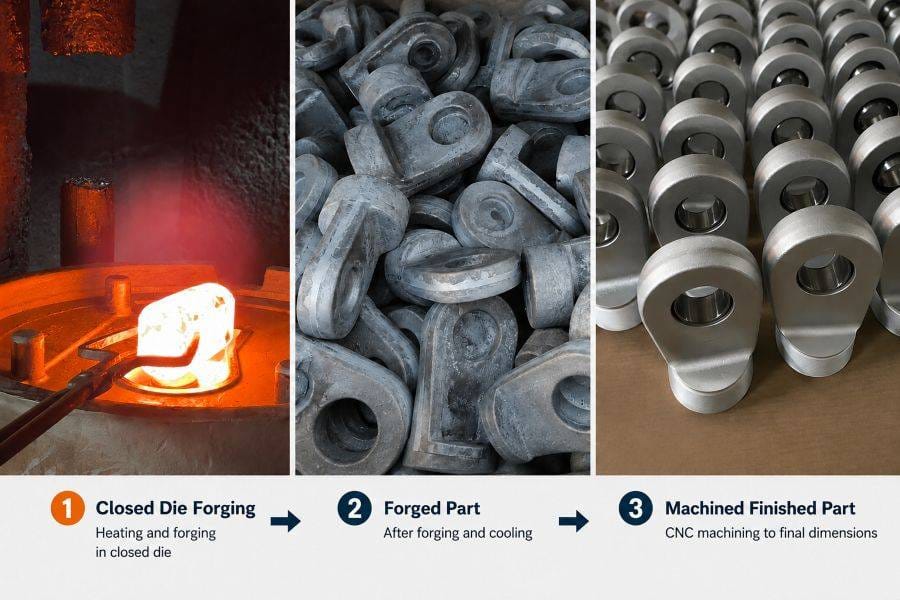
Stampaggio a caldo → Particolare forgiato → Componente finito lavorato CNC
Questo approccio è particolarmente importante per i forgiati lavorati CNC destinati a OEM, nei quali geometria di forgiatura, sovrametalli e tolleranze finali devono essere definiti in modo coordinato.
Quali materiali e trattamenti termici devono essere specificati?
La scelta del materiale dovrebbe partire dalle condizioni di esercizio del componente finito, non semplicemente dalla facilità con cui un materiale può essere forgiato.
Quando il materiale è già definito a disegno, la richiesta d’offerta dovrebbe indicare chiaramente la qualità o la normativa applicabile. A seconda del progetto possono essere utilizzate specifiche EN/DIN, ASTM, SAE/AISI o standard approvati dal cliente.
Anche il trattamento termico e le proprietà meccaniche richieste devono essere definiti. Tra i parametri più comuni:
- durezza;
- resistenza a trazione;
- limite di snervamento;
- allungamento;
- resilienza, quando richiesta dall’applicazione.
Se il disegno stabilisce le prestazioni richieste ma lascia aperti materiale o trattamento termico, questi elementi dovrebbero essere verificati tecnicamente prima della realizzazione definitiva degli stampi.
Nei programmi OEM di lunga durata, materiale, trattamento termico, lavorabilità e proprietà meccaniche finali devono essere considerati come requisiti collegati.
Quali requisiti di qualità devono specificare gli acquirenti OEM?
I requisiti di qualità dovrebbero essere concordati prima dell’offerta e della realizzazione degli stampi, soprattutto per componenti strutturali, soggetti a carico o critici per il funzionamento.
Un piano di controllo OEM può comprendere certificati del materiale e tracciabilità dei lotti, controlli dimensionali delle caratteristiche critiche, prove di durezza o prove meccaniche e controlli non distruttivi quando richiesti.
In Weforging, il controllo qualità viene collegato all’intero ciclo produttivo:
Verifica materia prima → Controllo del processo di forgiatura → Verifica del trattamento termico → Controllo della lavorazione CNC → Ispezione finale → Documentazione
La materia prima può essere tracciata attraverso numeri di colata/lotto e registrazioni di produzione.
In funzione delle specifiche del progetto, la documentazione può comprendere certificati del materiale EN 10204 3.1, registrazioni dei trattamenti termici, rapporti dimensionali, risultati delle prove meccaniche e rapporti UT o MT.
Per dimensioni finali e tolleranze geometriche può essere utilizzata una macchina di misura a coordinate (CMM).
Il laboratorio interno di Weforging supporta prove di trazione e snervamento, resilienza, analisi spettrometrica, metallografia e controlli CMM, contribuendo alla verifica del materiale, delle proprietà meccaniche e delle dimensioni durante la produzione.
Perché è importante un fornitore integrato di forgiatura e lavorazioni meccaniche?
Prima di diventare un componente OEM finito, un particolare forgiato può attraversare diverse fasi produttive. Quando forgiatura, trattamento termico, lavorazione meccanica e controllo sono gestiti da fornitori differenti, ogni passaggio introduce nuove interfacce per disegni, pianificazione e documentazione qualità.
Una filiera integrata riduce questi passaggi.
Soprattutto, consente di prendere decisioni durante la progettazione del forgiato tenendo già conto delle operazioni successive. Il grezzo può essere ottimizzato per la lavorazione CNC; il trattamento termico può essere coordinato con materiale e requisiti dimensionali; il piano di controllo può essere sviluppato sulla stessa documentazione del componente finito.
Weforging integra forgiatura su disegno, lavorazioni CNC, coordinamento del trattamento termico e controllo qualità per componenti OEM. Questo modello è particolarmente utile quando il cliente richiede un componente finito anziché un semplice grezzo forgiato.
Per l’ufficio acquisti, il vantaggio non consiste quindi soltanto nel ridurre il numero di fornitori, ma nell’avere una responsabilità più chiara sull’intero ciclo produttivo e una tracciabilità continua dalla materia prima all’ispezione finale.
Dal disegno OEM al componente forgiato finito
Per un componente personalizzato, il ciclo produttivo dovrebbe essere sviluppato partendo dai requisiti del pezzo finito, invece di considerare la forgiatura come un processo isolato.
Weforging coordina il percorso produttivo completo:
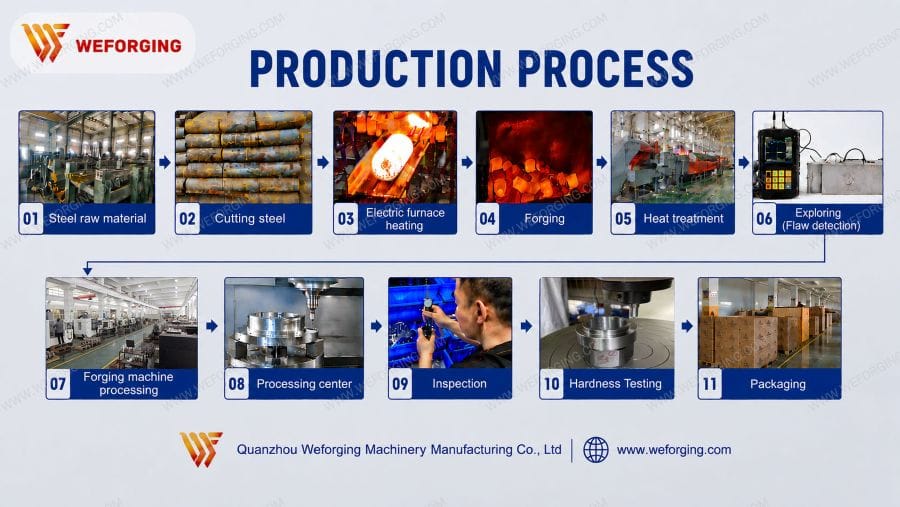
Disegno OEM / Modello 3D → Analisi DFM e del processo → Verifica dei requisiti tecnici e del materiale → Progettazione e realizzazione degli stampi → Materia prima e taglio billetta → Riscaldo e preformatura → Stampaggio a caldo → Sbavatura / Pulizia → Trattamento termico → Lavorazione CNC → Controllo dimensionale e qualità → Componente OEM finito
Questo approccio consente di considerare stampi, sovrametalli, trattamento termico, lavorazioni meccaniche e controlli prima dell’avvio della produzione in serie.
Quali informazioni inserire in una richiesta d’offerta per componenti stampati a caldo?
Una RFQ completa permette al fornitore di valutare fattibilità, attrezzature e costo del componente finito riducendo le richieste di chiarimento.
Per un nuovo componente OEM è consigliabile fornire disegno 2D e, quando disponibile, modello 3D, insieme a:
- materiale e normativa;
- trattamento termico;
- proprietà meccaniche richieste;
- tolleranze critiche o GD&T;
- requisiti superficiali;
- volume annuo previsto;
- quantità per lotto;
- requisiti di controllo;
- documentazione qualità richiesta.
Eventuali richieste relative a CND/NDT, report dimensionali, PPAP o altra documentazione specifica dovrebbero essere indicate prima della quotazione.
Se il grezzo forgiato non è ancora stato progettato, non è necessariamente un problema. Il disegno del componente finito può essere utilizzato come punto di partenza per l’analisi DFM e per sviluppare la geometria del forgiato e il successivo ciclo di lavorazione.
Per componenti stampati a caldo su disegno, il buyer può quindi iniziare inviando il disegno del pezzo finito e il volume annuo previsto per una valutazione di fattibilità e quotazione.