
Gesenkschmieden: Was OEM-Einkäufer beachten sollten
Für OEM-Einkäufer geht es bei der Entscheidung für das Gesenkschmieden nicht nur darum, ob sich ein Bauteil grundsätzlich schmieden lässt. Bauteilgeometrie, Werkstoff, Stückzahl, Gesenkkosten, Zerspanungsaufwand und Qualitätsanforderungen bestimmen gemeinsam, ob das Verfahren technisch und wirtschaftlich sinnvoll ist.
Das Gesenkschmieden eignet sich besonders für wiederkehrende Serienbauteile, bei denen hohe Belastbarkeit, reproduzierbare Geometrien und eine wirtschaftliche Materialausnutzung gefragt sind. Für den Einkauf ist deshalb entscheidend, wie der Schmiedeprozess zur späteren Fertigteilgeometrie, zum Jahresbedarf und zur gesamten Fertigungskette passt.
Dieser Beitrag zeigt, welche Punkte OEM-Einkäufer vor einer Anfrage, Werkzeugfreigabe oder Serienbestellung prüfen sollten.
Was ist Gesenkschmieden?
Beim Gesenkschmieden wird erwärmter Werkstoff zwischen formgebenden Gesenken umgeformt. Beim Schließen der Gesenke fließt das Material in die Gravur und nimmt schrittweise die gewünschte Bauteilgeometrie an. Je nach Werkzeug- und Prozessauslegung entsteht dabei Grat, der anschließend entfernt wird.
Im Vergleich zu einem Freiformschmiedeteil liegt ein Gesenkschmiedeteil meist deutlich näher an der späteren Fertigkontur. Dadurch eignet sich das Verfahren besonders für Serien, bei denen Materialausnutzung, reproduzierbare Geometrien und definierte Bearbeitungszugaben wichtig sind.
Eine ausführlichere Beschreibung des Umformprozesses finden Sie in unserem Leitfaden zum Gesenkschmieden.
Wann ist Gesenkschmieden die richtige Wahl für ein OEM-Bauteil?
Gesenkschmieden ist besonders interessant, wenn ein Bauteil wiederholt gefertigt wird und seine Geometrie die Investition in ein eigenes Gesenk rechtfertigt. Typische Anwendungen sind hochbelastete Komponenten für Baumaschinen, Antriebstechnik, Maschinenbau und andere industrielle Systeme.
Die Entscheidung sollte jedoch nicht allein anhand der Stückzahl getroffen werden. OEM-Einkäufer sollten Werkzeugkosten, Materialausnutzung, Zerspanungsaufwand, mechanische Anforderungen sowie Jahresbedarf und Programmlaufzeit gemeinsam bewerten.
| Geeignet für Gesenkschmieden | Alternative Fertigungsverfahren prüfen |
|---|---|
| Wiederkehrende Serienfertigung | Prototypen oder sehr kleine Stückzahlen |
| Hochbelastete Bauteile | Einfache, gering belastete Komponenten |
| Hoher Materialabtrag bei Fertigung aus Vollmaterial | Nur geringer Zerspanungsaufwand erforderlich |
| Stabile Bauteilgeometrie | Häufige Konstruktionsänderungen |
| Endkonturnahes Schmieden reduziert Zerspanung | Gesenkkosten wirtschaftlich nicht vertretbar |
Für die Beschaffung ist daher nicht allein der Stückpreis des Schmiederohlings relevant. Bei kundenspezifischen Schmiedeteilen sollten Gesenkkosten, Materialeinsatz, CNC-Bearbeitung, Qualitätsanforderungen und die Kosten des einbaufertigen Bauteils gemeinsam betrachtet werden.
Welche Bauteilgeometrien eignen sich für das Gesenkschmieden?
Die Bauteilgeometrie beeinflusst Materialfluss, Formfüllung, Gesenkstandzeit und den späteren Zerspanungsaufwand. Deshalb lässt sich eine Fertigteilzeichnung nicht immer unverändert in eine Schmiedegeometrie übertragen.
Bei einer DFM-Prüfung sind insbesondere Trennebene, Entformungsschrägen, Radien, Querschnittsübergänge und Bearbeitungszugaben zu berücksichtigen. Scharfe Innenkanten und abrupte Querschnittsänderungen können den Materialfluss erschweren. Gleichzeitig muss an Präzisionsbohrungen, Lagersitzen, Dichtflächen und anderen Funktionsflächen ausreichend Bearbeitungszugabe vorgesehen werden.
Bei Weforging werden diese Punkte anhand der Fertigteilzeichnung und – sofern vorhanden – des 3D-Modells vor der Werkzeugfreigabe geprüft. Gesenkgeometrie, Vorform, Materialfluss und nachfolgende CNC-Bearbeitung werden dabei als zusammenhängender Fertigungsprozess betrachtet.
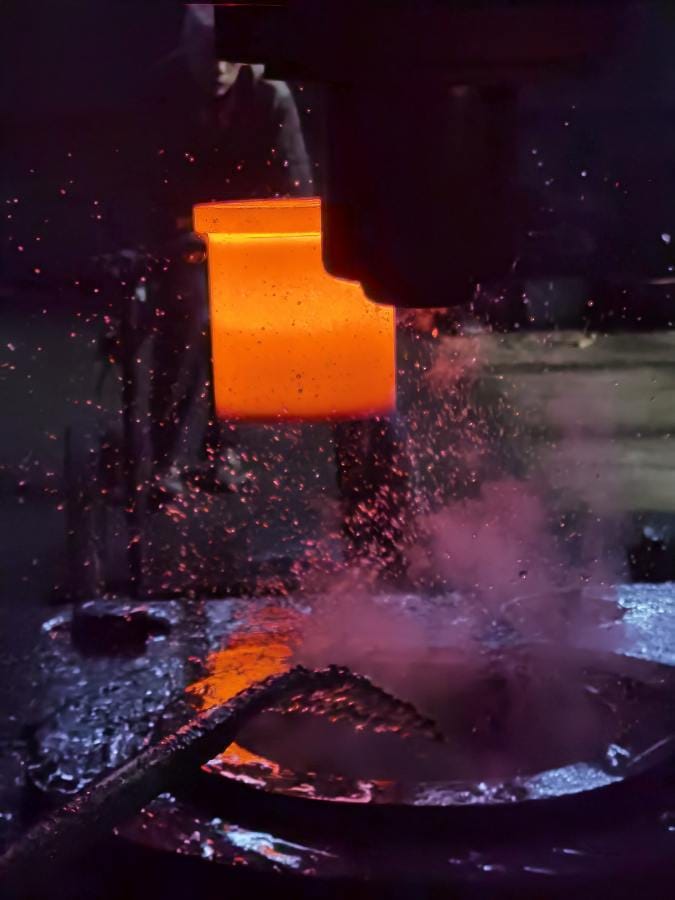
Auch nach der Werkzeugherstellung bleibt die Prozessführung entscheidend. Während des Warmschmiedens werden die Gesenke zwischen den Schmiedezyklen gekühlt und geschmiert, um stabile Umformbedingungen zu unterstützen und die beanspruchten Gesenkflächen zu schützen.
Wie beeinflussen Gesenkkosten und Stückzahl die Schmiedekosten?
Das Gesenkschmieden benötigt bauteilspezifische Werkzeuge. Die Gesenkkosten sind deshalb ein wichtiger Faktor bei der Lieferantenauswahl. Eine reine Gegenüberstellung der Werkzeugpreise reicht für eine belastbare Wirtschaftlichkeitsbewertung jedoch nicht aus.
Mit steigender Stückzahl verteilen sich die Werkzeugkosten auf mehr Bauteile. Gleichzeitig kann eine endkonturnahe Schmiedegeometrie Materialverluste und den späteren Zerspanungsaufwand reduzieren.
Die tatsächlichen Gesamtkosten hängen unter anderem von Werkstoff, Rohteilgewicht, Bauteilkomplexität, Anzahl der Umformstufen, Werkzeugaufwand, Jahresmenge, Wärmebehandlung, CNC-Bearbeitung und Prüfanforderungen ab.
Eine allgemeingültige Mindeststückzahl, ab der Gesenkschmieden wirtschaftlich wird, gibt es daher nicht. Für OEM-Projekte sollten Jahresbedarf, Programmlaufzeit, Werkzeugkosten und Fertigteilkosten gemeinsam bewertet werden.
Beim Angebotsvergleich sollte außerdem geprüft werden, welche Leistungen enthalten sind. Ein niedriger Schmiedepreis umfasst nicht zwangsläufig Wärmebehandlung, CNC-Bearbeitung, zerstörungsfreie Prüfung oder Endkontrolle.
Wie viel CNC-Bearbeitung ist nach dem Gesenkschmieden erforderlich?
Der Bearbeitungsumfang hängt wesentlich von der Auslegung des Schmiederohlings ab. Zu große Zugaben erhöhen Materialabtrag und Maschinenzeit; zu geringe Zugaben können die prozesssichere Einhaltung der Fertigmaße erschweren.
Bei Weforging werden Schmiederohling, Bearbeitungszugaben, Bezugssystem, Wärmebehandlungsfolge und Fertigtoleranzen vor Serienbeginn als gemeinsame Fertigungsroute bewertet.
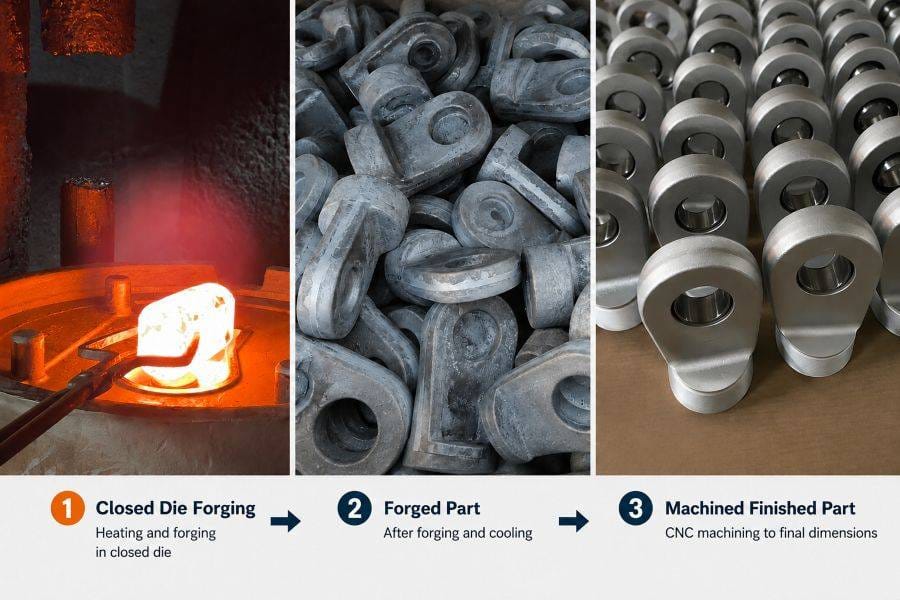
Gesenkschmieden → Schmiedeteil → CNC-bearbeitetes Fertigteil
Dieser integrierte Ansatz ist insbesondere bei bearbeiteten Schmiedeteilen für OEM-Anwendungen sinnvoll, wenn Schmiedegeometrie, Bearbeitungszugabe und Fertigtoleranzen aufeinander abgestimmt werden müssen.
Welche Werkstoff- und Wärmebehandlungsanforderungen sollten Einkäufer definieren?
Die Werkstoffauswahl sollte sich an den Einsatzbedingungen des Fertigteils orientieren – nicht allein daran, welcher Stahl besonders einfach zu schmieden ist.
Ist der Werkstoff bereits in der Zeichnung definiert, sollte die Anfrage die entsprechende Werkstoffbezeichnung beziehungsweise Norm enthalten. Je nach OEM-Projekt können beispielsweise EN/DIN-, ASTM-, SAE/AISI- oder kundenspezifische Spezifikationen relevant sein.
Ebenso sollten Wärmebehandlung und geforderte mechanische Eigenschaften festgelegt werden. Dazu können gehören:
- Härte
- Zugfestigkeit
- Streckgrenze
- Bruchdehnung
- Kerbschlagarbeit
Definiert die Zeichnung lediglich die geforderten Eigenschaften, lässt aber Werkstoff oder Wärmebehandlung offen, sollten diese Punkte vor der Werkzeugfreigabe technisch abgestimmt werden.
Bei langfristigen OEM-Programmen sollten Werkstoff, Wärmebehandlung, Zerspanbarkeit und mechanische Eigenschaften des Fertigteils als zusammenhängende Anforderungen betrachtet werden.
Welche Qualitätsanforderungen sollten OEM-Einkäufer festlegen?
Qualitätsanforderungen sollten möglichst vor Angebot und Werkzeugfreigabe abgestimmt werden – insbesondere bei hochbelasteten oder funktionskritischen Schmiedeteilen.
Ein typischer OEM-Prüfplan kann Werkstoffzeugnisse und Chargenrückverfolgbarkeit, Maßprüfung kritischer Merkmale, Härte- oder mechanische Prüfungen sowie bei Bedarf zerstörungsfreie Prüfungen umfassen.
Bei Weforging wird die Qualitätskontrolle über die gesamte Fertigungsroute verknüpft:
Wareneingangs- und Werkstoffprüfung → Schmiedeprozesskontrolle → Wärmebehandlungsprüfung → CNC-Maßkontrolle → Endprüfung → Dokumentation
Die Werkstoffidentität kann über Schmelzen-/Chargennummern und Produktionsaufzeichnungen zurückverfolgt werden. Abhängig vom Projekt können Abnahmeprüfzeugnisse nach EN 10204 3.1, Wärmebehandlungsprotokolle, Maßprüfberichte, mechanische Prüfberichte sowie UT- oder MT-Prüfberichte Bestandteil der Dokumentation sein.
Für Fertigmaße und geometrische Anforderungen kann eine Koordinatenmessmaschine (KMG/CMM) eingesetzt werden.
Das interne Prüflabor von Weforging unterstützt unter anderem Zug- und Streckgrenzenprüfung, Kerbschlagprüfung, Spektralanalyse, Metallographie und CMM-Messungen. Damit lassen sich Werkstoffidentität, mechanische Eigenschaften und Fertigmaße entlang der Produktion überprüfen.
Warum ist ein integrierter Schmiede- und Bearbeitungslieferant wichtig?
Bis aus einem Schmiederohling ein einbaufertiges OEM-Bauteil entsteht, sind häufig mehrere Fertigungsschritte erforderlich. Werden Schmieden, Wärmebehandlung, CNC-Bearbeitung und Prüfung von verschiedenen Lieferanten ausgeführt, entstehen zusätzliche Schnittstellen bei Zeichnungsinterpretation, Terminplanung und Qualitätsdokumentation.
Eine integrierte Fertigung reduziert diese Übergaben. Noch wichtiger ist, dass Entscheidungen während der Schmiedeplanung bereits die nachfolgenden Prozesse berücksichtigen können.
Der Schmiederohling lässt sich beispielsweise für die spätere CNC-Bearbeitung auslegen. Die Wärmebehandlung kann mit Werkstoff- und Maßanforderungen abgestimmt werden, während die Prüfplanung auf derselben Fertigteilzeichnung basiert.
Weforging verbindet kundenspezifisches Schmieden, CNC-Bearbeitung, Koordination der Wärmebehandlung und Qualitätsprüfung für OEM-Komponenten. Besonders relevant ist dieses Modell für Einkäufer, die ein einbaufertiges Bauteil statt eines unbearbeiteten Schmiederohlings beschaffen möchten.
Für den Einkauf liegt der Vorteil daher nicht nur in einer geringeren Anzahl von Lieferanten, sondern vor allem in klarer Verantwortung für die gesamte Fertigungsroute und durchgängiger Rückverfolgbarkeit vom Rohmaterial bis zur Endprüfung.
Von der OEM-Zeichnung zum fertigen Gesenkschmiedeteil
Bei kundenspezifischen Bauteilen sollte die Fertigungsroute von den Anforderungen des Fertigteils aus entwickelt werden. Das Schmieden ist dabei kein isolierter Prozessschritt.
Weforging koordiniert die Fertigungskette vom Bauteildesign bis zum Fertigteil:
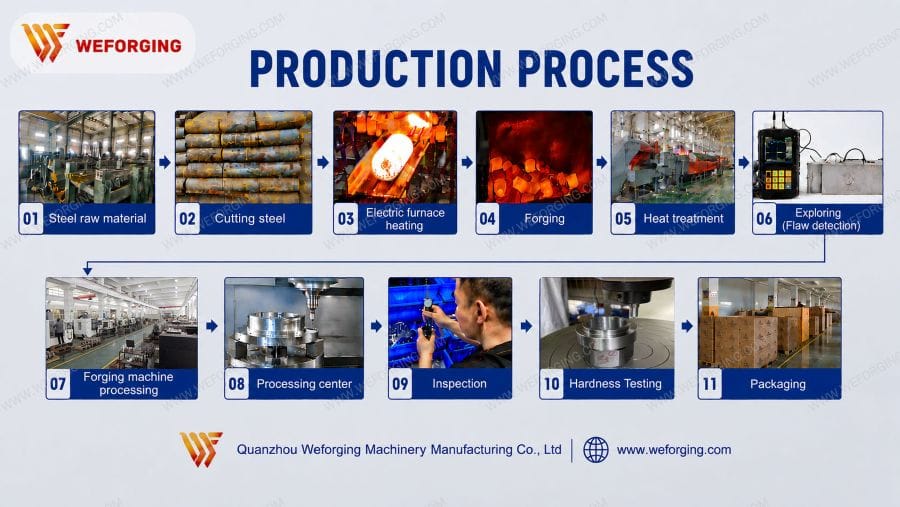
OEM-Zeichnung / 3D-Modell → DFM- und Prozessprüfung → Werkstoff- und Anforderungsprüfung → Gesenkauslegung und Werkzeugfertigung → Rohmaterial und Zuschnitt → Erwärmen und Vorformen → Gesenkschmieden → Entgraten / Reinigen → Wärmebehandlung → CNC-Bearbeitung → Maß- und Qualitätsprüfung → Fertiges OEM-Bauteil
Dadurch können Werkzeugauslegung, Schmiedezugaben, Wärmebehandlung, Zerspanung und Prüfanforderungen bereits vor Beginn der Serienfertigung aufeinander abgestimmt werden.
Welche Angaben gehören in eine Anfrage für Gesenkschmiedeteile?
Eine vollständige Anfrage ermöglicht es dem Lieferanten, Herstellbarkeit, Werkzeugaufwand und Fertigteilkosten zu bewerten, ohne wesentliche technische Angaben mehrfach nachfordern zu müssen.
Für ein neues OEM-Bauteil sollten Einkäufer möglichst 2D-Zeichnung und 3D-Modell bereitstellen sowie folgende Angaben definieren:
- Werkstoff bzw. Werkstoffnorm
- Wärmebehandlung
- geforderte mechanische Eigenschaften
- kritische Toleranzen bzw. GD&T
- Oberflächenanforderungen
- erwarteter Jahresbedarf
- Losgröße
- Prüfanforderungen
- erforderliche Qualitätsdokumentation
Anforderungen an NDT/ZfP, Maßberichte, PPAP oder kundenspezifische Dokumentation sollten bereits vor der Angebotserstellung angegeben werden.
Ist noch keine Schmiederohteilzeichnung vorhanden, ist das normalerweise kein Hindernis. Die Fertigteilzeichnung kann als Ausgangspunkt für die DFM-Prüfung sowie für die Entwicklung der Schmiede- und Bearbeitungsroute dienen.
Für kundenspezifische Gesenkschmiedeteile können OEM-Einkäufer daher zunächst Fertigteilzeichnung und erwartete Jahresmenge zur Machbarkeits- und Angebotsprüfung bereitstellen.