
Forja en matriz cerrada: qué deben evaluar los compradores OEM
Para un comprador OEM, elegir la forja en matriz cerrada no consiste simplemente en determinar si una pieza puede forjarse. La geometría, el material, el volumen de producción, la inversión en matrices, el mecanizado y los requisitos de calidad determinan conjuntamente si el proceso resulta adecuado desde el punto de vista técnico y económico.
La forja en matriz cerrada se utiliza especialmente para componentes de producción repetitiva que requieren resistencia mecánica, geometrías consistentes y un aprovechamiento eficiente del material.
Para los departamentos de compras, la cuestión principal es cómo encaja el proceso de forja con la pieza terminada, la demanda anual y la ruta completa de fabricación.
Este artículo resume los factores que conviene revisar antes de solicitar una oferta o iniciar la producción.
¿Qué es la forja en matriz cerrada?
En la forja en matriz cerrada, el metal calentado se conforma entre matrices que contienen cavidades con la geometría requerida. Al cerrarse las matrices, el material fluye para llenar la cavidad y formar progresivamente la pieza.
Dependiendo del diseño de la matriz y del proceso, el material sobrante puede formar rebaba, que se elimina después de la operación de forja.
En comparación con un bruto obtenido mediante forja libre, una pieza forjada en matriz puede aproximarse mucho más a la geometría final. Por ello, este proceso es adecuado para producciones repetitivas en las que son importantes el aprovechamiento del material, la repetibilidad dimensional y unas sobremedidas de mecanizado controladas.
Para una explicación más detallada del proceso, puede consultar nuestra guía sobre forja en matriz cerrada.
¿Cuándo es adecuada la forja en matriz cerrada para una pieza OEM?
La forja en matriz cerrada suele ser una buena opción cuando una pieza se fabrica de forma repetitiva y su geometría y volumen justifican el uso de matrices específicas.
Entre las aplicaciones habituales se encuentran componentes sometidos a cargas elevadas para maquinaria de construcción, sistemas de transmisión, equipos industriales y otras aplicaciones en las que la resistencia y la consistencia de producción son importantes.
Sin embargo, la decisión no debería basarse únicamente en el número de piezas. El comprador debe evaluar conjuntamente la inversión en matrices, el aprovechamiento del material, el tiempo de mecanizado, las propiedades mecánicas requeridas, el volumen anual y la duración prevista del programa.
| Buen candidato para forja en matriz cerrada | Conviene evaluar otros procesos cuando |
|---|---|
| Producción repetitiva o en serie | Prototipos o volúmenes muy bajos |
| Componentes sometidos a cargas elevadas | Piezas sencillas y con cargas reducidas |
| Mucho material eliminado al mecanizar desde barra | Se requiere muy poco mecanizado |
| Diseño estable del componente | La geometría cambia con frecuencia |
| El forjado near-net-shape reduce mecanizado | La inversión en matrices no se justifica |
Por tanto, para compras OEM la comparación relevante no es únicamente el precio de la pieza forjada. En las piezas forjadas a medida, deben considerarse también matrices, material, mecanizado, controles de calidad y coste total del componente terminado conforme a plano.
¿Qué diseños de piezas son adecuados para la forja en matriz cerrada?
La geometría influye directamente en el flujo del metal, el llenado de la matriz, la vida útil del utillaje y la cantidad de mecanizado posterior. Por este motivo, la geometría de una pieza terminada no siempre puede trasladarse directamente al diseño del bruto forjado.
Durante la revisión DFM deben evaluarse especialmente la línea de partición, los ángulos de desmoldeo, radios y redondeos, cambios de sección y sobremedidas de mecanizado.
Las esquinas interiores demasiado pronunciadas y los cambios bruscos de sección pueden dificultar el flujo del material. Al mismo tiempo, los alojamientos de precisión, asientos de rodamientos, superficies de sellado y otras zonas funcionales deben disponer de material suficiente para el mecanizado final.
En Weforging, estos aspectos se revisan a partir del plano de la pieza terminada y del modelo 3D, cuando está disponible, antes de liberar el utillaje. El diseño de las matrices, la preforma, el flujo del material y el mecanizado posterior se consideran como partes de una misma ruta de fabricación.
El control del proceso continúa durante la producción. En la forja en caliente, las matrices se enfrían y lubrican entre ciclos de forjado para mantener unas condiciones de conformado estables y proteger sus superficies de trabajo.
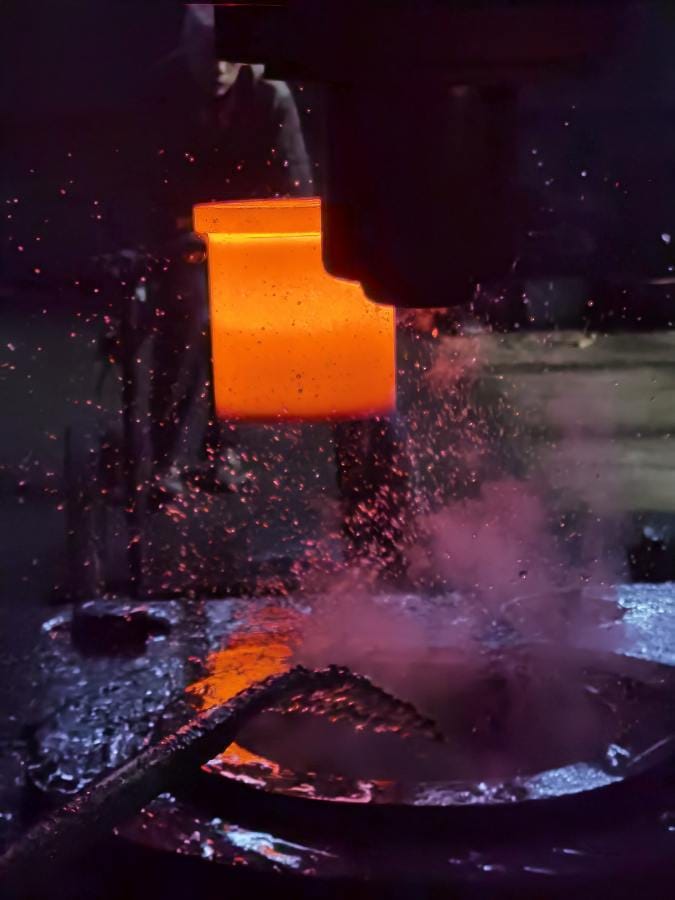
¿Cómo influyen las matrices y el volumen de producción en el coste?
La forja en matriz cerrada requiere utillaje específico, por lo que la inversión en matrices es un factor importante en la evaluación económica del proyecto. Sin embargo, comparar únicamente el coste inicial de las matrices puede ofrecer una visión incompleta.
A medida que aumenta el volumen, la inversión se distribuye entre un mayor número de piezas. Además, un bruto forjado near-net-shape correctamente diseñado puede reducir tanto el desperdicio de material como la cantidad de metal que debe eliminarse mediante mecanizado CNC.
El coste total depende de factores como:
- calidad y cantidad de material;
- peso del bruto;
- complejidad de la pieza;
- número de operaciones de conformado;
- complejidad de las matrices;
- volumen anual;
- tratamiento térmico;
- mecanizado;
- requisitos de inspección.
Por este motivo, no existe una cantidad mínima universal a partir de la cual la forja en matriz cerrada resulte rentable.
Para un programa OEM deben evaluarse conjuntamente el volumen anual, la duración prevista del proyecto, la inversión en utillaje y el coste final de la pieza.
Al comparar ofertas también es importante comprobar qué operaciones están incluidas. Un precio bajo para el forjado puede no incluir tratamiento térmico, mecanizado CNC, ensayos no destructivos o inspección dimensional final.
¿Cuánto mecanizado CNC se necesita después de la forja?
La forja en matriz cerrada permite producir geometrías cercanas a la forma final (near-net-shape). Aun así, muchos componentes OEM requieren mecanizado CNC para alcanzar dimensiones finales, tolerancias y superficies funcionales.
Las características que se mecanizan habitualmente incluyen:
- agujeros y diámetros de precisión;
- asientos de rodamientos;
- roscas;
- superficies de sellado;
- superficies de referencia;
- diámetros con tolerancias estrechas;
- interfaces de montaje.
La cantidad de mecanizado depende en gran medida del diseño del bruto forjado. Una sobremedida excesiva aumenta el tiempo de mecanizado y el material eliminado; una sobremedida insuficiente puede dificultar el cumplimiento consistente de las dimensiones finales.
En Weforging, geometría del bruto, sobremedidas, referencias, secuencia de tratamiento térmico y tolerancias finales se revisan como una única ruta de fabricación antes de iniciar la producción.
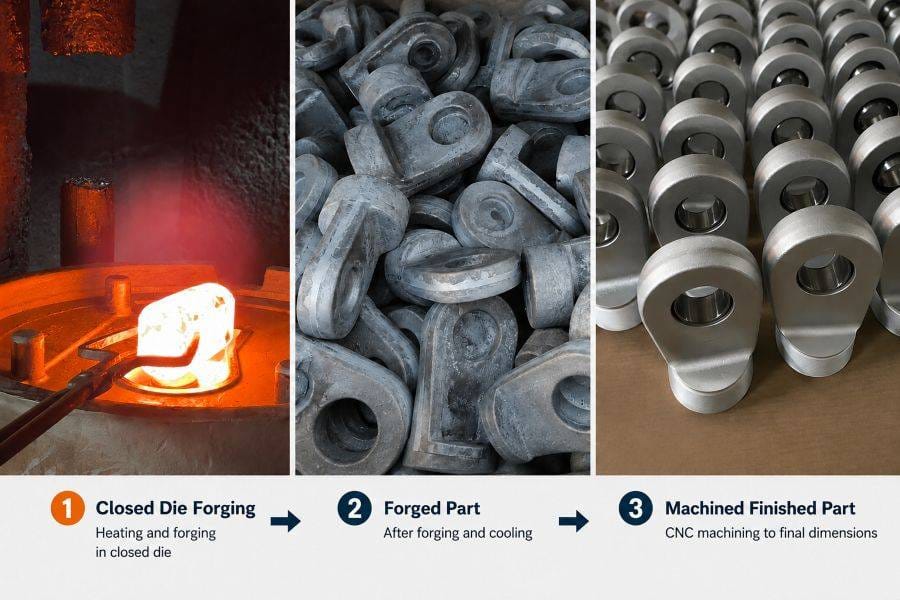
Forja en matriz cerrada → Pieza forjada → Pieza terminada mecanizada por CNC
Este enfoque es especialmente relevante para piezas forjadas y mecanizadas para OEM, donde la geometría del forjado, las sobremedidas y las tolerancias finales deben planificarse conjuntamente.
¿Qué materiales y tratamientos térmicos deben especificar los compradores?
La selección del material debe partir de las condiciones de servicio de la pieza terminada, no simplemente de la facilidad de forjado.
Cuando el material ya está definido en el plano, la RFQ debería indicar claramente el grado y la norma correspondiente. Dependiendo del proyecto, pueden utilizarse especificaciones EN/DIN, ASTM, SAE/AISI u otras normas aprobadas por el cliente.
También deben definirse el tratamiento térmico y las propiedades mecánicas requeridas, por ejemplo:
- dureza;
- resistencia a la tracción;
- límite elástico;
- alargamiento;
- resistencia al impacto, cuando sea aplicable.
Si el plano establece requisitos de prestaciones pero deja abiertos el material o el tratamiento térmico, estos aspectos deberían revisarse técnicamente antes de fabricar las matrices.
Para programas OEM a largo plazo, material, tratamiento térmico, maquinabilidad y propiedades mecánicas finales deben evaluarse conjuntamente.
¿Qué requisitos de calidad deben especificar los compradores OEM?
Los requisitos de calidad deberían acordarse antes de la cotización y de la fabricación del utillaje, especialmente para piezas sometidas a carga o componentes críticos para el funcionamiento.
Un plan de calidad OEM puede incluir certificados de material y trazabilidad, inspección dimensional de características críticas, ensayos de dureza o propiedades mecánicas y ensayos no destructivos cuando lo exija el plano o la aplicación.
En Weforging, el control se integra a lo largo de la ruta de fabricación:
Verificación de materia prima → Control del proceso de forja → Validación del tratamiento térmico → Inspección del mecanizado CNC → Inspección final → Documentación
La identidad del material puede mantenerse mediante números de colada/lote y registros de producción.
Dependiendo del proyecto, la documentación puede incluir certificados de material EN 10204 3.1, registros de tratamiento térmico, informes dimensionales, resultados de ensayos mecánicos e informes de UT o MT.
Para verificar dimensiones finales y requisitos geométricos puede utilizarse una máquina de medición por coordenadas (CMM).
El laboratorio interno de Weforging permite realizar controles de tracción y límite elástico, impacto, espectrometría, metalografía y medición CMM, apoyando la verificación del material, las propiedades mecánicas y el control dimensional durante la producción.
¿Por qué es importante un proveedor integrado de forja y mecanizado?
Antes de convertirse en una pieza OEM terminada, un componente forjado puede pasar por varias operaciones. Si la forja, el tratamiento térmico, el mecanizado y la inspección son gestionados por proveedores diferentes, cada transferencia añade nuevas interfaces para coordinar planos, plazos y registros de calidad.
Una ruta de fabricación integrada reduce estas interfaces.
Más importante aún, permite tomar decisiones durante la fase de forja teniendo en cuenta las operaciones posteriores. El bruto puede diseñarse para el mecanizado CNC; el tratamiento térmico puede coordinarse con los requisitos del material y dimensionales; y la inspección puede basarse en el mismo plano de la pieza terminada utilizado para planificar la producción.
Weforging integra forja a medida, mecanizado CNC, coordinación del tratamiento térmico e inspección para componentes OEM.
Este modelo es especialmente útil cuando el comprador necesita una pieza terminada y conforme a plano, en lugar de un simple bruto forjado.
Para compras, la ventaja no consiste únicamente en trabajar con menos proveedores. También ofrece una responsabilidad más clara sobre la ruta completa de fabricación y una trazabilidad continua desde la materia prima hasta la inspección final.
Del plano OEM a una pieza forjada terminada
En un proyecto a medida, la ruta de fabricación debería desarrollarse a partir de los requisitos de la pieza terminada, en lugar de considerar la forja como una operación aislada.
Weforging coordina el proceso completo:
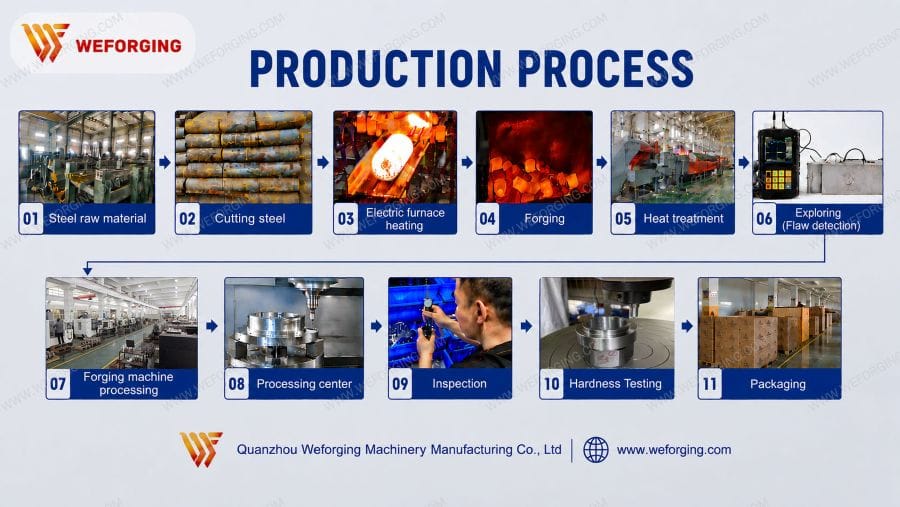
Plano OEM / Modelo 3D → Revisión DFM y del proceso → Confirmación de material y requisitos técnicos → Diseño y fabricación de matrices → Materia prima y corte del tocho → Calentamiento y preformado → Forja en matriz cerrada → Recorte de rebaba / Limpieza → Tratamiento térmico → Mecanizado CNC → Inspección dimensional y de calidad → Pieza OEM terminada
Este enfoque permite considerar conjuntamente matrices, sobremedidas, tratamiento térmico, mecanizado e inspección antes de comenzar la producción en serie.
¿Qué información debe incluir una RFQ de piezas forjadas en matriz cerrada?
Una RFQ completa permite al proveedor evaluar la fabricabilidad, el utillaje y el coste de la pieza terminada sin múltiples rondas de aclaraciones.
Para un nuevo componente OEM, el comprador debería proporcionar el plano 2D y, cuando esté disponible, el modelo 3D, junto con:
- material y norma aplicable;
- tratamiento térmico;
- propiedades mecánicas;
- tolerancias críticas o GD&T;
- requisitos de superficie;
- volumen anual estimado;
- cantidad prevista por lote;
- requisitos de inspección;
- documentación requerida.
Los requisitos especiales de NDT/END, informes dimensionales, PPAP u otra documentación específica del cliente deberían definirse antes de la cotización.
Si todavía no existe un diseño específico del bruto forjado, esto no supone necesariamente un problema. El plano de la pieza terminada puede utilizarse como punto de partida para la revisión DFM y para desarrollar posteriormente la geometría del forjado y la ruta de mecanizado.
Para solicitar una oferta de piezas forjadas a medida, el comprador puede comenzar enviando el plano de la pieza terminada y la cantidad anual estimada para una revisión de factibilidad y cotización.