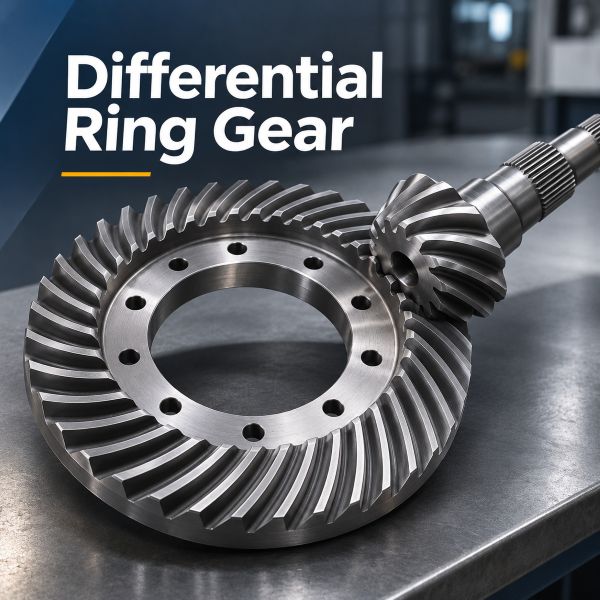
Corona dentata del differenziale: funzionamento e problemi comuni
A cura del team tecnico Weforging | Pubblicato il 6 novembre 2026
La corona dentata del differenziale è l’ingranaggio condotto di maggior diametro nella trasmissione finale di un assale. È comunemente utilizzata nei veicoli a trazione posteriore, nei camion e in alcune macchine movimento terra.
Insieme al pignone conico, trasmette la coppia, riduce la velocità di rotazione e determina il rapporto di riduzione finale. La corona aziona la scatola del differenziale, mentre gli ingranaggi interni consentono alle ruote di girare a velocità diverse.
La corona e il pignone devono avere geometrie dei denti compatibili. Anche quando la corona rispetta le tolleranze dimensionali, un contatto non corretto tra i denti o errori di montaggio possono causare rumorosità e usura prematura.
Questo articolo spiega come funziona la corona del differenziale, quali sono le principali cause di danneggiamento e in che modo la forgiatura e i processi produttivi ne influenzano le prestazioni.
Come funziona la corona dentata del differenziale?
Nel gruppo di riduzione finale di un assale posteriore, il pignone trasmette la coppia alla corona dentata, che mette in rotazione la scatola del differenziale. Gli ingranaggi interni trasferiscono quindi la coppia ai semiassi, consentendo alle ruote destra e sinistra di ruotare a velocità differenti.
Il numero di denti della corona e del pignone determina il rapporto di riduzione finale:
Rapporto di riduzione = Numero di denti della corona ÷ Numero di denti del pignone
Ad esempio, una corona da 41 denti abbinata a un pignone da 10 denti produce un rapporto di 4,10:1. Il pignone compie quindi 4,10 giri per ogni rotazione completa della corona.
Molti assali automobilistici utilizzano coppie coniche ipoidi, caratterizzate da assi sfalsati e non incidenti. Negli ingranaggi conici a spirale, invece, gli assi si intersecano. Questa differenza influisce sul contatto tra i denti, sullo strisciamento e sulle esigenze di lubrificazione.
Poiché corona e pignone lavorano insieme, la geometria della dentatura e le rispettive posizioni di montaggio devono essere compatibili per garantire un corretto ingranamento.
Corona dentata e pignone: quali sono le differenze?
La corona dentata è l’ingranaggio condotto di maggior diametro, fissato alla scatola del differenziale. Il pignone è l’ingranaggio conduttore più piccolo che trasmette la coppia in ingresso.
Caratteristica | Corona dentata | Pignone |
|---|---|---|
Funzione | Aziona la scatola del differenziale | Trasmette la coppia alla corona |
Dimensioni | Diametro maggiore | Diametro minore |
Montaggio | Fissata alla scatola del differenziale | Supportato dai propri cuscinetti |
Geometria dei denti | Abbinata al pignone | Abbinata alla corona |
Corona e pignone non sono intercambiabili solo perché presentano diametri o numeri di denti simili.
In molti differenziali ipoidi vengono forniti come coppia conica accoppiata, con geometrie dei denti abbinate per ottenere il corretto contatto.
La sostituzione di un solo ingranaggio può compromettere l’ingranamento, provocando rumorosità e usura anticipata.
Perché si danneggia la corona del differenziale?
I danni alla corona dentata possono derivare da un contatto irregolare tra i denti, un gioco eccessivo o insufficiente, una lubrificazione inadeguata, sovraccarichi oppure difetti del materiale.
Queste condizioni possono provocare rumorosità, pitting, usura anomala e, nei casi più gravi, rottura dei denti.
Tuttavia, una corona danneggiata non è necessariamente difettosa. Per individuare la causa occorre considerare anche il montaggio, i cuscinetti e le condizioni operative dell’intera coppia conica.
Contatto tra i denti e gioco della coppia conica
Una corona può rispettare le tolleranze dimensionali previste dal disegno e presentare comunque un’impronta di contatto non corretta dopo il montaggio.
I principali fattori che influenzano l’ingranamento sono:
Errori di oscillazione della corona
Profondità di montaggio del pignone
Gioco tra i denti (backlash)
Precarico dei cuscinetti
Un’eccessiva oscillazione della corona può spostare il contatto verso il bordo del dente, aumentando le sollecitazioni locali.
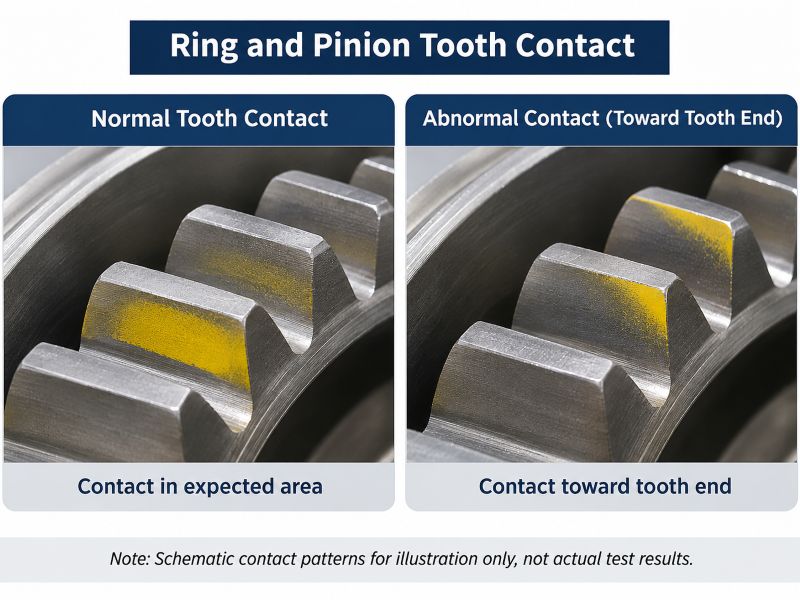
L’impronta di contatto ammissibile dipende dalla geometria della dentatura e dalle condizioni di verifica specificate. Un’impronta centrata non rappresenta necessariamente il criterio corretto per ogni coppia ipoide.
Possibile sequenza di danneggiamento:
Eccessiva oscillazione della corona → Contatto irregolare → Concentrazione delle sollecitazioni → Usura prematura dei denti
Il gioco tra i denti rappresenta lo spazio libero tra i fianchi di due denti in presa. Un gioco insufficiente può causare surriscaldamento o impuntamenti, mentre un gioco eccessivo può favorire urti e rumorosità.
L’impronta di contatto viene spesso verificata applicando una pasta di riscontro sui denti. Il segno risultante permette di valutare l’ingranamento nelle condizioni di prova.
Il controllo dimensionale verifica il singolo ingranaggio, mentre il controllo dell’impronta di contatto valuta la coppia conica assemblata. Entrambe le verifiche sono importanti, ma non sono intercambiabili.
Pitting, usura dei denti e caratteristiche del materiale
Il pitting è una forma di fatica superficiale causata da sollecitazioni ripetute nella zona di contatto tra i denti.
Lubrificazione insufficiente, contaminazione dell’olio, disallineamento e carichi elevati possono accelerare il deterioramento delle superfici.
Anche le proprietà del materiale influiscono sulla durata della corona. La durezza superficiale, la profondità efficace dello strato indurito e la resistenza del nucleo devono essere adeguate all’applicazione.
La sola durezza, tuttavia, non determina la durata dell’ingranaggio. Il contatto tra i denti e le condizioni di esercizio restano altrettanto importanti.
Un pitting concentrato vicino al bordo del dente può indicare una distribuzione irregolare del carico. Danni più estesi richiedono invece un esame della lubrificazione, delle sollecitazioni e delle condizioni del materiale.
Durante l’analisi di una corona danneggiata, è necessario valutare insieme l’usura, l’impronta di contatto, la lubrificazione e le proprietà metallurgiche. Questo permette di distinguere i problemi di montaggio da possibili difetti del materiale o della lavorazione.
Come influiscono la forgiatura e la normalizzazione isotermica sulle prestazioni della corona differenziale?
Per le corone dentate dei differenziali posteriori, la forgiatura e la normalizzazione isotermica sono due fasi importanti della produzione.
La forgiatura permette di ottenere il grezzo della corona, mentre la normalizzazione isotermica contribuisce a controllarne la microstruttura e la distribuzione della durezza prima delle successive lavorazioni meccaniche.
Entrambi i processi favoriscono una qualità produttiva costante, ma non sostituiscono la dentatura finale, i trattamenti di indurimento o i controlli dimensionali.
Forgiatura: qualità del grezzo e sovrametallo di lavorazione
Le corone dei differenziali sono sottoposte a carichi ripetuti sui denti. Per questo motivo, la qualità dei grezzi forgiati per ingranaggi è particolarmente importante.
Un processo di forgiatura controllato consente di ottenere la geometria richiesta e un materiale adatto alle successive lavorazioni.
Nella produzione OEM, il grezzo deve prevedere un sovrametallo sufficiente sulle superfici di fissaggio, sul foro centrale e sulle altre zone funzionali.
Un sovrametallo insufficiente o la presenza di difetti interni possono compromettere la lavorazione meccanica e i successivi controlli.
La scelta del processo dipende dalla geometria del componente e dai volumi produttivi.
La forgiatura a stampo chiuso è spesso adatta a grezzi compatti con geometrie sagomate. La laminazione ad anello può invece essere presa in considerazione per determinati grezzi anulari di maggiori dimensioni.
Quest’ultima non rappresenta però il processo standard per tutte le corone dei differenziali.
Normalizzazione isotermica: controllo della microstruttura e della durezza
Dopo la forgiatura, la normalizzazione isotermica può essere utilizzata per ottenere una microstruttura e una distribuzione della durezza più uniformi nel grezzo della corona.
Rispetto a un raffreddamento non controllato dopo la forgiatura, un ciclo isotermico correttamente definito consente un migliore controllo della trasformazione metallurgica.
Questo può migliorare la lavorabilità alle macchine utensili e ridurre le differenze tra i singoli grezzi prima della dentatura.
Per la produzione OEM, i principali parametri da controllare sono:
Temperatura di trattamento
Condizioni e tempi di mantenimento
Modalità di raffreddamento
Verifica della durezza e conformità alle specifiche del materiale
La normalizzazione isotermica è un trattamento termico preparatorio. Non sostituisce l’eventuale cementazione e tempra richieste nelle fasi successive.
Dopo queste operazioni, anche la dentatura, il trattamento termico finale, la finitura e i controlli devono essere eseguiti secondo le specifiche.
Le deformazioni durante la produzione possono modificare il rapporto geometrico tra dentatura, superficie di fissaggio e foro centrale, influenzando l’oscillazione della corona e il contatto tra i denti dopo il montaggio.
Controlli analoghi sono importanti anche per altri componenti forgiati per sistemi di trasmissione, nei quali qualità del materiale, precisione di lavorazione e verifiche dimensionali devono essere valutate insieme.
Per un progetto OEM, il ciclo produttivo dovrebbe essere definito in base al disegno, alle condizioni di carico e ai requisiti di controllo, non soltanto al diametro esterno della corona.
Conclusione
Una corona dentata del differenziale deve soddisfare requisiti che vanno oltre le semplici tolleranze dimensionali.
Le prestazioni dipendono dall’accoppiamento corretto con il pignone, dall’impronta di contatto, dalla precisione di montaggio, dalla lubrificazione e dalle caratteristiche del materiale.
Anche un ingranaggio conforme ai controlli individuali può generare rumorosità o usura prematura se la coppia conica non ingrana correttamente.
Nella produzione OEM, grezzi forgiati adeguati e processi controllati di lavorazione, trattamento termico e ispezione contribuiscono al rispetto dei requisiti tecnici.
Weforging fornisce grezzi forgiati per corone dentate su disegno e componenti anulari lavorati meccanicamente per trasmissioni industriali e macchinari pesanti, secondo le specifiche del cliente e il ciclo produttivo concordato.
