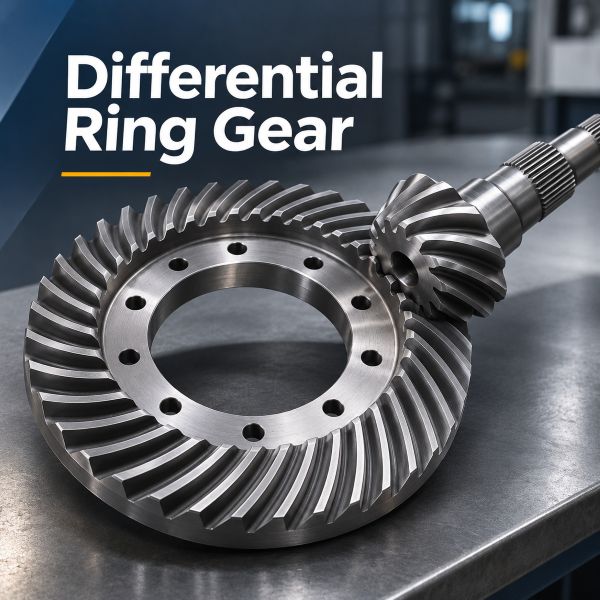
Differenzial-Tellerrad: Funktion und häufige Schäden
Von Weforging Technical Team | Veröffentlicht am 6. November 2026
Ein Tellerrad im Differenzial ist das große, angetriebene Zahnrad im Achsantrieb. Es kommt vor allem in Fahrzeugen mit angetriebener Hinterachse, Nutzfahrzeugen und bestimmten Baumaschinen zum Einsatz. Zusammen mit dem Antriebsritzel überträgt es das Drehmoment, reduziert die Drehzahl und bestimmt die Achsübersetzung. Das Tellerrad treibt den Differenzialkorb an, während die Ausgleichsräder unterschiedliche Raddrehzahlen ermöglichen.
Tellerrad und Antriebsritzel müssen geometrisch aufeinander abgestimmt sein. Selbst wenn ein Tellerrad alle Maßvorgaben erfüllt, können ein ungünstiges Tragbild oder Montagefehler zu Geräuschen und vorzeitigem Verschleiß führen.
Dieser Beitrag erklärt die Funktion des Differenzial-Tellerrads, typische Schadensursachen sowie den Einfluss von Schmieden, Wärmebehandlung und Fertigungsqualität auf seine Lebensdauer.
Wie funktioniert ein Tellerrad im Differenzial?
Im Achsantrieb überträgt das Antriebsritzel das Drehmoment auf das größere Tellerrad. Dieses setzt den Differenzialkorb in Bewegung. Die Ausgleichsräder leiten das Drehmoment an die Achswellen weiter und ermöglichen unterschiedliche Drehzahlen der beiden Räder.
Die Zähnezahlen von Tellerrad und Ritzel bestimmen die Achsübersetzung:
Achsübersetzung = Zähnezahl Tellerrad ÷ Zähnezahl Ritzel
Ein Tellerrad mit 41 Zähnen und ein Ritzel mit 10 Zähnen ergeben beispielsweise eine Übersetzung von 4,10:1. Das Ritzel dreht sich dabei 4,10-mal pro Umdrehung des Tellerrads.
In vielen konventionellen Fahrzeug-Achsantrieben werden Hypoidverzahnungen eingesetzt. Ihre Achsen sind gegeneinander versetzt und schneiden sich nicht. Bei Spiralkegelrädern hingegen schneiden sich die Achsen. Diese Unterschiede beeinflussen das Tragbild, die Gleitbewegung und die Anforderungen an die Schmierung.
Für einen zuverlässigen Betrieb müssen Zahngeometrie und Einbaulage beider Zahnräder aufeinander abgestimmt sein.
Tellerrad und Antriebsritzel im Vergleich
Das Tellerrad ist das größere, angetriebene Zahnrad und mit dem Differenzialkorb verbunden. Das kleinere Antriebsritzel überträgt das Eingangsdrehmoment auf das Tellerrad.
Merkmal | Tellerrad | Antriebsritzel |
|---|---|---|
Funktion | Treibt den Differenzialkorb an | Überträgt das Drehmoment auf das Tellerrad |
Größe | Größerer Durchmesser | Kleinerer Durchmesser |
Einbau | Am Differenzialkorb befestigt | In Ritzellagern gelagert |
Verzahnung | Auf das Ritzel abgestimmt | Auf das Tellerrad abgestimmt |
Ähnliche Durchmesser oder Zähnezahlen bedeuten nicht, dass Tellerrad und Ritzel beliebig austauschbar sind. Bei vielen Hypoid-Achsantrieben werden beide Zahnräder als aufeinander abgestimmter Radsatz geliefert.
Wird nur eines der Zahnräder ersetzt, können ein ungünstiges Tragbild, erhöhte Laufgeräusche oder vorzeitiger Verschleiß auftreten.
Warum entstehen Schäden am Differenzial-Tellerrad?
Schäden am Tellerrad entstehen häufig durch ungünstigen Zahnkontakt, falsches Zahnflankenspiel, unzureichende Schmierung oder Überlastung. Auch Werkstofffehler und ungeeignete Wärmebehandlung können eine Rolle spielen.
Typische Folgen sind Laufgeräusche, Grübchenbildung (Pitting), erhöhter Zahnflankenverschleiß und im Extremfall Zahnbruch.
Ein beschädigtes Tellerrad ist jedoch nicht zwangsläufig fehlerhaft gefertigt. Bei der Schadensanalyse müssen auch die Lagerung, die Montage und die Betriebsbedingungen des gesamten Achsantriebs berücksichtigt werden.
Tragbild und Zahnflankenspiel von Tellerrad und Ritzel
Ein Tellerrad kann innerhalb der vorgegebenen Maßtoleranzen liegen und nach der Montage dennoch ein ungünstiges Tragbild aufweisen.
Entscheidend sind unter anderem:
Plan- und Rundlaufabweichungen des Tellerrads
Einbautiefe des Ritzels
Zahnflankenspiel
Lagervorspannung
Ein übermäßiger Rundlauffehler kann den Zahnkontakt in Richtung Zahnrand verschieben und dort die örtliche Flächenpressung erhöhen.
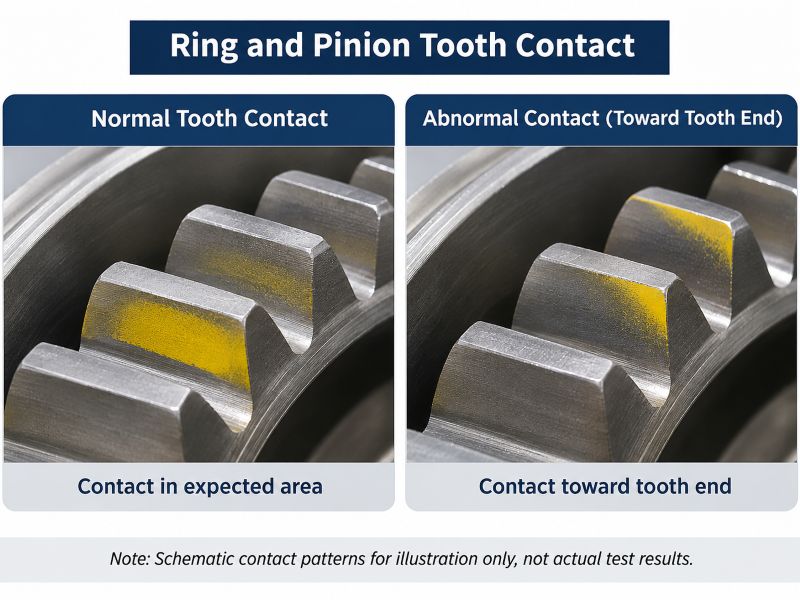
Das zulässige Tragbild richtet sich nach der jeweiligen Verzahnungsgeometrie und den vorgeschriebenen Prüfbedingungen. Eine mittige Kontaktfläche ist nicht bei jedem Hypoidradsatz automatisch das richtige Prüfkriterium.
Möglicher Schadensverlauf:
Erhöhter Rundlauffehler → Ungleichmäßiger Zahnkontakt → Lokale Überlastung → Vorzeitiger Zahnflankenverschleiß
Das Zahnflankenspiel bezeichnet den Freiraum zwischen den Flanken ineinandergreifender Zähne. Zu geringes Spiel kann zu Erwärmung oder Klemmen führen. Zu großes Spiel begünstigt Stoßbelastungen und Geräusche.
Zur Beurteilung des Tragbilds wird häufig eine Markierpaste auf die Zahnflanken aufgetragen. Das entstehende Kontaktbild zeigt, wie die Zähne unter den jeweiligen Prüfbedingungen ineinandergreifen.
Die Maßprüfung bewertet das einzelne Zahnrad. Die Tragbildprüfung beurteilt das Zusammenwirken von Tellerrad und Ritzel im montierten Zustand. Beide Prüfungen erfüllen unterschiedliche Aufgaben.
Pitting, Zahnflankenverschleiß und Werkstoffzustand
Pitting ist eine Form der Oberflächenermüdung, die durch wiederholte Kontaktbeanspruchung entsteht. Unzureichende Schmierung, Verunreinigungen, Fluchtungsfehler und hohe Belastungen können diese Schäden beschleunigen.
Auch der Werkstoffzustand beeinflusst die Lebensdauer. Oberflächenhärte, wirksame Einsatzhärtungstiefe und Kernfestigkeit müssen zur vorgesehenen Beanspruchung passen.
Dabei reicht die Härte allein nicht als Qualitätsmerkmal aus. Ebenso wichtig sind das Tragbild und die tatsächlichen Betriebsbedingungen.
Pitting am Zahnrand kann auf eine ungleichmäßige Lastverteilung hinweisen. Bei großflächigen Schäden sollten zusätzlich Schmierung, Belastung und Werkstoffeigenschaften untersucht werden.
Für eine belastbare Schadensanalyse müssen Verschleißbild, Zahnkontakt, Schmierzustand und Werkstoffprüfung gemeinsam betrachtet werden. Nur so lassen sich Montagefehler von möglichen Fertigungs- oder Werkstoffmängeln unterscheiden.
Welchen Einfluss haben Schmieden und isothermes Normalisieren auf das Differenzial-Tellerrad?
Bei Tellerrädern für Hinterachsgetriebe sind Schmieden und isothermes Normalisieren wichtige frühe Fertigungsschritte.
Durch das Schmieden entsteht der Zahnradrohling mit den erforderlichen geometrischen und werkstofftechnischen Eigenschaften. Das anschließende isotherme Normalisieren dient dazu, Gefüge und Härteverteilung vor der mechanischen Bearbeitung gezielt einzustellen.
Beide Verfahren tragen zu einer gleichmäßigen Fertigungsqualität bei. Sie ersetzen jedoch weder die spätere Verzahnungsbearbeitung noch das abschließende Härten und Prüfen.
Schmieden: Rohteilqualität und Bearbeitungsaufmaß
Tellerräder sind im Betrieb wiederholten Zahnkräften ausgesetzt. Deshalb ist die Qualität der geschmiedeten Zahnradrohlinge besonders wichtig.
Ein kontrollierter Schmiedeprozess schafft die Grundlage für eine geeignete Rohteilgeometrie und Werkstoffqualität.
Für die Serienfertigung müssen ausreichende Bearbeitungsaufmaße an den Befestigungsflächen, der Bohrung und weiteren funktionsrelevanten Bereichen vorgesehen werden. Zu geringe Aufmaße oder innere Werkstofffehler können die spätere Bearbeitung und Prüfung beeinträchtigen.
Das Schmiedeverfahren richtet sich nach Bauteilgeometrie und Produktionsanforderungen.
Gesenkschmieden eignet sich häufig für kompakte, konturierte Tellerradrohlinge. Bei geeigneten größeren ringförmigen Rohteilen kann auch Ringwalzen infrage kommen. Allerdings ist das Ringwalzen nicht für jedes Differenzial-Tellerrad das übliche Herstellungsverfahren.
Isothermes Normalisieren: Gefüge- und Härtekontrolle
Nach dem Schmieden kann das Tellerrad durch isothermes Normalisieren auf die nachfolgende Bearbeitung vorbereitet werden.
Im Vergleich zu einer unkontrollierten Abkühlung nach dem Schmieden lässt sich die Gefügeumwandlung durch einen geeigneten isothermen Prozess gezielter steuern.
Dadurch können eine gleichmäßigere Härteverteilung und bessere Zerspanbarkeit erreicht werden. Gleichzeitig lassen sich Schwankungen zwischen einzelnen Rohteilen reduzieren.
Für eine reproduzierbare Serienfertigung sind insbesondere folgende Prozessparameter wichtig:
Temperaturführung und Haltebedingungen
Kontrollierte Abkühlung
Einhaltung der Werkstoffvorgaben
Härteprüfung und Chargenkontrolle
Das isotherme Normalisieren ist eine vorbereitende Wärmebehandlung. Eine später erforderliche Einsatzhärtung oder andere Endwärmebehandlung wird dadurch nicht ersetzt.
Auch nach der Verzahnungsbearbeitung müssen Wärmebehandlung, Endbearbeitung und Prüfung aufeinander abgestimmt werden. Verzug kann die Lagebeziehung zwischen Verzahnung, Befestigungsfläche und Bohrung verändern. Dies wirkt sich auf den Rundlauf und das spätere Tragbild aus.
Ähnliche Anforderungen gelten für weitere geschmiedete Antriebskomponenten, bei denen Werkstoffqualität, Bearbeitungsgenauigkeit und Prüfumfang gemeinsam betrachtet werden müssen.
Für OEM-Projekte sollte die Fertigungsroute anhand der Zeichnung, der Belastungsbedingungen und der Prüfvorgaben festgelegt werden – nicht allein anhand des Außendurchmessers.
Fazit: Fertigungsqualität und korrektes Tragbild entscheiden
Ein Differenzial-Tellerrad muss mehr erfüllen als die vorgegebenen Maßtoleranzen. Entscheidend sind das abgestimmte Zusammenspiel mit dem Antriebsritzel, ein geeignetes Tragbild, die Montagegenauigkeit, die Schmierung und der Werkstoffzustand.
Auch ein einzeln geprüftes Zahnrad kann im eingebauten Zustand Geräusche oder vorzeitigen Verschleiß verursachen, wenn die Verzahnung nicht korrekt zusammenarbeitet.
Für die OEM-Fertigung bilden geeignete Schmiederohlinge sowie kontrollierte Bearbeitungs-, Wärmebehandlungs- und Prüfprozesse die Grundlage einer gleichbleibenden Bauteilqualität.
Weforging liefert kundenspezifische Zahnkranz-Schmiederohlinge und mechanisch bearbeitete Ringkomponenten für industrielle Antriebssysteme und Schwermaschinenanwendungen – nach Kundenzeichnung und vereinbartem Fertigungsumfang.
