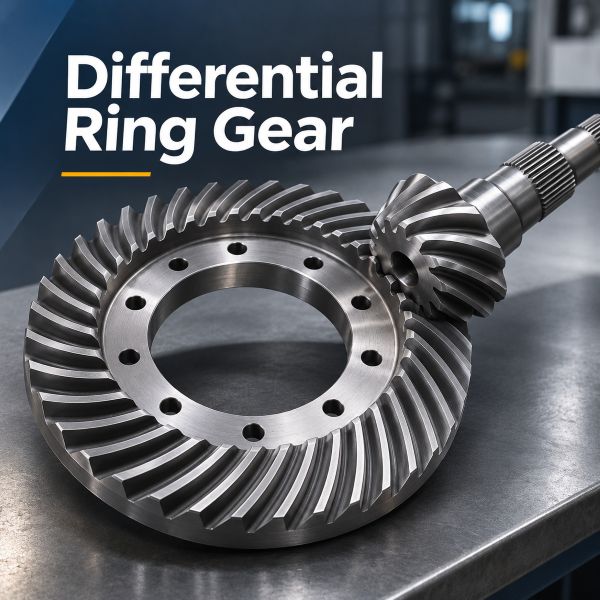
Corona del diferencial: funcionamiento y problemas comunes
Por el equipo técnico de Weforging | Publicado el 6 de noviembre de 2026
La corona del diferencial es el engranaje conducido de mayor diámetro del grupo final de un eje motriz. Se utiliza habitualmente en vehículos de tracción trasera, camiones y determinadas máquinas de obra pública.
También conocida como corona dentada del diferencial, engrana con el piñón de ataque para transmitir el par, reducir la velocidad de giro y establecer la relación de transmisión final. La corona acciona la caja del diferencial, mientras que los engranajes internos permiten que las ruedas giren a distintas velocidades.
La corona y el piñón deben trabajar como un conjunto correctamente ajustado. Incluso cuando la corona cumple las tolerancias dimensionales, un contacto inadecuado entre los dientes o un montaje incorrecto pueden provocar ruido y desgaste prematuro.
En este artículo analizamos cómo funciona la corona del diferencial, las causas habituales de sus fallos y la influencia de la forja y los procesos de fabricación en su rendimiento.
¿Cómo funciona la corona del diferencial?
En el grupo final de un eje trasero, el piñón de ataque transmite el par a la corona dentada, que hace girar la caja del diferencial. Los engranajes internos distribuyen el par a los semiejes y permiten que las ruedas izquierda y derecha giren a velocidades diferentes.
El número de dientes de la corona y del piñón determina la relación de transmisión final:
Relación de transmisión = Número de dientes de la corona ÷ Número de dientes del piñón
Por ejemplo, una corona de 41 dientes combinada con un piñón de 10 dientes proporciona una relación de 4,10:1. Esto significa que el piñón realiza 4,10 vueltas por cada vuelta de la corona.
Muchos grupos finales de automoción utilizan engranajes hipoides, cuyos ejes están desplazados y no se cortan. En cambio, los engranajes cónicos espirales tienen ejes que se intersectan.
Estas diferencias afectan al contacto entre los dientes, al deslizamiento y a las necesidades de lubricación.
Para garantizar un funcionamiento correcto, la geometría de los dientes y las posiciones de montaje de ambos engranajes deben ser compatibles.
Corona del diferencial frente al piñón de ataque
La corona es el engranaje conducido de mayor diámetro, fijado a la caja del diferencial. El piñón de ataque es el engranaje conductor más pequeño, encargado de transmitir el par de entrada.
Característica | Corona del diferencial | Piñón de ataque |
|---|---|---|
Función | Acciona la caja del diferencial | Transmite el par a la corona |
Tamaño | Mayor diámetro | Menor diámetro |
Montaje | Fijada a la caja del diferencial | Apoyado sobre sus rodamientos |
Geometría del dentado | Adaptada al piñón | Adaptada a la corona |
La corona y el piñón no son intercambiables simplemente porque tengan diámetros o números de dientes similares.
En muchos grupos finales hipoides se suministran como un conjunto de corona y piñón emparejados, con una geometría de dentado compatible.
Sustituir uno de los engranajes por separado puede alterar el patrón de contacto y provocar ruido, engrane incorrecto o desgaste prematuro.
¿Por qué falla la corona del diferencial?
Los fallos de la corona del diferencial pueden deberse a un contacto incorrecto entre los dientes, un juego inadecuado, lubricación insuficiente, sobrecargas o defectos del material.
Estas condiciones pueden provocar ruido, picaduras superficiales (pitting), desgaste anormal y, en casos graves, rotura de dientes.
Sin embargo, una corona dañada no siempre indica un defecto de fabricación. También deben evaluarse las condiciones de montaje y funcionamiento del conjunto de corona y piñón.
Contacto entre dientes y juego de engrane
Una corona puede cumplir las especificaciones dimensionales y presentar, aun así, un patrón de contacto incorrecto después del montaje.
Los principales factores que influyen en el engrane son:
Desviaciones de alabeo y excentricidad de la corona
Profundidad de montaje del piñón
Juego entre dientes (backlash)
Precarga de los rodamientos
Una desviación excesiva puede desplazar el contacto hacia el borde del diente y aumentar las tensiones locales.
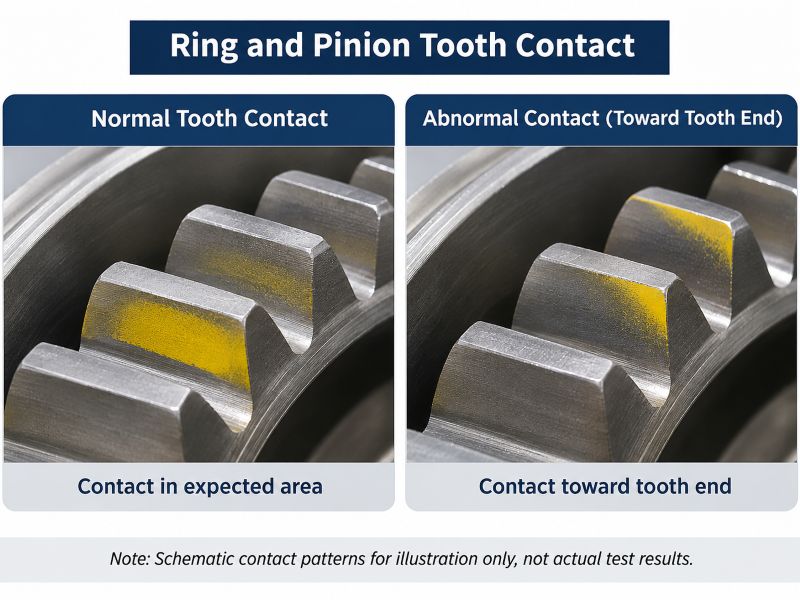
El patrón de contacto admisible depende del diseño del engranaje y de las condiciones de comprobación especificadas. Un patrón centrado no constituye necesariamente un criterio válido para todos los conjuntos hipoides.
Posible secuencia de fallo:
Desviación excesiva de la corona → Contacto irregular → Concentración de tensiones → Desgaste prematuro de los dientes
El juego entre dientes es la holgura existente entre los flancos de dos dientes engranados.
Un juego insuficiente puede provocar calentamiento excesivo o agarrotamiento. Por el contrario, un juego demasiado amplio puede generar cargas de impacto y ruido.
El patrón de contacto suele comprobarse aplicando pasta de marcado sobre los dientes. La huella obtenida permite evaluar cómo engranan ambos componentes durante la prueba.
La inspección dimensional verifica los requisitos de cada engranaje, mientras que la comprobación del patrón de contacto evalúa el conjunto montado. Ambas verificaciones son necesarias, pero no se sustituyen entre sí.
Picaduras, desgaste y estado del material
Las picaduras superficiales, conocidas como pitting, son una forma de fatiga por contacto causada por esfuerzos repetidos sobre la superficie del diente o cerca de ella.
La lubricación deficiente, la contaminación, la desalineación y las cargas excesivas pueden acelerar este deterioro.
Las propiedades del material también influyen en la vida útil de la corona. La dureza superficial, la profundidad efectiva de la capa endurecida y la resistencia del núcleo deben ser adecuadas para la aplicación.
No obstante, la dureza por sí sola no determina la durabilidad del engranaje. El contacto entre los dientes y las condiciones de servicio son igualmente importantes.
Las picaduras concentradas cerca del borde pueden indicar una distribución irregular de la carga. Si el daño está más extendido, conviene revisar también la lubricación, las cargas de trabajo y el estado del material.
Para identificar la causa de un fallo deben analizarse conjuntamente el desgaste, el patrón de contacto, la lubricación y las propiedades del material. Esto ayuda a distinguir los problemas de montaje de posibles defectos metalúrgicos o de fabricación.
¿Cómo influyen la forja y el normalizado isotérmico en la corona del diferencial?
En las coronas de los diferenciales de eje trasero, la forja y el normalizado isotérmico son dos etapas importantes de las primeras fases de fabricación.
La forja permite obtener la preforma de la corona, mientras que el normalizado isotérmico ayuda a controlar su microestructura y distribución de dureza antes del mecanizado.
Ambos procesos contribuyen a mantener una calidad de fabricación uniforme, aunque no sustituyen el tallado final de los dientes, el endurecimiento posterior ni las inspecciones.
Forja: calidad de la preforma y sobremetal de mecanizado
Las coronas del diferencial trabajan bajo cargas repetidas sobre los dientes. Por ello, la calidad de las preformas forjadas para engranajes es especialmente importante.
Un proceso de forja controlado permite obtener la geometría de partida y la integridad del material necesarias para las operaciones posteriores.
En la producción OEM, la preforma debe disponer de suficiente sobremetal para mecanizar las superficies de montaje, el agujero central y otras zonas críticas.
Un sobremetal insuficiente o la presencia de defectos internos pueden afectar al mecanizado y a la inspección posterior.
El método de forja depende de la geometría del componente y de los requisitos de producción.
La forja en matriz cerrada suele ser adecuada para preformas compactas con geometrías definidas. Para determinadas piezas anulares de mayor tamaño también puede considerarse la laminación de anillos.
Sin embargo, la laminación de anillos no es el proceso habitual para todas las coronas de diferencial.
Normalizado isotérmico: control de microestructura y dureza
Después de la forja, el normalizado isotérmico puede utilizarse para obtener una microestructura y una distribución de dureza más uniformes en la preforma.
Frente a un enfriamiento no controlado después de la forja, un ciclo isotérmico correctamente definido permite controlar mejor las transformaciones metalúrgicas.
Esto puede mejorar la maquinabilidad y reducir las variaciones entre preformas antes del tallado de los dientes.
En la producción OEM deben controlarse especialmente:
Temperatura del tratamiento
Condiciones y tiempos de mantenimiento
Proceso de enfriamiento
Verificación de dureza y cumplimiento de las especificaciones del material
El normalizado isotérmico es un tratamiento térmico preparatorio. No sustituye la cementación y el temple posteriores cuando el diseño los requiere.
Después de estas etapas, el tallado de los dientes, el tratamiento térmico final, el acabado y las inspecciones deben seguir procesos controlados.
Las deformaciones durante la fabricación pueden modificar la relación geométrica entre el dentado, la superficie de montaje y el agujero central. Esto influye en las desviaciones de giro de la corona y en el contacto entre los dientes después del montaje.
Estos controles también son importantes para otros componentes forjados de transmisión, donde la calidad del material, la precisión del mecanizado y los requisitos de inspección deben evaluarse conjuntamente.
En proyectos OEM, la ruta de fabricación debe definirse según el plano, las condiciones de carga y las especificaciones de inspección, no únicamente por el diámetro exterior de la corona.
Conclusión
Una corona del diferencial debe cumplir requisitos que van más allá de las tolerancias dimensionales.
Su funcionamiento depende de la compatibilidad con el piñón, del patrón de contacto, de la precisión del montaje, de la lubricación y de las propiedades del material.
Incluso un engranaje que supera las inspecciones individuales puede generar ruido o desgaste prematuro si el conjunto de corona y piñón no engrana correctamente.
En la fabricación OEM, las preformas forjadas adecuadas y el control del mecanizado, los tratamientos térmicos y las inspecciones ayudan a cumplir los requisitos técnicos.
Weforging suministra preformas forjadas de coronas dentadas a medida y componentes anulares mecanizados para transmisiones industriales y maquinaria pesada, conforme a los planos del cliente y al alcance de fabricación acordado.
