
Stampaggio a caldo con maglio: processo, componenti e applicazioni OEM
By Weforging Technical Team
Lo stampaggio a caldo con maglio (Drop Hammer Forging) è un processo di deformazione a caldo nel quale il metallo riscaldato viene formato all’interno di matrici mediante colpi ripetuti. È utilizzato soprattutto per la produzione ripetitiva di componenti industriali nei quali sono importanti resistenza, flusso del materiale e geometria costante del grezzo stampato.
Per un progetto OEM, tuttavia, la scelta del processo non dipende soltanto dalla possibilità di forgiare il componente. Geometria, materiale, proprietà meccaniche, quantità, costo delle attrezzature, trattamento termico, lavorazioni CNC e requisiti del disegno contribuiscono a definire il ciclo produttivo più adatto.
Questa guida spiega come funziona il Drop Hammer Forging, quali componenti sono adatti al processo, le differenze rispetto alla forgiatura con pressa e quali informazioni dovrebbe fornire un buyer quando richiede componenti forgiati su disegno.
In Weforging, forgiatura, trattamento termico, lavorazione CNC e controllo qualità possono essere integrati in un unico ciclo produttivo, dalla materia prima al componente OEM finito.
Punti chiave
- Lo stampaggio con maglio utilizza colpi ripetuti per controllare il flusso del materiale nelle successive impronte dello stampo. Il processo permette di ottenere grezzi forgiati ripetibili prima del trattamento termico e della lavorazione finale.
- Il processo è generalmente più adatto alla produzione ripetitiva che a quantità molto limitate. Geometria, materiale, requisiti meccanici, dimensioni, costo delle matrici e volume annuale devono essere valutati prima di scegliere il processo.
- Forgiatura a maglio e forgiatura con pressa applicano la forza in modo differente. La scelta deve dipendere dal componente e dai requisiti produttivi, non dalla presunzione che un processo sia sempre migliore dell’altro.
- Molti componenti OEM richiedono più della sola forgiatura. Trattamento termico, lavorazioni CNC e controlli devono essere considerati già durante la progettazione del grezzo forgiato.
Che cos'è lo stampaggio a caldo con maglio?
Lo stampaggio a caldo con maglio è un processo nel quale colpi ripetuti deformano progressivamente il metallo riscaldato all’interno delle cavità dello stampo. Nella produzione in matrice, ogni colpo porta il materiale più vicino alla geometria prevista del pezzo forgiato.
Il processo viene comunemente utilizzato nello stampaggio a caldo in matrice chiusa (Closed Die Forging). I due termini, tuttavia, descrivono aspetti differenti: il maglio identifica il modo in cui viene applicata l’energia di deformazione, mentre lo stampaggio in matrice descrive il metodo con cui il materiale viene formato all’interno di cavità sagomate.
A seconda della geometria, il pezzo può attraversare diverse fasi di preformatura, prestampaggio e finitura. Queste operazioni aiutano a controllare la distribuzione del materiale e il corretto riempimento della matrice.
Per i progetti OEM, la forgiatura deve essere valutata come parte dell’intero ciclo produttivo. Il grezzo deve prevedere geometria e sovrametallo adeguati per il successivo trattamento termico e la lavorazione CNC.
Per maggiori dettagli sulla progettazione delle matrici, sul flusso del materiale e sulla produzione dei grezzi, consulta il nostro processo Closed Die Forging.
Qual è la relazione tra Drop Hammer Forging, forgiatura a maglio e stampaggio in matrice?
La forgiatura a maglio utilizza energia d’impatto per deformare il metallo. Il Drop Hammer Forging è una forma di forgiatura a maglio nella quale una successione di colpi forma progressivamente il pezzo riscaldato.
Lo stampaggio in matrice, invece, descrive il metodo di formatura nel quale il metallo fluisce all’interno di cavità sagomate.
Un componente stampato in matrice può quindi essere prodotto con un maglio, ma possono essere utilizzate anche presse e altre attrezzature di forgiatura adeguate.
Per l’approvvigionamento OEM questa distinzione è importante: il processo e l’attrezzatura devono essere scelti partendo dai requisiti del componente finito, anziché considerare il maglio come soluzione predefinita per ogni pezzo forgiato.
Come funziona il processo di stampaggio a caldo con maglio?
Un processo affidabile inizia prima del primo colpo. Qualità del materiale, peso del grezzo, temperatura di riscaldo, progettazione della matrice e sequenza di forgiatura influenzano il flusso del materiale e la ripetibilità del pezzo.
L’acciaio viene tagliato al peso richiesto e riscaldato alla temperatura di forgiatura prevista. Quando necessario viene eseguita una preformatura, quindi i colpi del maglio spingono progressivamente il materiale nelle cavità dello stampo.
Dopo la forgiatura, la bava in eccesso viene rimossa. Per i componenti OEM finiti, il ciclo può proseguire con trattamento termico, lavorazione CNC e controllo qualità secondo quanto previsto dal disegno.
Dal materiale grezzo al componente OEM finito
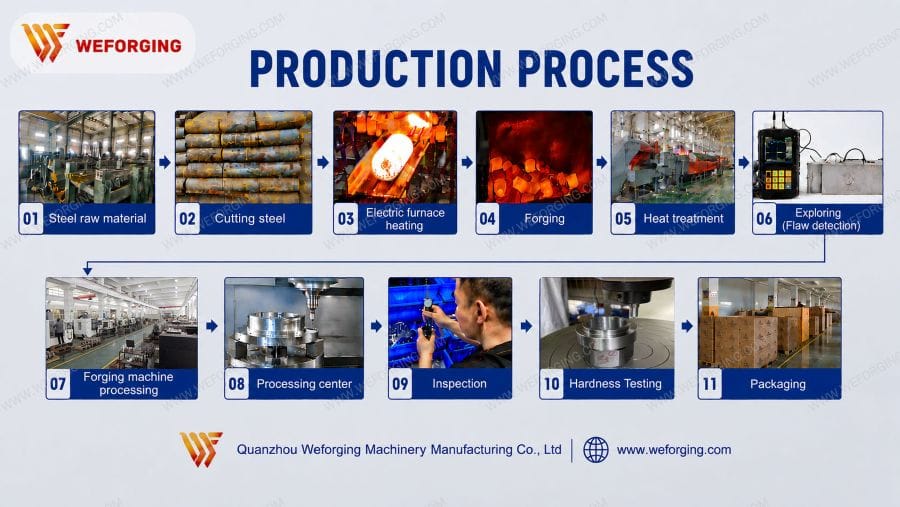
Un ciclo produttivo integrato può essere sintetizzato come segue:
Verifica del materiale → Taglio del grezzo → Riscaldo → Preformatura → Stampaggio con maglio → Sbavatura → Trattamento termico → Lavorazione CNC → Controllo → Componente finito
Non tutti i componenti richiedono ogni singola fase. La sequenza varia in funzione di materiale, geometria e requisiti del disegno.
In Weforging, trattamento termico, lavorazione meccanica e controlli possono essere considerati già durante lo sviluppo del grezzo forgiato e delle attrezzature, coordinando le diverse operazioni all’interno dello stesso ciclo produttivo.
Quali componenti sono adatti allo stampaggio con maglio?
Lo stampaggio a caldo con maglio è particolarmente indicato per componenti prodotti in quantità ripetitive, quando il volume giustifica l’impiego di attrezzature dedicate e la geometria beneficia di una preforma forgiata.
Applicazioni tipiche comprendono grezzi per ingranaggi, alberi, giunti, flange, staffe, connettori, perni e altri componenti industriali sottoposti a carico.
Nei sistemi di trasmissione, i grezzi forgiati possono essere utilizzati per ingranaggi, alberi dentati e componenti di trasmissione successivamente sottoposti a lavorazione di precisione. Nel settore minerario e nelle macchine pesanti, la forgiatura può essere scelta per componenti soggetti a urti, carichi ciclici o condizioni di esercizio gravose.
Non tutti i componenti, però, devono necessariamente essere forgiati. Per quantità molto ridotte, geometrie semplici o pezzi caratterizzati principalmente da superfici lavorate, la produzione da barra può risultare più conveniente.
Lo stampaggio con maglio è particolarmente adatto quando:
- la produzione ripetitiva giustifica matrici dedicate;
- una preforma forgiata riduce l’asportazione di materiale;
- variazioni di sezione e zone portanti possono essere formate efficacemente;
- i requisiti meccanici sono compatibili con una soluzione forgiata;
- la lavorazione CNC finale può partire da un grezzo stabile e ripetibile.
Stampaggio con maglio vs forgiatura con pressa
Sia lo stampaggio con maglio sia la forgiatura con pressa possono produrre componenti stampati in matrice, ma applicano la forza e deformano il materiale in modo differente.
| Fattore | Stampaggio con maglio | Forgiatura con pressa |
|---|---|---|
| Applicazione della forza | Colpi d’impatto ripetuti | Pressione graduale o continua |
| Deformazione | Rapida, mediante impatti successivi | Progressiva sotto pressione |
| Riempimento della matrice | Sviluppato attraverso colpi ripetuti | Controllato durante la corsa della pressa |
| Azione di formatura | Possono essere necessari più colpi | Deformazione tramite movimento controllato della pressa |
Nessuno dei due processi è universalmente migliore.
Per un componente OEM, la scelta dovrebbe partire dalla geometria finale, dal materiale, dal flusso richiesto, dal volume produttivo e dalla capacità degli impianti disponibili.
Il buyer dovrebbe quindi definire innanzitutto i requisiti del componente finito, anziché specificare maglio o pressa prima che il ciclo produttivo sia stato valutato.
Perché i componenti forgiati richiedono lavorazioni CNC?
La lavorazione CNC è necessaria quando il disegno del componente richiede caratteristiche di precisione o tolleranze che non possono essere ottenute direttamente durante la forgiatura.
La forgiatura crea la geometria di base e distribuisce il materiale nella forma richiesta; la lavorazione meccanica realizza successivamente le superfici e le caratteristiche dimensionali finali.
Le lavorazioni CNC sono comunemente utilizzate per:
- alesaggi di precisione;
- filettature interne ed esterne;
- sedi per cuscinetti e superfici di tenuta;
- superfici di riferimento e posizionamento;
- caratteristiche di montaggio con tolleranze ristrette.
Per questo motivo, le esigenze di lavorazione devono essere considerate prima della progettazione definitiva della matrice. Sovrametalli, riferimenti e sistemi di serraggio possono influenzare la geometria del grezzo.
Per i progetti OEM, coordinare forgiatura e lavorazione CNC all’interno dello stesso ciclo aiuta ad allineare grezzo, sovrametalli e requisiti della tavola prima dell’avvio della produzione.
Cosa dovrebbe specificare un buyer OEM nella richiesta di offerta?
Una richiesta di offerta per un componente forgiato dovrebbe definire i requisiti del pezzo finito, non soltanto il processo di forgiatura.
Disegno, materiale, proprietà meccaniche, trattamento termico, lavorazione, controlli e volume previsto possono influenzare la scelta del ciclo produttivo.
| Requisito | Informazioni da definire |
|---|---|
| Materiale | Grado del materiale e specifica applicabile |
| Proprietà meccaniche | Resistenza a trazione, snervamento, durezza ed eventuale resilienza |
| Trattamento termico | Stato richiesto o proprietà finali |
| Disegno e dimensioni | Disegno del pezzo finito, quote critiche, tolleranze e riferimenti |
| Lavorazione CNC | Caratteristiche finite e sovrametalli |
| Superficie | Rivestimento, protezione anticorrosione o altri requisiti |
| Controllo | Controlli dimensionali e prove meccaniche richieste |
| Quantità | Prototipi, dimensione del lotto e volume annuo previsto |
| Tracciabilità | Colata del materiale, lotto di produzione, trattamento termico e registrazioni di controllo |
Quando il metodo produttivo non è ancora definito, il disegno del componente finito dovrebbe essere il punto di partenza.
Questo consente al fornitore di valutare fattibilità della forgiatura, sovrametalli, attrezzature e ciclo produttivo prima dell’offerta e dello sviluppo delle matrici.
Come vengono controllati e collaudati i componenti forgiati?
I componenti forgiati devono essere verificati rispetto ai requisiti del materiale, alle proprietà meccaniche e alle caratteristiche dimensionali definite dal disegno e dall’applicazione.
Il piano di controllo dovrebbe quindi essere sviluppato in funzione del componente, evitando di applicare automaticamente le stesse prove a ogni pezzo.
Le verifiche possono includere:
- Verifica del materiale: identificazione e analisi chimica quando richiesta
- Proprietà meccaniche: durezza, trazione, snervamento e prova Charpy quando specificata
- Controllo dimensionale: quote critiche, tolleranze e superfici lavorate
- Calibri funzionali: tamponi filettati o calibri dedicati quando applicabili
- Controllo CMM: geometrie, posizioni e relazioni dimensionali critiche
Quando è richiesta la tracciabilità, numero di colata, lotto di produzione, registrazioni del trattamento termico e risultati dei controlli possono essere associati al componente finito.
L’obiettivo non è eseguire il maggior numero possibile di prove, ma verificare tre aspetti fondamentali: materiale corretto, proprietà meccaniche richieste e conformità geometrica al disegno.
In Weforging, controllo dimensionale e verifica delle proprietà meccaniche possono essere coordinati con forgiatura, trattamento termico e lavorazione CNC lungo la stessa catena produttiva.
Dal primo articolo alla produzione ripetitiva
L’approvazione di un singolo primo articolo non dimostra, da sola, che il processo sia pronto per una produzione ripetitiva stabile.
Nei progetti OEM, la verifica del primo pezzo dovrebbe confermare sia il componente finito sia il processo con cui viene prodotto.
In Weforging, il controllo può iniziare con la verifica eseguita dall’operatore durante la produzione. Una volta completato il primo pezzo, il personale qualità effettua un controllo indipendente. Quando sono richieste specifiche proprietà meccaniche, i campioni vengono sottoposti alle prove di laboratorio previste prima dell’avvio del lotto.
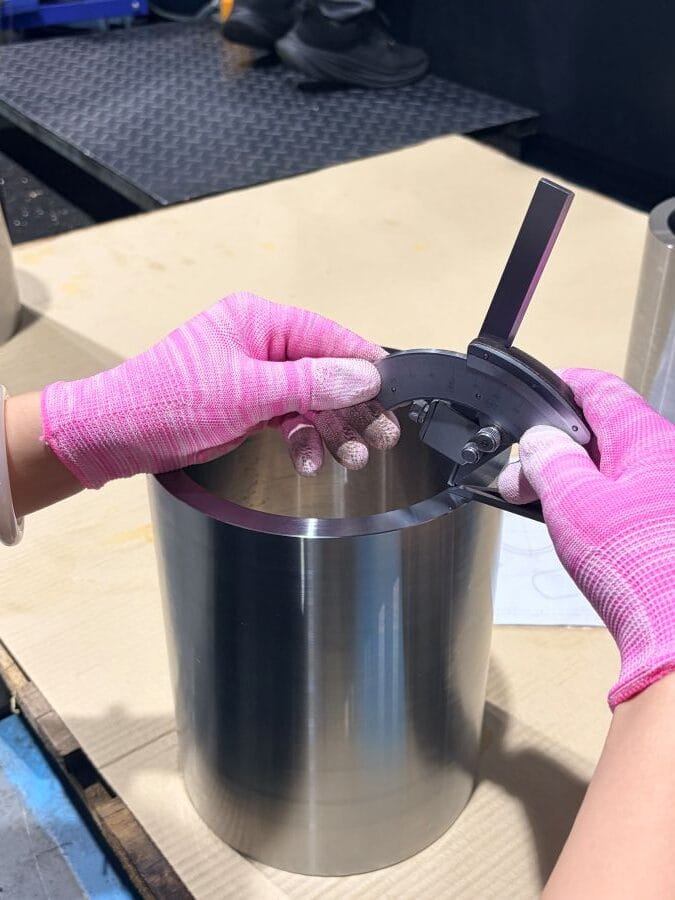
Se i risultati non coincidono, la produzione non dovrebbe semplicemente proseguire. Metodo di misura, calibro, programma CNC e processo produttivo devono essere verificati e, se necessario, corretti.
Dopo l’approvazione, il primo articolo e i relativi dati di processo diventano un riferimento controllato per i lotti successivi.
Per un buyer OEM, la ripetibilità non dipende quindi soltanto dall’approvazione di un pezzo conforme, ma anche dal controllo del processo utilizzato per produrre i lotti successivi.
Come scegliere il ciclo produttivo corretto
Lo stampaggio con maglio può essere una soluzione efficace per componenti industriali resistenti e ripetibili, ma deve essere scelto in funzione di geometria, materiale, requisiti meccanici e volume produttivo, anziché essere considerato una soluzione predefinita.
Per i progetti OEM che richiedono componenti finiti, forgiatura, trattamento termico, lavorazione CNC e controllo dovrebbero essere pianificati come un unico ciclo. Questo permette di gestire meglio il passaggio dal grezzo forgiato al componente finito e favorisce la stabilità della produzione ripetitiva.
Weforging può valutare l’intero ciclo produttivo partendo dal disegno del componente finito. Disegno, requisiti del materiale e quantità prevista consentono di eseguire una valutazione preliminare della produzione.