
Forja con martillo de caída: proceso, piezas y aplicaciones OEM
By Weforging Technical Team
La forja con martillo de caída (Drop Hammer Forging) es un proceso de forja en caliente en el que golpes repetidos deforman el metal calentado dentro de matrices con una geometría definida. Se utiliza habitualmente para fabricar componentes industriales en series repetitivas donde son importantes la resistencia, el flujo del material y la consistencia del bruto forjado.
Para un comprador OEM, la selección del proceso no depende únicamente de si una pieza puede forjarse. La geometría, el material, las propiedades mecánicas, el volumen de producción, el coste del utillaje, el tratamiento térmico, el mecanizado CNC y los requisitos del plano influyen en la ruta de fabricación.
Esta guía explica cómo funciona la forja con martillo de caída, qué piezas son adecuadas, cómo se compara con la forja en prensa y qué debe especificar un comprador al solicitar piezas forjadas a medida.
En Weforging, la forja, el tratamiento térmico, el mecanizado CNC y la inspección pueden integrarse en una misma ruta de fabricación, desde la materia prima hasta el componente OEM terminado.
Puntos clave
- La forja con martillo de caída utiliza golpes repetidos para controlar el flujo del material a través de sucesivas cavidades de la matriz. El proceso permite obtener brutos forjados repetibles antes del tratamiento térmico y del mecanizado final.
- El proceso suele ser más adecuado para producción repetitiva que para cantidades muy pequeñas. La geometría, el material, las propiedades mecánicas, el tamaño de la pieza, el coste del utillaje y el volumen anual deben evaluarse antes de seleccionar el proceso.
- La forja con martillo y la forja en prensa aplican la fuerza de forma diferente. La elección debe basarse en los requisitos de la pieza y en la capacidad de fabricación disponible.
- Muchos componentes OEM necesitan más procesos además de la forja. El tratamiento térmico, el mecanizado CNC y la inspección deben considerarse desde el desarrollo del bruto forjado.
¿Qué es la forja con martillo de caída?
La forja con martillo de caída es un método de forja en caliente en el que golpes repetidos obligan progresivamente al metal calentado a llenar las cavidades de una matriz. En la producción con matrices de impresión, cada golpe aproxima el material a la geometría prevista de la pieza forjada.
Este proceso se utiliza habitualmente en la forja en matriz cerrada (Closed Die Forging), aunque ambos términos describen conceptos diferentes. El martillo de caída hace referencia al modo en que se aplica la energía de conformado, mientras que la forja en matriz cerrada describe cómo el metal fluye dentro de cavidades con una geometría definida.
Dependiendo de la pieza, el material puede pasar por etapas de preformado, bloqueo y acabado. Estas operaciones ayudan a controlar la distribución del material y el llenado de la matriz.
En proyectos OEM, la forja debe considerarse como parte de toda la ruta de fabricación. El bruto forjado debe incorporar la geometría y los sobremetales necesarios para el posterior tratamiento térmico y mecanizado CNC.
Consulta nuestro proceso Forja en matriz cerrada para obtener más información sobre diseño de matrices, flujo del material y producción de piezas forjadas.
¿Qué relación existe entre Drop Hammer Forging, forja con martillo y forja en matriz cerrada?
La forja con martillo utiliza energía de impacto para deformar el metal. La forja con martillo de caída es una variante en la que golpes sucesivos conforman progresivamente la pieza calentada.
La forja en matriz cerrada, en cambio, describe un método de conformado en el que el metal fluye dentro de cavidades mecanizadas en las matrices.
Por tanto, una pieza de matriz cerrada puede fabricarse mediante un martillo de caída, pero también mediante prensas u otros equipos de forja adecuados.
Para un proyecto OEM, esta diferencia es importante: el proceso y el equipo deben seleccionarse a partir de los requisitos de la pieza terminada, en lugar de considerar el martillo de caída como la solución predeterminada para cualquier componente forjado.
¿Cómo funciona el proceso de forja con martillo de caída?
Un proceso fiable comienza antes del primer golpe. La calidad del material, el peso del tocho, la temperatura de calentamiento, el diseño de la matriz y la secuencia de forja influyen en el flujo del material y en la consistencia del bruto forjado.
El acero se corta al peso requerido y se calienta hasta el rango de temperatura especificado. Cuando la geometría lo requiere, se realiza un preformado antes de que los golpes sucesivos introduzcan el material en las cavidades de la matriz.
Después de la forja se elimina la rebaba. Para componentes OEM terminados, las operaciones posteriores pueden incluir tratamiento térmico, mecanizado CNC e inspección según el plano.
Del acero al componente OEM terminado
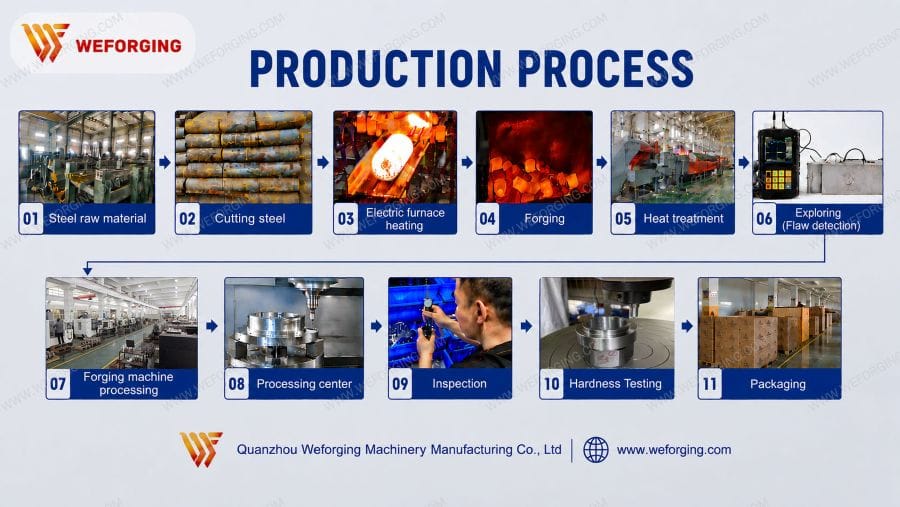
Una ruta de fabricación integrada puede resumirse así:
Verificación del material → Corte → Calentamiento → Preformado → Forja con martillo de caída → Recorte de rebaba → Tratamiento térmico → Mecanizado CNC → Inspección → Componente terminado
No todas las piezas requieren todas estas operaciones. La secuencia depende del material, la geometría y los requisitos del plano.
En Weforging, los requisitos posteriores de tratamiento térmico, mecanizado e inspección pueden considerarse durante el desarrollo del bruto forjado y del utillaje. Esto permite coordinar las diferentes operaciones dentro de una misma ruta de fabricación.
¿Qué piezas son adecuadas para la forja con martillo de caída?
La forja con martillo de caída suele ser adecuada para componentes fabricados de forma repetitiva, cuando el volumen permite justificar un utillaje específico y la geometría se beneficia de una preforma forjada.
Entre las aplicaciones habituales se encuentran brutos para engranajes, ejes, acoplamientos, bridas, soportes, conectores, pasadores y otros componentes sometidos a carga.
En sistemas de transmisión, los brutos forjados pueden utilizarse para engranajes, ejes de engranajes y componentes de accionamiento que posteriormente reciben mecanizado de precisión.
En minería y maquinaria pesada, pueden emplearse componentes forjados en piezas sometidas a impacto, cargas cíclicas u otras condiciones mecánicas exigentes, siempre de acuerdo con los requisitos del material y del plano.
Sin embargo, no todas las piezas necesitan forjarse. Para cantidades muy pequeñas, geometrías sencillas o componentes dominados por características mecanizadas, la fabricación a partir de barra puede resultar más económica.
La forja con martillo de caída resulta especialmente adecuada cuando:
- la producción repetitiva justifica un utillaje dedicado;
- la geometría se beneficia de una preforma en lugar de una gran eliminación de material;
- los cambios de sección o zonas sometidas a carga pueden formarse eficazmente en las matrices;
- los requisitos mecánicos justifican una ruta de fabricación mediante forja;
- el mecanizado CNC final puede realizarse sobre un bruto forjado estable.
Forja con martillo de caída vs. forja en prensa
Tanto la forja con martillo de caída como la forja en prensa pueden utilizarse para producir piezas forjadas en matriz cerrada, pero aplican la fuerza y deforman el material de forma diferente.
| Factor | Forja con martillo de caída | Forja en prensa |
|---|---|---|
| Aplicación de fuerza | Golpes de impacto repetidos | Presión gradual o continua |
| Deformación del metal | Rápida mediante impactos sucesivos | Progresiva bajo presión sostenida |
| Llenado de la matriz | Mediante golpes repetidos | Controlado durante la carrera de la prensa |
| Acción de conformado | Pueden utilizarse varios golpes | Deformación mediante movimiento controlado de la prensa |
Ninguno de los dos procesos es universalmente mejor.
Para componentes OEM, el método debe seleccionarse considerando la geometría final, el material, el flujo requerido, el volumen de producción, el tamaño de la pieza y la capacidad de los equipos disponibles.
Por ello, el comprador debería definir primero los requisitos del componente terminado antes de especificar martillo o prensa.
¿Por qué las piezas forjadas necesitan mecanizado CNC?
Las piezas forjadas necesitan mecanizado CNC cuando el plano exige características de precisión o tolerancias que no pueden obtenerse directamente mediante la forja.
La forja crea la geometría básica y distribuye el material en la forma requerida. El mecanizado CNC genera posteriormente las superficies y características funcionales con la precisión especificada.
El mecanizado CNC se utiliza habitualmente para:
- agujeros y diámetros de precisión;
- roscas interiores y exteriores;
- asientos de rodamientos y superficies de sellado;
- superficies de referencia y posicionamiento;
- características de montaje con tolerancias estrechas.
Los requisitos de mecanizado deben considerarse antes de finalizar el diseño de la matriz. El sobremetal, las superficies de referencia y los requisitos de sujeción pueden influir directamente en el diseño del bruto forjado.
En proyectos OEM, coordinar forja y mecanizado CNC dentro de una misma ruta ayuda a alinear el bruto, los sobremetales y los requisitos del plano antes de liberar la producción. terminados.
¿Qué debe especificar un comprador OEM en una solicitud de oferta?
Una solicitud de oferta para una pieza forjada debe definir los requisitos del componente terminado, no únicamente el proceso de forja.
El plano, el material, las propiedades mecánicas, el tratamiento térmico, el mecanizado, la inspección y el volumen previsto pueden influir en la ruta de fabricación.
| Requisito | Información que debe definirse |
|---|---|
| Material | Grado del material y especificación aplicable |
| Propiedades mecánicas | Resistencia a tracción, límite elástico, dureza e impacto cuando proceda |
| Tratamiento térmico | Estado requerido o propiedades finales objetivo |
| Plano y dimensiones | Plano final, dimensiones críticas, tolerancias y referencias |
| Mecanizado CNC | Características terminadas y sobremetales |
| Superficie | Recubrimiento, protección anticorrosiva u otros requisitos |
| Inspección | Controles dimensionales y ensayos mecánicos requeridos |
| Cantidad | Prototipos, tamaño del lote y volumen anual previsto |
| Trazabilidad | Colada del material, lote de producción, tratamiento térmico y registros de inspección |
Cuando el método de fabricación todavía no está definido, el plano de la pieza terminada debe ser el punto de partida.
Esto permite al proveedor evaluar la viabilidad de la forja, los sobremetales, el utillaje y la ruta de fabricación antes de preparar la oferta o desarrollar las matrices.
¿Cómo se inspeccionan y ensayan las piezas forjadas?
Las piezas forjadas deben inspeccionarse de acuerdo con los requisitos de material, propiedades mecánicas y dimensiones definidos por el plano y la aplicación.
Por tanto, el plan de inspección debe adaptarse al componente en lugar de aplicar automáticamente los mismos ensayos a todas las piezas.
Las verificaciones pueden incluir:
- Verificación del material: identificación y composición química cuando sea necesario.
- Propiedades mecánicas: dureza, resistencia a tracción, límite elástico y ensayo Charpy cuando se especifique.
- Inspección dimensional: dimensiones críticas, tolerancias y características mecanizadas.
- Calibres funcionales: calibres de rosca o calibres específicos para determinadas características.
- Inspección CMM: geometrías críticas, posiciones y relaciones dimensionales.
Cuando se requiere trazabilidad, el número de colada, el lote de producción, los registros de tratamiento térmico y los resultados de inspección pueden vincularse al componente terminado.
El objetivo no es realizar el mayor número posible de ensayos, sino verificar tres aspectos: que se ha utilizado el material correcto, que se han alcanzado las propiedades mecánicas especificadas y que la geometría final cumple el plano.
En Weforging, la inspección dimensional y la verificación de propiedades mecánicas pueden coordinarse con la forja, el tratamiento térmico y el mecanizado CNC dentro de una misma ruta de fabricación controlada.
De la primera pieza a la producción repetitiva
La aprobación de una primera pieza no demuestra por sí sola que el proceso esté preparado para una producción repetitiva estable.
En proyectos OEM, la verificación de la primera pieza debe confirmar tanto el componente terminado como el proceso utilizado para fabricarlo.
En Weforging, la verificación puede comenzar con la inspección realizada por el operario durante la fabricación. Una vez terminada la primera pieza, el personal de calidad realiza una comprobación independiente. Cuando se especifican propiedades mecánicas, las muestras correspondientes pueden enviarse al laboratorio para los ensayos requeridos antes de liberar el lote.
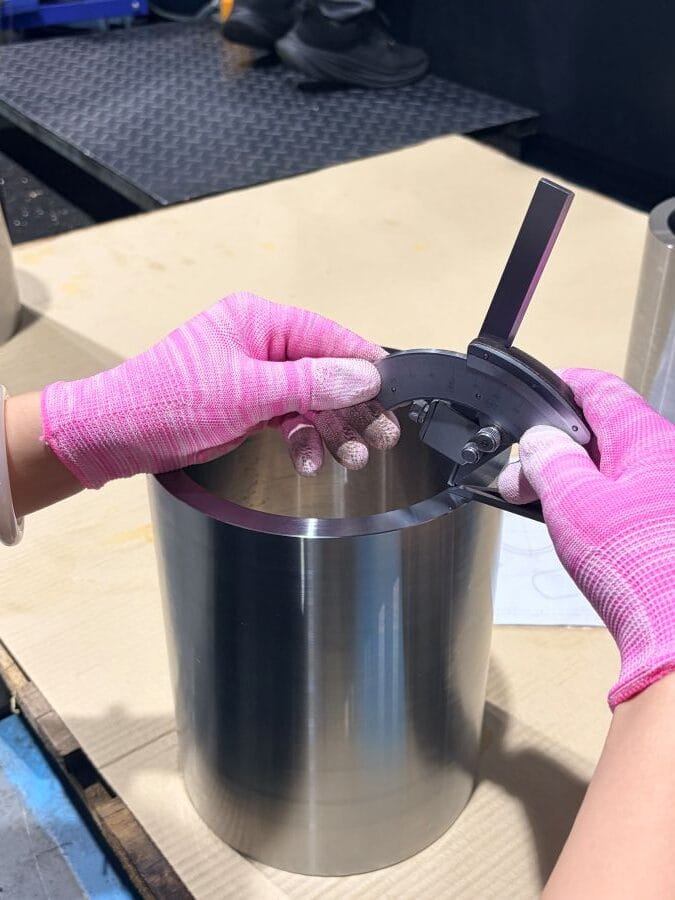
Si los resultados no coinciden, la producción no debe continuar sin revisar la causa. Deben comprobarse el método de medición, los instrumentos, el programa de mecanizado y el proceso de fabricación, realizando las correcciones necesarias.
Una vez aprobados, la primera pieza y sus registros de proceso proporcionan una referencia controlada para los siguientes lotes.
Para un comprador OEM, la producción repetitiva no depende únicamente de aprobar una pieza conforme, sino también de controlar el proceso utilizado para fabricar las siguientes unidades.
Cómo seleccionar la ruta de fabricación adecuada
La forja con martillo de caída puede ser un proceso eficaz para fabricar componentes industriales resistentes y repetibles, pero debe seleccionarse en función de la geometría, el material, los requisitos mecánicos y el volumen previsto, no como una solución predeterminada para cualquier pieza.
En proyectos OEM que requieren componentes terminados, forja, tratamiento térmico, mecanizado CNC e inspección deberían planificarse como una sola ruta de fabricación. Esto ayuda a controlar la transición del bruto forjado a la pieza terminada y favorece la consistencia entre lotes.
Weforging puede evaluar la ruta completa partiendo del plano de la pieza terminada. El plano, los requisitos del material y la cantidad prevista permiten definir una solución de fabricación adecuada para el proyecto.