
Gesenkschmieden mit Fallhammer: Verfahren, Bauteile & OEM-Anwendungen
By Weforging Technical Team
Gesenkschmieden mit Fallhammer ist ein Warmumformverfahren, bei dem erwärmter Stahl durch wiederholte Hammerschläge in formgebende Gesenke eingebracht wird. Das Verfahren eignet sich insbesondere für wiederkehrende Serien von Industriebauteilen, bei denen Werkstofffluss, Festigkeit und reproduzierbare Schmiedegeometrien entscheidend sind.
Für OEM-Einkäufer hängt die Wahl des geeigneten Schmiedeverfahrens jedoch nicht allein davon ab, ob ein Bauteil grundsätzlich schmiedbar ist. Bauteilgeometrie, Werkstoff, mechanische Eigenschaften, Stückzahl, Werkzeugkosten, Wärmebehandlung, CNC-Bearbeitung und Zeichnungsanforderungen bestimmen gemeinsam die wirtschaftlich und technisch geeignete Fertigungsroute.
Dieser Leitfaden erläutert, wie Fallhammerschmieden funktioniert, für welche Bauteile das Verfahren geeignet ist, wie es sich vom Pressschmieden unterscheidet und welche Angaben bei der Anfrage kundenspezifischer Schmiedeteile erforderlich sind.
Bei Weforging können Schmieden, Wärmebehandlung, CNC-Bearbeitung und Prüfung innerhalb einer abgestimmten Fertigungskette vom Rohmaterial bis zum fertig bearbeiteten OEM-Bauteil kombiniert werden.
Das Wichtigste auf einen Blick
- Beim Fallhammerschmieden wird der Werkstoff durch wiederholte Schläge in mehreren Gesenkstufen umgeformt. Dadurch lassen sich reproduzierbare Schmiederohlinge für die anschließende Wärmebehandlung und Bearbeitung herstellen.
- Das Verfahren eignet sich besonders für wiederkehrende Produktionsmengen. Geometrie, Werkstoff, mechanische Anforderungen, Bauteilgröße, Werkzeugkosten und Jahresbedarf sollten vor der Verfahrenswahl bewertet werden.
- Fallhammerschmieden und Pressschmieden unterscheiden sich in der Krafteinleitung. Welches Verfahren geeignet ist, hängt vom konkreten Bauteil und den verfügbaren Fertigungsmöglichkeiten ab.
- Viele OEM-Schmiedeteile benötigen zusätzliche Fertigungsschritte. Wärmebehandlung, CNC-Bearbeitung und Prüfung sollten deshalb bereits bei der Auslegung des Schmiederohlings berücksichtigt werden.
Was ist Fallhammerschmieden?
Beim Fallhammerschmieden wird ein erwärmtes Werkstück durch wiederholte Hammerschläge schrittweise in die Kavitäten eines Gesenks umgeformt. Bei der Gesenkfertigung nähert sich das Material mit jedem Schlag der vorgesehenen Schmiedegeometrie.
Fallhammerschmieden wird häufig für das Gesenkschmieden (Closed Die Forging) eingesetzt. Die beiden Begriffe beschreiben jedoch nicht exakt dasselbe: Der Fallhammer bezeichnet die Art der Krafteinleitung beziehungsweise die Maschine, während Gesenkschmieden das Umformprinzip mit formgebenden Gesenken beschreibt.
Je nach Bauteilgeometrie kann das Werkstück mehrere Stufen wie Vorformen, Vorschmieden und Fertigschmieden durchlaufen. Diese Schritte unterstützen eine kontrollierte Materialverteilung und Gesenkfüllung.
Bei OEM-Projekten sollte das Schmieden als Bestandteil der gesamten Fertigungskette betrachtet werden. Der Schmiederohling muss bereits die erforderlichen Bearbeitungszugaben und geometrischen Voraussetzungen für Wärmebehandlung und spätere CNC-Bearbeitung berücksichtigen.
Weitere Informationen zu Gesenkauslegung, Materialfluss und Schmiedeteilfertigung finden Sie auf unserer Seite Closed Die Forging.
Wie hängen Fallhammerschmieden, Hammerschmieden und Gesenkschmieden zusammen?
Beim Hammerschmieden wird Metall durch Schlagenergie plastisch umgeformt. Das Fallhammerschmieden ist eine Form des Hammerschmiedens, bei der mehrere Schläge das erwärmte Werkstück schrittweise formen.
Gesenkschmieden beschreibt dagegen ein Verfahren, bei dem der Werkstoff innerhalb formgebender Gesenkkavitäten fließt.
Ein Gesenkschmiedeteil kann deshalb auf einem Fallhammer hergestellt werden. Für das Gesenkschmieden können jedoch auch Schmiedepressen oder andere geeignete Anlagen eingesetzt werden.
Für OEM-Projekte bedeutet dies: Das Fertigteil und seine technischen Anforderungen sollten die Verfahrenswahl bestimmen – nicht die Vorgabe einer bestimmten Schmiedemaschine.
Wie funktioniert der Fallhammerschmiedeprozess?
Ein zuverlässiger Fallhammerschmiedeprozess beginnt bereits vor dem ersten Hammerschlag. Werkstoffgüte, Rohteilgewicht, Erwärmungstemperatur, Gesenkauslegung und Schmiedefolge beeinflussen den Materialfluss und die Reproduzierbarkeit des Schmiederohlings.
Der Stahl wird auf das erforderliche Rohteilgewicht zugeschnitten und auf Schmiedetemperatur erwärmt. Falls erforderlich, wird das Material vorgeformt. Anschließend bringen wiederholte Hammerschläge den Werkstoff in die Gesenkkavitäten.
Nach dem Schmieden wird überschüssiger Grat entfernt. Bei fertig bearbeiteten OEM-Komponenten folgen – abhängig von der Zeichnung – Wärmebehandlung, CNC-Bearbeitung und Qualitätsprüfung.
Vom Stahlrohling zum fertigen OEM-Bauteil
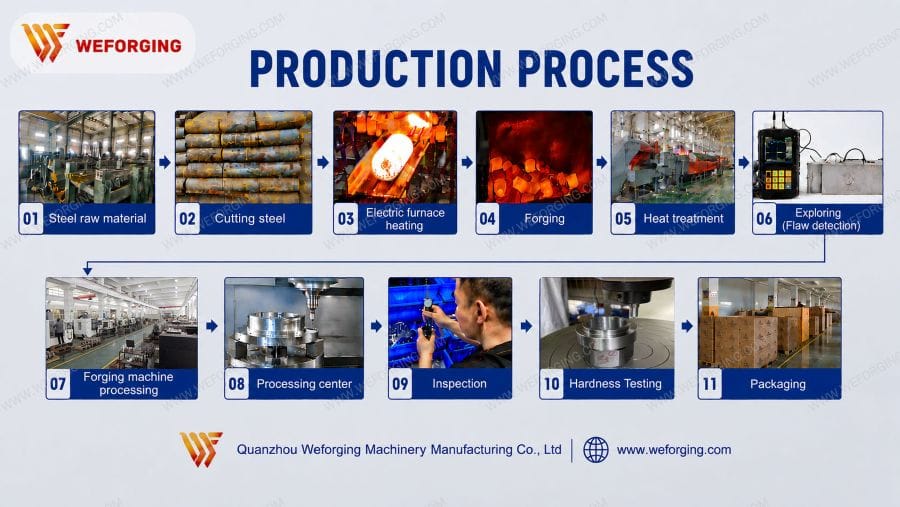
Eine typische integrierte Fertigungsroute kann folgendermaßen aussehen:
Materialprüfung → Zuschnitt → Erwärmen → Vorformen → Fallhammerschmieden → Entgraten → Wärmebehandlung → CNC-Bearbeitung → Prüfung → Fertigteil
Nicht jedes Bauteil benötigt jeden Prozessschritt. Die genaue Reihenfolge hängt von Werkstoff, Geometrie und Zeichnungsanforderungen ab.
Bei Weforging können Anforderungen an Wärmebehandlung, Bearbeitung und Prüfung bereits bei der Entwicklung des Schmiederohlings und der Werkzeuge berücksichtigt werden. Dadurch lassen sich die einzelnen Fertigungsschritte innerhalb einer abgestimmten Prozesskette koordinieren.
Welche Bauteile eignen sich für das Fallhammerschmieden?
Fallhammerschmieden eignet sich besonders für wiederkehrende Produktionsmengen, bei denen sich die Investition in bauteilspezifische Werkzeuge rechtfertigen lässt und die Geometrie von einem vorgeformten Schmiederohling profitiert.
Typische Bauteile sind unter anderem Zahnradrohlinge, Wellen, Kupplungsteile, Flansche, Halterungen, Verbindungselemente, Bolzen und andere belastete Industriekomponenten.
In Antriebssystemen können geschmiedete Rohlinge beispielsweise für Zahnräder, Getriebewellen und Antriebskomponenten eingesetzt und anschließend präzisionsbearbeitet werden. Im Bergbau und Schwermaschinenbau kommt das Verfahren für Bauteile infrage, die je nach Zeichnungs- und Werkstoffanforderungen hohen mechanischen Belastungen ausgesetzt sind.
Nicht jedes Bauteil sollte jedoch geschmiedet werden. Bei sehr kleinen Stückzahlen, einfachen Geometrien oder einem hohen Anteil spanend herzustellender Merkmale kann die Fertigung aus Stangenmaterial wirtschaftlicher sein.
Fallhammerschmieden ist besonders interessant, wenn:
- wiederkehrende Stückzahlen die Werkzeugkosten rechtfertigen,
- ein vorgeformter Schmiederohling die Materialausnutzung verbessert,
- Querschnittsänderungen oder belastete Bereiche sinnvoll im Gesenk geformt werden können,
- die mechanischen Anforderungen eine Schmiedelösung unterstützen,
- die anschließende CNC-Bearbeitung auf einem definierten Schmiederohling aufgebaut werden kann.
Diese bauteilspezifische Verfahrensauswahl ist unter anderem für Schmiedeteile im Bergbau & Gebirgssicherung, Schwermaschinenbau und anderen industriellen Anwendungen relevant.
Fallhammerschmieden vs. Pressschmieden
Sowohl Fallhammerschmieden als auch Pressschmieden können für die Herstellung von Gesenkschmiedeteilen eingesetzt werden. Der wesentliche Unterschied liegt in der Art, wie die Umformkraft auf das Werkstück übertragen wird.
| Kriterium | Fallhammerschmieden | Pressschmieden |
|---|---|---|
| Krafteinleitung | Wiederholte Schlagenergie | Kontinuierlicher bzw. kontrollierter Pressdruck |
| Werkstoffumformung | Schnell durch aufeinanderfolgende Schläge | Progressiv während des Presshubs |
| Gesenkfüllung | Durch mehrere Hammerschläge | Kontrolliert über den Presshub |
| Umformvorgang | Mehrere Schläge können eine Gravur vollständig füllen | Umformung durch kontrollierte Pressbewegung |
Keines der beiden Verfahren ist grundsätzlich für jedes Bauteil besser. Bei OEM-Komponenten sollte die Auswahl anhand der Fertigteilzeichnung, des erforderlichen Materialflusses, der Produktionsmenge, der Bauteilgröße und der verfügbaren Anlagenkapazität erfolgen.
OEM-Einkäufer sollten deshalb zunächst die Anforderungen an das fertige Bauteil definieren, bevor Fallhammer oder Presse als Fertigungsverfahren festgelegt werden.
Warum benötigen fallhammergeschmiedete Bauteile CNC-Bearbeitung?
CNC-Bearbeitung wird erforderlich, wenn die Fertigteilzeichnung Präzisionsmerkmale oder Toleranzen vorgibt, die nicht direkt durch das Schmieden hergestellt werden können.
Das Schmieden erzeugt die grundlegende Bauteilgeometrie und verteilt das Material in die gewünschte Form. Die CNC-Bearbeitung stellt anschließend präzise Funktionsflächen und Abmessungen her.
Typische Bearbeitungsmerkmale sind:
- Präzisionsbohrungen
- Innen- und Außengewinde
- Lager- und Dichtflächen
- Bezugs- und Positionierflächen
- montagekritische Merkmale mit engen Toleranzen
Die Bearbeitungsanforderungen sollten deshalb bereits vor der endgültigen Auslegung des Schmiedegesenks berücksichtigt werden. Bearbeitungszugaben, Bezugsflächen und Spannmöglichkeiten können die Geometrie des Schmiederohlings beeinflussen.
Bei OEM-Projekten hilft eine koordinierte Fertigung aus Schmieden und CNC-Bearbeitung, den Schmiederohling, die Bearbeitungszugaben und die Anforderungen der Fertigteilzeichnung bereits vor Serienfreigabe aufeinander abzustimmen.
Welche Angaben benötigen OEM-Einkäufer für eine Schmiedeteil-Anfrage?
Eine Anfrage für ein kundenspezifisches Schmiedeteil sollte die Anforderungen an das fertige Bauteil definieren – nicht nur den Schmiedeprozess.
Zeichnung, Werkstoff, mechanische Eigenschaften, Wärmebehandlung, Bearbeitung, Prüfung und erwartete Stückzahl können die Fertigungsroute beeinflussen.
| Anforderung | Erforderliche Angaben |
|---|---|
| Werkstoff | Werkstoffgüte und anzuwendende Spezifikation |
| Mechanische Eigenschaften | Zugfestigkeit, Streckgrenze, Härte und ggf. Kerbschlagarbeit |
| Wärmebehandlung | Geforderter Zustand bzw. Zielwerte |
| Zeichnung & Abmessungen | Fertigteilzeichnung, kritische Maße, Toleranzen und Bezugselemente |
| CNC-Bearbeitung | Fertigbearbeitete Merkmale und Bearbeitungszugaben |
| Oberfläche | Beschichtung, Korrosionsschutz oder andere Oberflächenanforderungen |
| Prüfung | Maßprüfung und erforderliche mechanische Prüfungen |
| Stückzahl | Prototypenmenge, Losgröße und erwarteter Jahresbedarf |
| Rückverfolgbarkeit | Materialcharge, Produktionslos, Wärmebehandlungs- und Prüfprotokolle |
Ist das Fertigungsverfahren noch nicht festgelegt, sollte die Fertigteilzeichnung den Ausgangspunkt bilden. Der Hersteller kann damit Schmiedbarkeit, Bearbeitungszugaben, Werkzeuganforderungen und die geeignete Fertigungsroute vor Angebotserstellung und Werkzeugbau bewerten.
Wie werden fallhammergeschmiedete Bauteile geprüft?
Geschmiedete Bauteile sollten anhand der in Zeichnung und Anwendung definierten Werkstoff-, mechanischen und maßlichen Anforderungen geprüft werden.
Der Prüfplan richtet sich deshalb nach dem jeweiligen Bauteil und sollte nicht pauschal für jedes Schmiedeteil identisch sein.
Typische Prüfungen umfassen:
- Werkstoffprüfung: Werkstoffidentifikation und gegebenenfalls chemische Analyse
- Mechanische Prüfung: Härte, Zugfestigkeit, Streckgrenze und Kerbschlagprüfung nach Vorgabe
- Maßprüfung: kritische Abmessungen, Toleranzen und bearbeitete Merkmale
- Funktionslehren: Gewindelehren oder bauteilspezifische Prüflehren
- 3D-Koordinatenmessung (CMM): kritische Geometrien, Positionen und Maßbeziehungen
Wenn Rückverfolgbarkeit gefordert ist, können Materialcharge, Produktionslos, Wärmebehandlungsdaten und Prüfergebnisse dem fertigen Bauteil zugeordnet werden.
Ziel ist nicht eine möglichst große Anzahl von Prüfungen, sondern der Nachweis, dass der richtige Werkstoff verwendet wurde, die geforderten mechanischen Eigenschaften erreicht wurden und die Fertigteilgeometrie der Zeichnung entspricht.
Bei Weforging können Maßprüfung und mechanische Prüfungen mit Schmieden, Wärmebehandlung und CNC-Bearbeitung innerhalb derselben kontrollierten Fertigungsroute abgestimmt werden.
Vom Erstmuster zur Serienfertigung
Ein freigegebenes Erstmuster allein beweist noch nicht, dass der Fertigungsprozess für eine reproduzierbare Serienproduktion beherrscht wird.
Bei OEM-Projekten sollte die Erstmusterprüfung deshalb sowohl das fertige Bauteil als auch die zugrunde liegende Fertigungsroute berücksichtigen.
Bei Weforging kann die Erstteilprüfung bereits während der Fertigung durch den Maschinenbediener beginnen. Nach Fertigstellung erfolgt eine unabhängige Nachprüfung durch die Qualitätskontrolle. Sind mechanische Eigenschaften vorgeschrieben, werden entsprechende Proben vor der Serienfreigabe im Labor geprüft.
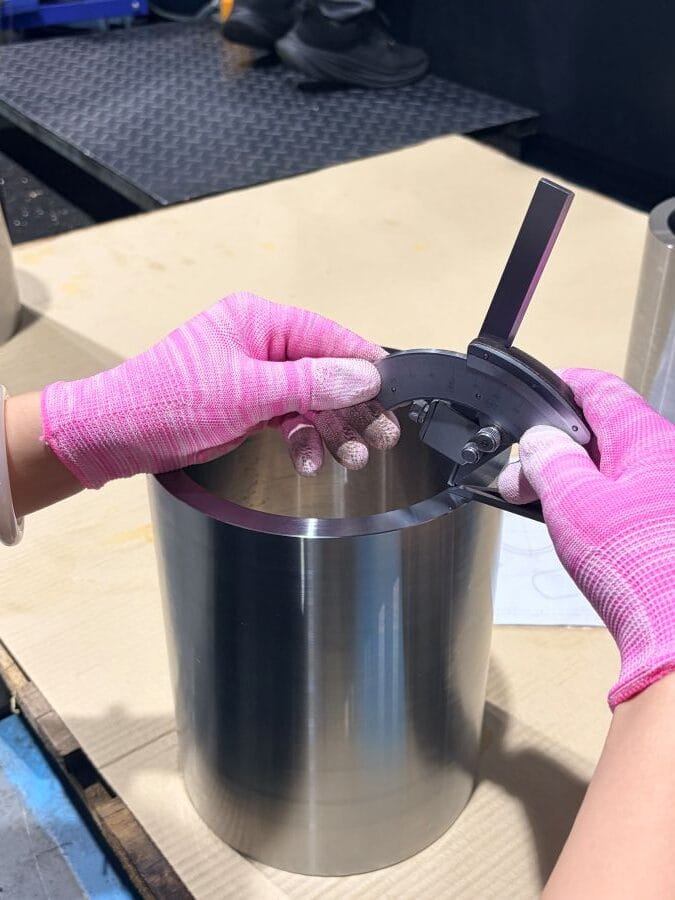
Stimmen Prüfergebnisse nicht überein, sollte die Produktion nicht einfach fortgesetzt werden. Messmethode, Prüfmittel, Bearbeitungsprogramm und Fertigungsprozess müssen zunächst überprüft und bei Bedarf korrigiert werden.
Nach der Freigabe bilden Erstmuster und zugehörige Prozessaufzeichnungen eine kontrollierte Referenz für spätere Produktionslose. Für OEM-Einkäufer bedeutet reproduzierbare Qualität daher nicht nur die Freigabe eines einzelnen Bauteils, sondern auch die Kontrolle des Prozesses, mit dem die folgenden Serien gefertigt werden.
Die richtige Fertigungsroute auswählen
Fallhammerschmieden kann eine geeignete Lösung für belastbare und reproduzierbare Industriekomponenten sein. Die Entscheidung sollte jedoch auf Bauteilgeometrie, Werkstoff, mechanischen Anforderungen und Produktionsmenge basieren und nicht pauschal für jedes Schmiedeteil getroffen werden.
Bei OEM-Projekten mit fertig bearbeiteten Komponenten sollten Schmieden, Wärmebehandlung, CNC-Bearbeitung und Prüfung als zusammenhängende Fertigungsroute geplant werden. Dadurch lässt sich der Übergang vom Schmiederohling zum fertig bearbeiteten Bauteil besser kontrollieren und die Wiederholbarkeit in der Serienfertigung unterstützen.
Weforging kann die komplette Fertigungsroute auf Grundlage der Fertigteilzeichnung bewerten. Für eine technische Prüfung können Zeichnung, Werkstoffanforderungen und erwartete Stückzahl bereitgestellt werden.