
Componenti per Riduttori: Problemi, Cause e Soluzioni
Un albero dentato può rispettare tutte le tolleranze dimensionali previste dal disegno e presentare comunque problemi durante il montaggio. Una possibile causa è il mancato allineamento tra la dentatura e le sedi dei cuscinetti rispetto ai riferimenti funzionali.
Problemi simili possono interessare anche corone dentate e altri componenti delle trasmissioni meccaniche.
Nei sistemi di trasmissione industriale, errori di oscillazione radiale, contatto irregolare tra i denti, variazioni del gioco e accoppiamenti non corretti possono dipendere da diversi fattori.
Per progettisti e costruttori OEM è importante distinguere i difetti geometrici dei componenti dagli errori di montaggio e dalle condizioni operative.
Questo articolo esamina i problemi più comuni dei componenti per riduttori e trasmissioni, le possibili cause e le soluzioni produttive legate a forgiatura, trattamenti termici, lavorazioni CNC e controlli dimensionali.
Punti chiave
Alberi dentati e corone dentate possono rispettare le tolleranze individuali e causare comunque problemi di montaggio se i riferimenti funzionali non sono controllati correttamente.
Errori di oscillazione radiale, contatto irregolare e variazioni del gioco tra i denti possono derivare dalla geometria delle sedi dei cuscinetti, da disallineamenti o dall’accumulo delle tolleranze.
Forgiatura, trattamenti termici e lavorazioni CNC devono essere pianificati insieme per limitare deformazioni e variazioni dimensionali.
I disegni OEM devono specificare riferimenti funzionali, accoppiamenti, tolleranze geometriche e requisiti di controllo.
Perché un albero dentato può superare i controlli ma creare problemi di montaggio?
Un albero dentato può risultare conforme durante il controllo dimensionale, ma presentare un’oscillazione radiale eccessiva della dentatura quando viene verificato rispetto alle sedi dei cuscinetti.
Una possibile causa è la differenza tra i riferimenti utilizzati durante la lavorazione, quelli adottati per il controllo e quelli effettivamente funzionali nel gruppo assemblato.
Riferimenti di lavorazione e riferimenti funzionali
Durante la produzione, un albero dentato può essere lavorato tra le punte, utilizzando come riferimento l’asse definito dai fori di centraggio.
Una volta montato, tuttavia, l’albero ruota attorno all’asse stabilito dalle superfici di supporto dei cuscinetti.
Se questi assi non coincidono entro le tolleranze previste, l’oscillazione della dentatura rispetto all’asse funzionale può risultare diversa da quella rilevata durante il controllo iniziale.
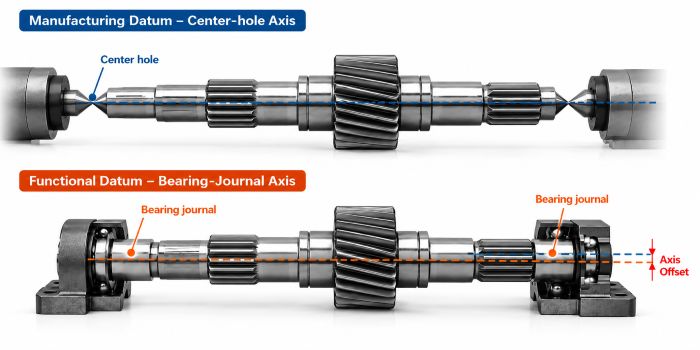
Il problema non dipende necessariamente dalla dentatura. Può essere introdotto durante la lavorazione delle sedi dei cuscinetti, in una successiva ripresa di lavorazione o attraverso un riferimento di misura non appropriato.
Nella lavorazione CNC di alberi dentati su disegno, le sequenze operative e le superfici di riferimento devono mantenere le relazioni geometriche richieste tra dentatura, sedi dei cuscinetti e superfici di appoggio.
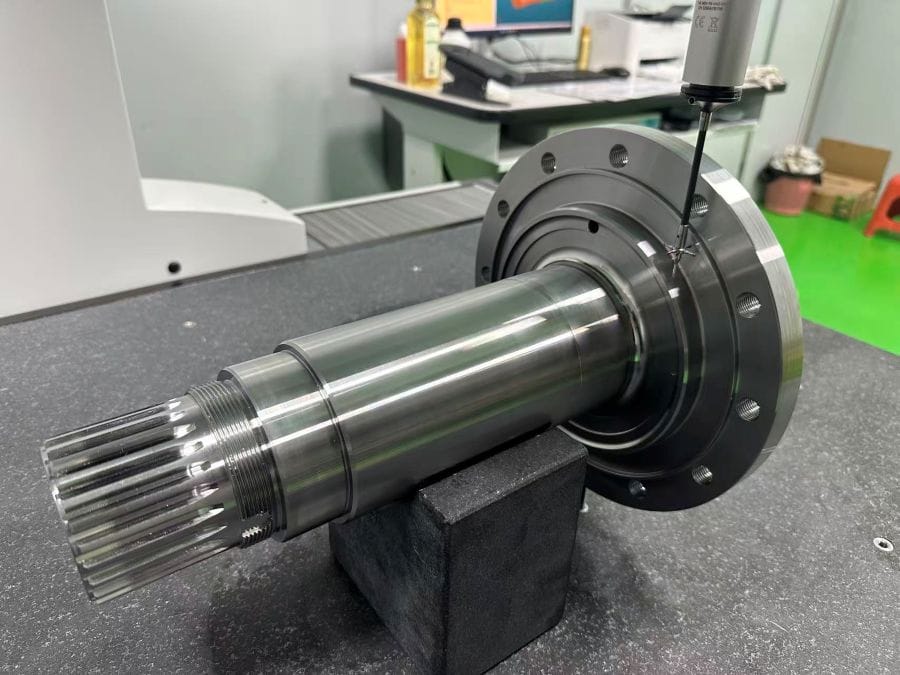
L’allineamento mediante comparatore può ridurre gli errori durante un secondo piazzamento. Il controllo finale deve comunque verificare le tolleranze dimensionali e geometriche rispetto ai riferimenti specificati nel disegno.
Quali sono le cause del disallineamento e del contatto irregolare tra i denti?
Un contatto non uniforme può manifestarsi con un’impronta concentrata verso un’estremità della fascia dentata, accompagnata in alcuni casi da vibrazioni, rumore o usura localizzata.
La causa non è necessariamente un errore nella lavorazione della dentatura.
Flessione dell’albero, posizione dei cuscinetti, allineamento della carcassa, errori della linea del dente e dilatazioni termiche possono modificare la distribuzione del carico.
Prima di intervenire sul processo produttivo, è necessario capire se il problema deriva dalla geometria dei componenti, dal montaggio o dalle condizioni di esercizio.
Come influiscono le sedi dei cuscinetti e la geometria della dentatura?
Negli alberi dentati, la posizione della dentatura rispetto alle sedi dei cuscinetti influisce sull’accoppiamento con l’ingranaggio corrispondente.
Nelle corone dentate, invece, il foro di centraggio e le superfici di appoggio possono determinare la posizione finale della dentatura dopo il montaggio.
Quando si rileva un contatto irregolare, è opportuno confrontare l’impronta di contatto e l’allineamento del gruppo con i risultati dei controlli dimensionali dei singoli componenti.
Per alberi dentati e corone dentate realizzati su disegno, i controlli di produzione devono comprendere, secondo le specifiche, la geometria delle sedi dei cuscinetti, le superfici di riferimento, l’oscillazione radiale e la precisione della dentatura.
Il controllo di questi elementi può ridurre gli errori di allineamento dovuti ai componenti, ma non può compensare un disallineamento della carcassa o una flessione eccessiva dell’albero sotto carico.
Perché il gioco tra i denti può cambiare dopo il montaggio?
Due ingranaggi possono rispettare le rispettive tolleranze di dentatura e presentare comunque un gioco inatteso dopo l’assemblaggio.
In alcuni casi, il gioco varia anche durante la rotazione.
Il gioco tra i denti non dipende soltanto dallo spessore del dente. Interasse, oscillazione radiale, posizione dei cuscinetti e tolleranze dei componenti accoppiati possono influenzare il risultato.
L’effetto dell’accumulo delle tolleranze sull’ingranamento
Consideriamo due ingranaggi montati su alberi separati.
Anche quando le dimensioni dei denti rientrano nelle specifiche, le variazioni nella posizione degli alberi, negli accoppiamenti dei cuscinetti e nelle dimensioni della carcassa possono modificare l’interasse effettivo.
Anche l’oscillazione radiale può contribuire alle variazioni del gioco durante la rotazione.
L’analisi dovrebbe quindi includere le misure della dentatura, l’oscillazione radiale, l’interasse e le quote di montaggio rilevanti.
Per il produttore dei componenti, è essenziale controllare le caratteristiche indicate nel disegno OEM e fornire risultati di misura riferiti ai corretti riferimenti geometrici.
Un gioco minimo non è sempre la soluzione migliore. Il valore richiesto dipende dal progetto della trasmissione, dalla temperatura di esercizio, dalla lubrificazione e dalle condizioni di carico.
Quali problemi possono derivare da accoppiamenti errati delle sedi dei cuscinetti?
Problemi nelle sedi dei cuscinetti possono manifestarsi attraverso segni di corrosione da sfregamento, aumenti anomali della temperatura o danneggiamento prematuro dei cuscinetti.
Questi sintomi non identificano una causa unica, ma l’accoppiamento tra cuscinetto e albero è uno degli elementi da verificare.
Un accoppiamento troppo libero può consentire movimenti indesiderati tra l’anello del cuscinetto e la superficie di montaggio. Un’interferenza eccessiva può invece influire sul gioco interno del cuscinetto.
La precisione produttiva non riguarda soltanto il diametro nominale della sede. Possono essere importanti anche:
Rotondità e cilindricità
Rugosità superficiale
Geometria degli spallamenti
Posizione e orientamento delle superfici di appoggio
Prima di modificare l’accoppiamento, occorre verificare le raccomandazioni del produttore del cuscinetto, le condizioni di carico e la configurazione di montaggio.
Per gli alberi dentati su disegno, la finitura CNC e il controllo dimensionale devono verificare le caratteristiche specificate delle sedi. Il controllo del primo pezzo permette di confermare il piazzamento e il metodo di misura prima della produzione ripetitiva.
Come influiscono i trattamenti termici e le lavorazioni CNC sulla stabilità dimensionale?
I trattamenti termici possono modificare la geometria dei componenti a causa di riscaldamento e raffreddamento non uniformi, trasformazioni microstrutturali e redistribuzione delle tensioni residue.
Anche le lavorazioni meccaniche successive possono provocare deformazioni quando l’asportazione di materiale libera tensioni interne.
Nelle corone dentate a parete sottile, queste variazioni possono influire su rotondità, oscillazione radiale e posizione delle superfici di montaggio. Le forze di serraggio e la ridotta rigidità del componente possono introdurre ulteriori deformazioni.
Confrontare le quote critiche prima e dopo le principali operazioni permette di individuare quando si verificano le variazioni dimensionali.
I risultati possono essere utilizzati per correggere la sequenza di lavorazione, il sistema di bloccaggio e il piano di controllo.
Controllo del trattamento termico e tracciabilità
Il solo controllo dimensionale non è sufficiente per verificare le caratteristiche richieste dopo il trattamento termico.
Quando è prescritta una profondità di indurimento superficiale, la verifica può essere eseguita su provini rappresentativi.
Presso Weforging, i provini vengono identificati e conservati insieme alla documentazione del lotto corrispondente, a supporto della tracciabilità del materiale e del trattamento termico.
Vincoli di lavorazione delle corone dentate interne a parete sottile
Una corona dentata interna su disegno, destinata a un attuatore per il controllo della velocità a più stadi, mostra perché la fattibilità delle lavorazioni deve essere valutata prima della produzione.
La stozzatura della dentatura interna richiede spazio sufficiente per l’utensile e per il suo movimento operativo.
Allo stesso tempo, la dentatura deve rispettare la posizione prevista rispetto alle superfici di riferimento realizzate nelle operazioni precedenti.
Quando il componente presenta due sedi per cuscinetti, anche la loro relazione geometrica deve essere considerata durante il serraggio e la lavorazione.
Questi requisiti influenzano la progettazione delle attrezzature, la sequenza di taglio e la pianificazione dei controlli. Non possono essere risolti semplicemente scegliendo una macchina utensile più precisa.
Per i componenti ricavati da grezzi per ingranaggi forgiati, è necessario valutare insieme la geometria del grezzo, i sovrametalli di lavorazione e la sequenza dei trattamenti termici.
A seconda delle dimensioni, del materiale e della quantità richiesta, possono essere adatti lo stampaggio a caldo, la laminazione ad anello o altri processi di produzione dei grezzi.
Un grezzo forgiato non elimina automaticamente il rischio di deformazione. Il ciclo produttivo deve comunque consentire di raggiungere le tolleranze finali richieste.
Quali informazioni devono specificare gli OEM per i componenti delle trasmissioni?
Il disegno tecnico dovrebbe definire le caratteristiche che influenzano il funzionamento del gruppo, non soltanto le dimensioni dei singoli elementi.
Riferimenti funzionali, accoppiamenti e tolleranze geometriche chiaramente indicati permettono di pianificare lavorazioni e controlli in base all’applicazione prevista.
La tabella seguente collega i problemi più comuni alle informazioni che dovrebbero essere presenti nei disegni o nelle richieste di offerta.
Problema riscontrato | Informazioni richieste nel disegno o nella richiesta di offerta |
|---|---|
Oscillazione radiale eccessiva dopo il montaggio | Riferimenti funzionali, superfici delle sedi dei cuscinetti e tolleranze di oscillazione |
Contatto irregolare tra i denti | Classe di precisione della dentatura, superfici di riferimento e dati dell’ingranaggio accoppiato |
Variazione del gioco tra i denti | Specifiche della dentatura, dati dell’ingranaggio accoppiato, tolleranze critiche e interasse, quando necessario |
Danneggiamento delle sedi dei cuscinetti | Dimensioni delle sedi, accoppiamenti, tolleranze di forma, rugosità e specifiche dei cuscinetti |
Deformazione dopo le lavorazioni | Materiale, trattamento termico, tolleranze geometriche finali ed eventuali sovrametalli concordati |
Per una richiesta di produzione, gli OEM dovrebbero fornire anche la revisione del disegno, la quantità richiesta, lo stato di fornitura e la documentazione di controllo necessaria.
I componenti possono essere richiesti come grezzi forgiati, pezzi prelavorati o componenti finiti.
Per alberi dentati e corone dentate complessi, i disegni d’assieme e le informazioni sui componenti accoppiati aiutano Weforging a valutare la fattibilità della forgiatura, l’accessibilità degli utensili CNC e i requisiti di controllo prima della produzione.
Componenti per riduttori e trasmissioni realizzati su disegno OEM
Weforging produce alberi dentati, alberi di trasmissione, corone dentate e altri componenti meccanici su disegno del cliente.
In base alle esigenze del progetto, il processo produttivo integra forgiatura, trattamenti termici, lavorazioni CNC e controlli dimensionali.
I componenti possono essere forniti come grezzi forgiati, pezzi prelavorati o componenti completamente finiti.
Per geometrie complesse o accoppiamenti critici, le informazioni sul montaggio e sui componenti collegati permettono di valutare in anticipo la fattibilità produttiva e le modalità di controllo.
Inviateci i vostri disegni tecnici e i requisiti di produzione per una valutazione di fattibilità e un’offerta personalizzata.