
Getriebekomponenten: Probleme, Ursachen und Lösungen
Eine Zahnradwelle kann alle vorgegebenen Maßtoleranzen einhalten und dennoch beim Einbau Probleme verursachen. Ein möglicher Grund: Die Verzahnung und die Lagersitze sind nicht ausreichend auf die funktionsrelevanten Bezugsachsen abgestimmt. Ähnliche Schwierigkeiten können auch bei Zahnkränzen und anderen Getriebekomponenten auftreten.
In industriellen Antriebssystemen können Rundlaufabweichungen, ungleichmäßiger Zahnkontakt, schwankendes Zahnflankenspiel oder fehlerhafte Lagerpassungen verschiedene Ursachen haben.
Für Konstrukteure und OEM-Hersteller ist deshalb entscheidend, zwischen Bauteilfehlern, Montageabweichungen und betriebsbedingten Einflüssen zu unterscheiden.
Dieser Beitrag behandelt typische Probleme bei Getriebekomponenten und zeigt, welche Rolle Schmieden, Wärmebehandlung, CNC-Bearbeitung und Qualitätsprüfung bei der Fertigung nach Kundenzeichnung spielen.
Das Wichtigste auf einen Blick
Zahnradwellen und Zahnkränze können einzelne Maßtoleranzen erfüllen und trotzdem Montageprobleme verursachen, wenn funktionsrelevante Bezugsachsen nicht ausreichend berücksichtigt werden.
Rundlaufabweichungen, ungleichmäßiger Zahnkontakt und schwankendes Zahnflankenspiel können durch Lagersitzgeometrie, Fluchtungsfehler oder Toleranzketten entstehen.
Schmieden, Wärmebehandlung und CNC-Bearbeitung müssen aufeinander abgestimmt werden, um Maßänderungen und Verzug zu beherrschen.
OEM-Zeichnungen sollten Bezugsflächen, Passungen, Form- und Lagetoleranzen sowie die erforderlichen Prüfverfahren eindeutig festlegen.
Warum kann eine Zahnradwelle die Prüfung bestehen und trotzdem Montageprobleme verursachen?
Eine Zahnradwelle kann bei der Fertigungsprüfung innerhalb der vorgegebenen Toleranzen liegen, nach dem Einbau jedoch einen erhöhten Rundlauf aufweisen.
Eine mögliche Ursache liegt in unterschiedlichen Bezugsachsen bei Fertigung, Prüfung und späterem Betrieb.
Fertigungsbezug und Funktionsbezug: Wo liegt der Unterschied?
Eine Zahnradwelle wird häufig zwischen Spitzen bearbeitet. Dabei dient die durch die Zentrierbohrungen definierte Achse als Fertigungsbezug.
Im eingebauten Zustand rotiert die Welle jedoch um die Achse ihrer Lagerzapfen. Stimmen beide Achsen nicht innerhalb der vorgegebenen Grenzen überein, kann der gemessene Rundlauf der Verzahnung vom ursprünglichen Prüfergebnis abweichen.
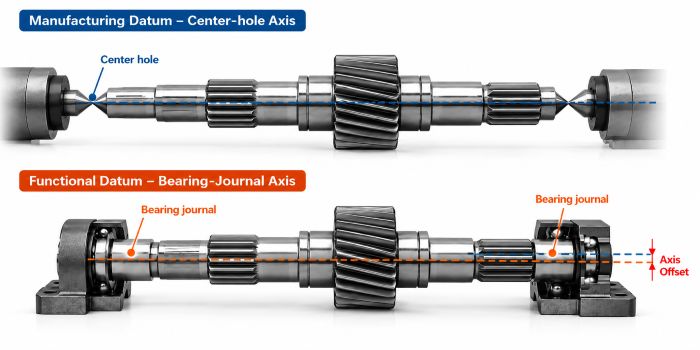
Vergleich der Bezugsachsen einer Zahnradwelle: Abweichungen zwischen Fertigungs- und Funktionsachse können den Rundlauf der Verzahnung beeinflussen.
Die Ursache muss dabei nicht im Verzahnungsprozess liegen. Auch die Bearbeitung der Lagerzapfen, ein späterer Spannvorgang oder ein ungeeigneter Prüfbezug kommen infrage.
Bei der CNC-Bearbeitung von kundenspezifischen Zahnradwellen müssen die festgelegten Beziehungen zwischen Verzahnung, Lagerzapfen und Anlageflächen erhalten bleiben.
Das Ausrichten mit einer Messuhr kann Umspannfehler reduzieren. Die abschließende Prüfung muss jedoch bestätigen, dass die geforderten Form- und Lagetoleranzen gegenüber den Zeichnungsbezügen eingehalten werden.
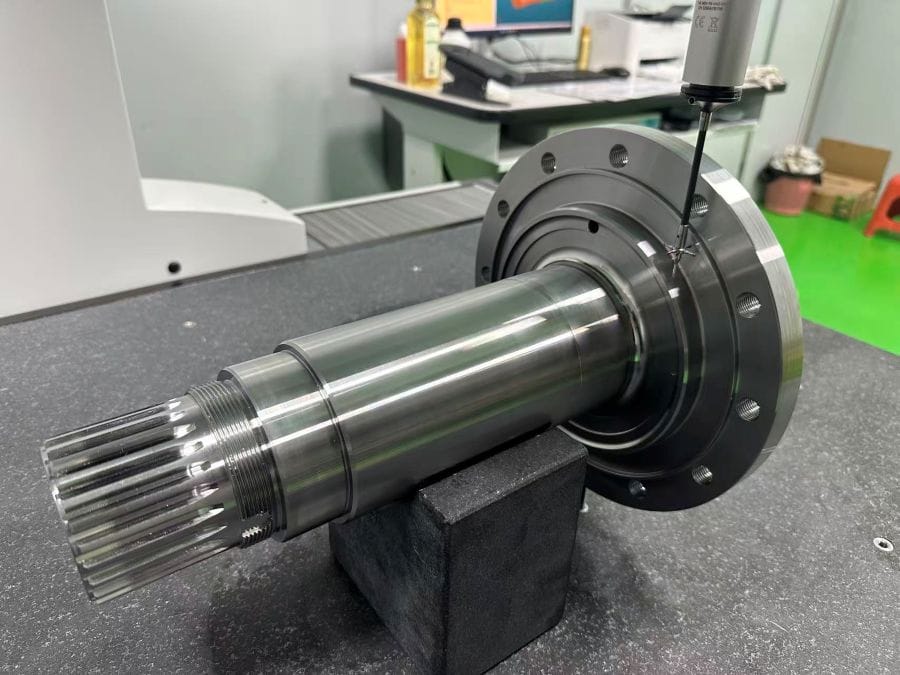
Koordinatenmessung einer kundenspezifischen Zahnradwelle zur Überprüfung kritischer Maße sowie Form- und Lagetoleranzen gemäß OEM-Zeichnung.
Was verursacht Fluchtungsfehler und ungleichmäßigen Zahnkontakt?
Ein ungleichmäßiges Tragbild zeigt sich häufig durch eine einseitige Belastung der Zahnflanken. Mögliche Folgen sind erhöhte Geräuschentwicklung, Schwingungen und lokaler Verschleiß.
Nicht immer liegt ein Fehler in der Verzahnungsbearbeitung vor.
Zu den möglichen Ursachen gehören Wellendurchbiegung, fehlerhafte Lagerpositionen, Gehäuseabweichungen, Flankenlinienabweichungen und thermische Verlagerungen.
Bevor Fertigungsparameter geändert werden, sollte geklärt werden, ob die Ursache in der Bauteilgeometrie, der Montage oder den Betriebsbedingungen liegt.
Einfluss von Lagersitzen und Verzahnungsgeometrie
Bei Zahnradwellen bestimmt die Lage der Verzahnung zu den Lagerzapfen wesentlich, wie die Zahnflanken mit dem Gegenrad in Eingriff kommen.
Bei Zahnkränzen beeinflussen insbesondere die Zentrierflächen und axialen Anlageflächen die Position der Verzahnung nach der Montage.
Tritt ein ungleichmäßiges Tragbild auf, sollten Konstrukteure die Kontaktverteilung, die Einbausituation und die Prüfergebnisse der Einzelkomponenten gemeinsam betrachten.
Für die Fertigung sind insbesondere folgende Merkmale relevant:
Geometrie und Lage der Lagersitze
Rundlauf der Verzahnung
Lage der axialen Anlageflächen
Vorgegebene Verzahnungsqualität
Eine präzise Bearbeitung und Prüfung dieser Merkmale kann bauteilbedingte Fluchtungsfehler reduzieren. Gehäuseabweichungen oder eine übermäßige Wellendurchbiegung unter Last lassen sich dadurch jedoch nicht ausgleichen.
Warum verändert sich das Zahnflankenspiel nach der Montage?
Zwei Zahnräder können ihre jeweiligen Verzahnungstoleranzen einhalten und nach der Montage trotzdem ein unerwartetes Zahnflankenspiel aufweisen.
Teilweise verändert sich das Spiel auch während einer vollständigen Umdrehung.
Das Zahnflankenspiel hängt nicht allein von der Zahndicke ab. Achsabstand, Rundlauf, Lagerpositionen und die Toleranzen der beteiligten Bauteile beeinflussen das Ergebnis.
Wie wirken sich Toleranzketten auf den Zahneingriff aus?
Werden zwei Zahnräder auf getrennten Wellen montiert, können Abweichungen der Wellenpositionen, Lagerpassungen und Gehäusemaße den tatsächlichen Achsabstand verändern.
Auch Rundlaufabweichungen können dazu führen, dass das Zahnflankenspiel über den Umfang schwankt.
Bei der Ursachenanalyse sollten deshalb nicht nur die Zahnmaße, sondern auch Rundlauf, Achsabstand und relevante Montageabmessungen überprüft werden.
Für den Komponentenhersteller bedeutet dies, die in der OEM-Zeichnung definierten Merkmale gegen die richtigen Bezüge zu prüfen und entsprechende Messnachweise bereitzustellen.
Wichtig: Ein möglichst kleines Zahnflankenspiel ist nicht automatisch die beste Lösung. Der erforderliche Bereich hängt von der Getriebekonstruktion, Betriebstemperatur, Schmierung und Belastung ab.
Welche Probleme entstehen durch fehlerhafte Lagersitzpassungen?
Probleme an Lagersitzen können sich durch Passungsrost, ungewöhnliche Temperaturentwicklung oder vorzeitige Lagerschäden bemerkbar machen.
Diese Symptome weisen nicht zwangsläufig auf einen einzelnen Fehler hin. Die Passung zwischen Lager und Welle gehört jedoch zu den wichtigen Prüfpunkten.
Eine zu lose Passung kann unerwünschte Relativbewegungen zwischen Lagerring und Lagersitz ermöglichen. Eine zu hohe Überdeckung kann dagegen die Lagerluft beeinflussen.
Neben dem Lagersitzdurchmesser sind häufig weitere Merkmale entscheidend:
Rundheit und Zylindrizität
Oberflächenrauheit
Geometrie der Wellenschultern
Rechtwinkligkeit und Lage der Anlageflächen
Bevor eine Passung geändert wird, sollten die Empfehlungen des Lagerherstellers, die Belastungsbedingungen und die tatsächliche Einbausituation geprüft werden.
Bei kundenspezifischen Zahnradwellen müssen CNC-Fertigbearbeitung und Maßprüfung diese Anforderungen berücksichtigen. Eine Erstmusterprüfung hilft, Bearbeitungsaufspannung und Messverfahren vor Beginn der Serienfertigung abzusichern.
Wie beeinflussen Wärmebehandlung und CNC-Bearbeitung die Maßhaltigkeit?
Bei der Wärmebehandlung können ungleichmäßige Erwärmung und Abkühlung, Gefügeumwandlungen sowie die Umverteilung von Eigenspannungen zu Maß- und Formänderungen führen.
Auch bei der anschließenden Zerspanung können sich Bauteile verformen, wenn durch den Materialabtrag vorhandene Eigenspannungen freigesetzt werden.
Besonders bei dünnwandigen Zahnkränzen können dadurch Rundheit, Rundlauf und die Lage von Montageflächen beeinflusst werden. Spannkräfte und eine geringe Bauteilsteifigkeit können zusätzlichen Verzug verursachen.
Ein Vergleich kritischer Maße vor und nach wichtigen Fertigungsschritten hilft, den Zeitpunkt solcher Veränderungen einzugrenzen. Daraus lassen sich Anpassungen der Bearbeitungsfolge, Spanntechnik und Prüfplanung ableiten.
Eine Maßprüfung allein bestätigt nicht den geforderten Wärmebehandlungszustand.
Ist eine bestimmte Einsatzhärtungstiefe vorgeschrieben, kann diese an geeigneten Prüfkörpern überprüft werden.
Bei Weforging werden entsprechende Prüfkörper gekennzeichnet und den zugehörigen Chargen- und Wärmebehandlungsunterlagen zugeordnet.
Fertigungsgrenzen bei dünnwandigen Innenzahnkränzen
Ein kundenspezifischer innenverzahnter Zahnkranz für einen mehrstufigen Stellantrieb zur Drehzahlregelung zeigt, warum die Bearbeitbarkeit bereits vor Produktionsbeginn geprüft werden sollte.
Beim Innenverzahnungsstoßen muss ausreichend Freiraum für das Werkzeug und seine Arbeitsbewegung vorhanden sein.
Gleichzeitig muss die Innenverzahnung in der vorgegebenen Lage zu den zuvor bearbeiteten Bezugsflächen gefertigt werden.
Besitzt das Bauteil zwei Lagersitze, müssen deren geometrische Beziehungen auch bei der Spannung und Bearbeitung berücksichtigt werden.
Diese Anforderungen beeinflussen die Vorrichtungskonstruktion, Bearbeitungsfolge und Prüfstrategie. Eine genauere Werkzeugmaschine allein löst diese Aufgaben nicht.
Bei Bauteilen aus geschmiedeten Zahnradrohlingen sollten Rohteilgeometrie, Bearbeitungsaufmaß und Wärmebehandlungsfolge gemeinsam bewertet werden.
Je nach Abmessungen, Werkstoff und Stückzahl kommen Gesenkschmieden, Ringwalzen oder andere Verfahren zur Herstellung der Rohlinge infrage.
Auch ein Schmiederohling kann sich während der weiteren Bearbeitung verziehen. Entscheidend ist deshalb eine Fertigungsplanung, mit der sich die geforderten Endtoleranzen zuverlässig erreichen lassen.
Welche Angaben benötigen OEM-Hersteller für Getriebekomponenten?
Eine technische Zeichnung sollte nicht nur einzelne Abmessungen enthalten, sondern auch die für die spätere Montage und Funktion entscheidenden Merkmale definieren.
Eindeutige Bezugsflächen, Passungen sowie Form- und Lagetoleranzen ermöglichen eine gezielte Planung von Bearbeitung und Qualitätsprüfung.
Die folgende Übersicht zeigt typische Probleme und die dazugehörigen Zeichnungs- oder Anfrageangaben.
Beobachtetes Problem | Erforderliche Zeichnungs- oder Anfrageangaben |
|---|---|
Erhöhter Rundlauf nach der Montage | Funktionsbezüge, Lagerzapfen als Bezugsmerkmale und zulässige Rundlaufabweichungen |
Ungleichmäßiges Tragbild | Verzahnungsqualität, Lage der Zentrier- und Anlageflächen sowie relevante Daten des Gegenrads |
Schwankendes Zahnflankenspiel | Verzahnungsdaten, Angaben zum Gegenrad, kritische Bauteiltoleranzen und gegebenenfalls Achsabstand |
Schäden am Lagersitz | Lagersitzabmessungen, Passungen, Formtoleranzen, Oberflächenrauheit und Lagerdaten |
Verzug nach der Bearbeitung | Werkstoff, Wärmebehandlung, zulässige Formabweichungen und vereinbarte Bearbeitungsaufmaße |
Für eine Fertigungsanfrage sollten OEM-Kunden zusätzlich den aktuellen Zeichnungsstand, die benötigte Stückzahl, den gewünschten Lieferzustand und die erforderlichen Prüfnachweise angeben.
Der Lieferzustand kann ein Schmiederohling, ein vorbearbeitetes Bauteil oder eine fertig bearbeitete Komponente sein.
Bei komplexen Zahnradwellen und Zahnkränzen helfen außerdem Baugruppenzeichnungen und Informationen zu Gegenbauteilen. Damit kann Weforging die Schmiedbarkeit, Werkzeugzugänglichkeit und Prüfbarkeit bereits vor Produktionsbeginn beurteilen.
Kundenspezifische Getriebekomponenten nach OEM-Zeichnung
Weforging fertigt kundenspezifische Zahnradwellen, Getriebewellen, Zahnkränze und weitere Getriebekomponenten nach Kundenzeichnung.
Je nach Projektanforderung werden Schmieden, Wärmebehandlung, CNC-Bearbeitung und Qualitätsprüfung aufeinander abgestimmt.
Die Lieferung ist als Schmiederohling, vorbearbeitetes Teil oder einbaufertige Komponente möglich.
Bei Bauteilen mit komplexer Geometrie oder engen Passungen unterstützen uns Baugruppenzeichnungen und Informationen zu Gegenbauteilen dabei, die Fertigungsmöglichkeiten und Prüfanforderungen frühzeitig zu beurteilen.
Senden Sie uns Ihre Zeichnungen und technischen Anforderungen für eine Fertigungsprüfung und ein individuelles Angebot.