
Componentes de Engranajes: Problemas y Soluciones
Un eje de engranaje puede cumplir todas las tolerancias dimensionales del plano y, aun así, presentar problemas durante el montaje. Una posible causa es que el dentado y los asientos de los rodamientos no mantengan la relación geométrica requerida respecto a los ejes funcionales.
Problemas similares pueden afectar a coronas dentadas y otros componentes de transmisión mecánica.
En los sistemas de transmisión industrial, las desviaciones radiales, el contacto irregular entre dientes, las variaciones del juego y los problemas de ajuste de los rodamientos pueden tener distintas causas.
Para los ingenieros y fabricantes OEM, identificar el origen de estas desviaciones permite determinar qué características requieren un mayor control durante la fabricación y cuáles deben revisarse durante el montaje.
Este artículo analiza los problemas más habituales de los componentes de engranajes y las medidas de forja, mecanizado CNC, tratamiento térmico e inspección utilizadas en la fabricación de piezas personalizadas según planos OEM.
Puntos clave
Los ejes de engranajes y las coronas dentadas pueden cumplir sus tolerancias individuales y causar problemas de montaje si no se controlan correctamente las referencias funcionales.
Las desviaciones radiales, el contacto irregular entre dientes y las variaciones del juego pueden estar relacionadas con los asientos de los rodamientos, la alineación o la acumulación de tolerancias.
La forja, el tratamiento térmico y el mecanizado CNC deben planificarse conjuntamente para controlar las deformaciones y los cambios dimensionales.
Los planos OEM deben definir las referencias funcionales, los ajustes, las tolerancias geométricas y los requisitos de inspección.
¿Por qué un eje de engranaje puede superar la inspección y causar problemas de montaje?
Un eje de engranaje puede superar la inspección respecto a sus referencias de fabricación y presentar una desviación radial excesiva del dentado cuando se comprueba respecto a los apoyos de los rodamientos.
Una posible causa es la diferencia entre las referencias utilizadas durante el mecanizado, la inspección y el funcionamiento real del componente.
Referencias de fabricación frente a referencias funcionales
Un eje de engranaje puede mecanizarse entre puntos, utilizando como referencia el eje definido por los agujeros de centrado.
Sin embargo, una vez instalado, el eje gira alrededor del eje establecido por sus superficies de apoyo en los rodamientos.
Si ambos ejes no coinciden dentro de los límites especificados, la desviación radial del dentado respecto al eje funcional puede ser diferente de la obtenida durante la inspección inicial.
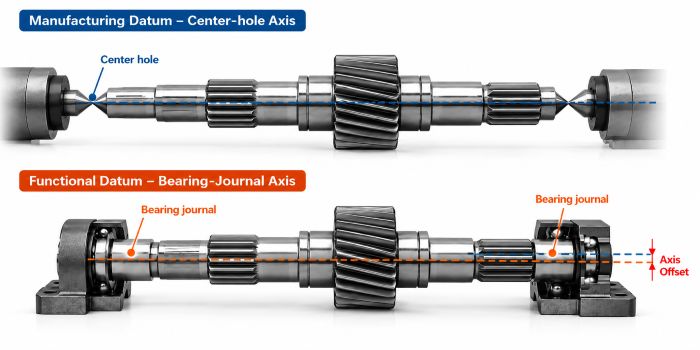
El problema no tiene por qué originarse durante el tallado de los dientes. También puede deberse al mecanizado de los asientos de los rodamientos, a una segunda sujeción o a una referencia de inspección inadecuada.
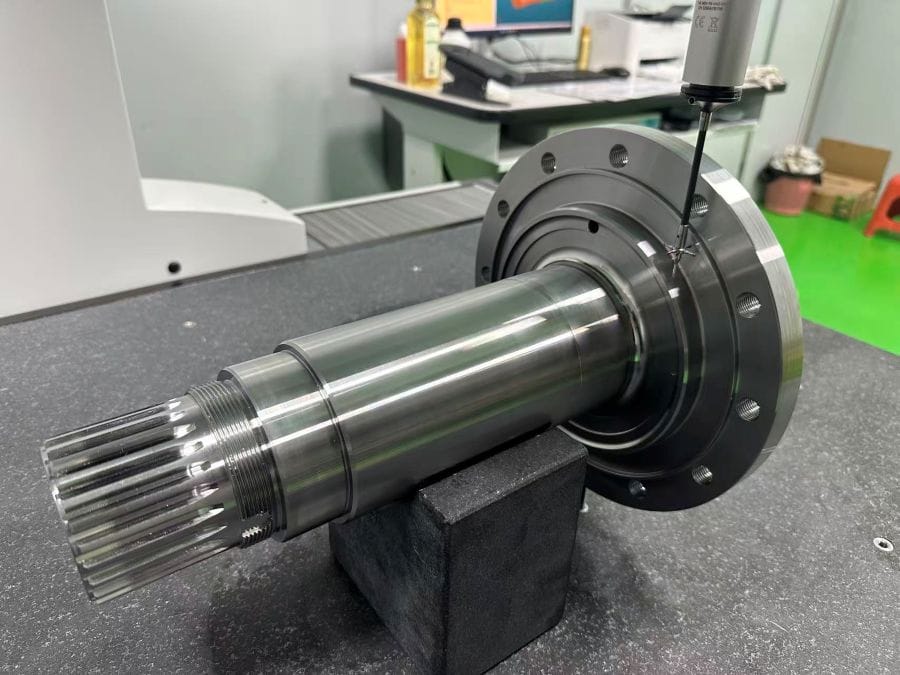
Durante el mecanizado CNC de ejes de engranajes personalizados, las secuencias de sujeción y las superficies de referencia deben mantener las relaciones geométricas especificadas entre el dentado, los apoyos de los rodamientos y las caras de posicionamiento.
La alineación mediante un reloj comparador puede reducir los errores de reposicionamiento. No obstante, la inspección final debe verificar las dimensiones y tolerancias geométricas respecto a las referencias indicadas en el plano.
¿Qué causa la desalineación y el contacto irregular entre dientes?
Un contacto irregular puede manifestarse mediante una huella concentrada hacia uno de los extremos del ancho del diente, acompañada en ocasiones de vibraciones, ruido o desgaste localizado.
La causa no siempre está en el tallado del engranaje.
La flexión del eje, la posición de los rodamientos, la alineación de la carcasa, las desviaciones de la línea del diente y los movimientos térmicos pueden modificar el patrón de contacto.
Antes de cambiar el proceso de fabricación, conviene determinar si el problema procede de la geometría de los componentes, del montaje o de las condiciones de funcionamiento.
Influencia de los asientos de los rodamientos y la geometría del dentado
En un eje de engranaje, la relación entre los apoyos de los rodamientos y la geometría del dentado influye en cómo engranan los dientes con la rueda correspondiente.
En una corona dentada, el diámetro de centrado y las caras de apoyo pueden determinar la posición final del dentado después del montaje.
Cuando se observa un contacto irregular, el fabricante OEM debe revisar la huella de contacto y la alineación del conjunto junto con los resultados de inspección de los componentes.
Para ejes de engranajes y coronas dentadas personalizados, los controles de fabricación deben incluir, según el plano, la geometría de los asientos, las superficies de posicionamiento, la desviación radial y los requisitos de precisión del dentado.
Controlar estas características ayuda a reducir los errores de alineación asociados a los componentes, aunque no puede compensar una carcasa desalineada o una flexión excesiva del eje bajo carga.
¿Por qué cambia el juego entre dientes después del montaje?
Dos engranajes pueden cumplir individualmente las especificaciones del dentado y presentar un juego inesperado después del montaje.
En algunos casos, la holgura también varía durante la rotación.
El juego entre dientes no depende únicamente del espesor del diente. La distancia entre centros, la desviación radial, la posición de los rodamientos y las tolerancias acumuladas de los componentes influyen en el resultado.
Cómo afecta la acumulación de tolerancias al engrane
Consideremos dos engranajes instalados sobre ejes diferentes.
Aunque las dimensiones de los dientes estén dentro de las especificaciones, las variaciones en la posición de los ejes, los ajustes de los rodamientos y las dimensiones de la carcasa pueden modificar la distancia efectiva entre centros.
La desviación radial también puede provocar variaciones del juego a lo largo de una vuelta.
Por tanto, la investigación debe incluir las medidas del dentado, la desviación radial, la distancia entre centros y las dimensiones relevantes del montaje.
Para el fabricante de componentes, el requisito principal es controlar las características definidas en el plano OEM y proporcionar resultados de inspección respecto a las referencias correctas.
Reducir el juego al mínimo no siempre es la solución adecuada. El intervalo necesario depende del diseño de la transmisión, la temperatura de funcionamiento, la lubricación y las condiciones de carga.
¿Qué problemas pueden causar los ajustes de los asientos de los rodamientos?
Los problemas en los asientos de los rodamientos pueden manifestarse mediante marcas de desgaste por micromovimientos, aumentos anormales de temperatura o daños prematuros en los rodamientos.
Estos síntomas no identifican una única causa, pero el ajuste entre el rodamiento y el eje es uno de los puntos que deben comprobarse.
Un ajuste demasiado holgado puede permitir movimientos no deseados entre el aro del rodamiento y su superficie de montaje.
Una interferencia excesiva también puede modificar el juego interno del rodamiento, dependiendo de su tipo y de las condiciones de servicio.
La precisión de fabricación va más allá del diámetro nominal del asiento. También pueden ser importantes:
Redondez y cilindricidad
Rugosidad superficial
Geometría de los hombros de apoyo
Posición y orientación de las superficies de referencia
Antes de modificar el ajuste, deben revisarse las recomendaciones del fabricante del rodamiento, las condiciones de carga y la disposición real del montaje.
En los ejes de engranajes personalizados, el acabado CNC y la inspección dimensional deben verificar las características especificadas de los asientos.
La inspección de la primera pieza permite confirmar el método de sujeción y medición antes de iniciar la producción repetitiva.
¿Cómo afectan el tratamiento térmico y el mecanizado a la estabilidad dimensional?
El tratamiento térmico puede modificar la geometría de los componentes debido al calentamiento y enfriamiento no uniformes, las transformaciones microestructurales y la redistribución de tensiones residuales.
El mecanizado posterior también puede provocar movimientos cuando la eliminación de material libera tensiones internas.
En las coronas dentadas de pared delgada, estos cambios pueden afectar a la redondez, la desviación radial y la posición relativa de las superficies de montaje.
Las fuerzas de sujeción y la baja rigidez de la pieza pueden introducir deformaciones adicionales.
Comparar las dimensiones críticas antes y después de las principales operaciones permite identificar cuándo aparecen los cambios dimensionales.
Los resultados ayudan a ajustar las secuencias de mecanizado, los sistemas de sujeción y los planes de inspección.
Verificación del tratamiento térmico y trazabilidad
La inspección dimensional por sí sola no confirma que el componente cumpla las condiciones especificadas de tratamiento térmico.
Cuando se requiere una determinada profundidad de capa endurecida, pueden utilizarse probetas representativas para su verificación.
En Weforging, estas probetas se identifican y conservan junto con los registros del lote correspondiente, manteniendo la trazabilidad del material y del tratamiento térmico.
Limitaciones de fabricación en coronas dentadas interiores de pared delgada
Una corona dentada interior personalizada, utilizada en un actuador de control de velocidad de varias etapas, muestra por qué es necesario evaluar la viabilidad del mecanizado antes de comenzar la producción.
El mortajado de los dientes interiores requiere espacio suficiente para la herramienta de corte y sus movimientos.
Al mismo tiempo, el dentado interior debe mecanizarse manteniendo la relación geométrica especificada con las superficies de referencia obtenidas en operaciones anteriores.
Cuando el componente incorpora dos alojamientos para rodamientos, también debe considerarse su relación geométrica durante la sujeción y el mecanizado.
Estos requisitos influyen en el diseño de los útiles, la secuencia de corte y la planificación de la inspección. No se resuelven simplemente utilizando una máquina herramienta de mayor precisión.
En componentes fabricados a partir de preformas forjadas para engranajes, deben evaluarse conjuntamente la geometría de la preforma, el sobrematerial de mecanizado y la secuencia del tratamiento térmico.
Según las dimensiones, el material y la cantidad requerida, pueden emplearse procesos de forja en matriz cerrada, laminación de anillos u otros métodos de fabricación de preformas.
Una preforma forjada no elimina por completo el riesgo de deformación. El proceso debe permitir alcanzar las tolerancias finales de forma fiable.
¿Qué deben especificar los fabricantes OEM para los componentes de engranajes?
El plano de un componente debe definir las características que influyen en el funcionamiento del conjunto, no únicamente las dimensiones individuales.
Las referencias funcionales, los ajustes y las tolerancias geométricas permiten planificar el mecanizado y la inspección según la aplicación prevista.
La siguiente tabla relaciona los problemas de montaje más habituales con la información que debería incluirse en los planos o solicitudes de oferta.
Problema observado | Requisitos del plano o solicitud de oferta |
|---|---|
Desviación radial excesiva después del montaje | Referencias funcionales, superficies de apoyo de los rodamientos y tolerancias de desviación radial |
Contacto irregular entre dientes | Requisitos de precisión del dentado, superficies de posicionamiento e información del engranaje acoplado |
Variación del juego entre dientes | Especificaciones del dentado, datos del engranaje acoplado, tolerancias críticas y distancia entre centros cuando corresponda |
Daños en los asientos de los rodamientos | Dimensiones de los asientos, ajustes, tolerancias de forma, rugosidad y especificaciones de los rodamientos |
Deformación después del procesamiento | Material, tratamiento térmico, tolerancias geométricas finales y sobremateriales acordados cuando corresponda |
Para solicitar una oferta de fabricación, los OEM también deben proporcionar la revisión del plano, la cantidad requerida, el estado de suministro y la documentación de inspección necesaria.
Los componentes pueden suministrarse como preformas forjadas, piezas premecanizadas o componentes completamente terminados.
En ejes de engranajes y coronas dentadas complejos, los planos de conjunto y la información sobre las piezas acopladas ayudan a Weforging a evaluar la viabilidad de la forja, el acceso de las herramientas CNC y los requisitos de inspección antes de la producción.
Componentes de engranajes personalizados según planos OEM
Weforging fabrica ejes de engranajes, ejes de transmisión, coronas dentadas y otros componentes mecánicos según los planos del cliente.
En función de los requisitos del proyecto, combinamos forja, tratamiento térmico, mecanizado CNC e inspección dentro del alcance de fabricación acordado.
Las piezas pueden suministrarse como preformas forjadas, componentes premecanizados o piezas completamente terminadas.
Para componentes con geometrías complejas o ajustes críticos, la información sobre el montaje y las piezas acopladas nos permite evaluar previamente la viabilidad de fabricación y los requisitos de control.
Envíenos sus planos y especificaciones técnicas para una evaluación de fabricación y un presupuesto personalizado.