
Componenti per robot industriali: dalla forgiatura alla lavorazione CNC
A cura del team tecnico Weforging | Aggiornato: ottobre 2026
I componenti per robot industriali, come alberi di giunzione, mozzi e flange, possono richiedere grezzi forgiati e lavorazioni CNC di precisione per soddisfare specifici requisiti meccanici e dimensionali. La scelta del processo produttivo dipende dalla geometria del componente, dal materiale e dalle condizioni di esercizio.
Per i componenti forgiati, i sovrametalli di lavorazione, le superfici di riferimento e la sequenza delle operazioni influenzano direttamente la precisione finale. Un coordinamento insufficiente tra forgiatura, trattamento termico e lavorazione CNC può aumentare il rischio di variazioni dimensionali.
Prima di avviare la produzione in serie, i progettisti OEM devono quindi valutare la geometria del grezzo, la stabilità dimensionale e i controlli sulle caratteristiche funzionali critiche. Queste verifiche contribuiscono a definire un processo ripetibile anche per le forniture successive.
Punti chiave
Scelta della forgiatura: geometria, carichi meccanici e volumi produttivi determinano l’idoneità del processo.
Progettazione del grezzo: sovrametalli e superfici di riferimento influenzano la precisione e la stabilità del piazzamento.
Pianificazione delle lavorazioni: trattamenti termici e lavorazioni CNC devono tenere conto delle sedi dei cuscinetti e delle superfici di montaggio.
Stabilità dimensionale: tensioni residue e asportazione non uniforme del materiale possono causare deformazioni.
Validazione OEM: quote critiche, tolleranze geometriche e condizioni di controllo devono essere verificate prima della produzione in serie.
Quando conviene utilizzare grezzi forgiati per i componenti dei robot industriali?
I grezzi forgiati sono indicati per i componenti dei robot industriali quando i carichi meccanici, la geometria e i volumi produttivi giustificano l’impiego della forgiatura.
Alberi di giunzione, mozzi e flange soggette a carichi elevati possono beneficiare di questo processo, purché siano rispettate le proprietà meccaniche richieste dal progetto.
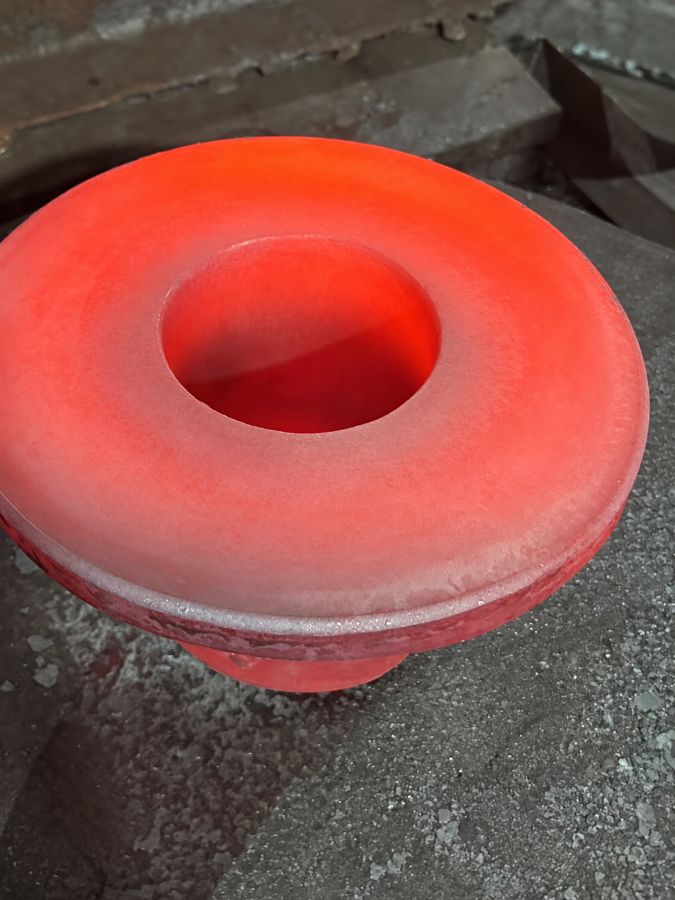
Per geometrie adatte e produzioni ripetitive, la forgiatura a stampo chiuso permette di ottenere grezzi prossimi alla forma finale, riducendo il materiale da asportare durante le successive lavorazioni CNC.
Tuttavia, non tutti i componenti robotici devono essere forgiati. La scelta va effettuata considerando il disegno tecnico, il materiale, le quantità previste e il costo complessivo di produzione.
Fattore produttivo | Valutazione per i progettisti OEM |
|---|---|
Carichi e proprietà del materiale | Resistenza meccanica, fatica e specifiche del materiale |
Geometria del componente | Possibilità di ottenere un grezzo vicino alla forma finale |
Volume produttivo | Costo degli stampi rispetto alle quantità previste |
Costo complessivo | Materiale, forgiatura e successive lavorazioni CNC |
Ad esempio, la forgiatura può essere adatta a un albero di giunzione soggetto a carichi elevati e prodotto in lotti ripetuti. Per un componente semplice richiesto in piccole quantità, la lavorazione meccanica da barra può risultare più economica.
Per una panoramica delle tipologie di componenti e dei processi produttivi, consulta la nostra guida ai componenti per robot.
Come la progettazione del grezzo forgiato influenza la lavorazione CNC di precisione
La geometria del grezzo forgiato influisce sulla precisione della lavorazione CNC attraverso i sovrametalli, la distribuzione del materiale e le superfici utilizzate per il posizionamento e il bloccaggio.
Per questo motivo, i requisiti della lavorazione finale devono essere considerati già durante la progettazione del grezzo. Una geometria non adeguata può aumentare i tempi di lavorazione e rendere più difficile il rispetto delle tolleranze critiche.
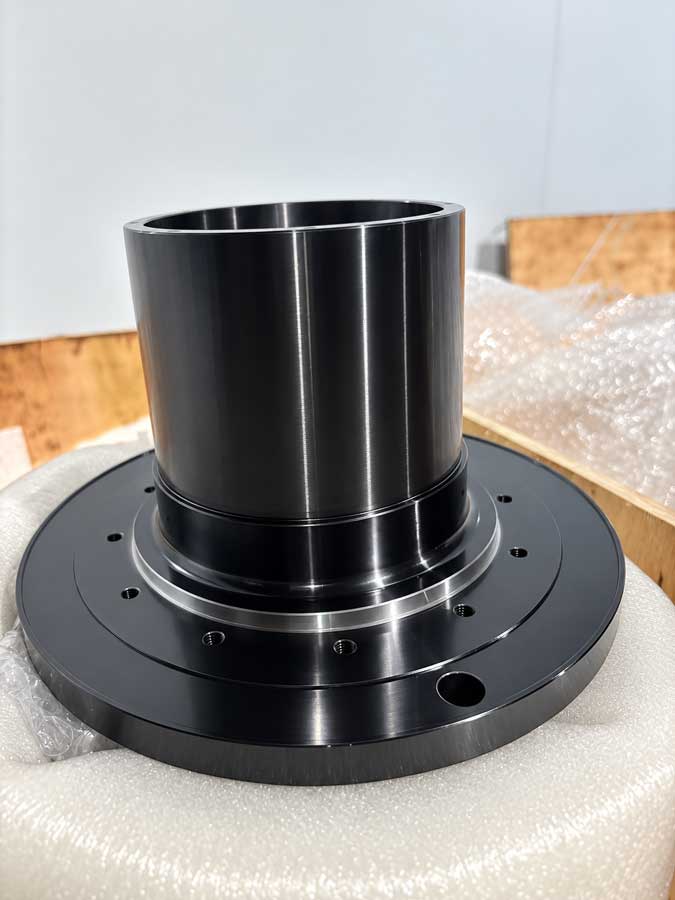
Le immagini seguenti mostrano un nucleo rotore per giunto robotico in due fasi produttive: il grezzo ottenuto mediante forgiatura a caldo e il componente finito dopo la lavorazione CNC.
Sovrametallo di lavorazione e distribuzione del materiale
Il sovrametallo deve tenere conto delle tolleranze di forgiatura, delle condizioni superficiali e dei requisiti indicati nel disegno tecnico.
Un sovrametallo insufficiente può impedire la completa lavorazione delle superfici funzionali. Al contrario, un sovrametallo eccessivo o distribuito in modo irregolare aumenta l’asportazione di materiale e può favorire deformazioni.
Per sedi dei cuscinetti, superfici di montaggio e alesaggi di precisione è quindi importante prevedere sovrametalli adeguati e, per quanto possibile, uniformi.
Superfici di posizionamento e riferimenti di lavorazione
Superfici di appoggio e bloccaggio adeguate consentono di mantenere stabile il componente durante la lavorazione CNC. I riferimenti utilizzati devono inoltre essere coerenti con quelli funzionali definiti nel disegno.
Ad esempio, una sede del cuscinetto può rispettare la tolleranza sul diametro ma presentare problemi di montaggio se la sua posizione rispetto al riferimento previsto non è corretta.
Nella progettazione di componenti forgiati su disegno occorre quindi valutare fin dall’inizio come il grezzo verrà posizionato, bloccato e lavorato.
Pianificare la lavorazione CNC in funzione dei trattamenti termici
La sequenza delle lavorazioni CNC deve essere definita considerando il materiale, i trattamenti termici e le tolleranze critiche del componente. Particolare attenzione va riservata alle sedi dei cuscinetti, agli alesaggi di precisione e alle superfici di montaggio.
I trattamenti termici possono modificare sia le proprietà del materiale sia le dimensioni del pezzo. La loro collocazione nel ciclo produttivo deve quindi essere coordinata con le operazioni di sgrossatura e finitura.
Durante la sgrossatura viene rimosso il materiale previsto, lasciando un sovrametallo sufficiente per le successive lavorazioni di precisione.
Le superfici funzionali critiche vengono generalmente finite dopo le operazioni che potrebbero modificarne la geometria.
Per i componenti a parete sottile può essere necessario un trattamento intermedio di distensione delle tensioni residue, in funzione del materiale e dei risultati della validazione del processo.
Coordinare i trattamenti termici con le lavorazioni CNC permette di controllare meglio le condizioni del materiale, le tolleranze finali e i requisiti di ispezione.
Perché le dimensioni possono cambiare dopo la lavorazione CNC?
I componenti robotici lavorati con precisione possono subire variazioni dimensionali o geometriche durante la lavorazione, dopo lo sbloccaggio dall’attrezzatura o nelle fasi successive.
Le cause più comuni comprendono la redistribuzione delle tensioni residue, l’asportazione non uniforme del materiale e le forze di serraggio.
I componenti a parete sottile sono particolarmente sensibili perché presentano una rigidità inferiore. Un alesaggio, ad esempio, può rispettare la tolleranza sul diametro durante il serraggio, ma mostrare errori di rotondità dopo il rilascio del pezzo.
Per limitare questi problemi, i tecnici possono modificare la sequenza delle operazioni, il sistema di bloccaggio o la strategia di asportazione del materiale.
In alcuni casi può essere utile introdurre un trattamento di distensione o un periodo di stabilizzazione, purché la scelta sia supportata dalla verifica del processo.
L’intervento correttivo deve affrontare la causa effettiva della deformazione, non limitarsi a una lavorazione aggiuntiva.
Caso applicativo: variazioni dimensionali nell'alesaggio di un rotore robotico
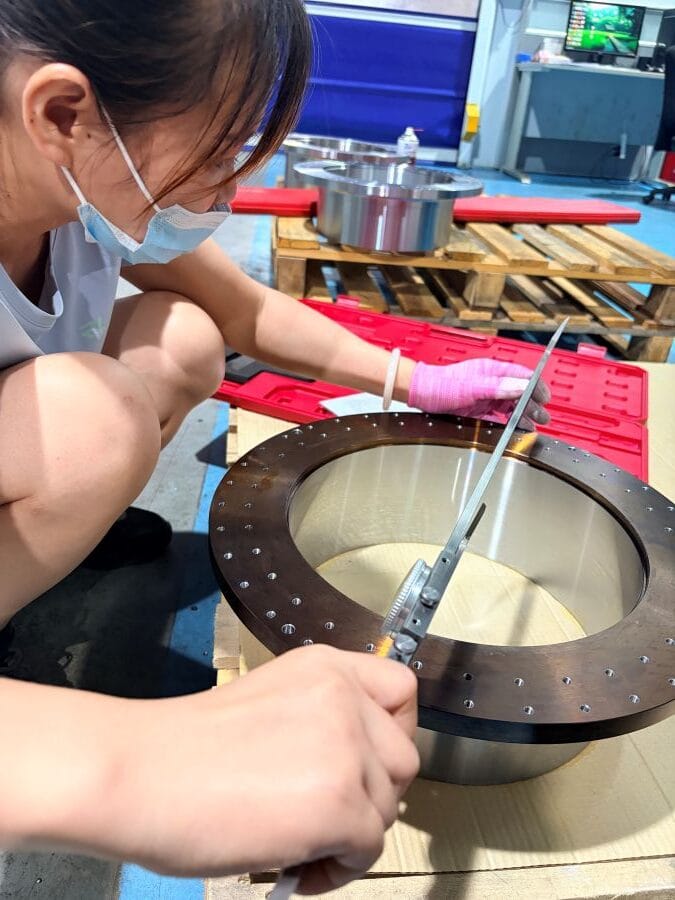
In un progetto Weforging relativo a un nucleo rotore per giunto robotico, la geometria a parete sottile ha reso particolarmente importante il controllo dell’alesaggio e della stabilità dimensionale.
La verifica non riguardava soltanto il diametro, ma anche la forma geometrica e il rapporto dell’alesaggio con le altre superfici funzionali.
La fotografia mostra una tecnica impegnata nella misurazione dell’alesaggio lavorato. Questo controllo fa parte della verifica dimensionale del componente.
Tuttavia, una singola misura del diametro non è sufficiente per confermare il rispetto di tutte le tolleranze geometriche.
La conformità deve essere valutata mediante strumenti e metodi di misura adeguati alle specifiche del disegno tecnico.
Questo caso evidenzia l’importanza di controllare non solo le quote dimensionali, ma anche gli eventuali errori di forma e posizione.
Ulteriori informazioni sono disponibili nella pagina dedicata ai Robot Joint Components.
Verifica delle caratteristiche critiche prima della produzione in serie
Prima della produzione in serie, i componenti per robot industriali devono essere verificati rispetto alle quote critiche, alle tolleranze geometriche e ai requisiti del materiale.
I controlli devono concentrarsi soprattutto sulle caratteristiche che influenzano l’assemblaggio e il funzionamento del componente.
Area di controllo | Requisiti di verifica |
|---|---|
Sedi dei cuscinetti | Diametro, tolleranze di forma e accoppiamenti |
Superfici rotanti | Oscillazione e tolleranze geometriche previste dal disegno |
Superfici di montaggio | Planarità, posizione e riferimenti di assemblaggio |
Condizioni del materiale | Proprietà meccaniche e risultati dei trattamenti termici |
Primo pezzo finito | Quote critiche e criteri di accettazione concordati |
Per i componenti complessi, una macchina di misura a coordinate (CMM) può verificare le relazioni geometriche tra diverse superfici funzionali. Il metodo di misura deve essere coerente con le tolleranze specificate nel disegno.
In Weforging, gli operatori effettuano controlli dimensionali durante la lavorazione del primo pezzo. Una volta completato il primo componente finito, gli addetti al controllo qualità eseguono una verifica indipendente.
Quando richiesto, il laboratorio effettua ulteriori prove per verificare le proprietà del materiale e i risultati dei trattamenti termici.
Questi controlli forniscono evidenze documentate della conformità prima del passaggio alla produzione in serie.
Validazione del processo produttivo per la produzione OEM
Un campione conforme non dimostra, da solo, che il processo produttivo sia stabile. Prima di autorizzare la produzione in serie, i progettisti OEM devono verificare che il ciclo produttivo possa rispettare i requisiti del disegno anche nei lotti successivi.
La validazione deve comprendere le specifiche del grezzo forgiato, i trattamenti termici, la sequenza delle lavorazioni, le tolleranze critiche e i metodi di controllo concordati.
Eventuali modifiche ai materiali, agli utensili o alle operazioni produttive devono essere valutate e gestite secondo i requisiti del progetto.
Per le forniture OEM continuative, la tracciabilità dovrebbe collegare i numeri di colata del materiale, i lotti produttivi, i registri dei trattamenti termici e i risultati delle ispezioni.
Quando previsto, la marcatura laser sul componente può facilitare l’identificazione e la tracciabilità del lotto.
Affidarsi a un unico fornitore per forgiatura e lavorazione CNC può ridurre il coordinamento tra aziende diverse.
È comunque fondamentale mantenere le condizioni produttive approvate, affinché gli ordini successivi possano essere realizzati e verificati secondo gli stessi requisiti.
Conclusioni
Per i componenti forgiati destinati ai robot industriali, la precisione dimensionale dipende dal coordinamento tra progettazione del grezzo, trattamenti termici e lavorazioni CNC. Identificare i rischi di deformazione e verificare le caratteristiche critiche prima della produzione in serie permette di definire un processo più controllato e ripetibile.
Per alberi di giunzione, mozzi, flange e altri componenti robotici su disegno, scopri le capacità produttive Weforging nella pagina Robot Joint Components.
Inviaci il tuo disegno tecnico, le specifiche del materiale e le quantità previste per una valutazione di fattibilità e un’offerta.