
Componentes para robots industriales: de la forja al mecanizado CNC
Por el equipo técnico de Weforging | Actualizado en octubre de 2026
Los componentes para robots industriales, como ejes de articulación, cubos y bridas, pueden requerir preformas forjadas y mecanizado CNC de precisión para cumplir determinadas exigencias mecánicas y dimensionales. La elección del proceso de fabricación depende de la geometría de cada pieza, el material y las condiciones de trabajo.
En los componentes forjados, los sobremetales de mecanizado, las superficies de referencia y la secuencia de fabricación influyen directamente en la precisión final. Una coordinación deficiente entre la forja, el tratamiento térmico y el mecanizado CNC puede provocar variaciones dimensionales.
Por ello, antes de iniciar la producción en serie, los ingenieros OEM deben evaluar el diseño de la preforma, la estabilidad dimensional y la inspección de las características críticas. Estas decisiones permiten establecer un proceso de fabricación controlado y repetible.
Puntos clave
Selección de la forja: la geometría, las cargas mecánicas y el volumen de producción determinan si conviene utilizar piezas forjadas.
Diseño de la preforma: los sobremetales y las superficies de referencia influyen en la precisión del mecanizado.
Planificación del proceso: el tratamiento térmico y el mecanizado deben considerar los alojamientos de rodamientos y las superficies de montaje.
Estabilidad dimensional: las tensiones residuales y la eliminación desigual de material pueden provocar deformaciones.
Validación OEM: las dimensiones críticas, las tolerancias geométricas y las condiciones de inspección deben verificarse antes de la producción en serie.
¿Cuándo conviene utilizar preformas forjadas en componentes para robots industriales?
Las preformas forjadas son adecuadas para componentes de robots industriales cuando las cargas mecánicas, la geometría y el volumen de producción justifican técnica y económicamente el proceso de forja.
Los ejes de articulación, cubos y bridas sometidos a cargas elevadas pueden beneficiarse de la forja, siempre que el proceso permita alcanzar las propiedades mecánicas especificadas.
Para geometrías adecuadas y series repetitivas, la forja en matriz cerrada permite obtener preformas próximas a la geometría final, reduciendo el material que debe eliminarse durante el mecanizado CNC posterior.
Sin embargo, no todos los componentes robóticos necesitan forjarse. La selección debe basarse en el plano técnico, los requisitos del material y el coste total de fabricación.
Factor de fabricación | Qué deben evaluar los ingenieros OEM |
|---|---|
Cargas y propiedades del material | Resistencia mecánica, fatiga y especificaciones del material |
Geometría de la pieza | Viabilidad de obtener una preforma cercana a la forma final |
Volumen de producción | Inversión en utillajes frente a las cantidades previstas |
Coste total | Consumo de material, coste de forja y mecanizado posterior |
Por ejemplo, la forja puede resultar adecuada para un eje de articulación sometido a cargas elevadas y fabricado en lotes repetitivos. En cambio, para una pieza sencilla solicitada en pequeñas cantidades, el mecanizado a partir de barra puede ser más económico.
Para conocer otras soluciones de fabricación, consulta nuestra guía sobre piezas para robots.
Cómo influye el diseño de la preforma forjada en el mecanizado de precisión
El diseño de una preforma forjada influye en la precisión del mecanizado CNC a través del sobremetal disponible, la distribución del material y las superficies utilizadas para el posicionamiento y la sujeción.
Por este motivo, los requisitos del mecanizado final deben considerarse antes de definir la geometría de la preforma. Un diseño inadecuado puede aumentar los tiempos de mecanizado y dificultar el cumplimiento de tolerancias estrictas.
Las siguientes fotografías muestran el núcleo del rotor de una articulación robótica en dos etapas: la preforma obtenida mediante forja en caliente y el componente terminado mediante mecanizado CNC.
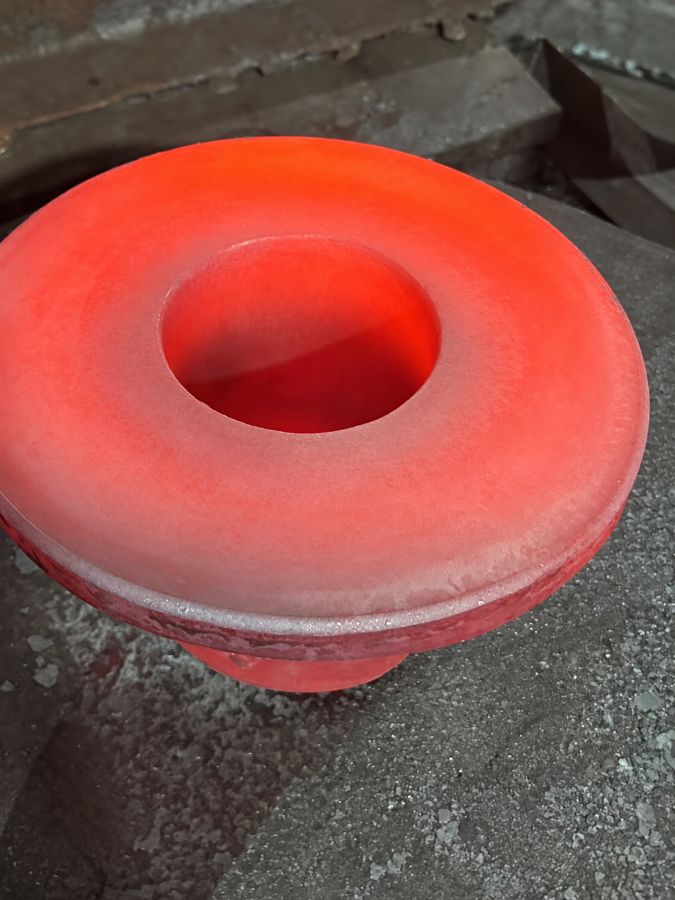
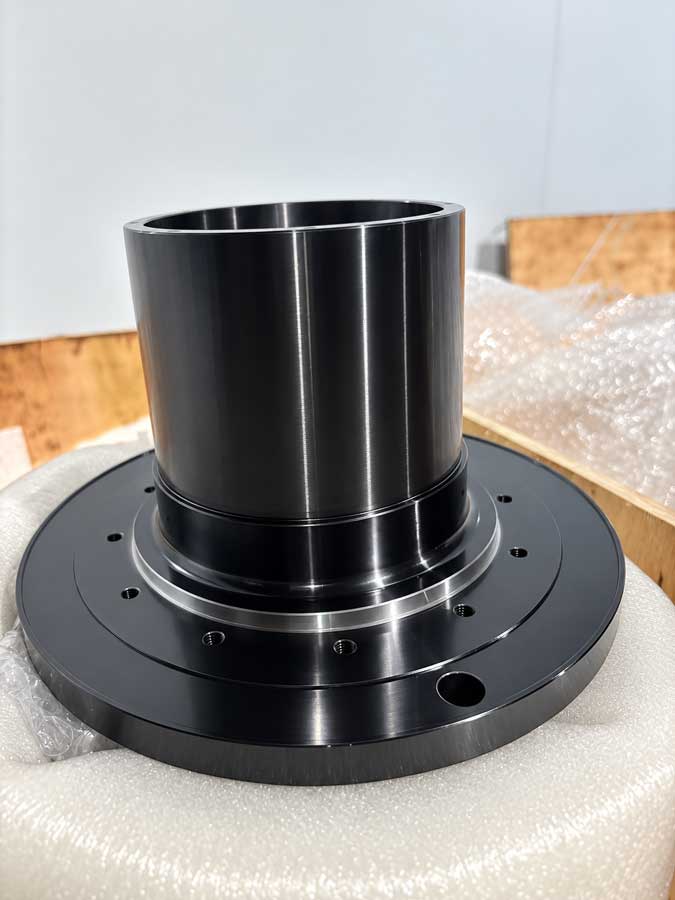
Sobremetal de mecanizado y distribución del material
El sobremetal debe tener en cuenta las tolerancias de forja, el estado superficial y los requisitos establecidos en el plano de fabricación.
Un sobremetal insuficiente puede impedir el mecanizado completo de las superficies funcionales. Por el contrario, un exceso de material o una distribución irregular aumenta el volumen de arranque de viruta y puede favorecer las deformaciones.
Para alojamientos de rodamientos, superficies de montaje y agujeros de precisión, conviene establecer sobremetales suficientes y, siempre que sea posible, equilibrados.
Superficies de sujeción y referencias de mecanizado
Las superficies de apoyo y sujeción adecuadas permiten mantener una posición estable durante el mecanizado CNC. Además, las referencias utilizadas deben ser coherentes con los requisitos funcionales del plano.
Por ejemplo, un alojamiento de rodamiento puede cumplir la tolerancia de diámetro y, aun así, presentar problemas de montaje si su posición respecto a la referencia especificada es incorrecta.
Durante el diseño de piezas forjadas a medida, los ingenieros deben considerar cómo se posicionará, sujetará y mecanizará la preforma para cumplir estos requisitos.
Planificación del mecanizado CNC y los tratamientos térmicos
La secuencia de mecanizado de los componentes para robots industriales debe considerar el estado del material, los tratamientos térmicos y las tolerancias críticas.
Es especialmente importante identificar las operaciones que puedan afectar a la geometría de los alojamientos de rodamientos, agujeros de precisión y superficies de montaje.
Los tratamientos térmicos pueden modificar tanto las propiedades del material como sus dimensiones. Por ello, deben coordinarse con las operaciones de desbaste y acabado.
Durante el desbaste se elimina el material previsto, manteniendo suficiente sobremetal para el mecanizado final.
Las superficies funcionales críticas suelen acabarse después de las operaciones que podrían alterar su geometría.
En componentes de pared delgada puede ser necesario introducir un tratamiento intermedio de alivio de tensiones, dependiendo del material y de los resultados de validación del proceso.
La coordinación entre el tratamiento térmico y los servicios de mecanizado CNC permite controlar mejor el estado del material, las tolerancias finales y los requisitos de inspección.
¿Por qué pueden cambiar las dimensiones después del mecanizado CNC?
Los componentes robóticos mecanizados con precisión pueden experimentar cambios dimensionales o geométricos durante el mecanizado, después de retirarlos del dispositivo de sujeción o en operaciones posteriores.
Entre las causas habituales se encuentran la redistribución de tensiones residuales, la eliminación desigual de material y las fuerzas de apriete.
Los componentes de pared delgada son especialmente sensibles debido a su menor rigidez. Por ejemplo, un agujero puede cumplir la tolerancia de diámetro mientras permanece sujeto y presentar errores de redondez después de liberar la pieza.
Para reducir estos riesgos, los ingenieros pueden modificar la secuencia de mecanizado, el método de sujeción o la estrategia de arranque de material.
En determinados casos también puede ser conveniente aplicar un tratamiento de alivio de tensiones o establecer un periodo de estabilización, siempre que los resultados de validación lo justifiquen.
La solución debe abordar la causa real de la deformación, en lugar de recurrir únicamente a operaciones adicionales de mecanizado.
Caso práctico: variaciones dimensionales en el agujero de un rotor robótico
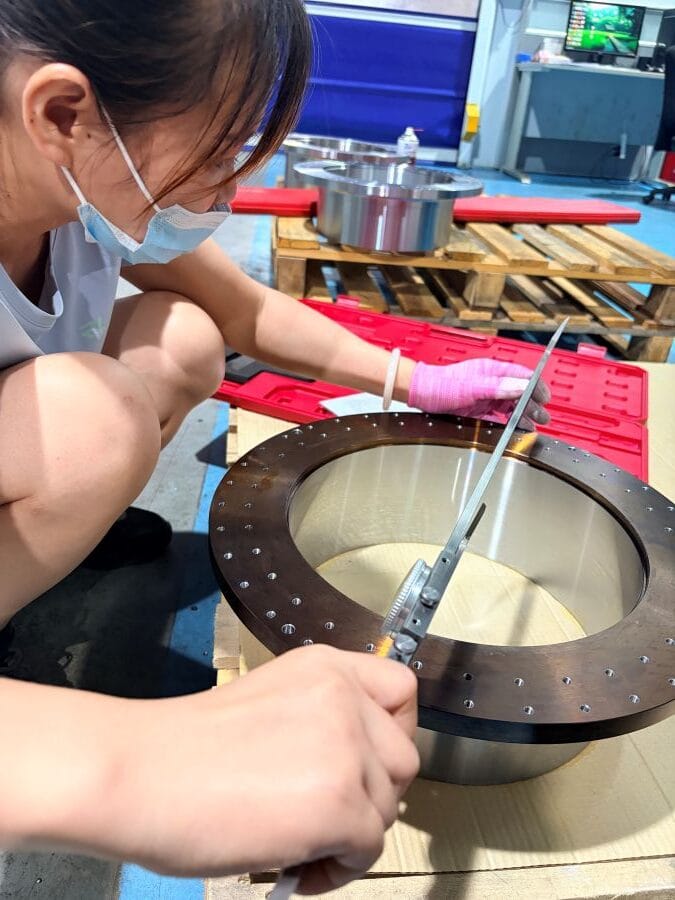
En un proyecto de Weforging para el núcleo del rotor de una articulación robótica, la geometría de pared delgada hizo especialmente importante controlar la precisión del agujero y su estabilidad dimensional.
La inspección debía considerar no solo el diámetro, sino también la forma geométrica y su relación con otras superficies funcionales.
La fotografía muestra a una técnica comprobando el agujero mecanizado mediante un instrumento de medición. Esta operación forma parte de la verificación dimensional del componente.
Sin embargo, una única medición del diámetro no permite demostrar el cumplimiento de todas las tolerancias geométricas aplicables.
La inspección debe utilizar métodos de medición adecuados a las especificaciones del plano, incluyendo las tolerancias de forma y posición cuando corresponda.
Este caso demuestra por qué el control de un agujero de precisión no debe limitarse a comprobar su diámetro.
Encontrarás más información sobre el proceso de fabricación en nuestra página de componentes para articulaciones robóticas.
Verificación de las características críticas antes de la producción en serie
Antes de iniciar la producción en serie, los componentes para robots industriales deben verificarse según las dimensiones críticas, las tolerancias geométricas y los requisitos del material establecidos en el plano.
La inspección debe centrarse en las características que afectan directamente al montaje, el ajuste y el funcionamiento de la pieza.
Área de inspección | Requisitos de verificación |
|---|---|
Alojamientos de rodamientos | Diámetro, tolerancias de forma y requisitos de ajuste |
Superficies giratorias | Desviación de giro y tolerancias geométricas del plano |
Superficies de montaje | Planitud, posición y relación con las referencias de montaje |
Estado del material | Propiedades mecánicas y resultados del tratamiento térmico |
Primera pieza terminada | Dimensiones críticas y criterios de aceptación acordados |
Para componentes complejos, las máquinas de medición por coordenadas (CMM) permiten verificar determinadas relaciones geométricas entre superficies funcionales. Los métodos de medición deben corresponder a las especificaciones del plano.
En Weforging, los operarios realizan controles dimensionales durante el mecanizado de la primera pieza. Una vez terminada, el personal de calidad efectúa una inspección independiente.
Cuando el proyecto lo requiere, el laboratorio también verifica las propiedades del material y los resultados del tratamiento térmico.
Estas comprobaciones proporcionan registros de conformidad antes de autorizar la producción en serie.
Validación del proceso de fabricación para la producción OEM
Una muestra conforme no garantiza por sí sola un proceso de fabricación estable. Antes de aprobar la producción en serie, los ingenieros OEM deben confirmar que el proceso seleccionado puede cumplir los requisitos del plano de forma repetible.
La validación debe incluir las especificaciones de la preforma forjada, el tratamiento térmico, la secuencia de mecanizado, las tolerancias críticas y los métodos de inspección acordados.
Los cambios de material, utillaje o proceso deben evaluarse y controlarse conforme a los requisitos del proyecto.
Para programas OEM de larga duración, la trazabilidad debe relacionar los números de colada del material, los lotes de fabricación, los registros de tratamiento térmico y los resultados de inspección.
Cuando se especifique, el marcado láser permite identificar las piezas y facilitar el seguimiento de los lotes.
Un proveedor que integre la forja y el mecanizado CNC puede reducir la coordinación entre distintos fabricantes.
Sin embargo, lo fundamental es mantener las condiciones de fabricación aprobadas para que los pedidos posteriores cumplan los mismos requisitos técnicos.
Conclusión
En los componentes forjados para robots industriales, la precisión dimensional depende de la coordinación entre el diseño de la preforma, los tratamientos térmicos y el mecanizado CNC. Identificar los riesgos de deformación y verificar las características críticas antes de la producción en serie permite establecer un proceso controlado y repetible.
Para ejes de articulación, cubos, bridas y otros componentes robóticos a medida, consulta nuestras capacidades de fabricación de Componentes para articulaciones robóticas.
Envíanos tus planos técnicos, las especificaciones del material y las cantidades previstas para evaluar la viabilidad de fabricación y preparar una oferta.