
Industrieroboter-Komponenten: Vom Schmiederohling zur CNC-Bearbeitung
Von Weforging Technical Team | Aktualisiert: Oktober 2026
Industrieroboter-Komponenten wie Gelenkwellen, Naben und Flansche müssen häufig hohe mechanische Anforderungen und enge Maßtoleranzen erfüllen. Je nach Bauteilgeometrie, Werkstoff und Einsatzbedingungen kann die Kombination aus Schmieden und präziser CNC-Bearbeitung eine geeignete Fertigungslösung sein.
Bei geschmiedeten Bauteilen beeinflussen Bearbeitungsaufmaße, Spannflächen und die Reihenfolge der Fertigungsschritte die erreichbare Genauigkeit. Werden Schmieden, Wärmebehandlung und CNC-Bearbeitung nicht ausreichend aufeinander abgestimmt, können Maßabweichungen entstehen.
Deshalb sollten OEM-Konstrukteure bereits vor Beginn der Serienfertigung die Rohteilgestaltung, die Maßstabilität und die Prüfung funktionskritischer Merkmale berücksichtigen. Ziel ist ein reproduzierbarer Fertigungsprozess für gleichbleibende Bauteilqualität.
Das Wichtigste auf einen Blick
Eignung des Schmiedens: Bauteilgeometrie, mechanische Belastung und Stückzahl bestimmen die Wahl des Fertigungsverfahrens.
Rohteilgestaltung: Bearbeitungsaufmaße und Spannflächen beeinflussen die Genauigkeit und Prozesssicherheit.
Fertigungsplanung: Wärmebehandlung und CNC-Bearbeitung müssen auf funktionskritische Passungen und Montageflächen abgestimmt sein.
Maßstabilität: Eigenspannungen und ungleichmäßiger Materialabtrag können Verformungen verursachen.
OEM-Freigabe: Kritische Maße, Form- und Lagetoleranzen sowie Prüfbedingungen müssen vor der Serienfertigung bestätigt werden.
Wann sind Schmiederohlinge für Industrieroboter-Komponenten sinnvoll?
Schmiederohlinge eignen sich besonders für mechanisch beanspruchte Roboterkomponenten, wenn Bauteilgeometrie, Werkstoffanforderungen und Stückzahlen den Schmiedeprozess wirtschaftlich und technisch rechtfertigen.
Gelenkwellen, Naben und hochbelastete Flansche können von geschmiedeten Rohteilen profitieren. Bei geeigneter Konstruktion lassen sich die geforderten mechanischen Eigenschaften erreichen und der Materialeinsatz gegenüber einer vollständigen Zerspanung reduzieren.
Für wiederkehrende Serien und geeignete Bauteilgeometrien ermöglicht das Gesenkschmieden die Herstellung konturennaher Rohlinge. Dadurch kann der Materialabtrag bei der anschließenden CNC-Bearbeitung verringert werden.
Allerdings ist Schmieden nicht für jedes Roboterbauteil erforderlich. Die Entscheidung sollte anhand der technischen Zeichnung, der Werkstoffanforderungen und der gesamten Fertigungskosten getroffen werden.
Entscheidungskriterium | Bewertung für OEM-Konstrukteure |
|---|---|
Mechanische Belastung | Festigkeit, Ermüdungsbeanspruchung und Werkstoffvorgaben |
Bauteilgeometrie | Eignung für eine konturennahe Schmiedekontur |
Produktionsmenge | Werkzeugkosten im Verhältnis zur geplanten Stückzahl |
Gesamtkosten | Materialeinsatz, Schmiedekosten und CNC-Nachbearbeitung |
Beispielsweise kann eine regelmäßig produzierte, hochbelastete Robotergelenkwelle für das Schmieden geeignet sein. Bei einfachen Bauteilen in kleinen Stückzahlen kann dagegen eine reine CNC-Bearbeitung wirtschaftlicher sein.
Weitere Bauteiltypen und Fertigungsmöglichkeiten erläutern wir in unserem Beitrag über Roboterbauteile.
Wie beeinflusst die Schmiederohteilgestaltung die Präzisionsbearbeitung?
Die Gestaltung eines Schmiederohlings beeinflusst die spätere CNC-Bearbeitung durch Bearbeitungsaufmaß, Materialverteilung und die verfügbaren Spann- und Bezugsflächen.
Deshalb müssen die Anforderungen der Endbearbeitung bereits bei der Rohteilkonstruktion berücksichtigt werden. Eine ungeeignete Rohteilgeometrie kann Bearbeitungszeiten verlängern und die Einhaltung enger Toleranzen erschweren.
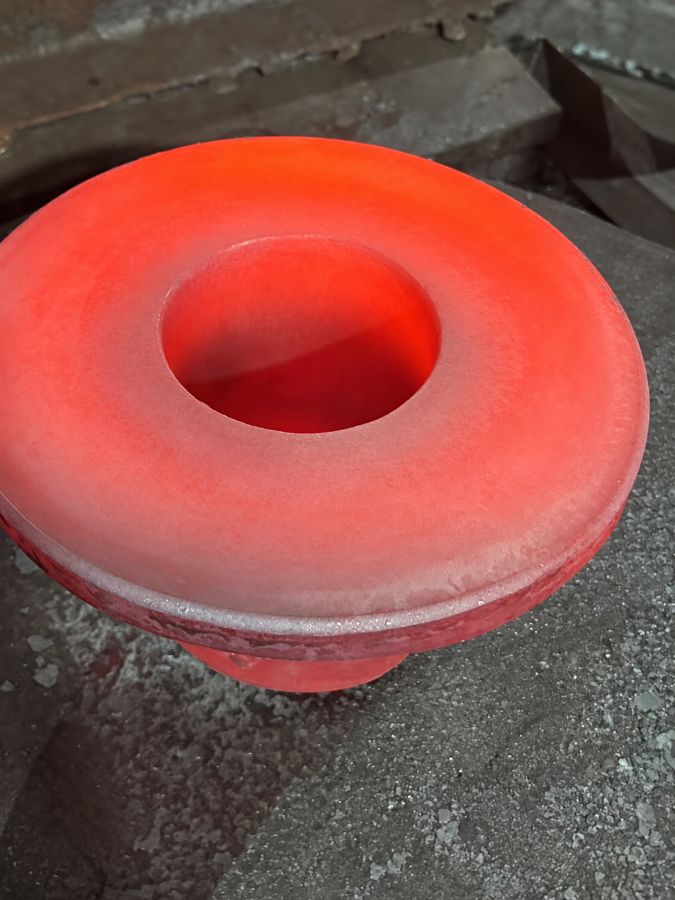
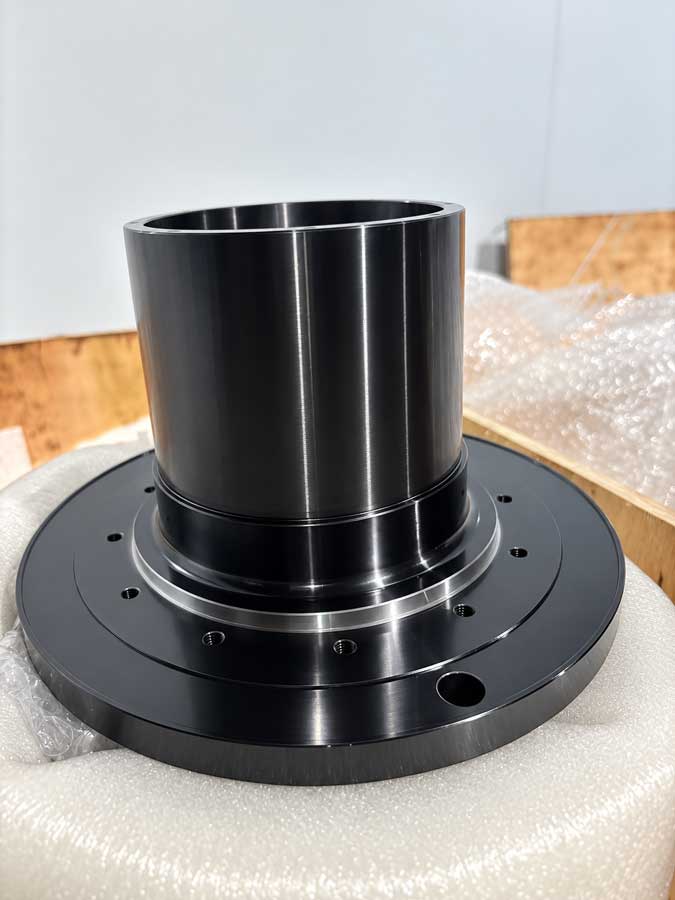
Die folgenden Aufnahmen zeigen einen Rotorkern für ein Robotergelenk in zwei Fertigungsstufen: als warmgeschmiedeten Rohling und als fertig CNC-bearbeitetes Bauteil.
Bearbeitungsaufmaß und Materialverteilung
Das Bearbeitungsaufmaß muss die Schmiedetoleranzen, den Oberflächenzustand und die Anforderungen der Fertigungszeichnung berücksichtigen.
Ist das Aufmaß zu gering, lassen sich bestimmte Funktionsflächen möglicherweise nicht vollständig bearbeiten. Ein zu großes oder ungleichmäßiges Aufmaß erhöht dagegen den Materialabtrag und kann Verformungen begünstigen.
Für Lagersitze, Montageflächen und Präzisionsbohrungen sollten daher ausreichende und möglichst gleichmäßige Bearbeitungsaufmaße vorgesehen werden.
Spannflächen und Bearbeitungsbezüge
Geeignete Spannflächen ermöglichen eine stabile Positionierung während der CNC-Bearbeitung. Gleichzeitig müssen die gewählten Bearbeitungsbezüge mit den funktionalen Bezugssystemen der technischen Zeichnung übereinstimmen.
Ein Lagersitz kann beispielsweise den geforderten Durchmesser einhalten und dennoch Montageprobleme verursachen, wenn seine Lage zur Bezugsfläche außerhalb der zulässigen Toleranz liegt.
Bereits bei der Planung kundenspezifischer Schmiedeteile sollte deshalb festgelegt werden, wie das Rohteil gespannt, ausgerichtet und anschließend bearbeitet wird.
CNC-Bearbeitung und Wärmebehandlung richtig aufeinander abstimmen
Bei Industrieroboter-Komponenten muss die Bearbeitungsfolge auf Werkstoffzustand, Wärmebehandlung und kritische Toleranzen abgestimmt werden. Besonders wichtig sind Lagersitze, Präzisionsbohrungen und Montageflächen.
Wärmebehandlungen können sowohl die Werkstoffeigenschaften als auch die Bauteilgeometrie verändern. Deshalb muss ihr Zeitpunkt bereits bei der Fertigungsplanung berücksichtigt werden.
Die Schruppbearbeitung entfernt zunächst das vorgesehene Material, während ausreichend Aufmaß für die abschließende Feinbearbeitung verbleibt.
Funktionskritische Flächen werden in der Regel erst nach den Fertigungsschritten fertig bearbeitet, die ihre Geometrie beeinflussen könnten.
Bei dünnwandigen Bauteilen kann zusätzlich eine Spannungsarmbehandlung zwischen den Bearbeitungsschritten sinnvoll sein. Ob diese erforderlich ist, hängt vom Werkstoff, der Geometrie und den Ergebnissen der Prozessvalidierung ab.
Durch die abgestimmte Kombination von Wärmebehandlung und CNC-Bearbeitung lassen sich Werkstoffzustand, Maßhaltigkeit und Prüfanforderungen gezielter kontrollieren.
Warum können sich Maße nach der CNC-Bearbeitung verändern?
Präzisionsbearbeitete Roboterkomponenten können sich während der Bearbeitung, nach dem Ausspannen oder bei nachfolgenden Fertigungsschritten geometrisch verändern.
Zu den häufigen Ursachen gehören der Abbau beziehungsweise die Umverteilung von Eigenspannungen, ungleichmäßiger Materialabtrag und Spannkräfte.
Dünnwandige Bauteile sind aufgrund ihrer geringeren Steifigkeit besonders empfindlich. So kann eine Bohrung den geforderten Durchmesser erreichen, nach dem Ausspannen jedoch Rundheits- oder Formabweichungen aufweisen.
Zur Risikominimierung können Fertigungsingenieure die Bearbeitungsreihenfolge, die Spanntechnik oder die Materialabtragsstrategie anpassen. Je nach Ursache kommen auch eine Spannungsarmbehandlung oder eine definierte Stabilisierungszeit infrage.
Entscheidend ist, die tatsächliche Ursache der Maßabweichung zu ermitteln, anstatt diese ausschließlich durch zusätzliche Bearbeitung zu korrigieren.
Praxisbeispiel: Maßabweichungen an einer Robotergelenk-Bohrung
Bei einem Weforging-Projekt für einen Robotergelenk-Rotorkern stellte die dünnwandige Bauteilgeometrie besondere Anforderungen an die Bohrungsgenauigkeit und Maßstabilität.
Neben dem Bohrungsdurchmesser mussten auch die geometrische Form und die Lage zu anderen Funktionsflächen berücksichtigt werden.
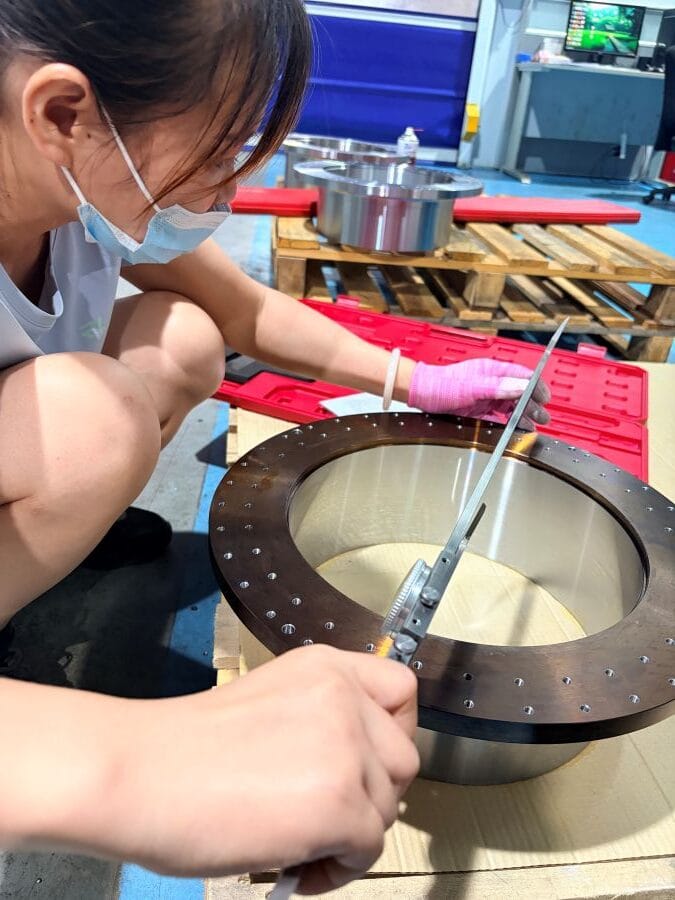
Die Bohrungsprüfung war Bestandteil der Maßkontrolle. Die Aufnahme zeigt die Prüfung des bearbeiteten Innendurchmessers mit einem Messgerät.
Eine einzelne Durchmessermessung reicht jedoch nicht aus, um die Einhaltung sämtlicher Form- und Lagetoleranzen nachzuweisen. Dafür sind geeignete Messverfahren entsprechend der Zeichnung erforderlich.
Dieses Beispiel verdeutlicht, weshalb bei präzisen Robotergelenk-Komponenten nicht nur Einzelmaße, sondern auch geometrische Abweichungen geprüft werden müssen.
Weitere Informationen zur Fertigung finden Sie auf unserer Seite Robot Joint Components.
Prüfung kritischer Merkmale vor der Serienfertigung
Vor Beginn der Serienfertigung müssen Industrieroboter-Komponenten hinsichtlich ihrer kritischen Maße, Form- und Lagetoleranzen sowie Werkstoffeigenschaften geprüft werden.
Im Mittelpunkt stehen dabei Merkmale, die die Montage, Passgenauigkeit und Funktion des Bauteils beeinflussen.
Prüfbereich | Prüfanforderungen |
|---|---|
Lagersitze | Durchmesser, Formtoleranzen und Passungen |
Rotierende Funktionsflächen | Rundlauf und zeichnungsspezifische geometrische Toleranzen |
Montageflächen | Ebenheit, Position und Bezug zu Montageflächen |
Werkstoffzustand | Mechanische Eigenschaften und Wärmebehandlungsergebnisse |
Erstes Fertigteil | Kritische Maße und vereinbarte Abnahmekriterien |
Bei komplexen Bauteilen können Koordinatenmessgeräte (KMG) eingesetzt werden, um geometrische Beziehungen zwischen Funktionsflächen zu überprüfen. Die Messstrategie muss dabei den Zeichnungsvorgaben entsprechen.
Bei Weforging prüfen Maschinenbediener bereits während der Erstteilbearbeitung die relevanten Maße. Nach Fertigstellung des ersten Bauteils erfolgt eine unabhängige Kontrolle durch die Qualitätssicherung.
Falls erforderlich, werden zusätzlich Werkstoffeigenschaften und Wärmebehandlungsergebnisse im Prüflabor untersucht.
Diese Prüfungen liefern dokumentierte Nachweise, bevor die Fertigung für die Serienproduktion freigegeben wird.
Prozessfreigabe für die OEM-Serienfertigung
Ein maßhaltiges Muster allein garantiert noch keinen stabilen Serienprozess. Vor der Produktionsfreigabe muss sichergestellt werden, dass die gewählte Fertigungsroute die Zeichnungsanforderungen auch bei wiederkehrenden Aufträgen erfüllt.
Die Prozessfreigabe sollte Rohteilspezifikationen, Wärmebehandlung, Bearbeitungsfolge, kritische Toleranzen und vereinbarte Prüfverfahren umfassen.
Änderungen an Werkstoffen, Werkzeugen oder Fertigungsschritten müssen entsprechend den Projektanforderungen bewertet und dokumentiert werden.
Für langfristige OEM-Projekte ist außerdem eine durchgängige Rückverfolgbarkeit wichtig. Werkstoffschmelzennummern, Fertigungslose, Wärmebehandlungsprotokolle und Prüfergebnisse sollten miteinander verknüpft sein. Eine Laserkennzeichnung kann die eindeutige Zuordnung der Bauteile unterstützen.
Ein Fertigungspartner für Schmiedeteile mit CNC-Bearbeitung kann den Abstimmungsaufwand zwischen mehreren Zulieferern reduzieren.
Entscheidend bleibt jedoch, dass die freigegebenen Fertigungsbedingungen auch bei Folgeaufträgen eingehalten werden.
Fazit
Bei geschmiedeten Industrieroboter-Komponenten hängt die erreichbare Präzision vom Zusammenspiel aus Rohteilgestaltung, Wärmebehandlung und CNC-Bearbeitung ab. Die frühzeitige Bewertung möglicher Verformungen und die Prüfung kritischer Merkmale schaffen die Grundlage für eine reproduzierbare Serienfertigung.
Weforging unterstützt die kundenspezifische Fertigung von Gelenkwellen, Naben, Flanschen und weiteren Roboterkomponenten. Weitere Informationen finden Sie unter Robot Joint Components.
Senden Sie uns Ihre technische Zeichnung, Werkstoffanforderungen und geplanten Stückzahlen zur Prüfung der Fertigungsmöglichkeiten und Angebotserstellung.