
Bearbeitete Schmiedeteile: Warum OEMs Schmieden und CNC-Bearbeitung kombinieren
Bearbeitete Schmiedeteile sind Schmiedekomponenten, die anschließend durch CNC-Bearbeitung auf die in der OEM-Zeichnung geforderten Maße, Toleranzen, Funktionsflächen und Oberflächen gebracht werden. Je nach Beschaffungsstrategie können sie als Schmiederohlinge, vorbearbeitete Teile oder vollständig bearbeitete und geprüfte Komponenten geliefert werden.
Für OEM-Projekte liegt der Vorteil einer kombinierten Schmiede- und Zerspanungsfertigung nicht nur in einer geringeren Anzahl von Lieferanten. Bearbeitungszugaben, Bezugsflächen, Wärmebehandlungsfolge und Schmiedegeometrie beeinflussen unmittelbar die Prozessstabilität, Ausschussquote und Maßhaltigkeit des fertigen Bauteils.
Dieser Beitrag zeigt, wo typische Risiken bei bearbeiteten Schmiedeteilen entstehen, wann eine integrierte Fertigung sinnvoll ist und worauf Einkäufer bei der Auswahl eines Lieferanten achten sollten.
Was sind bearbeitete Schmiedeteile?
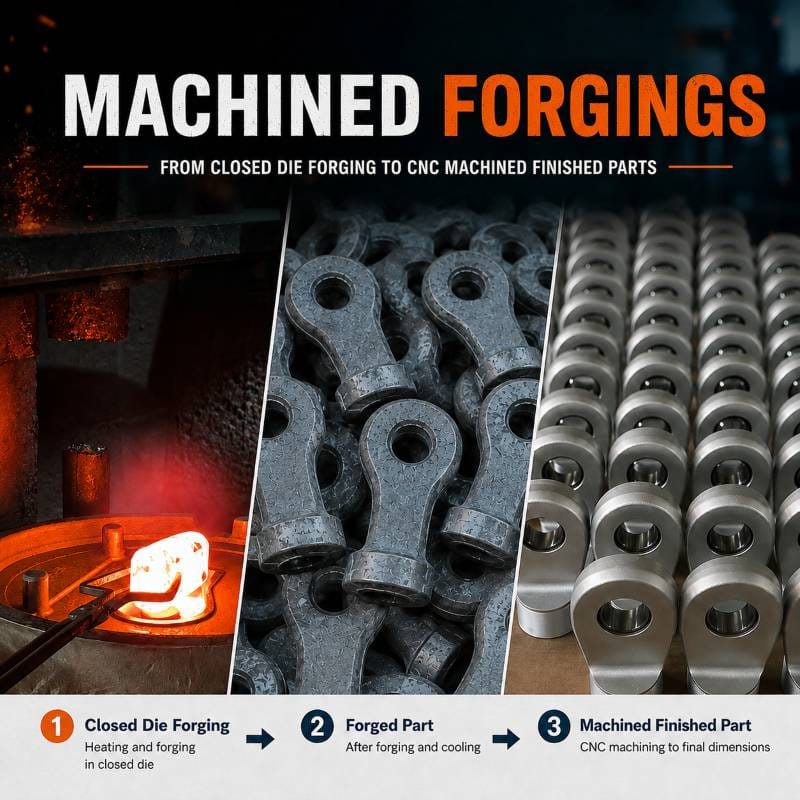
Ein bearbeitetes Schmiedeteil erhält zunächst durch den Schmiedeprozess seine Grundgeometrie und die erforderlichen Werkstoffeigenschaften. Anschließend werden durch CNC-Bearbeitung die endgültigen Maße und Funktionsmerkmale gemäß Fertigungszeichnung hergestellt.
Ein typischer Fertigungsablauf ist:
Rohmaterial → Schmieden → Wärmebehandlung → Vorbearbeitung → Fertigbearbeitung → Prüfung → Fertigteil
Die genaue Reihenfolge hängt unter anderem von Werkstoff, Geometrie, Verzug, Bearbeitbarkeit und Toleranzanforderungen ab.
Ein Schmiederohling benötigt noch erhebliche nachgelagerte Bearbeitung. Ein fertig bearbeitetes Schmiedeteil kann dagegen bereits Bohrungen, Gewinde, Passungen, Lagersitze, Dichtflächen und andere funktionsrelevante Merkmale enthalten.
Bei Wellen, Naben, Flanschen, Ringen, Zahnradrohlingen und anderen hochbelasteten OEM-Komponenten verbindet diese Fertigungsweise die Werkstoffeigenschaften des Schmiedeteils mit der Maßgenauigkeit moderner CNC-Bearbeitung.
Schmiederohling, vorbearbeitet oder fertig bearbeitet – was sollte ein OEM einkaufen?
Die geeignete Lieferform hängt vor allem davon ab, welche Bearbeitungs-, Prüf- und Prozessverantwortung der OEM selbst übernehmen möchte.
| Lieferzustand | Lieferumfang | Verantwortung beim Käufer | Sinnvoll, wenn |
|---|---|---|---|
| Schmiederohling | Geschmiedete Grundgeometrie | Zerspanung und Maßprüfung | eigene qualifizierte Zerspanung vorhanden |
| Vorbearbeitetes Schmiedeteil | definierte Aufmaße und/oder Bezugsflächen bearbeitet | Fertigbearbeitung und Endprüfung | kritische Endbearbeitung bleibt beim OEM |
| Fertig bearbeitetes Schmiedeteil | Bearbeitung nach vereinbarter Zeichnung | Wareneingangsprüfung bzw. Montage | Prozessschnittstellen sollen reduziert werden |
Der Einkauf eines Schmiederohlings kann wirtschaftlich sein, wenn bereits geeignete Bearbeitungskapazitäten vorhanden sind oder bestimmte Fertigungsschritte bewusst intern gehalten werden sollen.
Sind Schmiedegeometrie und Zerspanung jedoch eng voneinander abhängig, bietet die Beschaffung eines fertig bearbeiteten Schmiedeteils Vorteile. Bearbeitungszugaben, Spannflächen, Wärmebehandlung und Endmaße können dann innerhalb einer abgestimmten Prozesskette geplant werden.
Der niedrigste Einkaufspreis des Schmiederohlings bedeutet daher nicht automatisch die niedrigsten Kosten für das fertige Bauteil.
Warum werden Projekte mit bearbeiteten Schmiedeteilen teurer als geplant?
Viele Probleme bei der CNC-Bearbeitung entstehen bereits, bevor das Schmiedeteil die Maschine erreicht. Für Einkauf und Arbeitsvorbereitung sind insbesondere vier Punkte relevant.
1. Zu geringe oder zu große Bearbeitungszugabe
Fehlt an kritischen Flächen ausreichend Material, kann die CNC-Bearbeitung die geforderte Geometrie oder Toleranz möglicherweise nicht mehr herstellen.
Die Bearbeitungszugabe bei Schmiedeteilen sollte deshalb bereits anhand der Fertigteilzeichnung festgelegt werden, bevor das Schmiedewerkzeug finalisiert wird. Zu große Zugaben sind ebenfalls ungünstig: Sie erhöhen Bearbeitungszeit, Werkzeugverschleiß und Materialabtrag.
2. Ungeeignete Bezugs- und Spannflächen
Schmiederohlinge weisen Entformungsschrägen, Trennfugen, Zunder und fertigungsbedingte Maßabweichungen auf.
Werden Bezugsflächen erst nach dem Schmieden festgelegt, können Rundlauf, Konzentrizität oder Position kritischer Merkmale problematisch werden. Spann- und Bezugskonzepte sollten daher bereits bei der Planung des Schmiedeteils berücksichtigt werden.
3. Verzug durch Wärmebehandlung
Die Wärmebehandlung kann die Geometrie verändern, insbesondere bei ungleichmäßigen Querschnitten und engen Endtoleranzen.
Je nach Bauteil kann deshalb eine Prozessfolge aus Vorbearbeitung → Wärmebehandlung → Fertigbearbeitung erforderlich sein. So lassen sich Maßänderungen nach der Wärmebehandlung noch korrigieren.
4. Schnittstellen zwischen Schmiede- und Zerspanungslieferanten
Werden Schmieden und CNC-Bearbeitung getrennt vergeben, kann ein Maßproblem schnell zur Verantwortungsfrage werden.
Der Schmiedebetrieb bestätigt möglicherweise einen zeichnungskonformen Rohling, während der Zerspaner unzureichende Bearbeitungszugaben oder ungeeignete Spannflächen feststellt. Eine integrierte Fertigung schafft hier eine klarere Verantwortung vom Rohling bis zum Fertigteil.
Was kommt zuerst: Wärmebehandlung oder CNC-Bearbeitung?
Eine allgemeingültige Reihenfolge gibt es nicht. Entscheidend sind Werkstoff, Geometrie, geforderte mechanische Eigenschaften, Verzugsrisiko, Bearbeitbarkeit und Endtoleranzen.
Bei manchen Schmiedeteilen erfolgt zunächst eine Vorbearbeitung, um überschüssiges Material zu entfernen und definierte Bezugsflächen herzustellen. Nach der Wärmebehandlung werden die endgültigen Maße durch Fertigbearbeitung erzeugt.
Ein häufiger Ablauf ist:
Schmieden → Vorbearbeitung → Wärmebehandlung → Fertigbearbeitung → Endprüfung
Bei anderen Bauteilen ist eine Wärmebehandlung vor dem Großteil der Zerspanung sinnvoller.
Für den OEM-Einkauf ist daher weniger entscheidend, welcher Prozess grundsätzlich zuerst erfolgt. Wichtiger ist, ob der Lieferant die gesamte Prozessfolge auf Basis der Fertigteilzeichnung und ihrer kritischen Merkmale geplant hat.
Warum sollten OEM-Einkäufer einen integrierten Schmiede- und Bearbeitungslieferanten wählen?
Für den Einkauf bedeutet ein integrierter Lieferant für Schmieden und CNC-Bearbeitung mehr als eine einfachere Bestellabwicklung. Entscheidend ist eine durchgängige Prozesskette vom Rohmaterial bis zum fertigen Bauteil.
Werden Schmieden, Wärmebehandlung, Zerspanung und Prüfung auf mehrere Lieferanten verteilt, übernimmt der Einkauf häufig selbst einen Teil der Koordination. Zeichnungsänderungen müssen mehrfach kommuniziert, Dokumente zusammengeführt und Terminverschiebungen zwischen den einzelnen Prozessstufen abgestimmt werden.
Gerade in der Serienbeschaffung steigen dadurch Aufwand und Risiko.
| Typisches Beschaffungsrisiko | Vorteil einer integrierten Fertigung |
|---|---|
| Werkstoff- und Bauteilrückverfolgbarkeit | Werkstoffcharge, Schmiedelos, Prozess- und Prüfdaten bleiben dem Fertigteil zugeordnet |
| Schwankende Serienqualität | Schmieden, Wärmebehandlung, Zerspanung und Prüfung folgen einer definierten Prozessroute |
| Hoher Koordinationsaufwand | Ein Lieferant koordiniert Zeichnungen, Änderungen, Termine und Qualitätsfragen |
| Unsichere Liefertermine | Fertigungsschritte werden innerhalb eines abgestimmten Produktionsplans koordiniert |
| Unklare Qualitätsverantwortung | Verantwortung reicht vom Schmiederohling bis zum bearbeiteten Fertigteil |
Besonders wichtig wird dies bei wiederkehrender Serienfertigung. OEMs benötigen nicht nur eine Charge, die die Prüfung besteht. Werkstoffanforderungen, Fertigungsroute, Bearbeitungsstrategie, Prüfmethoden und Dokumentation müssen auch bei Folgeaufträgen reproduzierbar bleiben.
Bei einer Abweichung erleichtert eine durchgängige Rückverfolgbarkeit die Zuordnung von Werkstoffcharge, Schmiedelos, Wärmebehandlung, Zerspanung und Prüfergebnissen. Die Bedeutung dieser lückenlosen Rückverfolgbarkeit wird auch von deutschen Schmiedeunternehmen ausdrücklich als Bestandteil der Qualitätssicherung hervorgehoben.
Für OEMs, die fertig bearbeitete Schmiedeteile in Serie beschaffen, ist eine integrierte Fertigung daher häufig die risikoärmere Lösung. Neben dem Stückpreis sollten insbesondere Rückverfolgbarkeit, Serienkonstanz, Kommunikationsaufwand, Terminsicherheit und die Verantwortung für das Fertigteil bewertet werden.
Schmiederohling oder fertig bearbeitetes Teil: Was ist insgesamt wirtschaftlicher?
Ein Schmiederohling hat normalerweise einen niedrigeren Einkaufspreis als ein fertig bearbeitetes Bauteil. Für den OEM zählt jedoch letztlich der Preis des verwendbaren Fertigteils.
Eine sinnvollere Kalkulation lautet:
Gesamtkosten Fertigteil = Schmieden + Logistik + Zerspanung + Prüfung + Ausschuss/Nacharbeit + Lieferantenkoordination
Ein preiswerter Rohling kann teuer werden, wenn zusätzliche Transporte, wiederholte Wareneingangsprüfungen oder ungeplante Bearbeitungsschritte erforderlich werden.
Fertig bearbeitete Schmiedeteile reduzieren solche Schnittstellen, sind jedoch nicht automatisch für jedes Projekt die günstigste Lösung. OEMs mit eigener qualifizierter Zerspanung können weiterhin wirtschaftlich mit Schmiederohlingen arbeiten.
Für den Einkauf sollten deshalb Gesamtkosten des Fertigteils, Qualitätsrisiko und Prozessverantwortung stärker gewichtet werden als der reine Schmiedepreis.
Wie sollten OEM-Einkäufer einen Lieferanten für bearbeitete Schmiedeteile bewerten?
Bei der Lieferantenbewertung reicht es nicht aus zu prüfen, ob ein Unternehmen Schmiedepressen und CNC-Maschinen besitzt. Entscheidend ist, ob beide Fertigungsbereiche durch eine kontrollierte Prozessplanung miteinander verbunden sind.
| Frage des Einkäufers | Was geprüft werden sollte |
|---|---|
| Wer definiert die Bearbeitungszugaben? | Fertiggeometrie, Schmiedetoleranzen und Zerspanungsfolge werden gemeinsam bewertet |
| Wie werden Bezugsflächen geplant? | Reproduzierbares Spann- und Bezugskonzept für Schmiederohlinge |
| Wie werden Schmieden und Zerspanung abgestimmt? | Fertigungskonflikte werden vor Werkzeugbau bzw. Serienstart erkannt |
| Wie wird Wärmebehandlungsverzug berücksichtigt? | Prozessfolge berücksichtigt kritische Endtoleranzen |
| Wie werden kritische Maße geprüft? | Geeignete Maßprüfung und bei Bedarf KMG/CMM verfügbar |
| Ist die Rückverfolgbarkeit gewährleistet? | Werkstoff- und Prozessdaten bleiben dem Fertigteil zugeordnet |
| Wer trägt die Verantwortung bei Abweichungen? | Klare Zuständigkeit für Korrekturmaßnahmen und Fertigteilqualität |
Ein qualifizierter Lieferant für bearbeitete Schmiedeteile sollte diese Fragen anhand Ihrer Zeichnung und Fertigungsanforderungen beantworten können – nicht nur anhand einer Maschinenliste.
Wie Weforging bearbeitete Schmiedeteile von der Zeichnung bis zur Endprüfung steuert
Bei Weforging werden Schmieden und CNC-Bearbeitung auf das fertige OEM-Bauteil abgestimmt und nicht als voneinander unabhängige Arbeitsschritte betrachtet.
Ein typischer Projektablauf:
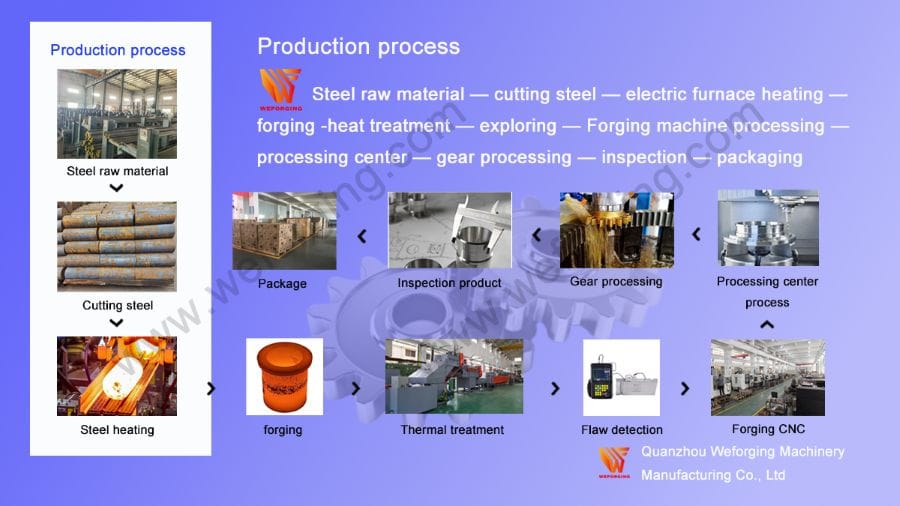
Zeichnungsprüfung → Schmiedeplanung → Schmieden → Wärmebehandlung → CNC-Bearbeitung → Prüfung → Dokumentation
Durch die Prüfung der Fertigteilzeichnung vor Festlegung des Schmiedeprozesses können Bearbeitungszugaben, Spann- und Bezugsflächen, Wärmebehandlungsanforderungen und kritische Maße frühzeitig berücksichtigt werden.
Je nach Projekt liefert Weforging Schmiederohlinge, vorbearbeitete Komponenten oder fertig bearbeitete Schmiedeteile. Prüfungen können unter anderem Werkstoffkontrolle, Maßprüfung, KMG/CMM, mechanische Prüfungen sowie UT- oder MT-Prüfungen umfassen, sofern diese spezifiziert sind.
Für wiederkehrende OEM-Aufträge können Werkstoff- und Fertigungsunterlagen die Rückverfolgbarkeit vom Ausgangsmaterial bis zum fertigen Bauteil unterstützen.
Das Ziel einer integrierten Fertigung besteht damit nicht darin, möglichst viele Arbeitsschritte unter einem Dach anzubieten. Entscheidend ist, wie diese Arbeitsschritte gemeinsam die Qualität des Fertigteils beeinflussen.
Welche Angaben gehören in eine Anfrage für bearbeitete Schmiedeteile?
Eine vollständige Anfrage ermöglicht es dem Lieferanten, Schmiedbarkeit, Zerspanungsstrategie, Prüfanforderungen und Kosten bereits vor dem Werkzeugbau zu bewerten.
| RFQ-Angabe | Warum sie wichtig ist |
|---|---|
| 2D-Zeichnung | Definiert Toleranzen, GD&T/GPS und Prüfanforderungen |
| 3D-Modell | Unterstützt Geometrie- und Herstellbarkeitsprüfung |
| Werkstoffspezifikation | Bestimmt Schmiede- und Wärmebehandlungsanforderungen |
| Mechanische Eigenschaften | Definiert Prozess- und Prüfanforderungen |
| Wärmebehandlung | Beeinflusst Eigenschaften, Verzug und Bearbeitungsfolge |
| Oberflächenanforderungen | Beeinflussen die Fertigbearbeitung |
| ZfP-/NDT-Anforderungen | Definieren erforderliche zerstörungsfreie Prüfungen |
| Jahres-/Losmenge | Beeinflusst Werkzeug- und Produktionsplanung |
| Dokumentation | Klärt Materialzeugnisse, Erstmusterprüfbericht und weitere Prüfunterlagen |
Nicht jedes Projekt verfügt bereits in der Anfragephase über vollständige Daten. Für eine erste Machbarkeitsprüfung reichen häufig Zeichnung, Werkstoff, geschätzte Stückzahl und eindeutig gekennzeichnete kritische Anforderungen aus.
Je früher diese Angaben vorliegen, desto eher können mögliche Probleme bei Schmiedegeometrie, Bearbeitungszugaben und Toleranzen erkannt werden.
Was sollten OEM-Einkäufer bei der Beschaffung bearbeiteter Schmiedeteile beachten?
Bei der Beschaffung bearbeiteter Schmiedeteile sollte nicht allein der Schmiedepreis entscheiden. Wichtiger ist, ob der Lieferant das fertige Bauteil über wiederkehrende Produktionslose hinweg entsprechend Zeichnung, Qualitätsanforderungen, Dokumentation und Lieferterminen reproduzierbar liefern kann.
Zu den wichtigsten Bewertungskriterien gehören deshalb Werkstoffrückverfolgbarkeit, Serienkonstanz, Verantwortung für die Zerspanung, Prüfkompetenz, Liefertermintreue und klar geregelte Korrekturmaßnahmen.
Bei wiederkehrenden fertig bearbeiteten Schmiedeteilen kann ein integrierter Schmiede- und Zerspanungslieferant Schnittstellen reduzieren und eine klarere Verantwortung vom Rohmaterial bis zur Endprüfung schaffen. Für den Einkauf bedeutet dies eine bessere Kontrolle von Fertigungsrisiko und Gesamtkosten des Fertigteils.