
Roboterteile: Bauteile, Werkstoffe und OEM-Fertigung
Von Weforging Technical Team | Aktualisiert im Oktober 2026
Roboterteile umfassen Strukturbauteile, Gelenkkomponenten, Wellen, Getriebeteile, Antriebe, Sensoren und Greifwerkzeuge. Mechanische Komponenten wie Wellen, Naben und Flansche benötigen eine präzise Metallbearbeitung, damit sie die vorgegebenen Belastungen aufnehmen und sich passgenau montieren lassen.
Bei kundenspezifischen Roboterkomponenten bestimmen Geometrie, Werkstoff, Toleranzen und Stückzahl den Fertigungsweg. Möglich sind die direkte CNC-Bearbeitung oder das Schmieden mit anschließender CNC-Bearbeitung. Entscheidend ist, dass der Prozess sowohl die Bauteilanforderungen als auch eine wiederholbare Serienfertigung erfüllt.
Dieser Beitrag erläutert typische Bauteile von Industrierobotern, geeignete Werkstoffe und Fertigungsverfahren sowie die Angaben, die OEM-Einkäufer für eine technische Anfrage benötigen.
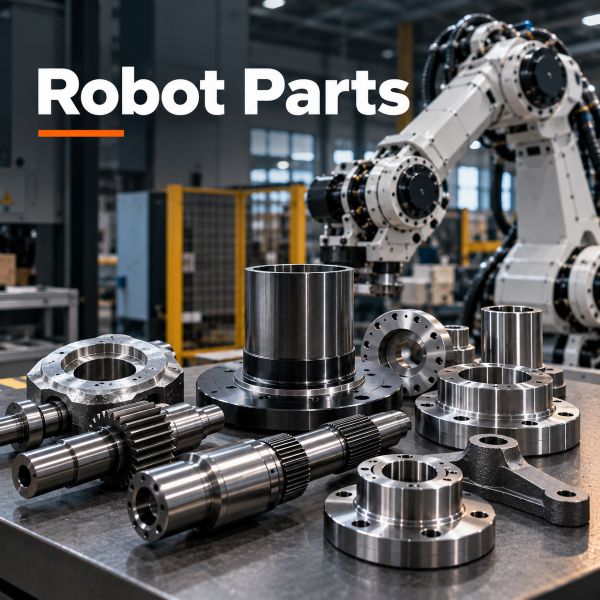
Roboterteile im Überblick
Die Funktion bestimmt die Anforderungen. Wellen, Naben, Flansche und Rotorbauteile stellen unterschiedliche Anforderungen an Festigkeit, Steifigkeit, Maßhaltigkeit und gegebenenfalls Verschleißbeständigkeit.
Der Werkstoff muss zu den Einsatzbedingungen passen. Belastung, Bauteilgewicht und Umgebungsbedingungen beeinflussen die Auswahl von Stahl, nichtrostendem Stahl oder Aluminiumlegierungen.
Der Fertigungsweg folgt dem Bauteil.CNC-Bearbeitung erzeugt präzise Funktionsflächen. Bei geeigneten Stahlbauteilen lässt sich ein Schmiederohling anschließend auf Fertigmaß bearbeiten.
Serienqualität braucht einen kontrollierten Prozess. Werkstoffprüfung, Erstteilprüfung, fertigungsbegleitende Kontrollen und Rückverfolgbarkeit helfen, Folgelieferungen mit dem freigegebenen Muster in Einklang zu halten.
Welche Bauteile gehören zu einem Industrieroboter?
Ein Industrieroboter besteht aus Struktur-, Gelenk-, Übertragungs-, Antriebs- und Steuerungskomponenten sowie Werkzeugen am Roboterarm. Die folgende Übersicht ordnet typische Roboterteile nach ihrer Funktion.
| Bauteilgruppe | Typische Komponenten | Hauptfunktion |
|---|---|---|
| Strukturbauteile | Sockel, Armsegmente, Rahmen, Halterungen | Lasten aufnehmen und Steifigkeit gewährleisten |
| Gelenkkomponenten | Naben, Flansche, Gelenkgehäuse, Rotorbauteile | Gelenkbaugruppen aufnehmen und die Lage der Komponenten sichern |
| Kraftübertragung | Wellen, Zahnradwellen, Zahnräder, Kupplungen | Drehmoment und Bewegung übertragen |
| Endeffektoren | Greifer, Adapter, Werkzeugaufnahmen | Werkstücke und Werkzeuge handhaben |
| Antriebskomponenten | Servomotoren, Aktuatoren, Antriebsbaugruppen | Bewegungen erzeugen |
| Sensorik und Steuerung | Drehgeber, Sensoren, Steuerungen | Betriebszustände erfassen und Bewegungen steuern |
Die Fertigungsanforderungen unterscheiden sich deutlich. Elektrische Komponenten benötigen spezialisierte Herstellungsverfahren. Mechanische Roboterteile wie Wellen, Naben und Flansche erfordern dagegen häufig präzise spanende Bearbeitung.
Für OEM-Einkäufer und Konstrukteure stehen dabei Belastung, Montageschnittstellen und die geforderte Maß- und Formgenauigkeit im Vordergrund.
Welche Roboterteile benötigen Präzisionsbearbeitung?
Roboterkomponenten, die Drehmoment übertragen, rotierende Baugruppen lagern oder bewegliche Strukturen verbinden, benötigen häufig eine präzise Metallbearbeitung. Dazu zählen Wellen, Zahnradwellen, Naben, Flansche und Rotorbauteile.
Die kritischen Merkmale hängen von der Funktion ab:
Wellen: Lagersitze, Passungen und Rundlauf.
Flansche: Anlageflächen, Zentrierdurchmesser und Bohrungspositionen.
Naben: Bohrungsgeometrie und Ausrichtung zur zugehörigen Welle.
Rotorbauteile: Maßstabilität und präzise Montageschnittstellen.
Einzelne Maße innerhalb der Toleranz reichen nicht immer aus. Auch Form- und Lagetoleranzen, Bezugsflächen und die Beziehungen zwischen Funktionsmerkmalen müssen der Zeichnung entsprechen.
Weforging fertigt kundenspezifische Robotergelenkkomponenten nach OEM-Zeichnung. Die Auswahl von Schmiede- und CNC-Prozessen richtet sich nach Bauteilgeometrie, Werkstoff und Leistungsanforderungen.
Welche Werkstoffe werden für Roboterteile verwendet?
Für mechanische Roboterteile kommen häufig unlegierte und legierte Stähle, nichtrostende Stähle sowie Aluminiumlegierungen zum Einsatz. Ausschlaggebend sind Belastung, Gewicht, Betriebsumgebung und die geforderten mechanischen Eigenschaften.
Ein leichtes Armsegment stellt beispielsweise andere Anforderungen als eine hoch belastete Antriebswelle.
| Werkstoffgruppe | Typische Anwendungen | Wichtige Auswahlkriterien |
|---|---|---|
| Unlegierte Stähle | Halterungen, Sockel, bestimmte Wellen | Festigkeit, Kosten, Zerspanbarkeit |
| Legierte Stähle | Wellen, Zahnradwellen, belastete Übertragungsteile | Ermüdungsfestigkeit, Zähigkeit, Eignung zur Wärmebehandlung |
| Nichtrostende Stähle | Bauteile in feuchter oder korrosiver Umgebung | Korrosionsbeständigkeit, Festigkeit, konkrete Werkstoffsorte |
| Aluminiumlegierungen | Armsegmente, Gehäuse, leichte Halterungen | Geringes Gewicht, erforderliche Steifigkeit, Zerspanbarkeit |
Die englische Ausgangsfassung nennt AISI/SAE 1045 und 4140 als mögliche Stahlgüten. Für eine Beschaffung nach europäischen Spezifikationen sollte die Zeichnung jedoch die konkrete Werkstoffbezeichnung und die geltende Norm eindeutig festlegen. Eine Werkstoffsubstitution erfordert eine technische Prüfung und Freigabe.
Die Werkstoffsorte allein bestimmt nicht die Eigenschaften des fertigen Bauteils. Ebenso wichtig sind Lieferzustand, Wärmebehandlung und vereinbarte Prüfungen. Diese Angaben gehören deshalb in die technische Spezifikation.
Wie werden kundenspezifische Roboterteile gefertigt?
Mechanische Roboterteile können durch CNC-Bearbeitung, Schmieden oder eine Kombination beider Verfahren entstehen. Der geeignete Fertigungsweg hängt von Zeichnung, Werkstoff, Funktionsflächen und Produktionsmenge ab.
CNC-Bearbeitung erzeugt die geforderten Maße und Montageschnittstellen. Schmieden formt den Rohling für geeignete Stahlbauteile. Je nach Spezifikation ergänzt eine Wärmebehandlung den Prozess.
CNC-Drehen und CNC-Fräsen
CNC-Drehen und CNC-Fräsen dienen zur Herstellung von Lagersitzen, Bohrungen, Anlageflächen und Lochbildern mit zeichnungsgemäßen Toleranzen.
Für Prototypen, Kleinserien und geeignete Bauteilgeometrien kann die direkte CNC-Bearbeitung ohne vorgeschaltetes Schmieden wirtschaftlich sein. Ein bauteilspezifisches Schmiedewerkzeug ist dann nicht erforderlich.
Bei der Fertigungsplanung sind Bezugssystem, Aufspannfolge und die Lagebeziehungen kritischer Merkmale zu berücksichtigen. Das gilt besonders für Lagersitze, Zentrierdurchmesser und Montageflächen, deren Genauigkeit die spätere Funktion beeinflusst.
Schmieden für belastete Stahlkomponenten
Schmieden kann für belastete Roboterteile aus Stahl geeignet sein, etwa für Wellen, Naben, Flansche und ausgewählte Übertragungskomponenten.
Ein passend ausgelegter Schmiederohling kann das Spanvolumen bei der anschließenden Bearbeitung reduzieren. Bei wiederkehrenden Serien ermöglicht Gesenkschmieden mit bauteilspezifischen Werkzeugen eine wiederholbare Rohteilgeometrie.
Die Entscheidung muss jedoch Werkzeugkosten, Stückzahl und Bearbeitungszugaben berücksichtigen. Die mechanischen Eigenschaften ergeben sich aus dem Zusammenspiel von Werkstoff, Schmiedeprozess und Wärmebehandlung.
Schmieden, Wärmebehandlung und CNC-Bearbeitung aus einer Hand
Eine abgestimmte Prozesskette verbindet Rohteilherstellung, Werkstoffzustand und Fertigmaße:
Schmieden erzeugt den Rohling.
Wärmebehandlung stellt den spezifizierten Werkstoffzustand ein.
CNC-Bearbeitung erzeugt die endgültigen Funktionsflächen und Maße.
Die Reihenfolge richtet sich nach Zeichnung, Bearbeitungszugaben und möglichen Maßänderungen während der Wärmebehandlung.
Für OEM-Einkäufer reduziert eine integrierte Fertigung den Abstimmungsaufwand zwischen mehreren Lieferanten. Gleichzeitig lassen sich Materialchargen, Fertigungslose, Wärmebehandlungsprotokolle und Prüfergebnisse bei vereinbarter Rückverfolgbarkeit zusammenführen.
CNC-Bearbeitung oder Schmieden mit anschließender Bearbeitung?
Für Prototypen und kleine Stückzahlen ist die direkte CNC-Bearbeitung häufig die praktikablere Lösung. Bei geeigneten Stahlbauteilen mit wiederkehrendem Serienbedarf kann ein Schmiederohling die Materialausnutzung verbessern und den Bearbeitungsaufwand verringern.
| Roboterbauteil | Zu prüfender Fertigungsweg | Entscheidende Kriterien |
|---|---|---|
| Präzisionswellen | Direkte CNC-Bearbeitung oder Schmieden mit CNC-Bearbeitung | Belastung, Lagersitze, Rundlauf, Stückzahl |
| Zahnradwellen | Direkte CNC-Bearbeitung oder Schmieden mit CNC-Bearbeitung | Werkstoffeigenschaften, Geometrie, Produktionsmenge |
| Naben | Direkte CNC-Bearbeitung oder Schmieden mit CNC-Bearbeitung | Bohrungsgenauigkeit, Rohteilform, Stückzahl |
| Montageflansche | Direkte CNC-Bearbeitung oder Schmieden mit CNC-Bearbeitung | Anlageflächen, Bohrungspositionen, Stückzahl |
| Rotorbauteile | CNC-Bearbeitung oder kombinierter Schmiedeprozess; Wärmebehandlung nach Vorgabe | Maßstabilität, Geometrie, Montageschnittstellen |
| Kundenspezifische Stahlhalterungen | CNC-Bearbeitung oder geeigneter Schmiedeprozess mit Nachbearbeitung | Belastung, Bauteilform, Werkzeugkosten |
Ein niedriger Einstiegspreis bedeutet nicht automatisch niedrige Kosten über mehrere Serienlieferungen. Deshalb sollten Einkäufer Werkzeugkosten, Materialverbrauch, Bearbeitungsumfang und erwartete Abrufmengen gemeinsam bewerten.
Die Tabelle dient als Orientierung. Der endgültige Fertigungsweg ergibt sich aus der Prüfung von Zeichnung und Produktionsanforderungen.
Welche Qualitätsanforderungen sind entscheidend?
Bei Präzisionsbauteilen für Roboter zählen vor allem Maßhaltigkeit, Form- und Lagetoleranzen, Werkstoffnachweis und ein klar definierter Prüfablauf. Die Abnahmekriterien müssen zur Zeichnung und zur Funktion des Bauteils passen.
Je nach Komponente umfasst die Prüfung:
Lagerpassungen und Rundlauf;
Ebenheit von Anlageflächen und Position der Bohrungen;
Härte und gegebenenfalls mechanische Werkstoffeigenschaften;
vereinbarte Prüfprotokolle und Rückverfolgbarkeit.
Bei Weforging prüft zunächst der Maschinenbediener das Erstteil. Anschließend kontrolliert ein Prüfer die festgelegten Merkmale unabhängig, bevor die Serienfertigung fortgesetzt wird. Fertigungsbegleitende Prüfungen und Endkontrollen ergänzen diesen Ablauf entsprechend den Bauteilanforderungen.
Wenn Rückverfolgbarkeit vereinbart ist, können Schmelznummern, Fertigungslose, Wärmebehandlungsprotokolle und Prüfergebnisse den jeweiligen Teilen oder Chargen zugeordnet werden. So lassen sich Abweichungen untersuchen und Folgelieferungen mit dem freigegebenen Muster abgleichen.
Praxisbeispiel: Ein Rotorbauteil für ein Robotergelenk
Weforging fertigte ein kundenspezifisches Rotorbauteil aus Stahl durch Schmieden, Wärmebehandlung und CNC-Bearbeitung. Das Bauteil besitzt einen dünnwandigen zylindrischen Abschnitt, einen Montageflansch und präzise Montageschnittstellen.
Die wesentliche Herausforderung war die Kontrolle von Maßänderungen während der Bearbeitung.
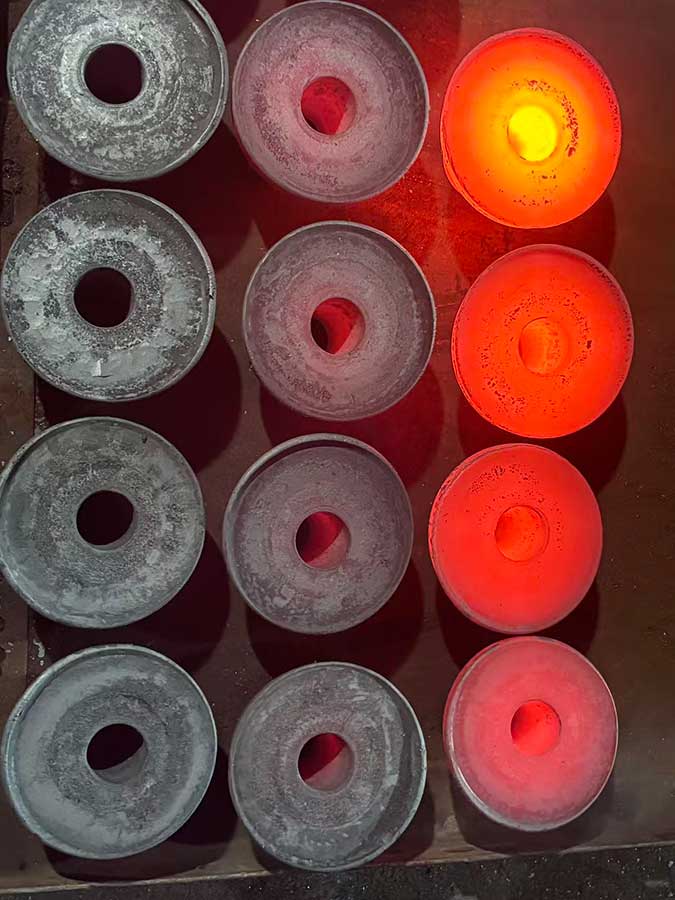
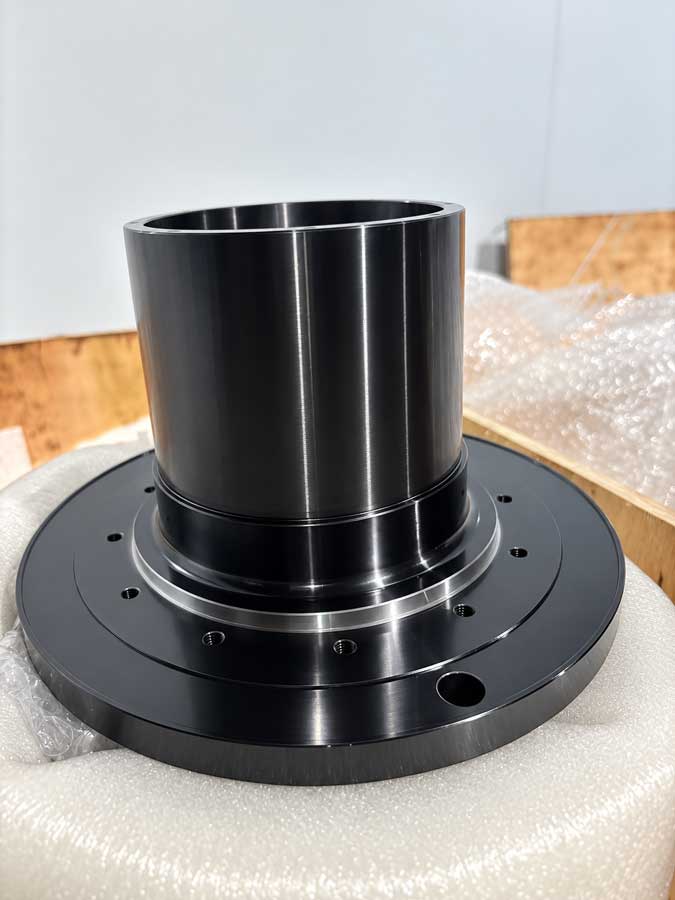
Bildunterschrift: Geschmiedete Stahlrohlinge links und ein fertig CNC-bearbeitetes Rotorbauteil rechts, gefertigt von Weforging.
Während der Prozessentwicklung traten Maßabweichungen auf. Daraufhin wurden Bearbeitungsabläufe, Werkzeuge und CNC-Programme angepasst.
Nach der Zwischenbearbeitung ruhte das Bauteil etwa 24 Stunden. Anschließend erfolgte die Prüfung kritischer Maße auf einer Koordinatenmessmaschine unter kontrollierten Temperaturbedingungen. Diese Maßnahmen unterstützten die Entwicklung eines wiederholbaren Fertigungsprozesses.
Für OEM-Einkäufer zeigt der Fall: Bei dünnwandigen Roboterkomponenten müssen Bearbeitungsfolge, Maßstabilität und Messbedingungen gemeinsam betrachtet werden. Eine abschließende Maßprüfung allein erfasst diese Zusammenhänge nicht vollständig.
Weitere Prozessdetails enthält das Fertigungsbeispiel für Robotergelenkkomponenten.
Welche Angaben benötigen Hersteller für ein Angebot?
Für eine Anfrage zu Roboterteilen nach Zeichnung sollten OEM-Einkäufer die technische Zeichnung, Werkstoffspezifikation, kritischen Toleranzen, Mengen und Prüfanforderungen bereitstellen. Diese Unterlagen ermöglichen eine belastbare Bewertung der Herstellbarkeit und des Fertigungsaufwands.
| Angaben für die Anfrage | Zweck |
|---|---|
| 2D-Zeichnung, ergänzend ein vorhandenes 3D-Modell | Geometrie, Maße und Konstruktionsanforderungen festlegen |
| Werkstoffbezeichnung und geltende Norm | Werkstoff und erforderlichen Zustand eindeutig bestimmen |
| Kritische Maße sowie Form- und Lagetoleranzen | Funktionsflächen und Montageschnittstellen identifizieren |
| Wärmebehandlung und Oberflächenbehandlung | Werkstoffzustand und Oberflächeneigenschaften definieren |
| Prüf- und Dokumentationsanforderungen | Abnahmekriterien und benötigte Nachweise festlegen |
| Prototypenmenge, Losgröße und Jahresbedarf | Verfahren, Werkzeugbedarf und Kosten bewerten |
| Zeichnungsstand und Lieferanforderungen | Gültige Revision und Terminplanung bestätigen |
Ist der Fertigungsweg noch offen, kann der Hersteller die direkte CNC-Bearbeitung mit einem Schmiedeprozess samt anschließender Bearbeitung vergleichen.
Vor wiederkehrenden Serienbestellungen sollten Musterfreigabe, Änderungsmanagement sowie erforderliche Prüfunterlagen und Rückverfolgbarkeit vereinbart sein. Dadurch sinkt das Risiko, dass spätere Lieferungen vom freigegebenen Muster abweichen.
Roboterteile nach Zeichnung beschaffen
Die Auswahl eines Fertigungsverfahrens beginnt mit Belastung, Werkstoff, Toleranzen und Stückzahl. Ebenso wichtig sind ein abgestimmter Prüfplan und die Übereinstimmung zwischen freigegebenem Muster und späteren Serienlieferungen.
Weforging fertigt kundenspezifische Metallkomponenten nach OEM-Zeichnung und verbindet je nach Projekt Schmieden, Wärmebehandlung, CNC-Bearbeitung und Prüfung.
Senden Sie uns Ihre Zeichnung, Werkstoffspezifikation und geplanten Stückzahlen. Auf dieser Grundlage prüfen wir die Herstellbarkeit und erstellen ein Angebot für Ihre Roboterkomponenten.