
Stampaggio a più stadi: processo, sequenza di deformazione e progettazione
A cura del team tecnico Weforging | Pubblicato il 20 novembre 2026
Lo stampaggio a più stadi è un processo di deformazione plastica in cui un grezzo metallico viene trasformato attraverso operazioni successive, anziché in un unico passaggio. In funzione del materiale e della geometria del componente, il ciclo può comprendere ricalcatura, estrusione, preformatura e stampaggio in matrice, a freddo o a caldo.
Per i componenti complessi, la difficoltà principale consiste nel distribuire correttamente il materiale tra le diverse fasi, controllare la deformazione e stabilire quali superfici richiedano una successiva lavorazione meccanica.
Una sequenza non adeguata può provocare un riempimento incompleto della matrice, ripiegature del materiale o carichi eccessivi sugli utensili.
Questo articolo esamina come viene definita la sequenza di stampaggio, quali problemi possono verificarsi e quali aspetti devono considerare i progettisti OEM prima di avviare la produzione.
Che cos'è lo stampaggio a più stadi?
Lo stampaggio a più stadi è un processo di formatura dei metalli che utilizza almeno due operazioni successive di deformazione plastica per ottenere la geometria richiesta.
Ogni fase prepara il pezzo alla lavorazione successiva, consentendo di realizzare geometrie complesse senza concentrare tutta la deformazione in un’unica operazione.
È importante distinguere due concetti:
Stampaggio a più stadi: indica la successione delle operazioni di deformazione.
Stampaggio multistazione: si riferisce a un impianto dotato di più stazioni di formatura.
Un processo a più stadi può essere eseguito su una sola macchina oppure su macchine diverse, a seconda dell’organizzazione produttiva.
Come funziona lo stampaggio a più stadi?
Il processo inizia con un grezzo o uno spezzone metallico di volume controllato. Il materiale viene quindi deformato progressivamente, con ogni fase destinata a preparare la geometria e la distribuzione del materiale per quella successiva.
Una tipica sequenza di stampaggio comprende:
Preformatura: redistribuzione del materiale mediante ricalcatura o altre operazioni preliminari.
Formatura intermedia: impiego di ricalcatura, estrusione o stampaggio in matrice per ottenere flange, diametri differenziati e altre caratteristiche geometriche.
Formatura finale: avvicinamento alla geometria richiesta, con eventuali operazioni di calibratura, sbavatura o punzonatura.
La sequenza dipende dal materiale, dalla forma del componente e dalla configurazione degli utensili.
Un componente cavo stampato a freddo, ad esempio, può richiedere operazioni diverse rispetto a un componente simile a un dado prodotto mediante stampaggio a caldo.
Le superfici funzionali e le quote con tolleranze ristrette possono comunque richiedere successive lavorazioni CNC.
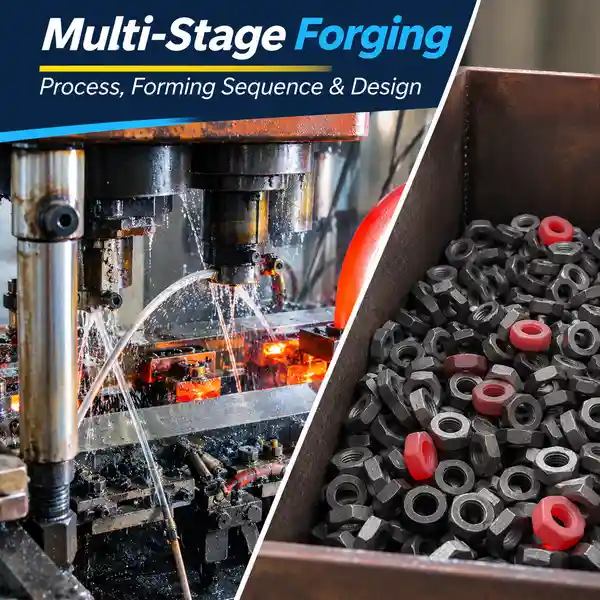
Processo reale di stampaggio a caldo multistadio di un componente simile a un dado presso Weforging.
Stampaggio multistadio a freddo e a caldo: differenze
Sia lo stampaggio a freddo sia quello a caldo possono comprendere più fasi di deformazione. Le differenze principali riguardano la resistenza alla deformazione del materiale, i carichi applicati, i limiti di formabilità e il controllo dimensionale.
| Fattore | Stampaggio a freddo multistadio | Stampaggio a caldo multistadio |
|---|---|---|
| Temperatura | Generalmente prossima alla temperatura ambiente | Superiore alla temperatura di ricristallizzazione del materiale |
| Forza di deformazione | Le maggiori tensioni di flusso richiedono generalmente forze più elevate | Il riscaldamento riduce la resistenza alla deformazione |
| Precisione dimensionale | Spesso offre una migliore precisione del pezzo stampato e una buona finitura superficiale | Occorre considerare contrazione termica, ossidazione e variazioni di temperatura |
| Limiti di processo | Incrudimento, sollecitazioni degli utensili e lubrificazione | Ossidazione, controllo termico e usura delle matrici |
| Sequenza di deformazione | La deformazione per stadio è limitata dalla duttilità e dai carichi sugli utensili | Sono possibili deformazioni maggiori, controllando la perdita di temperatura tra gli stadi |
Lo stampaggio a freddo può essere adatto quando la geometria richiesta rientra nei limiti di duttilità del materiale e di resistenza degli utensili.
Lo stampaggio a caldo può risultare preferibile in presenza di forti variazioni di sezione o quando i carichi rendono poco praticabile la deformazione a freddo.
La scelta dipende anche dai volumi produttivi, dai costi delle attrezzature e dalle lavorazioni meccaniche successive.
Per approfondire i principi del processo, consulta la nostra guida alla forgiatura a freddo.
Come si progetta la sequenza di stampaggio?
La progettazione della sequenza parte dai requisiti del componente finito.
Il progettista deve valutare geometria, volume del materiale, variazioni di sezione e limiti delle attrezzature per stabilire quali caratteristiche realizzare in ciascuna fase.
L’obiettivo è ottenere la geometria richiesta mantenendo sotto controllo il flusso del materiale, le forze di deformazione e la complessità degli utensili.
Quanti stadi di deformazione sono necessari?
Non esiste un numero fisso di stadi valido per tutti i componenti.
Un pezzo con una flangia ampia e un gambo di diametro ridotto, ad esempio, può richiedere una ricalcatura preliminare per accumulare materiale nella zona della flangia.
Tentare di ottenere l’intera geometria in una sola operazione può provocare deformazioni locali eccessive o superare i limiti della pressa e degli utensili.
Aggiungere uno stadio può ridurre la deformazione richiesta in ogni passaggio, ma comporta ulteriori attrezzature e operazioni di trasferimento.
Il numero di stadi deve quindi essere definito considerando formabilità del materiale, capacità degli impianti e costi di produzione.
Progettazione della preforma e flusso del materiale
La preforma non è semplicemente una versione ridotta del componente finito. La sua geometria determina dove sarà disponibile il materiale durante le successive operazioni.
Nello stampaggio in matrice chiusa, una quantità insufficiente di materiale nella zona di una flangia può provocare un riempimento incompleto, anche quando il volume totale del grezzo è corretto.
Aumentare il volume iniziale non risolve necessariamente il problema se il materiale non viene distribuito nelle zone richieste.
La progettazione della preforma deve quindi considerare sia il volume complessivo sia la distribuzione del materiale prima della fase successiva.
Quando realizzare fori e gradini?
Il momento in cui vengono realizzati cavità, fori e variazioni di sezione dipende dalla geometria, dal materiale e dalla configurazione degli utensili.
L’estrusione inversa, ad esempio, consente di ottenere una cavità senza asportare immediatamente materiale. Altri componenti possono richiedere una punzonatura dopo la ricalcatura oppure una foratura durante la lavorazione meccanica finale.
Realizzare una cavità troppo presto può complicare le successive deformazioni o il sostegno del pezzo negli utensili.
Rimandare eccessivamente questa operazione può invece aumentare lo spessore da punzonare o il materiale da asportare.
La sequenza deve essere scelta in funzione degli spessori di parete, dell’accessibilità degli utensili e delle tolleranze finali, non soltanto del numero di stazioni disponibili.
Difetti comuni nello stampaggio a più stadi
Un difetto rilevato dopo l’ultima fase di stampaggio può avere origine in un’operazione precedente.
Una preforma non corretta, un flusso del materiale instabile o un posizionamento impreciso del pezzo possono compromettere le fasi successive.
| Difetto | Possibile causa | Controlli consigliati |
|---|---|---|
| Pieghe o ripiegature del materiale | Il materiale si ripiega su sé stesso durante la deformazione | Geometria della preforma, matrice e direzione del flusso |
| Riempimento incompleto della matrice | Materiale insufficiente localmente, temperatura troppo bassa o forza inadeguata | Distribuzione del materiale, temperatura e riempimento |
| Cricche | Deformazione locale eccessiva o duttilità insufficiente | Deformazione per stadio, stato del materiale e temperatura |
| Usura o rottura degli utensili | Elevate pressioni di contatto, attrito o cicli termici | Condizioni degli utensili, lubrificazione e carichi |
| Variazioni dimensionali | Usura delle matrici, variazioni termiche o posizionamento non costante | Quote intermedie, allineamento nel trasferimento e stabilità del processo |
Quando compare un difetto sul componente finito, non è detto che la causa sia nell’ultima matrice.
Confrontando la geometria dei pezzi dopo le singole fasi è possibile individuare il primo stadio in cui compare la deviazione.
Questa verifica aiuta a identificare l’origine del problema prima di modificare gli utensili finali.
Stampaggio a più stadi per componenti OEM
Lo stampaggio a più stadi può essere impiegato per componenti con variazioni significative di sezione, flange, diametri differenziati o caratteristiche interne.
Tra le applicazioni rientrano componenti simili a dadi, elementi di fissaggio, alberi a gradini e particolari cavi.
Per la produzione OEM, la fattibilità deve essere valutata prima della progettazione delle attrezzature.
Le domande principali sono:
Il materiale e la geometria consentono le deformazioni previste?
Quali caratteristiche possono essere ottenute con una forma prossima a quella finale e quali richiedono lavorazioni meccaniche?
Il volume produttivo giustifica l’investimento nelle attrezzature?
Quali quote devono essere controllate durante stampaggio, trattamento termico e lavorazione meccanica?
Un albero a gradini, ad esempio, può richiedere un sovrametallo sui sedi dei cuscinetti per raggiungere le tolleranze finali.
Un componente simile a un dado può invece richiedere una diversa combinazione di ricalcatura, formazione della cavità e operazioni di finitura.
Weforging offre soluzioni di forgiatura su disegno per componenti OEM, con processi a freddo e a caldo.
La fattibilità viene valutata considerando insieme la sequenza di deformazione, i sovrametalli per le lavorazioni CNC, le quote critiche e i requisiti di controllo.
Come vengono controllati i componenti stampati a più stadi?
Il controllo dimensionale finale permette di verificare la conformità del pezzo alle quote specificate, ma non sempre rivela difetti introdotti nelle prime fasi di deformazione.
Durante lo sviluppo del processo, i pezzi intermedi possono essere controllati per individuare riempimenti incompleti, pieghe e deformazioni anomale.
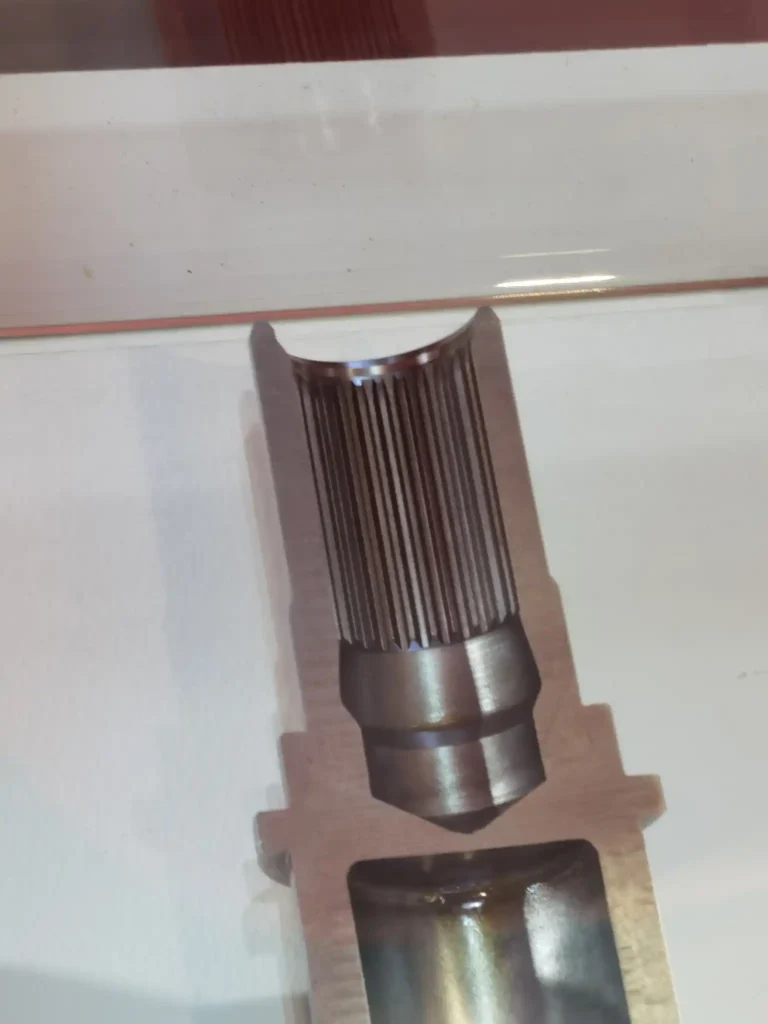
Per componenti con geometrie interne difficili da misurare direttamente può essere necessario sezionare il pezzo.
In un progetto per apparecchiature destinate al settore delle nuove energie, Weforging ha sezionato un componente di albero motore ottenuto mediante stampaggio multistadio per verificarne la geometria interna.
La sezione esposta ha permesso di controllare profili interni e quote a gradini mediante misurazione con proiettore ottico, difficilmente accessibili dall’esterno.
Nella produzione in serie, i controlli comprendono la verifica del primo pezzo e ispezioni periodiche durante il processo.
In funzione dei requisiti del disegno e dei rischi produttivi, possono essere previste ulteriori prove, come misure di durezza, esami metallografici o controlli non distruttivi.
Presso Weforging, il piano di controllo considera sia la conformità del componente finito sia la ripetibilità del processo produttivo.
Conclusioni
Devi produrre un componente con diametri a gradini, flange o cavità interne che potrebbe richiedere più fasi di stampaggio?
Invia a Weforging il disegno tecnico, la specifica del materiale e la quantità prevista.
Il nostro team tecnico può valutare la fattibilità dello stampaggio multistadio a freddo o a caldo, considerando sequenza di deformazione, sovrametalli di lavorazione e requisiti di controllo.