
Mehrstufiges Schmieden: Prozessablauf, Umformfolge und Bauteilauslegung
Von Weforging Technical Team | Veröffentlicht am 20. November 2026
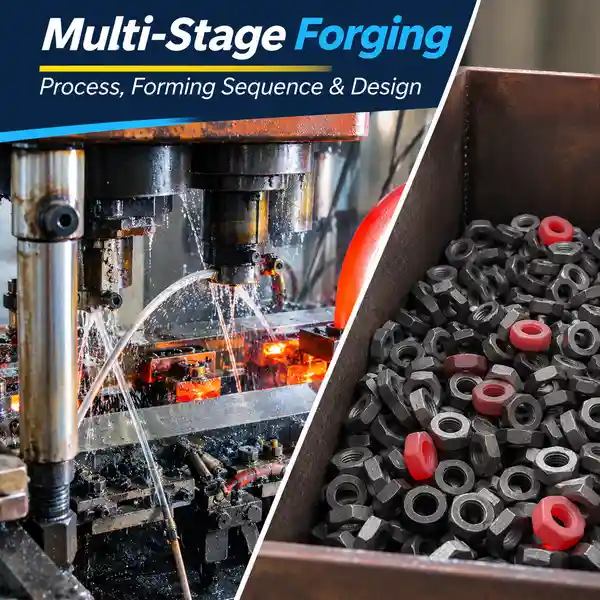
Beim mehrstufigen Schmieden wird ein metallischer Rohling in mehreren aufeinanderfolgenden Umformschritten in die gewünschte Bauteilgeometrie gebracht. Je nach Werkstoff und Bauteilform kommen Stauchen, Fließpressen, Vorformen oder Gesenkschmieden unter kalten oder warmen beziehungsweise heißen Umformbedingungen zum Einsatz.
Bei komplexen Bauteilen liegt die Herausforderung darin, den Werkstoff gezielt auf die einzelnen Umformstufen zu verteilen, die Umformkräfte zu beherrschen und festzulegen, welche Funktionsflächen anschließend spanend bearbeitet werden müssen.
Eine ungünstig ausgelegte Umformfolge kann zu unvollständiger Formfüllung, Faltenbildung oder übermäßiger Werkzeugbelastung führen.
Dieser Beitrag erläutert, wie mehrstufige Schmiedeprozesse ausgelegt werden, welche Fertigungsprobleme auftreten können und worauf Konstrukteure bei der Entwicklung entsprechender Bauteile achten sollten.
Was ist mehrstufiges Schmieden?
Mehrstufiges Schmieden bezeichnet ein Umformverfahren, bei dem ein metallischer Rohling durch mindestens zwei aufeinanderfolgende Umformoperationen seine vorgesehene Geometrie erhält.
Jede Stufe bereitet die Werkstückform und Werkstoffverteilung für den nächsten Umformschritt vor. Dadurch lassen sich komplexe Geometrien herstellen, ohne die gesamte Umformung in einem einzigen Arbeitsschritt durchführen zu müssen.
Dabei ist zwischen mehrstufigem und mehrstationigem Schmieden zu unterscheiden:
Mehrstufig beschreibt die Abfolge der Umformoperationen.
Mehrstationig bezeichnet eine Anlage mit mehreren Umformstationen.
Ein mehrstufiger Schmiedeprozess kann auf einer einzelnen Maschine oder auf mehreren Maschinen durchgeführt werden.
Wie funktioniert mehrstufiges Schmieden?
Der Prozess beginnt mit einem Rohling beziehungsweise Pressabschnitt mit definiertem Werkstoffvolumen. Anschließend wird das Werkstück schrittweise umgeformt. Jede Stufe verändert die Geometrie und bereitet die Werkstoffverteilung für den nächsten Schritt vor.
Eine typische Umformfolge umfasst:
Vorformen: Durch Stauchen oder andere vorbereitende Umformoperationen wird der Werkstoff für die nachfolgenden Schritte gezielt verteilt.
Zwischenumformen: Stauchen, Fließpressen oder Gesenkumformen erzeugen Absätze, Flansche und weitere geometrische Merkmale.
Fertigformen: Das Werkstück wird möglichst nahe an die vorgegebene Endgeometrie gebracht. Je nach Bauteil folgen Kalibrieren, Gratentfernen oder Lochen.
Die genaue Umformfolge hängt vom Werkstoff, der Bauteilgeometrie und der Werkzeugauslegung ab.
Ein kaltumgeformtes Hohlbauteil kann beispielsweise andere Umformschritte erfordern als ein warmgeschmiedetes mutterähnliches Bauteil. Funktionsflächen und enge Toleranzen können weiterhin eine anschließende CNC-Bearbeitung erforderlich machen.
Mehrstufiges Warmschmieden eines mutterähnlichen Bauteils bei Weforging. Die Aufnahmen zeigen aufeinanderfolgende Umformoperationen aus der tatsächlichen Produktion.
Mehrstufiges Kaltschmieden und Warmschmieden im Vergleich
Sowohl das Kalt- als auch das Warmschmieden kann mehrere Umformstufen umfassen. Die wesentlichen Unterschiede liegen im Fließverhalten des Werkstoffs, den erforderlichen Umformkräften, den zulässigen Umformgraden und der Maßhaltigkeit.
| Kriterium | Mehrstufiges Kaltschmieden | Mehrstufiges Warmschmieden |
|---|---|---|
| Temperatur | Meist nahe Raumtemperatur | Oberhalb der Rekristallisationstemperatur des Werkstoffs |
| Umformkraft | Höhere Fließspannung führt häufig zu höheren Umformkräften | Erwärmung senkt die Fließspannung und ermöglicht größere Umformgrade |
| Maßhaltigkeit | Häufig höhere Maßgenauigkeit und bessere Oberflächenqualität im umgeformten Zustand | Wärmeausdehnung, Abkühlung und Zunderbildung müssen berücksichtigt werden |
| Prozessgrenzen | Kaltverfestigung, Werkzeugbelastung und Schmierung | Oxidation, Temperaturführung und Werkzeugverschleiß |
| Umformfolge | Umformgrad je Stufe durch Werkstoffduktilität und Werkzeugbelastung begrenzt | Größere Umformgrade möglich; Temperaturverluste zwischen den Stufen sind zu beachten |
Kaltschmieden eignet sich, wenn sich die geforderte Geometrie innerhalb der Umformbarkeits- und Werkzeuggrenzen herstellen lässt.
Warmschmieden kann bei großen Querschnittsänderungen oder hohen Umformkräften vorteilhaft sein. Auch Losgröße, Werkzeugkosten und nachfolgende Bearbeitungsschritte beeinflussen die Verfahrenswahl.
Weitere Grundlagen finden Sie in unserem Beitrag zur Kaltumformung und zum Kaltschmieden.
Wie wird die Umformfolge ausgelegt?
Die Auslegung der Umformfolge beginnt mit den Anforderungen an das fertige Bauteil. Konstrukteure und Fertigungsingenieure prüfen Geometrie, Werkstoffvolumen, Querschnittsänderungen und Werkzeuggrenzen.
Ziel ist es, die gewünschte Bauteilgeometrie mit kontrolliertem Werkstofffluss, beherrschbaren Umformkräften und möglichst wirtschaftlichem Werkzeugeinsatz herzustellen.
Wie viele Umformstufen sind erforderlich?
Eine feste Anzahl von Umformstufen gibt es nicht.
Ein Bauteil mit großem Flansch und schmalem Schaft kann beispielsweise einen separaten Stauchvorgang benötigen, um ausreichend Werkstoff für den Flansch bereitzustellen.
Würde die gesamte Geometrie in einem einzigen Schritt geformt, könnten lokal zu hohe Umformgrade oder unzulässige Werkzeug- und Pressenbelastungen entstehen.
Eine zusätzliche Stufe reduziert möglicherweise die Umformung pro Arbeitsschritt, erhöht aber zugleich den Werkzeug- und Transferaufwand.
Die Anzahl der Umformstufen muss deshalb auf Werkstoff, Anlagenkapazität, Bauteilgeometrie und Fertigungskosten abgestimmt werden.
Vorformgestaltung und Werkstofffluss
Eine Vorform ist nicht einfach eine verkleinerte Version des fertigen Bauteils. Ihre Geometrie bestimmt, an welchen Stellen Werkstoff für die nachfolgenden Umformschritte zur Verfügung steht.
Beim Gesenkschmieden kann eine unzureichende Werkstoffverteilung im Flanschbereich zu unvollständiger Formfüllung führen, obwohl das gesamte Rohlingvolumen korrekt berechnet wurde.
Mehr Ausgangsmaterial allein löst dieses Problem nicht, wenn der Werkstoff während der Umformung nicht in die erforderlichen Bereiche fließen kann.
Entscheidend sind daher sowohl das Werkstoffvolumen als auch dessen Verteilung vor der nächsten Umformstufe.
Wann sollten Bohrungen und Absätze geformt werden?
Der richtige Zeitpunkt für die Herstellung von Hohlräumen und Absätzen hängt von der Bauteilgeometrie, dem Werkstoff und der Werkzeuganordnung ab.
Durch Rückwärtsfließpressen lässt sich beispielsweise ein Hohlraum erzeugen, ohne unmittelbar Material abzutragen. Andere Bauteile erfordern ein Lochen nach dem Stauchen oder eine Bohrungsbearbeitung im abschließenden CNC-Prozess.
Wird ein Hohlraum zu früh geformt, kann dies die nachfolgenden Umformschritte oder die Werkzeugabstützung erschweren.
Erfolgt die Hohlraumbildung zu spät, können größere Wandstärken, höhere Lochkräfte oder zusätzlicher Zerspanungsaufwand entstehen.
Die Umformfolge sollte deshalb anhand von Wandstärken, Werkzeugzugänglichkeit und Endtoleranzen festgelegt werden – nicht allein nach der Anzahl verfügbarer Maschinenstationen.
Typische Fehler beim mehrstufigen Schmieden
Fehler, die erst nach der letzten Umformstufe sichtbar werden, können bereits in einem früheren Arbeitsschritt entstanden sein.
Eine ungeeignete Vorform, instabiler Werkstofffluss oder eine ungenaue Werkstückpositionierung können sich auf alle nachfolgenden Umformstufen auswirken.
| Fehlerbild | Mögliche Ursache | Was sollte geprüft werden? |
|---|---|---|
| Faltenbildung oder Überlappungen | Werkstoff legt sich während der Umformung übereinander | Vorformgeometrie, Gesenkform und Fließrichtung |
| Unvollständige Formfüllung | Lokal zu wenig Werkstoff, zu niedrige Temperatur oder unzureichende Umformkraft | Werkstoffverteilung, Temperatur und Gesenkfüllung |
| Rissbildung | Zu hohe lokale Umformung oder unzureichende Duktilität | Umformgrad je Stufe, Werkstoffzustand und Temperatur |
| Werkzeugverschleiß oder Werkzeugbruch | Hohe Kontaktspannungen, Reibung oder thermische Wechselbeanspruchung | Werkzeugzustand, Schmierung und Umformkräfte |
| Maßabweichungen | Werkzeugverschleiß, Temperaturschwankungen oder ungenaue Werkstückpositionierung | Zwischenmaße, Transferposition und Prozessstabilität |
Tritt ein Fehler am fertigen Schmiedeteil auf, muss die Ursache nicht im letzten Gesenk liegen.
Durch den Vergleich der Zwischenformen lässt sich feststellen, in welcher Umformstufe die Abweichung erstmals auftritt. Erst danach sollte die Werkzeugkorrektur festgelegt werden.
Mehrstufiges Schmieden für OEM-Bauteile
Mehrstufiges Schmieden eignet sich für ausgewählte Bauteile mit deutlichen Querschnittsänderungen, Flanschen, abgestuften Durchmessern oder innenliegenden Geometrien.
Typische Anwendungen sind mutterähnliche Schmiedeteile, Verbindungselemente, abgesetzte Wellen und Hohlbauteile.
Vor der Werkzeugkonstruktion sollte die fertigungstechnische Machbarkeit geprüft werden. Für OEM-Projekte sind insbesondere folgende Fragen wichtig:
Lassen sich Werkstoff und Bauteilgeometrie mit den vorgesehenen Umformschritten verarbeiten?
Welche Merkmale können endkonturnah geschmiedet werden und welche benötigen eine spanende Fertigbearbeitung?
Rechtfertigt die geplante Stückzahl die Werkzeugkosten?
Welche Maße müssen während des Schmiedens, der Wärmebehandlung und der Zerspanung gezielt kontrolliert werden?
Eine abgesetzte Welle benötigt beispielsweise ausreichend Bearbeitungsaufmaß an den Lagersitzen, um die Endtoleranzen sicher zu erreichen.
Bei einem mutterähnlichen Bauteil können dagegen Stauchen, Hohlraumformung und Fertigoperationen in einer anderen Reihenfolge erforderlich sein.
Weforging bietet kundenspezifische Schmiedelösungen für OEM-Bauteile. Dabei werden die Umformbarkeit, erforderliche CNC-Bearbeitung, kritische Maße und Prüfanforderungen gemeinsam betrachtet, statt jeden Fertigungsschritt isoliert auszulegen.
Wie werden mehrstufig geschmiedete Bauteile geprüft?
Die abschließende Maßprüfung zeigt, ob ein Schmiedeteil die geforderten Abmessungen einhält. Fehler aus früheren Umformstufen lassen sich damit jedoch nicht immer erkennen.
Während der Prozessentwicklung können Zwischenformen auf unvollständige Formfüllung, Faltenbildung und unerwartete Verformungen untersucht werden.
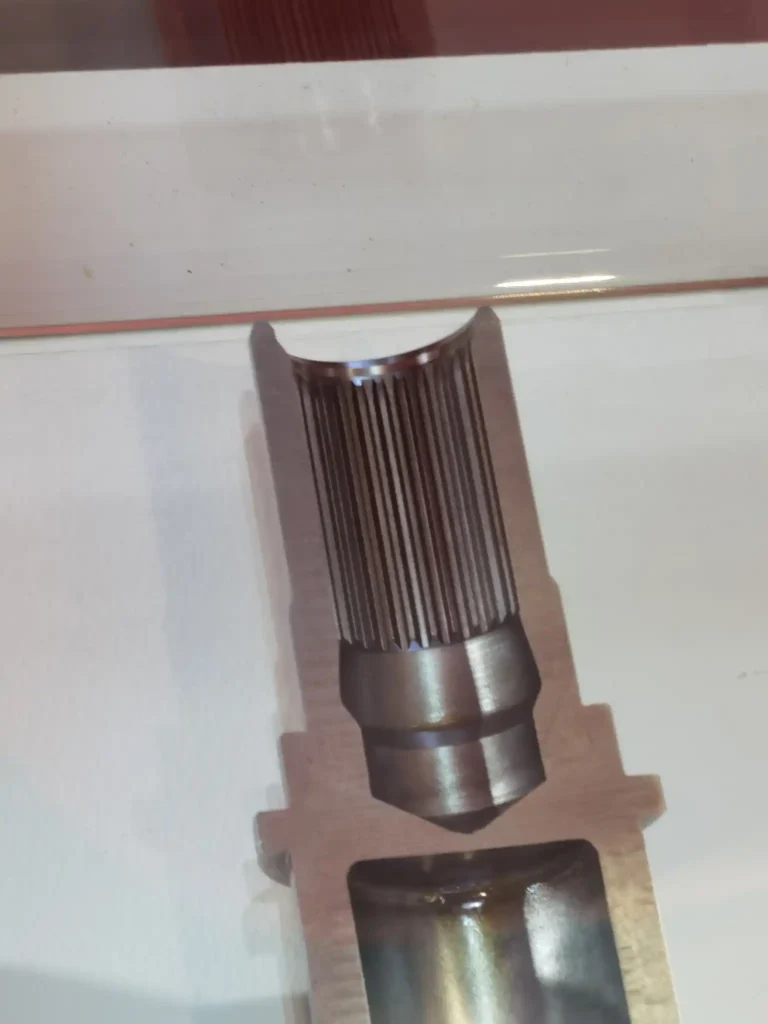
Bei Bauteilen mit schwer zugänglichen Innengeometrien kann eine zerstörende Prüfung durch Auftrennen des Werkstücks erforderlich sein.
Weforging hat beispielsweise ein mehrstufig geschmiedetes Motorwellenbauteil für Anlagen im Bereich neuer Energien aufgetrennt, um dessen Innengeometrie zu überprüfen.
Am freigelegten Querschnitt lassen sich Innenprofile und abgestufte Maße mittels optischer Projektionsmessung kontrollieren, die von außen nur schwer zugänglich sind.
In der Serienfertigung gehören die Erstteilprüfung und regelmäßige fertigungsbegleitende Kontrollen zum Prüfablauf.
Je nach Zeichnungsvorgaben und Prozessrisiken können zusätzliche Prüfungen wie Härtemessungen, metallografische Untersuchungen oder zerstörungsfreie Prüfverfahren erforderlich sein.
Bei Weforging umfasst die Qualitätssicherung sowohl die Anforderungen an das fertige Bauteil als auch die Wiederholgenauigkeit des Fertigungsprozesses.
Fazit: Umformfolge und Fertigbearbeitung gemeinsam planen
Sie entwickeln ein Bauteil mit abgestuften Durchmessern, Flanschen oder innenliegenden Hohlräumen, das mehrere Umformstufen erfordern könnte?
Senden Sie Weforging Ihre technische Zeichnung, Werkstoffspezifikation und voraussichtliche Bestellmenge.
Unser Engineering-Team prüft die Machbarkeit eines mehrstufigen Kalt- oder Warmschmiedeprozesses unter Berücksichtigung der Umformfolge, Bearbeitungsaufmaße und Prüfanforderungen.