
Forja multietapa: proceso, secuencia de conformado y diseño
Por el equipo técnico de Weforging | Publicado el 20 de noviembre de 2026
La forja multietapa permite conformar una pieza metálica mediante varias operaciones sucesivas, en lugar de realizar toda la deformación en una sola etapa. Según el material y la geometría, el proceso puede incluir recalcado, extrusión, preformado o forja en matriz, tanto en frío como en caliente.
En componentes complejos, el principal reto consiste en distribuir correctamente el material entre las etapas, controlar la deformación y determinar qué superficies necesitan un mecanizado posterior.
Una secuencia mal diseñada puede provocar un llenado incompleto de la matriz, pliegues en el material o cargas excesivas sobre las herramientas.
Este artículo explica cómo se diseña una secuencia de forjado, qué problemas pueden aparecer y qué deben tener en cuenta los ingenieros OEM al desarrollar componentes para este proceso.
¿Qué es la forja multietapa?
La forja multietapa es un proceso de conformado de metales que utiliza dos o más operaciones sucesivas de deformación plástica para obtener la geometría requerida.
Cada etapa prepara la pieza para la siguiente, permitiendo fabricar geometrías complejas sin concentrar toda la deformación en una única operación.
Conviene distinguir dos conceptos:
Forja multietapa: describe la secuencia de operaciones de conformado.
Forja multiestación: se refiere a equipos con varias estaciones de conformado.
Un proceso multietapa puede realizarse en una sola máquina o en varias, dependiendo de la configuración de producción.
¿Cómo funciona la forja multietapa?
El proceso comienza con una palanquilla o un tramo de material de volumen controlado. A continuación, la pieza pasa por varias operaciones de conformado, cada una destinada a preparar su geometría y la distribución del material para la siguiente.
Una secuencia habitual puede incluir:
Preformado: redistribución del material mediante recalcado u otras operaciones preparatorias.
Conformado intermedio: recalcado, extrusión o forja en matriz para obtener escalones, bridas y otras características geométricas.
Conformado final: aproximación a la geometría especificada, con posibles operaciones adicionales de calibrado, recorte de rebabas o punzonado.
La secuencia depende del material, la geometría y el diseño de las herramientas.
Por ejemplo, un componente hueco forjado en frío puede requerir operaciones diferentes a las de una pieza similar a una tuerca fabricada mediante forja en caliente.
Las dimensiones críticas y las superficies funcionales pueden seguir necesitando mecanizado CNC después de la forja.
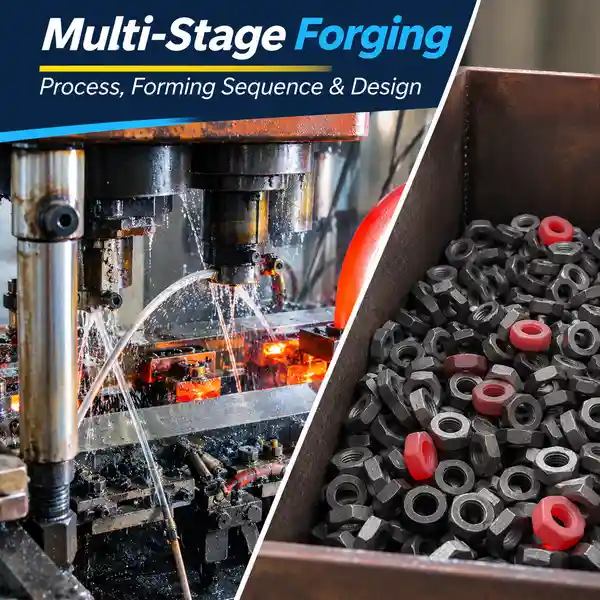
Proceso real de forja en caliente multietapa de un componente similar a una tuerca en Weforging.
Forja multietapa en frío y en caliente: diferencias
Tanto la forja en frío como la forja en caliente pueden realizarse en varias etapas. Las principales diferencias están relacionadas con la resistencia a la deformación, las cargas de conformado, los límites de deformación y el control dimensional.
| Factor | Forja en frío multietapa | Forja en caliente multietapa |
|---|---|---|
| Temperatura | Generalmente próxima a la temperatura ambiente | Por encima de la temperatura de recristalización del material |
| Fuerza de conformado | La mayor tensión de fluencia suele requerir fuerzas más elevadas | El calentamiento reduce la resistencia a la deformación |
| Control dimensional | Suele ofrecer mayor precisión y mejor acabado superficial en estado forjado | Deben considerarse la contracción térmica, la cascarilla y las variaciones de temperatura |
| Limitaciones | Endurecimiento por deformación, esfuerzos sobre las herramientas y lubricación | Oxidación, control de temperatura y desgaste de las matrices |
| Secuencia de conformado | La deformación por etapa está limitada por la ductilidad y la carga de las herramientas | Pueden alcanzarse mayores deformaciones, controlando la pérdida de temperatura entre etapas |
La forja en frío puede ser adecuada cuando la geometría requerida se encuentra dentro de los límites de ductilidad del material y de capacidad de las herramientas.
La forja en caliente puede resultar preferible cuando existen grandes cambios de sección o las fuerzas necesarias hacen poco viable el conformado en frío.
La elección también depende del volumen de producción, el coste de las herramientas y los requisitos de mecanizado posterior.
Para conocer los principios de este proceso, consulta nuestra guía sobre forja en frío.
¿Cómo se diseña la secuencia de forjado?
El diseño de la secuencia comienza con los requisitos de la pieza terminada.
Los ingenieros analizan la geometría, el volumen del material, los cambios de sección y los límites de las herramientas para determinar qué características pueden formarse en cada etapa.
El objetivo es conseguir la geometría especificada controlando el flujo del material, las fuerzas de conformado y la complejidad de las herramientas.
¿Cuántas etapas de forjado son necesarias?
No existe un número fijo de etapas para cada tipo de componente.
Una pieza con una brida grande y una sección estrecha de eje, por ejemplo, puede necesitar una operación independiente de recalcado para acumular suficiente material en la zona de la brida.
Intentar obtener toda la geometría en una sola operación puede generar una deformación local excesiva o superar los límites de la prensa y las herramientas.
Añadir otra etapa puede reducir la deformación necesaria en cada operación, pero también aumenta los requisitos de utillaje y transferencia.
Por tanto, el número de etapas debe equilibrarse con la conformabilidad del material, la capacidad del equipo y el coste de fabricación.
Diseño de preformas y flujo del material
Una preforma no es simplemente una versión más pequeña de la pieza terminada. Su geometría determina dónde estará disponible el material durante las siguientes operaciones.
En la forja en matriz cerrada, una distribución insuficiente de material cerca de una brida puede provocar un llenado incompleto de la matriz, incluso cuando el volumen total de la palanquilla es correcto.
Aumentar la cantidad inicial de material no siempre soluciona el problema si este no puede fluir hacia las zonas necesarias.
Por ello, el diseño de la preforma debe considerar tanto el volumen como su distribución antes de la siguiente operación.
¿Cuándo deben formarse los agujeros y escalones?
El momento adecuado para formar cavidades, agujeros y escalones depende de la geometría, el material y la disposición de las herramientas.
La extrusión inversa, por ejemplo, permite crear una cavidad sin eliminar material de forma inmediata. Otros componentes pueden requerir punzonado después del recalcado o taladrado durante el mecanizado final.
Formar una cavidad demasiado pronto puede dificultar las operaciones posteriores o el apoyo de la pieza en las herramientas.
Retrasar su formación puede dejar una sección más gruesa para punzonar o aumentar la cantidad de material que debe mecanizarse.
La secuencia debe definirse según los espesores de pared, el acceso de las herramientas y las tolerancias finales, no únicamente por el número de estaciones disponibles.
Defectos habituales en la forja multietapa
Los defectos detectados después de la última etapa pueden haberse originado durante una operación anterior.
Una preforma incorrecta, un flujo de material inestable o un posicionamiento inconsistente de la pieza pueden afectar a todas las etapas posteriores.
| Defecto | Posible causa | Qué comprobar |
|---|---|---|
| Pliegues o solapes | El material se pliega sobre sí mismo durante la deformación | Geometría de la preforma, matriz y dirección del flujo |
| Llenado incompleto de la matriz | Material insuficiente en una zona, temperatura baja o fuerza inadecuada | Distribución del material, temperatura y llenado |
| Grietas | Deformación local excesiva o ductilidad insuficiente | Deformación por etapa, estado del material y temperatura |
| Desgaste o rotura de herramientas | Altas tensiones de contacto, fricción o ciclos térmicos | Estado de las herramientas, lubricación y cargas |
| Variaciones dimensionales | Desgaste de matrices, cambios de temperatura o posicionamiento irregular | Dimensiones intermedias, alineación durante la transferencia y estabilidad del proceso |
Cuando aparece un defecto en la pieza terminada, la última matriz no tiene por qué ser la responsable.
Comparar las geometrías intermedias permite identificar la primera etapa en la que aparece una desviación.
Este análisis ayuda a localizar la causa antes de modificar las herramientas de acabado.
Forja multietapa para componentes OEM
La forja multietapa puede utilizarse para determinados componentes con cambios importantes de sección, bridas, diámetros escalonados o características internas.
Entre las aplicaciones se encuentran piezas similares a tuercas, elementos de fijación, ejes escalonados y componentes huecos.
Para la fabricación OEM, conviene revisar la viabilidad del proceso antes de diseñar las herramientas.
Las principales cuestiones son:
¿Permiten el material y la geometría realizar las deformaciones previstas?
¿Qué características pueden forjarse cerca de su forma final y cuáles necesitan mecanizado?
¿Justifica el volumen de producción la inversión en herramientas?
¿Qué dimensiones deben controlarse durante la forja, el tratamiento térmico y el mecanizado?
Por ejemplo, un eje escalonado puede necesitar sobrematerial en los asientos de los rodamientos para alcanzar las tolerancias finales.
Una pieza similar a una tuerca puede requerir otra combinación de recalcado, formación de cavidades y operaciones de acabado.
En Weforging ofrecemos soluciones de forja a medida para componentes OEM mediante procesos en frío y en caliente.
La viabilidad se evalúa considerando conjuntamente la secuencia de forjado, los sobremateriales para el mecanizado CNC, las dimensiones críticas y los requisitos de inspección.
¿Cómo se inspeccionan las piezas forjadas en varias etapas?
La inspección dimensional final permite comprobar si una pieza cumple las dimensiones especificadas, pero no siempre revela defectos introducidos durante las primeras etapas de conformado.
Durante el desarrollo del proceso pueden examinarse las piezas intermedias para detectar llenados incompletos, pliegues o deformaciones inesperadas.
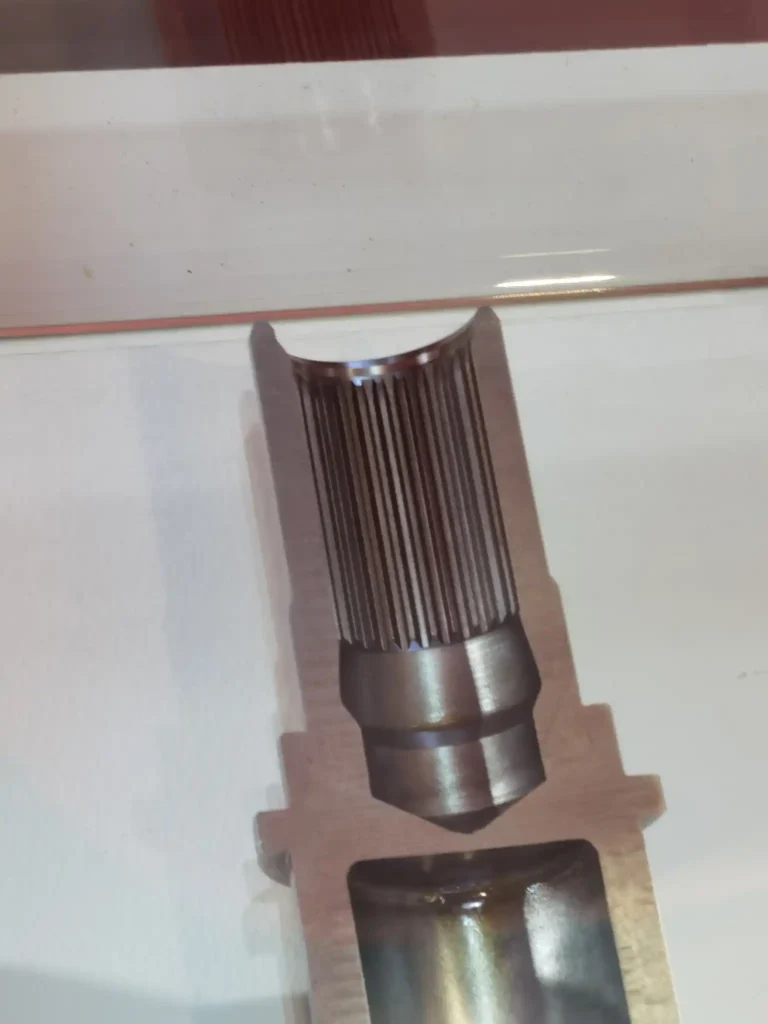
En componentes con geometrías internas difíciles de medir directamente, puede ser necesario realizar un corte de sección para verificar su forma.
Por ejemplo, Weforging seccionó un componente de eje de motor fabricado mediante forja multietapa para equipos del sector de las nuevas energías, con el fin de comprobar su geometría interna.
La sección expuesta permitió verificar perfiles interiores y dimensiones escalonadas mediante medición con proyector óptico, características de difícil acceso desde el exterior.
En la producción en serie, la inspección incluye la verificación de la primera pieza y controles periódicos durante la fabricación.
Según los requisitos del plano y los riesgos del proceso, pueden realizarse pruebas adicionales, como mediciones de dureza, análisis metalográficos o ensayos no destructivos.
En Weforging, el control de calidad contempla tanto la conformidad de la pieza terminada como la consistencia del proceso de fabricación.
Conclusión
¿Necesitas fabricar un componente con diámetros escalonados, bridas o cavidades internas que pueda requerir varias etapas de forjado?
Envía a Weforging el plano técnico, la especificación del material y la cantidad de producción prevista.
Nuestro equipo técnico puede evaluar la viabilidad de la forja multietapa en frío o en caliente, incluyendo la secuencia de conformado, los sobremateriales de mecanizado y los requisitos de inspección.