
Componenti per Riduttori Industriali: Forgiatura e Lavorazioni CNC
A cura del team tecnico Weforging | Pubblicato il 20 ottobre 2026
I componenti per riduttori industriali comprendono ingranaggi, corone dentate, alberi pignone, alberi di ingresso e uscita, cuscinetti, carcasse ed elementi di tenuta. Per i costruttori di riduttori, ingranaggi e alberi devono resistere a carichi elevati, rispettando specifici requisiti dimensionali, meccanici e di accoppiamento.
Per i componenti in acciaio idonei, la forgiatura permette di ottenere il grezzo iniziale, seguito da trattamenti termici, lavorazioni CNC e dentatura quando richiesto. Coordinare queste fasi consente di gestire le proprietà del materiale, i sovrametalli di lavorazione e le dimensioni funzionali.
Weforging produce componenti forgiati e lavorati CNC su disegno OEM, fornendo ai costruttori di ingranaggi e riduttori grezzi forgiati, particolari prelavorati e componenti finiti. Questo articolo esamina i principali componenti dei riduttori industriali, i requisiti di produzione e gli aspetti da considerare nell’acquisto di particolari su misura.
Punti chiave
Scelta dei componenti: i grezzi in acciaio forgiato sono adatti a determinati ingranaggi, alberi pignone, alberi di trasmissione e corone dentate, in funzione del progetto e delle condizioni di esercizio.
Controllo della produzione: sovrametalli, riferimenti di lavorazione e trattamenti termici devono essere definiti prima della dentatura e dell’assemblaggio.
Fornitura OEM: è importante stabilire se servono grezzi forgiati, componenti prelavorati o particolari finiti, considerando le lavorazioni eseguite internamente dal cliente.
Principali Componenti dei Riduttori Industriali e Loro Funzioni
I riduttori industriali comprendono organi di trasmissione della potenza e componenti di supporto. Ingranaggi, alberi pignone e alberi di trasmissione sono tra i principali particolari in acciaio che richiedono proprietà meccaniche controllate, precisione dimensionale e accoppiamenti affidabili.
| Componente | Funzione principale | Requisiti di produzione |
|---|---|---|
| Ingranaggi cilindrici a denti diritti ed elicoidali | Trasmettere coppia e realizzare il rapporto di riduzione | Grezzi forgiati, dentatura e dimensioni di montaggio controllate |
| Alberi pignone | Integrare la funzione dell’ingranaggio e dell’albero | Forgiatura, lavorazioni CNC, sedi dei cuscinetti e riferimenti geometrici |
| Alberi di ingresso e uscita | Trasmettere coppia tra gruppi meccanici | Forgiatura degli alberi, accoppiamenti e lavorazioni di precisione |
| Corone dentate | Trasmettere coppia mediante dentatura interna o esterna | Forgiatura ad anello, lavorazione di fori e facce, successiva dentatura |
| Mozzi di accoppiamento | Collegare alberi e trasmettere coppia | Forgiatura su disegno, alesature e superfici di montaggio |
| Carcasse | Sostenere e allineare i componenti interni | Generalmente fusione e successive lavorazioni meccaniche |
| Cuscinetti e tenute | Supportare gli alberi rotanti e trattenere il lubrificante | Componenti specializzati con accoppiamenti e interfacce definiti |
Per ingranaggi e alberi su disegno, forgiatura e lavorazioni CNC vengono spesso pianificate insieme. Il ciclo produttivo dipende dalla geometria, dai carichi di esercizio, dal materiale e dai volumi richiesti.
Componenti Forgiati e Lavorati CNC su Disegno
I costruttori di riduttori industriali richiedono spesso ingranaggi e alberi non standard, con dimensioni, materiali e geometrie di montaggio specifici.
Questi requisiti influenzano sia la progettazione del grezzo forgiato sia le successive lavorazioni meccaniche. Per i componenti su misura, il ciclo produttivo deve quindi essere definito partendo dal disegno del pezzo finito e dalle esigenze del cliente.
Ingranaggi Forgiati e Pignoni
Gli ingranaggi forgiati su disegno e i pignoni richiedono sovrametalli adeguati per fori, facce di montaggio e successiva dentatura.
La forgiatura realizza il grezzo iniziale, mentre le lavorazioni CNC definiscono le superfici di riferimento e le dimensioni necessarie alle operazioni successive.
Per geometrie idonee, la forgiatura a stampo chiuso consente di ottenere grezzi sagomati più vicini alla forma finale, riducendo il materiale da asportare.
I produttori di ingranaggi con reparti di dentatura interni possono acquistare grezzi forgiati o particolari prelavorati. Definire in anticipo lo stato di fornitura, i sovrametalli e i riferimenti di lavorazione aiuta a evitare riprese non necessarie.
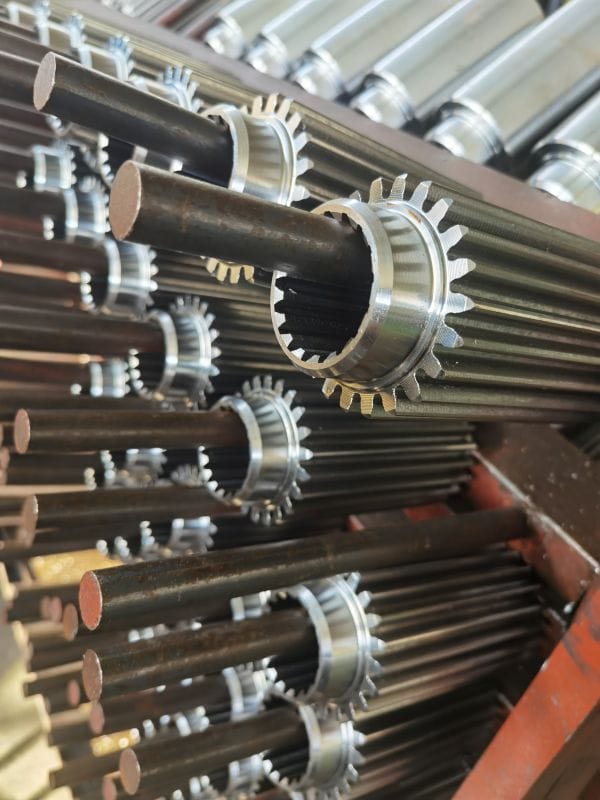
Nei componenti con dentatura esterna e profili scanalati interni, il ciclo di lavorazione deve inoltre considerare il rapporto geometrico tra denti, scanalature e superfici di centraggio.
Alberi Dentati e Alberi di Trasmissione
Gli alberi dentati e gli alberi di trasmissione possono presentare sedi per cuscinetti, spallamenti, profili scanalati, cave per linguette e filettature.
La forgiatura definisce la geometria di base dell’albero. Le successive operazioni di tornitura e fresatura CNC realizzano le dimensioni e le superfici funzionali richieste.
Negli alberi pignone con dentatura integrata è particolarmente importante mantenere il corretto allineamento tra la zona dentata e le sedi dei cuscinetti.
Quando sono necessari più piazzamenti, il controllo coerente dei riferimenti di lavorazione aiuta a limitare gli errori di concentricità e di oscillazione che potrebbero compromettere la dentatura e il montaggio del riduttore.
Corone Dentate e Anelli Forgiati su Disegno
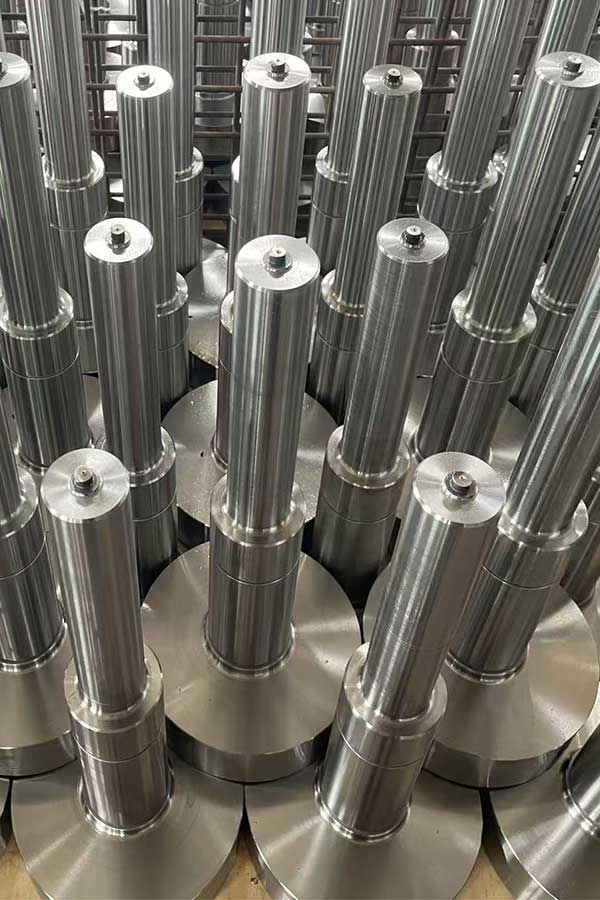
Le corone dentate per riduttori industriali possono essere prodotte da pezzi forgiati a stampo chiuso, anelli laminati senza saldatura o altri grezzi forgiati, in base a diametro, geometria e quantità.
Per le corone a dentatura interna o esterna, le lavorazioni CNC realizzano fori, facce di montaggio e superfici di riferimento necessarie alla successiva dentatura.
Nei componenti di grande diametro occorre prestare particolare attenzione a rotondità, sovrametalli e sistemi di staffaggio.
Weforging fornisce anelli forgiati grezzi o prelavorati secondo disegno OEM, consentendo ai produttori di ingranaggi di completare internamente la dentatura.
Forgiatura e Lavorazioni CNC dei Componenti per Riduttori
Il ciclo di produzione dei componenti su disegno deve essere valutato prima dell’avvio della lavorazione.
Forgiatura, trattamenti termici e lavorazioni CNC devono essere coordinati, soprattutto quando il componente richiede più piazzamenti oppure sarà sottoposto a ulteriori operazioni di dentatura presso lo stabilimento del cliente.
Progettazione del Grezzo Forgiato in Funzione del Pezzo Finito
La progettazione del grezzo deve considerare la geometria finale, i sovrametalli necessari e le superfici utilizzate nelle lavorazioni successive.
Per alberi dentati e corone, particolare attenzione va riservata alle sedi dei cuscinetti, alle superfici di montaggio e ai fori.
Per alberi di grandi dimensioni e componenti con sezioni importanti, la forgiatura libera può essere utilizzata per ottenere grezzi adatti alla successiva lavorazione.
Il sovrametallo deve compensare le variazioni dimensionali della forgiatura e le eventuali deformazioni nelle fasi successive, evitando asportazioni eccessive.
Per i particolari prelavorati, dimensioni di fornitura e superfici di riferimento devono essere concordate prima della produzione.
Lavorazioni CNC e Controllo dei Riferimenti
Le lavorazioni CNC realizzano le superfici funzionali e i riferimenti geometrici necessari alla dentatura e all’assemblaggio.
Negli alberi per riduttori è essenziale mantenere la corretta relazione tra sedi dei cuscinetti, zone dentate e superfici di montaggio.
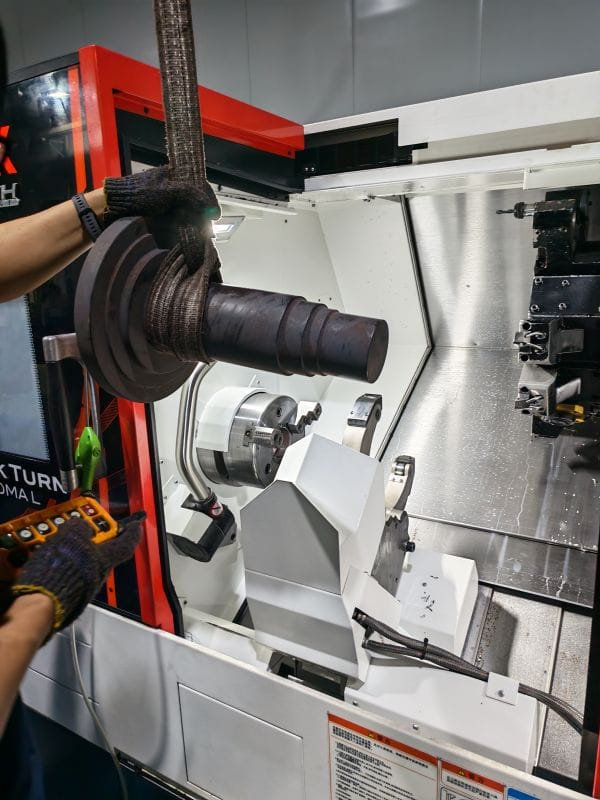
Durante un secondo piazzamento, l’operatore può utilizzare comparatori per verificare l’allineamento del pezzo rispetto ai riferimenti stabiliti prima di proseguire la lavorazione.
Un controllo coerente dei riferimenti contribuisce a limitare errori di oscillazione e posizione tra le diverse superfici funzionali.
Trattamenti Termici e Lavorazioni di Finitura
Il trattamento termico viene scelto in base al tipo di acciaio, alle proprietà meccaniche richieste e alle condizioni di esercizio.
La sua posizione nel ciclo produttivo deve considerare le possibili variazioni dimensionali durante il processo.
Per componenti con accoppiamenti stretti sulle sedi dei cuscinetti o superfici di centraggio di precisione, possono essere necessarie ulteriori lavorazioni di finitura dopo il trattamento termico.
Quando vengono forniti grezzi forgiati o particolari prelavorati, lo stato del trattamento termico e i sovrametalli residui devono essere compatibili con le operazioni successive del cliente.
Requisiti Dimensionali e Geometrici dei Componenti per Riduttori
Quali requisiti di lavorazione sono più importanti per i componenti dei riduttori industriali? Oltre alle tolleranze dimensionali, occorre controllare accoppiamenti, oscillazione radiale e assiale, superfici di montaggio e riferimenti geometrici.
Sedi dei cuscinetti e accoppiamenti: diametri, rotondità e finitura superficiale devono rispettare le specifiche di montaggio. Questi elementi influenzano il corretto supporto degli organi rotanti.
Oscillazione e riferimenti geometrici: l’oscillazione radiale e assiale deve rientrare nei limiti indicati dal disegno, soprattutto tra zone dentate, sedi dei cuscinetti e superfici di montaggio.
Fori, spallamenti e facce di appoggio: questi elementi determinano il posizionamento radiale e assiale durante l’assemblaggio. Dimensioni, perpendicolarità e tolleranze di posizione influenzano l’allineamento.
Montaggio delle corone dentate: per corone interne ed esterne devono essere controllati diametri dei fori, superfici di appoggio, rotondità e oscillazione secondo le specifiche.
Preparazione alla dentatura: per i grezzi forgiati prelavorati, sovrametalli residui, riferimenti e superfici di staffaggio devono essere adatti alle operazioni di dentatura successive.
Nei componenti per riduttori su disegno, tolleranze dimensionali e geometriche devono essere valutate insieme. Il rispetto delle singole quote non garantisce necessariamente il corretto accoppiamento e funzionamento del componente.
Controllo Qualità dei Componenti per Riduttori su Disegno
Il controllo qualità dei componenti forgiati e lavorati CNC comprende i requisiti del materiale, le fasi produttive e le dimensioni critiche indicate nel disegno OEM.
Le verifiche vengono eseguite durante le fasi appropriate della produzione, senza affidarsi esclusivamente al controllo finale.
Durante la lavorazione, l’operatore verifica le caratteristiche critiche del primo pezzo e monitora le dimensioni durante la produzione.
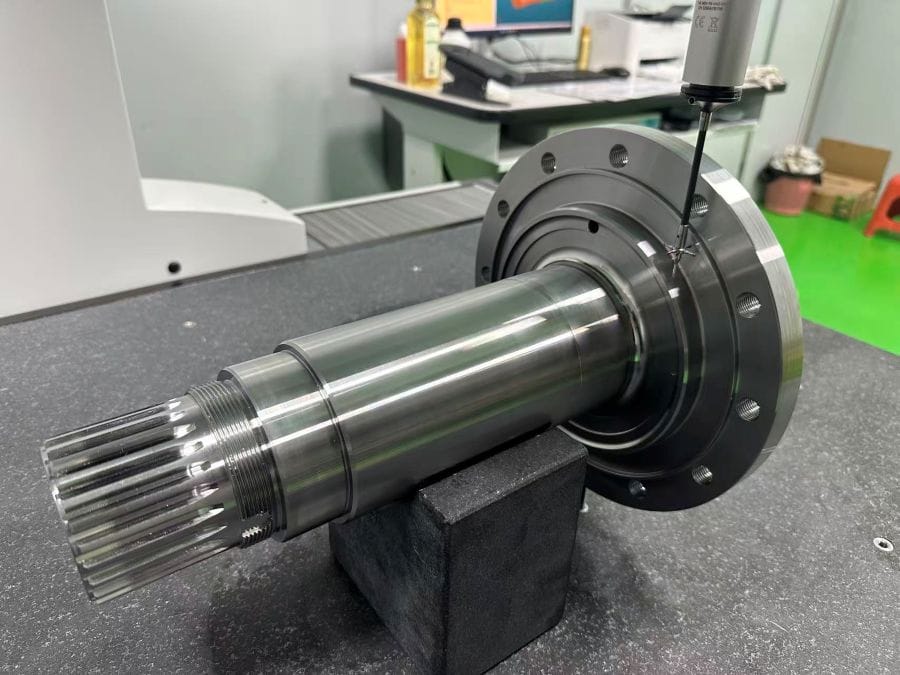
Una volta completato il primo componente, un controllo indipendente può verificare sedi dei cuscinetti, fori di montaggio, oscillazione e altre tolleranze geometriche mediante strumenti adeguati o una macchina di misura a coordinate (CMM).
Per le produzioni OEM ripetitive, la verifica del primo pezzo permette di confermare il processo prima dell’avvio della produzione in serie.
Numeri di colata, lotti produttivi, registrazioni dei trattamenti termici e risultati dei controlli possono essere collegati secondo i requisiti di tracciabilità concordati.
L’obiettivo è individuare tempestivamente eventuali scostamenti e mantenere una qualità costante nelle successive operazioni di dentatura, assemblaggio e forniture ripetute.
Il video seguente mostra la verifica di un albero dentato lavorato CNC mediante macchina di misura a coordinate. Le misurazioni di oscillazione, coassialità e altre caratteristiche geometriche consentono di verificare le relazioni tra le superfici funzionali rispetto ai requisiti del disegno OEM.
Fornitura di Componenti per Riduttori Industriali ai Costruttori OEM
I produttori di ingranaggi e riduttori possono richiedere diversi stati di fornitura, in funzione delle lavorazioni disponibili internamente.
Weforging fornisce ingranaggi e alberi su disegno, grezzi per corone dentate e altri componenti forgiati per riduttori industriali, come grezzi di forgiatura, particolari prelavorati o componenti finiti, secondo il ciclo produttivo concordato.
Per i produttori che eseguono internamente la dentatura, i grezzi prelavorati possono essere forniti con superfici di riferimento e sovrametalli definiti.
Per gli OEM che richiedono componenti pronti per l’assemblaggio, la fornitura può comprendere anche trattamenti termici, lavorazioni meccaniche di precisione e controlli dimensionali.
Per richiedere un’offerta è utile fornire:
Disegno tecnico del componente
Specifica del materiale e trattamenti termici richiesti
Tolleranze dimensionali e geometriche critiche
Stato di fornitura richiesto
Quantità previste
Se il cliente eseguirà ulteriori lavorazioni CNC o operazioni di dentatura, devono essere definiti anche i riferimenti geometrici e i sovrametalli residui.
Stabilire chiaramente quali operazioni vengono eseguite da Weforging e quali rimangono a carico del cliente facilita il coordinamento dei controlli, dei tempi di produzione e delle lavorazioni successive.
Componenti Forgiati e Lavorati CNC per la Vostra Produzione di Riduttori
Per i costruttori di ingranaggi e riduttori industriali, la scelta del ciclo produttivo parte dal disegno tecnico e dalle condizioni di esercizio del componente.
Weforging fornisce grezzi forgiati e componenti in acciaio lavorati CNC su disegno, coordinando produzione e controlli in base alle specifiche del cliente.
Inviateci i vostri disegni tecnici, le specifiche dei materiali e le quantità previste per valutare una soluzione di forgiatura e lavorazione CNC adatta al vostro progetto.