
Componentes para Reductores Industriales: Forja y Mecanizado CNC
Por el equipo técnico de Weforging | Publicado el 20 de octubre de 2026
Los componentes para reductores industriales incluyen engranajes, coronas dentadas, ejes piñón, ejes de entrada y salida, rodamientos, carcasas y elementos de estanqueidad. Para los fabricantes de reductores, los engranajes y ejes deben soportar cargas elevadas y cumplir requisitos específicos de material, dimensiones y montaje.
En los componentes de acero adecuados, la forja permite obtener la pieza en bruto, que posteriormente puede someterse a tratamiento térmico, mecanizado CNC y tallado de engranajes. La coordinación de estos procesos ayuda a controlar las propiedades del material, los sobremetales de mecanizado y las dimensiones funcionales.
Weforging fabrica componentes forjados y mecanizados según planos OEM, suministrando a fabricantes de engranajes y reductores piezas forjadas en bruto, componentes premecanizados y piezas terminadas. Este artículo presenta los principales componentes de los reductores industriales, sus requisitos de fabricación y los aspectos que deben considerarse al adquirir piezas especiales.
Puntos clave
Selección de componentes: las piezas de acero forjado son adecuadas para determinados engranajes, ejes piñón, ejes de transmisión y coronas dentadas, según el diseño y las condiciones de trabajo.
Control de fabricación: los sobremetales, las referencias de mecanizado y los tratamientos térmicos deben definirse antes del tallado de engranajes y el montaje.
Suministro OEM: los compradores deben especificar si necesitan piezas forjadas en bruto, componentes premecanizados o piezas terminadas, teniendo en cuenta las operaciones que realizarán en sus propias instalaciones.
Principales Componentes de los Reductores Industriales y sus Funciones
Los reductores industriales contienen elementos de transmisión de potencia y componentes de soporte. Para los fabricantes de reductores, los engranajes, ejes piñón y ejes de transmisión son algunas de las piezas de acero que requieren propiedades mecánicas controladas, precisión dimensional y ajustes fiables.
| Componente | Función principal | Consideraciones de fabricación |
|---|---|---|
| Engranajes rectos y helicoidales | Transmitir par y proporcionar la relación de transmisión requerida | Piezas forjadas en bruto, tallado de dientes y dimensiones de montaje controladas |
| Ejes piñón | Combinar la función del piñón y del eje | Forja, mecanizado CNC, asientos de rodamientos y control de referencias |
| Ejes de entrada y salida | Transmitir par entre conjuntos mecánicos | Forja de ejes, ajustes de rodamientos y mecanizado de precisión |
| Coronas dentadas | Transmitir par mediante dentado interior o exterior | Laminación de anillos, mecanizado de agujeros y caras, y posterior dentado |
| Cubos de acoplamiento | Conectar ejes y transmitir par | Forja a medida, agujeros de precisión y superficies de montaje |
| Carcasas | Alojar y alinear los componentes internos | Generalmente fundición y mecanizado posterior |
| Rodamientos y juntas | Soportar ejes giratorios y mantener la lubricación | Componentes especializados con ajustes e interfaces definidos |
Para engranajes y ejes especiales, la forja y el mecanizado CNC suelen planificarse conjuntamente. La ruta de fabricación depende de la geometría, las cargas de servicio, el material y el volumen de producción.
Componentes Forjados y Mecanizados a Medida para Reductores
Los fabricantes de reductores industriales suelen necesitar engranajes y ejes especiales con dimensiones, materiales y características de montaje específicas.
Estos requisitos influyen tanto en el diseño de la pieza forjada como en las operaciones posteriores de mecanizado. Por ello, la fabricación debe planificarse a partir del plano de la pieza terminada y de las necesidades de producción del cliente.
Engranajes Forjados y Piñones
Los engranajes forjados a medida y los piñones necesitan sobremetales adecuados para el mecanizado de agujeros, caras de montaje y posterior tallado de dientes.
La forja proporciona la geometría inicial, mientras que el mecanizado CNC establece las superficies de referencia y las dimensiones necesarias para las operaciones siguientes.
En diseños adecuados, la forja en matriz cerrada permite producir piezas en bruto con una geometría más próxima a la final, reduciendo la cantidad de material que debe eliminarse.
Los fabricantes de engranajes con capacidad propia de tallado pueden adquirir piezas forjadas en bruto o componentes premecanizados. Definir previamente el estado de suministro, los sobremetales y las referencias de mecanizado ayuda a evitar operaciones adicionales.
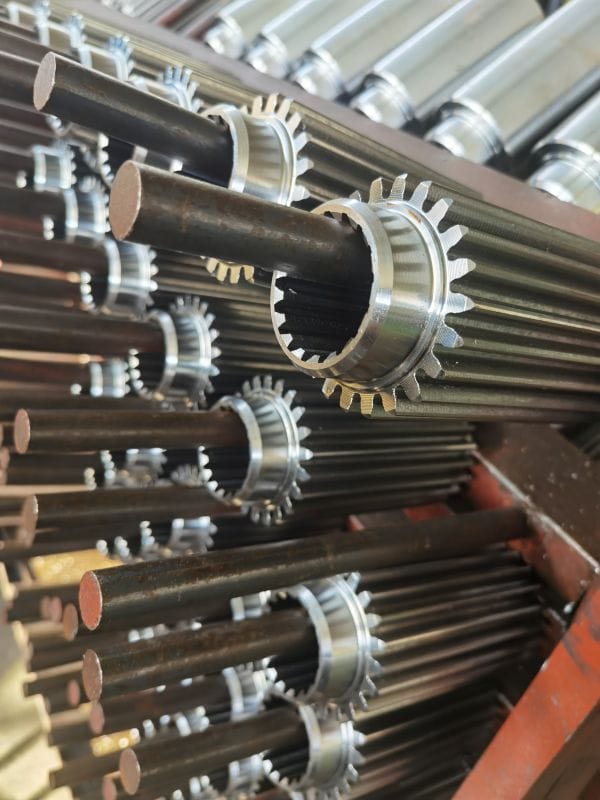
En componentes con dentado exterior y estriados interiores, la secuencia de mecanizado también debe considerar la relación geométrica entre los dientes, los perfiles internos y las superficies de centrado.
Ejes Dentados y Ejes de Transmisión
Los ejes dentados y de transmisión pueden incorporar asientos de rodamientos, escalones, estriados, chaveteros y zonas roscadas.
La forja establece la geometría básica del eje. Posteriormente, las operaciones de torneado y fresado CNC producen las dimensiones y superficies funcionales especificadas.
En los ejes piñón con dentado integrado, resulta especialmente importante mantener la alineación entre la zona dentada y los asientos de los rodamientos.
Cuando se requieren varias sujeciones durante el mecanizado, el control de las referencias ayuda a limitar los errores de alineación y de salto que podrían afectar al tallado posterior o al montaje del reductor.
Coronas Dentadas y Anillos Forjados a Medida
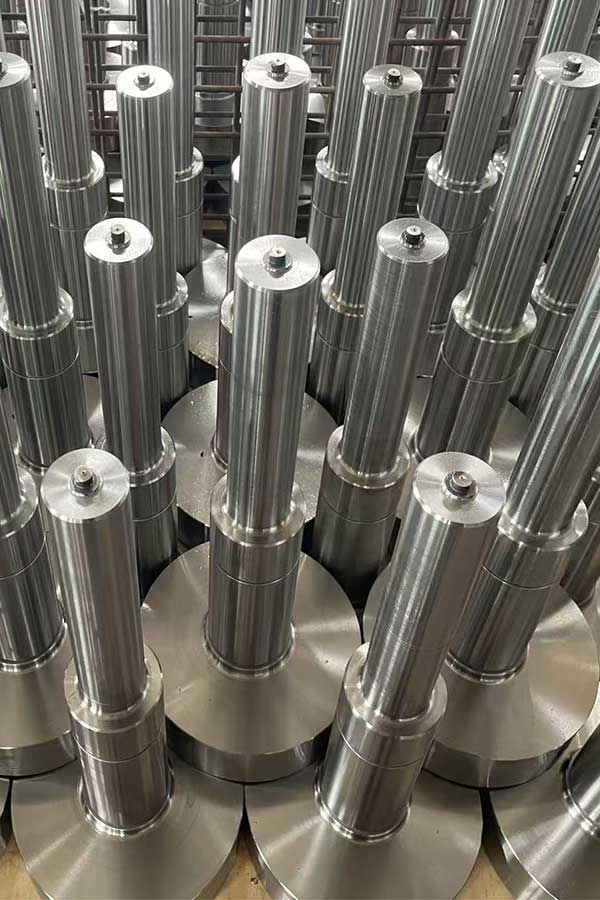
Las coronas dentadas para reductores industriales pueden fabricarse a partir de piezas forjadas en matriz cerrada, anillos laminados sin soldadura u otras piezas forjadas, según el diámetro, la geometría y los requisitos de producción.
Para coronas con dentado interior o exterior, el mecanizado CNC establece los agujeros, las caras de montaje y las superficies de referencia necesarias para el posterior tallado.
Los componentes de gran diámetro requieren especial atención a la redondez, los sobremetales y los sistemas de sujeción.
Weforging suministra anillos forjados en bruto o premecanizados según planos OEM, permitiendo que los fabricantes de engranajes realicen el dentado interior o exterior en sus propias instalaciones.
Forja y Mecanizado CNC de Componentes para Reductores
La ruta de fabricación de los componentes especiales debe revisarse a partir del plano de la pieza terminada antes de iniciar la producción.
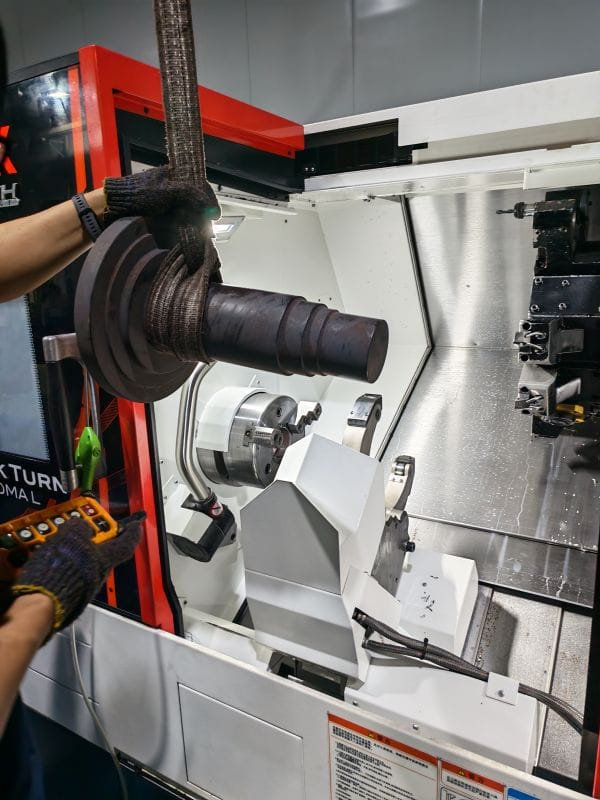
La forja, el tratamiento térmico y el mecanizado CNC deben coordinarse, especialmente cuando se necesitan varias sujeciones o cuando el cliente realizará posteriormente el tallado de engranajes.
Diseño de Piezas Forjadas Según la Geometría Final
El diseño de la pieza forjada debe considerar la geometría final, los sobremetales necesarios y las superficies utilizadas en las operaciones posteriores.
En ejes dentados y coronas, es importante prestar atención a los asientos de rodamientos, los agujeros y las superficies de montaje.
Para ejes de grandes dimensiones y componentes de sección elevada, la forja libre puede utilizarse para producir piezas en bruto adecuadas para su mecanizado posterior.
Los sobremetales deben compensar las variaciones propias de la forja y los posibles cambios dimensionales durante la fabricación, evitando al mismo tiempo una eliminación excesiva de material.
En piezas premecanizadas, las dimensiones de suministro y las superficies de referencia deben acordarse con el fabricante antes de la producción.
Mecanizado CNC y Control de Referencias
El mecanizado CNC establece las superficies funcionales y las referencias geométricas necesarias para el tallado de engranajes y el montaje.
En los ejes de reductores, mantener la relación geométrica entre los asientos de rodamientos, las zonas dentadas y las superficies de montaje es especialmente importante.
Cuando una pieza requiere una segunda sujeción, los operarios pueden utilizar relojes comparadores para comprobar la alineación respecto a las referencias especificadas antes de continuar el mecanizado.
Un control constante de las referencias ayuda a limitar los errores de salto y de posición entre superficies relacionadas.
Tratamiento Térmico y Mecanizado Final
El tratamiento térmico se selecciona según el tipo de acero, las propiedades mecánicas requeridas y las condiciones de funcionamiento.
Su posición dentro del proceso debe considerar los posibles cambios dimensionales que pueden producirse durante el tratamiento.
Para componentes que requieren ajustes precisos en los asientos de rodamientos o superficies de centrado, puede ser necesario realizar operaciones adicionales de acabado después del tratamiento térmico.
Cuando se suministran piezas forjadas en bruto o premecanizadas, el estado del tratamiento térmico y los sobremetales restantes deben ser compatibles con las operaciones posteriores del cliente.
Tolerancias Dimensionales y Geométricas de los Componentes para Reductores
¿Qué requisitos de mecanizado son más importantes en los componentes de reductores industriales? Además de las tolerancias dimensionales, deben controlarse los ajustes de rodamientos, el salto radial y axial, las superficies de montaje y las referencias geométricas.
Asientos de rodamientos y ajustes: los diámetros, la redondez y el acabado superficial deben cumplir los requisitos especificados. Estas características influyen en la instalación y el funcionamiento de los elementos giratorios.
Salto y referencias geométricas: el salto radial y axial debe mantenerse dentro de los límites del plano, especialmente entre las zonas dentadas, los asientos de rodamientos y las superficies de montaje.
Agujeros, escalones y caras de apoyo: estas características establecen la posición radial o axial durante el montaje. Sus dimensiones, perpendicularidad y relaciones de posición afectan al ajuste y la alineación.
Montaje de coronas dentadas: en coronas con dentado interior o exterior deben controlarse los diámetros, las caras de montaje, la redondez y los requisitos de salto especificados.
Preparación para el tallado de engranajes: en las piezas forjadas premecanizadas, los sobremetales restantes, las superficies de referencia y las zonas de sujeción deben permitir las operaciones posteriores de tallado.
En los componentes especiales para reductores, las tolerancias dimensionales y geométricas deben evaluarse conjuntamente. Cumplir las dimensiones individuales no garantiza por sí solo un montaje y funcionamiento correctos.
Control de Calidad de Componentes para Reductores a Medida
El control de calidad de los componentes forjados y mecanizados CNC debe abarcar los requisitos del material, los procesos de fabricación y las dimensiones críticas especificadas en el plano OEM.
Las inspecciones se realizan en distintas etapas de producción, sin depender únicamente del control final.
Durante el mecanizado, el operario comprueba las características críticas de la primera pieza y supervisa las dimensiones a lo largo de la producción.
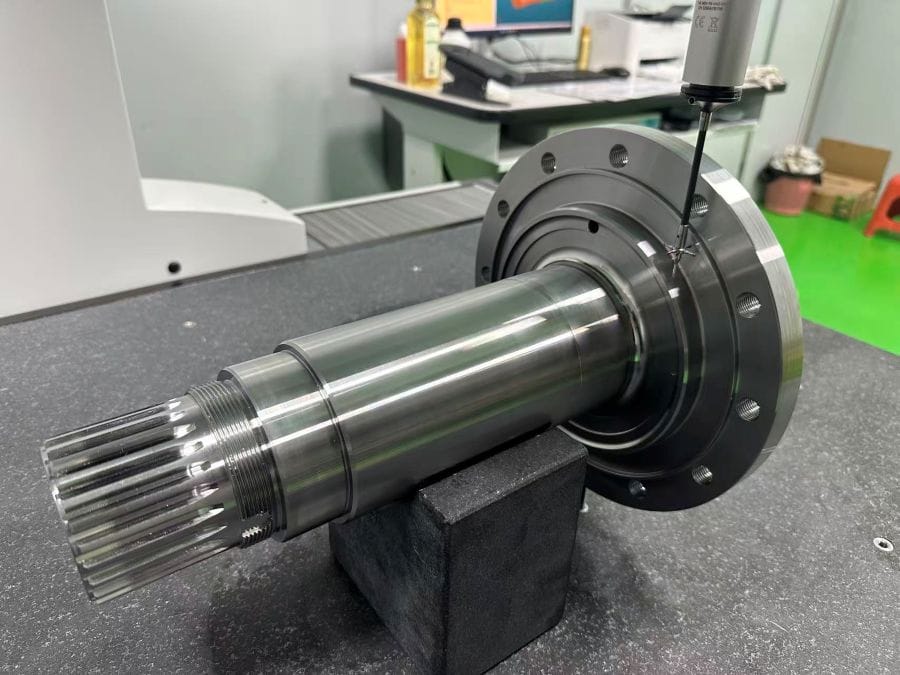
Una vez terminada la primera pieza completa, una inspección independiente puede verificar los asientos de rodamientos, los agujeros de montaje, el salto y otras tolerancias geométricas mediante instrumentos adecuados o una máquina de medición por coordenadas (MMC/CMM).
Para la producción OEM repetitiva, la verificación de la primera pieza ayuda a confirmar el proceso antes de iniciar la fabricación en serie.
Los números de colada, lotes de producción, registros de tratamiento térmico y resultados de inspección pueden vincularse según los requisitos de trazabilidad del proyecto.
El objetivo es detectar desviaciones de fabricación a tiempo y mantener una calidad constante para el posterior tallado de engranajes, el montaje del reductor y los pedidos repetidos.
El siguiente vídeo muestra la inspección de un eje dentado mecanizado mediante una máquina de medición por coordenadas. Las mediciones de salto, coaxialidad y otras características geométricas permiten comprobar las relaciones entre las superficies funcionales según los requisitos del plano OEM.
Suministro de Componentes para Reductores Industriales a Fabricantes OEM
Los fabricantes de engranajes y reductores pueden necesitar diferentes estados de suministro según sus capacidades internas de mecanizado.
Weforging suministra engranajes y ejes a medida, piezas en bruto para coronas dentadas y otros componentes forjados para reductores industriales según planos OEM, como piezas forjadas en bruto, componentes premecanizados o piezas terminadas.
Para los fabricantes que realizan el tallado de engranajes en sus propias instalaciones, pueden suministrarse piezas forjadas premecanizadas con superficies de referencia y sobremetales definidos.
Para los fabricantes OEM que necesitan componentes listos para el montaje, el suministro también puede incluir tratamiento térmico, mecanizado de precisión e inspección dimensional.
Para solicitar un presupuesto, conviene proporcionar:
Plano técnico del componente
Especificación del material y tratamiento térmico
Tolerancias dimensionales y geométricas críticas
Estado de suministro requerido
Cantidad estimada del pedido
Cuando se prevén operaciones adicionales de tallado o mecanizado, también deben definirse las referencias geométricas y los sobremetales restantes.
Establecer qué operaciones realiza Weforging y cuáles quedan a cargo del cliente facilita la coordinación de las inspecciones, los plazos y los procesos posteriores.
Componentes Forjados y Mecanizados para su Producción de Reductores
Para los fabricantes de engranajes y reductores industriales, la elección del proceso de fabricación comienza con el plano técnico y las condiciones de trabajo del componente.
Weforging suministra piezas forjadas en bruto y componentes de acero mecanizados CNC, con procesos de fabricación e inspección adaptados a las especificaciones del cliente.
Envíenos sus planos, los requisitos del material y las cantidades previstas para estudiar una solución de forja y mecanizado adecuada para su proyecto.