
Getriebeteile für Industriegetriebe: Schmieden & CNC-Bearbeitung
Von Weforging Technical Team | Veröffentlicht am 20. Oktober 2026
Zu den wichtigsten Bauteilen von Industriegetrieben gehören Zahnräder, Zahnkränze, Ritzelwellen, Antriebs- und Abtriebswellen sowie Lager, Gehäuse und Dichtungselemente. Besonders Zahnräder und Wellen müssen hohe Belastungen aufnehmen und gleichzeitig die geforderten Werkstoff-, Maß- und Passungsanforderungen erfüllen.
Für geeignete Stahlbauteile bilden Schmiedeteile häufig die Grundlage der weiteren Fertigung. Je nach Konstruktion folgen Wärmebehandlung, CNC-Bearbeitung und Verzahnung. Eine abgestimmte Prozessplanung ist entscheidend, um Werkstoffeigenschaften, Bearbeitungsaufmaße und funktionsrelevante Maße sicherzustellen.
Weforging fertigt kundenspezifische geschmiedete und CNC-bearbeitete Getriebekomponenten nach OEM-Zeichnung. Zum Lieferumfang gehören Schmiederohlinge, vorbearbeitete Bauteile und fertig bearbeitete Komponenten. Dieser Beitrag erläutert die wichtigsten Getriebeteile, ihre Fertigung und die technischen Anforderungen bei der Beschaffung von Sonderteilen.
Das Wichtigste im Überblick
Bauteilauswahl: Geschmiedete Stahlrohlinge eignen sich unter anderem für Zahnräder, Ritzelwellen, Getriebewellen und Zahnkränze. Entscheidend sind Konstruktion und Einsatzbedingungen.
Fertigungsplanung: Bearbeitungsaufmaße, Bezugsflächen und Wärmebehandlung müssen vor der Verzahnungsbearbeitung berücksichtigt werden.
OEM-Beschaffung: Getriebehersteller sollten frühzeitig festlegen, ob Schmiederohlinge, vorbearbeitete oder einbaufertige Komponenten benötigt werden.
Wichtige Bauteile von Industriegetrieben und ihre Funktionen
Industriegetriebe bestehen aus drehmomentübertragenden Bauteilen und unterstützenden Komponenten. Für Getriebehersteller sind insbesondere Zahnräder, Ritzelwellen und Getriebewellen relevant, da sie hohe Anforderungen an Werkstoffqualität, Maßgenauigkeit und Passungen stellen.
| Bauteil | Hauptfunktion | Fertigungsanforderungen |
|---|---|---|
| Stirn- und Schrägstirnräder | Drehmoment übertragen und Übersetzungsverhältnis erzeugen | Schmiederohlinge, Verzahnung und präzise Passmaße |
| Ritzelwellen | Verzahnung und Wellenfunktion kombinieren | Schmieden, CNC-Bearbeitung, Lagersitze und Bezugsflächen |
| Antriebs- und Abtriebswellen | Drehmoment zwischen Baugruppen übertragen | Wellenschmiedeteile, Lagerpassungen und Präzisionsbearbeitung |
| Zahnkränze | Drehmoment über Innen- oder Außenverzahnung übertragen | Ringwalzen, Bohrungs- und Planflächenbearbeitung sowie Verzahnung |
| Kupplungsnaben | Wellen verbinden und Drehmoment übertragen | Kundenspezifische Schmiedeteile, Passbohrungen und Anschlussgeometrien |
| Getriebegehäuse | Innere Bauteile aufnehmen und ausrichten | Häufig Gussfertigung mit anschließender Bearbeitung |
| Lager und Dichtungen | Rotierende Wellen lagern und Schmierstoff zurückhalten | Spezialisierte Zukaufteile mit definierten Passungen |
Bei kundenspezifischen Zahnrädern und Wellen werden Schmieden und CNC-Bearbeitung häufig gemeinsam geplant. Die Fertigungsroute richtet sich nach Bauteilgeometrie, Belastung, Werkstoff und Stückzahl.
Kundenspezifische geschmiedete und CNC-bearbeitete Getriebekomponenten
Getriebehersteller benötigen häufig Sonderteile mit individuellen Abmessungen, Werkstoffen und Anschlussgeometrien. Diese Anforderungen beeinflussen sowohl die Auslegung des Schmiederohlings als auch die anschließende mechanische Bearbeitung.
Bei der Herstellung kundenspezifischer Getriebeteile sollte deshalb die Fertigteilzeichnung die Grundlage der gesamten Prozessplanung bilden.
Geschmiedete Zahnräder und Ritzel
Individuell geschmiedete Zahnräder und Ritzel benötigen ausreichende Bearbeitungsaufmaße für Bohrungen, Stirnflächen und die spätere Verzahnung. Der Schmiedeprozess erzeugt den Rohling, während die CNC-Bearbeitung die erforderlichen Bezugsflächen und Funktionsmaße herstellt.
Bei geeigneten Geometrien lassen sich durch Gesenkschmieden konturangepasste Rohlinge herstellen. Dadurch kann der Materialabtrag bei der anschließenden Bearbeitung reduziert werden.
Getriebehersteller mit eigener Verzahnungsfertigung beziehen häufig Schmiederohlinge oder vorbearbeitete Zahnräder. In diesem Fall müssen Lieferzustand, Bearbeitungsaufmaße und Bezugsflächen vor Produktionsbeginn abgestimmt werden.
Bei Bauteilen mit Außenverzahnung und Innenverzahnung oder Innenprofilen ist außerdem die Lagebeziehung zwischen Verzahnung, Innengeometrie und Passflächen zu berücksichtigen.
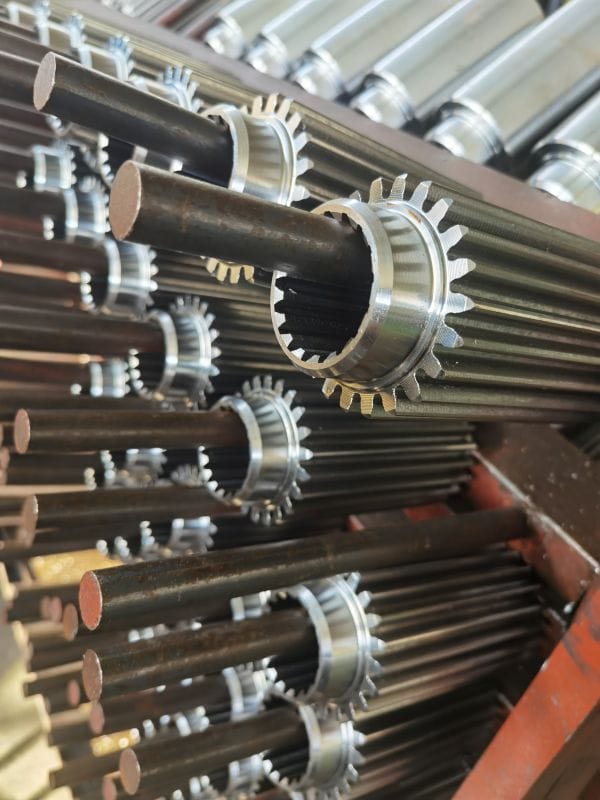
Zahnradwellen und Getriebewellen
Zahnradwellen und Getriebewellen können Lagersitze, Absätze, Keilwellenprofile, Passfedernuten und Gewindeabschnitte aufweisen. Durch das Schmieden entsteht die grundlegende Wellengeometrie. CNC-Drehen und Fräsen stellen anschließend die geforderten Maße und Funktionsflächen her.
Bei Ritzelwellen mit integrierter Verzahnung ist die Ausrichtung zwischen Verzahnungsbereich und Lagersitzen besonders wichtig.
Wenn mehrere Aufspannungen erforderlich sind, müssen die festgelegten Bezugsflächen konsequent eingehalten werden. So lassen sich Rundlauf- und Lageabweichungen begrenzen, die sich später auf die Verzahnungsbearbeitung oder den Getriebezusammenbau auswirken könnten.
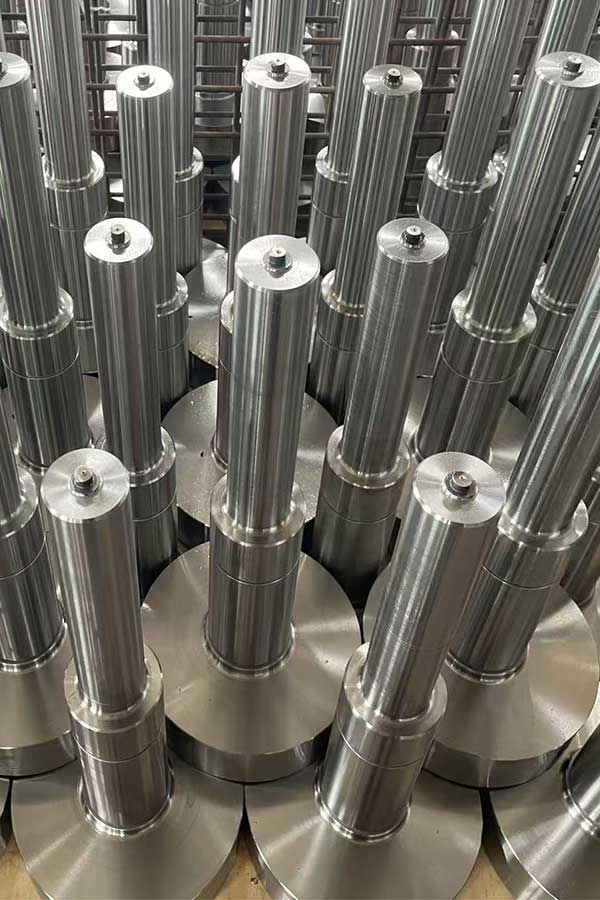
Zahnkränze und kundenspezifische Ring-Schmiedeteile
Zahnkränze für Industriegetriebe können je nach Durchmesser, Geometrie und Stückzahl aus Gesenkschmiedeteilen, nahtlos gewalzten Ringen oder anderen geeigneten Schmiederohlingen gefertigt werden.
Bei innen- und außenverzahnten Zahnkränzen werden zunächst Bohrungen, Planflächen und Bezugsflächen bearbeitet. Diese bilden die Grundlage für die spätere Verzahnungsfertigung.
Insbesondere bei großen Durchmessern sind Rundheit, Bearbeitungsaufmaße und geeignete Spannkonzepte zu berücksichtigen.
Weforging liefert kundenspezifische Ringrohlinge und vorbearbeitete Ringe nach OEM-Zeichnung. Getriebehersteller können die anschließende Innen- oder Außenverzahnung auf ihren eigenen Maschinen durchführen.
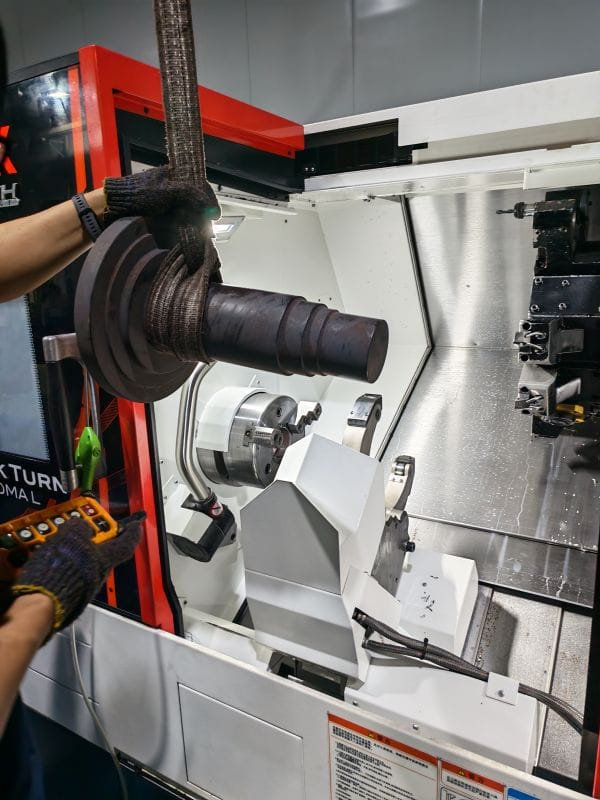
Schmieden und CNC-Bearbeitung von Getriebeteilen
Die Fertigungsroute kundenspezifischer Getriebekomponenten sollte bereits vor Produktionsbeginn anhand der Fertigteilzeichnung festgelegt werden.
Schmieden, Wärmebehandlung und CNC-Bearbeitung müssen aufeinander abgestimmt sein. Das gilt besonders für Bauteile mit mehreren Aufspannungen oder für Schmiederohlinge, die beim Kunden weiterbearbeitet werden.
Schmiederohlinge nach Fertigteilgeometrie auslegen
Die Auslegung des Schmiederohlings berücksichtigt die spätere Bauteilgeometrie, erforderliche Bearbeitungsaufmaße und Flächen für nachfolgende Fertigungsschritte.
Bei Zahnradwellen und Zahnkränzen sind insbesondere Lagersitze, Bohrungen und Montageflächen relevant.
Für große Getriebewellen und massive Bauteile kann Freiformschmieden eine geeignete Lösung zur Herstellung der Ausgangsrohlinge sein.
Das Bearbeitungsaufmaß muss sowohl schmiedebedingte Maßabweichungen als auch mögliche Maßänderungen während der weiteren Fertigung berücksichtigen.
Werden vorbearbeitete Schmiedeteile geliefert, sollten Liefermaße und Bezugsflächen vorab mit dem Getriebehersteller abgestimmt werden.
CNC-Bearbeitung und Bezugsflächenkontrolle
Die CNC-Bearbeitung stellt die Funktionsflächen und geometrischen Bezüge für Verzahnungsbearbeitung und Montage her.
Bei Getriebewellen ist insbesondere die Lagebeziehung zwischen Lagersitzen, Verzahnungsbereichen und Montageflächen entscheidend.
Bei einer zweiten oder weiteren Aufspannung können Maschinenbediener die Ausrichtung des Werkstücks mit Messuhren überprüfen, bevor die Bearbeitung fortgesetzt wird.
Eine konsequente Bezugsflächenkontrolle hilft, Rundlaufabweichungen und Positionsfehler zwischen zusammengehörigen Bauteilmerkmalen zu begrenzen.
Wärmebehandlung und Fertigbearbeitung
Die Wärmebehandlung richtet sich nach Werkstoff, geforderten mechanischen Eigenschaften und späteren Einsatzbedingungen.
Ihre Position innerhalb der Fertigungsfolge muss mögliche Maß- und Formänderungen berücksichtigen.
Bei Getriebekomponenten mit engen Lagerpassungen oder hohen Anforderungen an Funktionsflächen kann nach der Wärmebehandlung eine zusätzliche Feinbearbeitung erforderlich sein.
Werden Schmiederohlinge oder vorbearbeitete Teile geliefert, müssen Wärmebehandlungszustand und verbleibendes Bearbeitungsaufmaß auf die nachfolgenden Arbeitsschritte des Kunden abgestimmt werden.
Maß- und Formtoleranzen bei Getriebekomponenten
Welche Bearbeitungsanforderungen sind bei Industriegetriebeteilen besonders wichtig? Neben Maßtoleranzen spielen Lagerpassungen, Rundlauf, Bezugsflächen und die geometrische Ausrichtung der Funktionsbereiche eine zentrale Rolle.
Lagersitze und Passungen: Wellendurchmesser, Rundheit und Oberflächenbeschaffenheit müssen den vorgegebenen Lagerpassungen entsprechen. Sie beeinflussen die Montage und Führung rotierender Bauteile.
Rundlauf und Bezugsflächen: Radialer und axialer Rundlauf müssen entsprechend der Zeichnung eingehalten werden. Besonders wichtig ist dies zwischen Verzahnungsbereichen, Lagersitzen und Montageflächen.
Bohrungen, Absätze und Anlageflächen: Diese Merkmale bestimmen die radiale oder axiale Positionierung beim Zusammenbau. Maßgenauigkeit, Rechtwinkligkeit und Lagebeziehungen beeinflussen die Passgenauigkeit.
Zahnkränze und Ausrichtung: Bei innen- und außenverzahnten Zahnkränzen müssen Bohrungsmaße, Planflächen, Rundheit und festgelegte Rundlauftoleranzen kontrolliert werden.
Vorbereitung der Verzahnungsbearbeitung: Werden vorbearbeitete Schmiederohlinge geliefert, müssen verbleibende Aufmaße, Bezugsflächen und Spannmöglichkeiten für die anschließende Verzahnungsfertigung geeignet sein.
Bei kundenspezifischen Getriebeteilen sind Maßtoleranzen und geometrische Toleranzen gemeinsam zu bewerten. Die Einhaltung einzelner Maße allein gewährleistet noch keine korrekte Montage oder Funktion.
Qualitätsprüfung kundenspezifischer Getriebekomponenten
Die Qualitätsprüfung geschmiedeter und CNC-bearbeiteter Getriebeteile umfasst Werkstoffanforderungen, Fertigungsprozesse und die in der OEM-Zeichnung festgelegten kritischen Maße.
Kontrollen erfolgen an geeigneten Fertigungsstufen und nicht ausschließlich bei der Endprüfung.
Während der CNC-Bearbeitung überprüft der Maschinenbediener zunächst die funktionsrelevanten Merkmale des ersten Werkstücks. Anschließend werden die kritischen Maße während der laufenden Produktion überwacht.
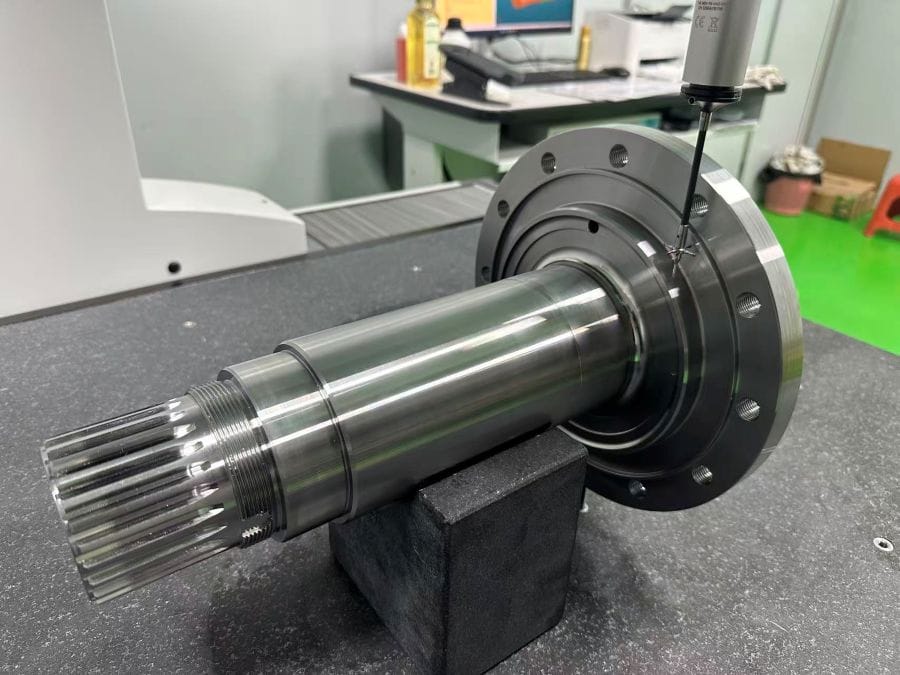
Nach Fertigstellung des ersten vollständigen Bauteils kann eine unabhängige Prüfung durch die Qualitätssicherung erfolgen. Dabei werden beispielsweise Lagersitze, Montagebohrungen, Rundlauf und weitere geometrische Toleranzen mit geeigneten Messmitteln oder einer Koordinatenmessmaschine (KMG/CMM) kontrolliert.
Bei wiederkehrenden OEM-Aufträgen hilft die Erstmusterprüfung, den Fertigungsprozess vor Beginn der Serienproduktion zu überprüfen.
Werkstoffchargen, Fertigungslose, Wärmebehandlungsprotokolle und Prüfergebnisse können entsprechend den vereinbarten Rückverfolgbarkeitsanforderungen miteinander verknüpft werden.
Ziel ist es, Fertigungsabweichungen frühzeitig zu erkennen und eine gleichbleibende Qualität für die nachfolgende Verzahnungsbearbeitung, Getriebemontage und Wiederholaufträge sicherzustellen.
Das folgende Video zeigt die Prüfung einer CNC-bearbeiteten Zahnradwelle auf einer Koordinatenmessmaschine. Dabei werden unter anderem Rundlauf, Koaxialität und weitere geometrische Merkmale überprüft. Die Messungen dienen dazu, die Lagebeziehungen zwischen den funktionsrelevanten Wellenflächen mit den Vorgaben der OEM-Zeichnung abzugleichen.
Kundenspezifische Getriebeteile für OEM-Hersteller
Getriebe- und Zahnradhersteller benötigen unterschiedliche Lieferzustände, abhängig von ihrer eigenen Fertigungstiefe.
Weforging liefert kundenspezifische Zahnräder und Wellen, Zahnkranzrohlinge und weitere geschmiedete Getriebekomponenten nach OEM-Zeichnung – als Schmiederohlinge, vorbearbeitete Teile oder fertig bearbeitete Komponenten im vereinbarten Lieferumfang.
Für Hersteller mit eigener Verzahnungsfertigung können vorbearbeitete Schmiedeteile mit definierten Bezugsflächen und Bearbeitungsaufmaßen geliefert werden.
Benötigen Getriebehersteller montagefertige Komponenten, kann der Fertigungsumfang zusätzlich Wärmebehandlung, Präzisionsbearbeitung und Qualitätsprüfung umfassen.
Für eine technische Anfrage sollten folgende Angaben bereitgestellt werden:
Bauteilzeichnung mit relevanten Maßen
Werkstoff und gegebenenfalls Wärmebehandlungsanforderungen
Kritische Maß- und Formtoleranzen
Gewünschter Liefer- und Bearbeitungszustand
Voraussichtliche Bestellmenge
Ist eine weitere Verzahnungs- oder CNC-Bearbeitung beim Kunden vorgesehen, sollten zusätzlich Bezugsflächen und verbleibende Bearbeitungsaufmaße abgestimmt werden.
Eine klare Aufteilung der Fertigungsschritte zwischen Weforging und dem Kunden erleichtert die Planung von Prüfungen, Lieferterminen und nachfolgenden Bearbeitungsprozessen.
Geschmiedete und CNC-bearbeitete Bauteile für Ihre Getriebefertigung
Für Getriebehersteller und industrielle OEMs beginnt die Wahl des geeigneten Fertigungsverfahrens mit der Bauteilzeichnung und den vorgesehenen Betriebsbedingungen.
Weforging liefert kundenspezifische Schmiederohlinge und CNC-bearbeitete Stahlkomponenten. Fertigung und Qualitätsprüfung werden auf die technischen Anforderungen des Kunden abgestimmt.
Senden Sie uns Ihre Zeichnungen, Werkstoffanforderungen und voraussichtlichen Stückzahlen. Wir prüfen die geeignete Schmiede- und Bearbeitungslösung für Ihr Getriebeprojekt.