
Ingranaggi elicoidali: tipologie, applicazioni e produzione
A cura del team tecnico Weforging | Pubblicato il 23 ottobre 2026
Gli ingranaggi elicoidali sono ampiamente utilizzati nei riduttori industriali e nei sistemi di trasmissione che richiedono un funzionamento regolare, una trasmissione affidabile della coppia e una buona capacità di carico.
Grazie ai denti inclinati rispetto all’asse di rotazione, il contatto tra le superfici dentate avviene in modo progressivo. Questa geometria riduce le variazioni improvvise di carico, ma genera anche spinte assiali che devono essere considerate nella progettazione.
Per gli ingranaggi elicoidali in acciaio realizzati su disegno, la scelta del grezzo è altrettanto importante. Fusione, lavorazione da barra e forgiatura presentano differenze in termini di proprietà meccaniche, utilizzo del materiale e lavorazioni successive.
Questo articolo esamina le principali tipologie di ingranaggi elicoidali, i materiali utilizzati e le scelte produttive, con particolare attenzione ai grezzi forgiati, alla lavorazione CNC, ai trattamenti termici e ai controlli dimensionali.
Punti chiave
Geometria della dentatura: angolo d’elica, modulo e larghezza di fascia influenzano la trasmissione della coppia e le spinte assiali.
Scelta del grezzo: fusione, lavorazione da barra e forgiatura rispondono a esigenze produttive differenti.
Proprietà meccaniche: limite di snervamento, resistenza a trazione, tenacità e trattamento termico devono essere valutati in funzione del carico.
Fattibilità produttiva: accessibilità degli utensili, riferimenti di lavorazione e sovrametalli vanno definiti prima della produzione.
Controllo qualità: oltre alle verifiche dimensionali, sono importanti il controllo del profilo del dente, della linea di fianco, del passo e dell’oscillazione radiale.
Cosa sono gli ingranaggi elicoidali?
Gli ingranaggi elicoidali sono ruote dentate cilindriche i cui denti formano un angolo rispetto all’asse di rotazione.
Durante il funzionamento, il contatto tra i denti si sviluppa progressivamente lungo la fascia dentata, anziché iniziare contemporaneamente su tutta la larghezza.
Rispetto agli ingranaggi a denti diritti, questa configurazione consente generalmente una trasmissione più regolare e una minore rumorosità, a parità di condizioni operative.
La dentatura elicoidale genera però una componente di forza assiale che deve essere assorbita dai cuscinetti e dalla struttura dell’albero.
Anche precisione della dentatura, lubrificazione e allineamento degli alberi contribuiscono alle prestazioni del sistema.
Tipologie di ingranaggi elicoidali
Le diverse configurazioni si distinguono per la disposizione dei denti, la distribuzione delle forze e le possibilità di lavorazione.
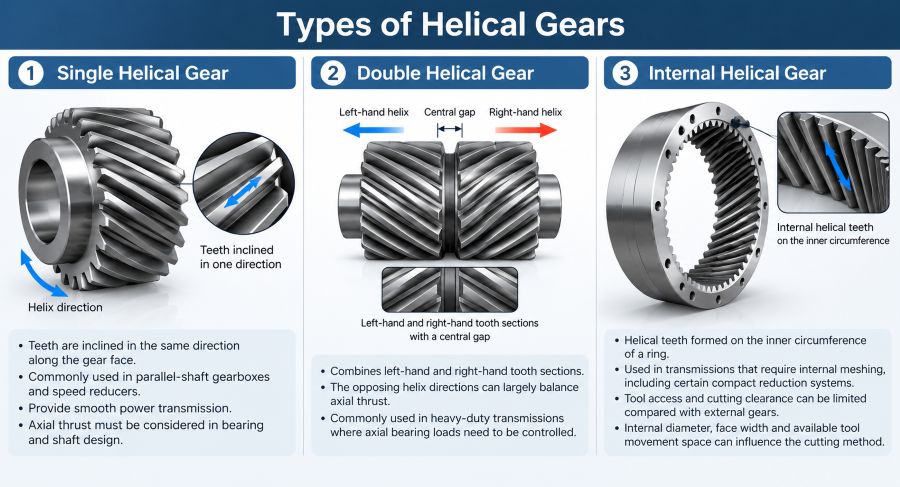
Ingranaggi a elica singola
Gli ingranaggi a elica singola presentano denti inclinati in un’unica direzione.
Sono comunemente impiegati nei riduttori ad assi paralleli, dove la spinta assiale viene assorbita dal sistema di supporto e dai cuscinetti.
La dentatura esterna può essere realizzata mediante dentatura a creatore, purché la geometria del componente e le capacità della macchina lo consentano.
Ingranaggi a doppia elica e a spina di pesce
Gli ingranaggi a doppia elica combinano due dentature con inclinazioni opposte. In condizioni di carico adeguate, questa configurazione permette di compensare gran parte delle forze assiali.
Nella configurazione a doppia elica è spesso presente una gola centrale che facilita il passaggio dell’utensile.
Gli ingranaggi a spina di pesce presentano invece denti disposti a V senza interruzione centrale. La loro produzione può richiedere tecnologie e attrezzature specifiche.
Ingranaggi elicoidali a dentatura interna
Negli ingranaggi elicoidali interni, i denti sono ricavati sulla superficie interna di una corona.
Diametro interno, larghezza della dentatura e presenza di spallamenti possono limitare l’accesso degli utensili.
Prima di scegliere la stozzatura, il power skiving o un altro metodo di dentatura, occorre verificare gli spazi disponibili e la compatibilità con la macchina utensile.
Vantaggi e limiti degli ingranaggi elicoidali
La dentatura elicoidale favorisce un trasferimento graduale del carico e può ridurre vibrazioni e rumorosità rispetto a una dentatura diritta equivalente.
Questi vantaggi comportano tuttavia requisiti specifici per la progettazione, la produzione e il controllo qualità.
| Aspetto tecnico | Vantaggio | Limite |
|---|---|---|
| Contatto tra i denti | Innesto progressivo e regolare | Sensibile agli errori di geometria e allineamento |
| Trasmissione del carico | Maggiore ricoprimento possibile | Dipende dalla distribuzione del carico |
| Rumorosità | Generalmente inferiore ad alte velocità | Può aumentare con errori di dentatura |
| Spinta assiale | — | Richiede supporti e cuscinetti adeguati |
| Produzione | Adatta a trasmissioni di precisione | Lavorazione e controllo più complessi |
La scelta di un ingranaggio elicoidale deve quindi considerare non solo la rumorosità, ma anche le condizioni di carico, la configurazione dei supporti e la fattibilità della produzione.
Parametri principali di progettazione degli ingranaggi elicoidali
Diametro esterno e numero di denti non sono sufficienti per definire correttamente un ingranaggio elicoidale.
La geometria della dentatura determina le condizioni di contatto, le forze sui supporti e i requisiti di lavorazione.
Angolo d’elica, modulo e angolo di pressione
L’angolo d’elica β influisce sul ricoprimento della dentatura e sulla spinta assiale.
A parità di forza tangenziale, un angolo d’elica maggiore comporta generalmente una spinta assiale più elevata.
Per un ingranaggio a elica singola, il valore della forza assiale può essere stimato mediante:
Fa = Ft × tan β
Dove:
Fa = forza assiale
Ft = forza tangenziale
β = angolo d’elica
Ad esempio, con una forza tangenziale di 2.000 N e un angolo d’elica di 20°, la forza assiale è di circa 728 N.
È inoltre necessario distinguere tra modulo normale e modulo trasversale:
mt = mn / cos β
Dove mt rappresenta il modulo trasversale e mn il modulo normale.
Anche l’angolo di pressione e la geometria dell’ingranaggio accoppiato devono essere compatibili. Una specifica errata dei parametri può compromettere l’accoppiamento della dentatura.
Larghezza di fascia, gioco e precisione della dentatura
La larghezza di fascia determina l’area disponibile per il contatto tra i denti.
Aumentarla non significa necessariamente migliorare la distribuzione del carico. Flessione degli alberi, disallineamenti e correzioni della linea di fianco diventano particolarmente importanti negli ingranaggi di maggiore larghezza.
Il gioco tra i denti deve essere definito in funzione del progetto del riduttore e delle condizioni operative.
Errori di profilo, linea di fianco e passo possono influenzare vibrazioni, distribuzione del carico e durata del componente.
Per gli ingranaggi prodotti su disegno, anche le tolleranze dei fori, i riferimenti geometrici e i sovrametalli devono essere verificati prima di definire il ciclo produttivo.
Ingranaggi elicoidali: fusione, lavorazione da barra o forgiatura?
Un ingranaggio elicoidale può essere prodotto partendo da un getto, da materiale in barra oppure da un grezzo forgiato.
La scelta dipende dalle dimensioni, dal materiale, dai carichi di esercizio, dal volume produttivo e dalla quantità di materiale da asportare.
Confronto dei processi produttivi
| Criterio | Fusione | Lavorazione da barra | Forgiatura |
|---|---|---|---|
| Impiego tipico | Grezzi grandi o complessi | Prototipi e piccoli lotti | Ingranaggi in acciaio soggetti a carichi elevati |
| Utilizzo del materiale | Consente forme complesse | Elevata asportazione nei pezzi massicci | La preforma può ridurre l’asportazione |
| Rischi principali | Difetti di fusione e variabilità | Tempi e costi di asportazione | Controllo del processo e dei sovrametalli |
| Proprietà meccaniche | Dipendono da materiale e qualità del getto | Dipendono dallo stato del materiale e dal trattamento | Dipendono dalla forgiatura e dal trattamento termico |
| Dentatura finale | Generalmente necessaria | Necessaria | Generalmente necessaria |
Quando conviene utilizzare un grezzo forgiato?
I grezzi forgiati per ingranaggi sono particolarmente interessanti per componenti in acciaio destinati a trasmissioni soggette a carichi elevati.
La deformazione plastica controllata può contribuire a ottenere una struttura metallurgica adatta all’applicazione e a ridurre determinati difetti associati alla fusione.
Inoltre, una preforma opportunamente progettata può limitare il materiale da asportare durante la successiva lavorazione CNC.
La forgiatura non garantisce però automaticamente prestazioni superiori. Resistenza, tenacità e comportamento a fatica dipendono anche dal materiale, dal trattamento termico e dalla qualità della dentatura.
Per questo motivo, la scelta dei grezzi forgiati per ingranaggi deve partire dal disegno tecnico e dalle condizioni reali di utilizzo, non soltanto dalla definizione di applicazione gravosa.
Materiali e trattamenti termici per ingranaggi elicoidali
La scelta del materiale dipende dalla coppia trasmessa, dalla velocità di rotazione, dai carichi d’urto e dalla vita utile richiesta.
Gli ingranaggi industriali in acciaio possono richiedere combinazioni differenti di resistenza del nucleo, durezza superficiale e tenacità.
Questi requisiti influenzano sia la scelta del grezzo sia il trattamento termico.
Acciai comunemente utilizzati
Tra i materiali utilizzati nella produzione di ingranaggi industriali rientrano gli acciai da bonifica e gli acciai da cementazione.
Alcuni esempi:
42CrMo4 (1.7225): acciaio da bonifica impiegato per componenti che richiedono buona resistenza meccanica e tenacità.
20MnCr5 (1.7147): acciaio da cementazione utilizzato per ottenere superfici resistenti all’usura e un nucleo tenace.
18CrNiMo7-6 (1.6587): acciaio da cementazione impiegato in componenti di trasmissione sottoposti a carichi elevati.
Le proprietà finali dipendono dal trattamento termico, dalle dimensioni della sezione e dalle condizioni di produzione.
Per ingranaggi di grandi dimensioni o fortemente sollecitati, la forgiatura su disegno può rappresentare una soluzione adatta quando geometria, quantità e requisiti meccanici ne giustificano l’impiego.
Perché sono importanti il limite di snervamento e la resistenza a trazione?
Il limite di snervamento indica la tensione oltre la quale il materiale inizia a deformarsi plasticamente in modo permanente.
La resistenza a trazione rappresenta la massima tensione nominale raggiunta durante una prova di trazione.
Entrambi i valori possono essere richiesti nelle specifiche dei grezzi in acciaio e dei componenti destinati a trasmettere carichi.
Tuttavia, un’elevata resistenza a trazione non dimostra automaticamente una buona resistenza alla fatica del piede del dente o al pitting delle superfici.
Per queste prestazioni occorre considerare anche geometria, condizioni di carico, qualità superficiale e trattamento termico.
Quando vengono richieste proprietà meccaniche specifiche, è opportuno definire prima della produzione il metodo di prova, la posizione di prelievo dei provini e i criteri di accettazione.
Come influisce il trattamento termico sulla produzione?
Il trattamento termico permette di ottenere la combinazione richiesta di durezza, resistenza e tenacità.
La bonifica, costituita da tempra e rinvenimento, viene utilizzata per componenti che richiedono determinate proprietà meccaniche nella sezione.
La cementazione seguita da tempra permette invece di ottenere uno strato superficiale duro e resistente all’usura, mantenendo un nucleo relativamente tenace.
Per i grezzi forgiati, il ciclo termico deve essere definito considerando qualità dell’acciaio, dimensioni e caratteristiche meccaniche richieste.
Le prove di durezza e, quando previste, le prove di trazione consentono di verificare la conformità ai requisiti concordati.
Come vengono prodotti gli ingranaggi elicoidali?
La produzione inizia con la scelta del grezzo e la pianificazione della sequenza di lavorazione.
Per gli ingranaggi industriali realizzati su disegno, i riferimenti di lavorazione e i sovrametalli devono essere stabiliti prima della dentatura.
Grezzi forgiati e altre soluzioni di partenza
Per determinati ingranaggi industriali vengono utilizzati grezzi forgiati quando dimensioni, condizioni di carico e quantità produttive ne giustificano l’impiego.
A seconda della geometria, il grezzo può essere realizzato come disco, anello o preforma sagomata.
La forgiatura produce la forma iniziale del componente, non la dentatura elicoidale finita.
Sono quindi necessari sovrametalli adeguati per la lavorazione dei fori, delle superfici frontali e dei denti.
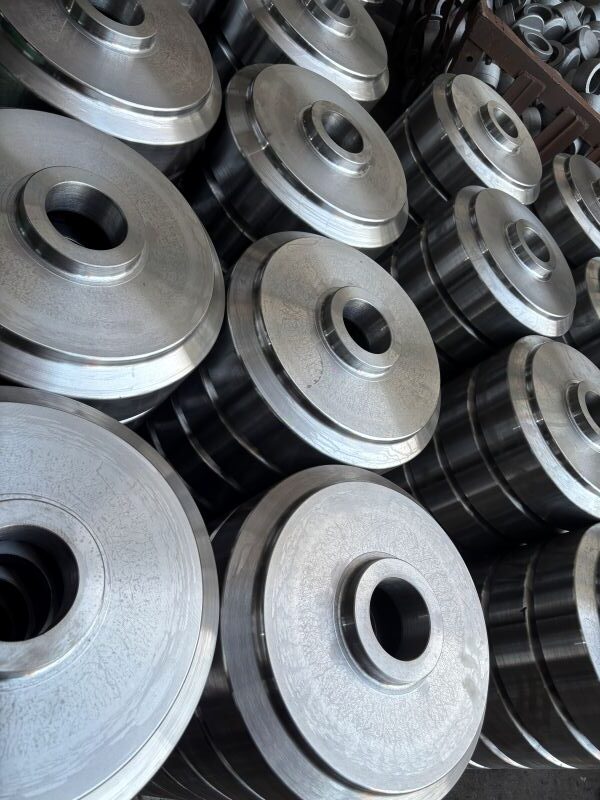
Didascalia: Grezzi per ingranaggi interni dopo forgiatura, normalizzazione e sgrossatura. I componenti sono in attesa delle successive operazioni di finitura, dentatura interna e brocciatura delle scanalature.
Questa fase intermedia evidenzia l’importanza di definire correttamente le quote del grezzo e la sequenza di lavorazione prima della realizzazione della dentatura.
Tornitura CNC e lavorazione della dentatura
La lavorazione CNC permette di realizzare fori, superfici frontali e riferimenti geometrici necessari alle operazioni successive.
In base alla configurazione dell’ingranaggio, la dentatura elicoidale può essere prodotta mediante dentatura a creatore, stozzatura, power skiving o altri metodi compatibili.
Per i grezzi forgiati è importante mantenere riferimenti di lavorazione coerenti durante tutto il ciclo.
Nelle operazioni che richiedono un secondo piazzamento, l’operatore può utilizzare un comparatore per verificare l’allineamento delle superfici precedentemente lavorate.
Questo controllo aiuta a ridurre gli errori di posizionamento che possono influenzare la concentricità tra foro e dentatura e l’oscillazione radiale.
Finitura e controllo della dentatura
Dopo il trattamento termico possono essere necessarie operazioni di rettifica o altre lavorazioni di finitura per ottenere le tolleranze dimensionali e geometriche richieste.
Il ciclo produttivo deve prevedere possibili deformazioni dovute al trattamento termico e mantenere sovrametalli sufficienti sulle superfici critiche.
I controlli finali possono comprendere:
Dimensioni dei fori e delle superfici di riferimento
Oscillazione radiale e coassialità
Deviazioni del profilo del dente
Deviazioni della linea di fianco
Errori di passo
Durezza e proprietà meccaniche richieste
Una macchina di misura a coordinate (CMM) può verificare dimensioni e relazioni geometriche.
Per il controllo completo della dentatura vengono spesso utilizzati strumenti specifici per la misura degli ingranaggi.
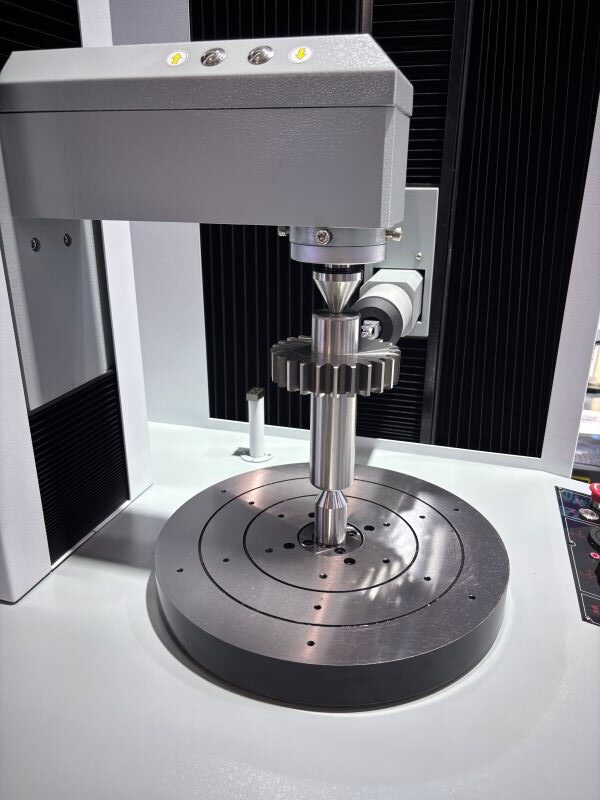
Didascalia: Controllo del profilo e della linea di fianco su un albero dentato a denti diritti. Gli stessi principi di misura sono applicabili agli ingranaggi elicoidali, adattando il metodo di controllo alla geometria della dentatura.
Applicazioni degli ingranaggi elicoidali
Gli ingranaggi elicoidali trovano impiego nei riduttori industriali, nelle macchine utensili e nei sistemi di trasmissione meccanica.
Il loro funzionamento regolare li rende adatti alle applicazioni che richiedono una trasmissione continua della coppia e un livello di rumorosità controllato.
Riduttori industriali e trasmissioni di potenza
Nei riduttori industriali, gli ingranaggi elicoidali vengono spesso utilizzati negli stadi di riduzione ad assi paralleli.
La scelta dipende da coppia trasmessa, velocità di rotazione, configurazione degli alberi e disposizione dei cuscinetti.
Nei riduttori destinati a impieghi gravosi occorre considerare anche la rigidità della carcassa, la lubrificazione e le forze assiali.
Questi fattori influiscono sulla distribuzione del carico e sulle prestazioni dei componenti per riduttori industriali.
Macchine pesanti e sistemi di precisione
Gli ingranaggi elicoidali vengono utilizzati anche nelle macchine per costruzioni, nelle attrezzature industriali e nelle macchine utensili.
Nei macchinari pesanti possono essere presenti urti e variazioni di coppia, che rendono importanti la selezione del materiale e la resistenza a fatica.
Nei sistemi di precisione assumono invece maggiore importanza la qualità della dentatura, le vibrazioni e la regolarità della trasmissione.
Per i componenti OEM, geometria e tolleranze devono essere valutate insieme alla configurazione di alberi, cuscinetti e carcassa.
Quali informazioni servono per ordinare ingranaggi elicoidali su disegno?
Per produrre ingranaggi elicoidali personalizzati non sono sufficienti il diametro esterno e il numero di denti.
Una documentazione tecnica incompleta può causare errori di lavorazione, richieste di chiarimento e ritardi nella produzione.
Prima di avviare la commessa è opportuno definire:
Geometria della dentatura: modulo normale, numero di denti, angolo e verso dell’elica, angolo di pressione normale, larghezza di fascia ed eventuale spostamento di profilo.
Materiale e trattamento termico: qualità dell’acciaio, durezza richiesta, eventuale profondità efficace di cementazione e proprietà meccaniche.
Precisione della dentatura: norma ISO o AGMA applicabile, deviazioni ammesse e requisiti di gioco.
Caratteristiche di lavorazione: fori, cave per linguette, collegamenti con alberi, riferimenti geometrici, tolleranze e oscillazione radiale.
Grezzo e ciclo produttivo: scelta tra grezzo forgiato e materiale da barra, in funzione di geometria, carico e quantità.
Controlli e fornitura: rapporti di misura, tracciabilità del materiale, documentazione del trattamento termico e stato di consegna.
Per le coppie di ingranaggi devono essere verificati anche l’interasse e la compatibilità delle geometrie dentate.
Weforging supporta progetti OEM per ingranaggi e alberi su disegno, definendo insieme al cliente i requisiti di forgiatura, lavorazione CNC e controllo qualità.
In base al ciclo produttivo concordato, la fornitura può comprendere grezzi forgiati, componenti sgrossati o particolari completamente lavorati.
Conclusioni: progettazione e produzione degli ingranaggi elicoidali
Le prestazioni di un ingranaggio elicoidale dipendono dalla combinazione tra geometria della dentatura, materiale, trattamento termico e precisione di lavorazione.
Per gli ingranaggi industriali in acciaio, la scelta del grezzo rappresenta una decisione importante.
Fusione, lavorazione da barra e forgiatura offrono soluzioni differenti. I grezzi forgiati possono essere particolarmente indicati quando carichi, dimensioni e requisiti del materiale giustificano il processo.
La fattibilità produttiva deve essere verificata considerando accesso degli utensili, riferimenti di lavorazione, sovrametalli e capacità di controllo della dentatura.
Weforging realizza componenti forgiati e lavorati CNC per trasmissioni industriali secondo disegni e specifiche OEM, con fornitura di grezzi, semilavorati o componenti finiti in base agli accordi di produzione.