
Engranajes helicoidales: tipos, aplicaciones y fabricación
Por el equipo técnico de Weforging | Publicado el 23 de octubre de 2026
Los engranajes helicoidales se utilizan ampliamente en reductores industriales y sistemas de transmisión que requieren un funcionamiento suave, una transferencia de par fiable y una elevada capacidad de carga.
Sus dientes inclinados permiten un contacto progresivo durante el engrane, lo que reduce las variaciones bruscas de carga. Sin embargo, esta geometría también genera fuerzas axiales que deben considerarse al diseñar los ejes y sus rodamientos.
En los engranajes helicoidales de acero fabricados a medida, la geometría de los dientes es solo una parte del proceso. La elección entre piezas fundidas, material mecanizado a partir de barra y piezas forjadas influye en las propiedades mecánicas, el aprovechamiento del material y las operaciones posteriores.
Este artículo explica los principales tipos de engranajes helicoidales, sus materiales y aplicaciones, así como los aspectos que deben evaluarse durante la forja, el mecanizado CNC, el tratamiento térmico y la inspección final.
Puntos clave
Diseño del engranaje: el ángulo de hélice, el módulo y el ancho de cara influyen en el contacto entre dientes y las fuerzas axiales.
Selección de la pieza en bruto: la fundición, el mecanizado desde barra y la forja responden a distintas necesidades de fabricación.
Propiedades mecánicas: el límite elástico, la resistencia a la tracción, la tenacidad y el tratamiento térmico deben evaluarse según las cargas de servicio.
Viabilidad del mecanizado: el acceso de las herramientas, las superficies de referencia y los sobremetales deben definirse antes de fabricar.
Inspección: además de las dimensiones, es necesario verificar los parámetros de dentado especificados, como perfil, línea de flanco, paso y descentramiento radial.
¿Qué son los engranajes helicoidales?
Los engranajes helicoidales son ruedas dentadas cilíndricas cuyos dientes están inclinados respecto al eje de rotación.
Durante el funcionamiento, el contacto se desarrolla progresivamente a lo largo del ancho del diente, en lugar de producirse simultáneamente en toda su superficie.
Este engrane gradual suele proporcionar un funcionamiento más suave y silencioso que el de los engranajes de dientes rectos en condiciones comparables.
La principal contrapartida es la generación de empuje axial, que debe ser soportado por los rodamientos y la disposición de los ejes.
La precisión del dentado, la lubricación y la alineación también influyen directamente en el rendimiento de la transmisión.
Tipos de engranajes helicoidales
Los engranajes helicoidales presentan distintas configuraciones según la disposición de los dientes, las cargas transmitidas y las posibilidades de fabricación.
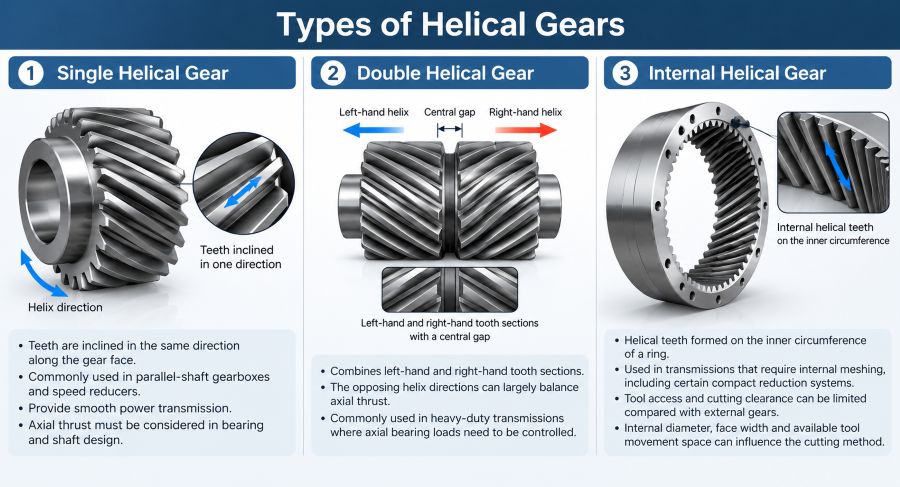
Engranajes helicoidales simples
Los engranajes helicoidales simples tienen los dientes inclinados en una sola dirección.
Se utilizan habitualmente en reductores de ejes paralelos, donde el empuje axial debe ser absorbido por los rodamientos.
En las configuraciones de dentado exterior, los dientes pueden fabricarse mediante fresado por generación con fresa madre, siempre que la geometría de la pieza y la capacidad de la máquina lo permitan.
Engranajes de doble hélice y de espina de pescado
Los engranajes de doble hélice combinan dos secciones dentadas con inclinaciones opuestas.
Esta disposición permite compensar gran parte de las fuerzas axiales cuando la distribución de carga es adecuada.
En muchos engranajes de doble hélice existe una ranura central que facilita el paso de la herramienta de corte.
Los engranajes de espina de pescado presentan dientes continuos en forma de V, sin separación central. Su fabricación puede requerir equipos o métodos de mecanizado específicos.
Engranajes helicoidales interiores
Los engranajes helicoidales interiores tienen los dientes mecanizados en la superficie interna de una corona.
El diámetro interior, el ancho del dentado y la presencia de resaltes pueden limitar el movimiento de las herramientas.
Antes de seleccionar el mortajado, el tallado por generación mediante power skiving u otro proceso, es necesario comprobar el espacio disponible y la capacidad de la máquina.
Ventajas y limitaciones de los engranajes helicoidales
Los engranajes helicoidales permiten una transmisión progresiva de la carga y, en condiciones adecuadas, reducen el ruido y las vibraciones respecto a los engranajes rectos equivalentes.
Sin embargo, también presentan requisitos adicionales de diseño, fabricación e inspección.
| Factor | Ventaja | Limitación |
|---|---|---|
| Contacto entre dientes | Engrane gradual y uniforme | Depende de la geometría y alineación |
| Transmisión de carga | Mayor solapamiento del contacto | La capacidad depende de la distribución de cargas |
| Ruido | Generalmente menor a velocidades elevadas | Los errores de dentado pueden aumentar el ruido |
| Fuerza axial | — | Requiere rodamientos y apoyos adecuados |
| Fabricación | Adecuados para transmisiones de precisión | Mecanizado e inspección más exigentes |
La elección de un engranaje helicoidal debe considerar tanto sus ventajas operativas como las condiciones de carga, la lubricación y la viabilidad del proceso de fabricación.
Parámetros principales de diseño de los engranajes helicoidales
El diámetro exterior y el número de dientes no son suficientes para definir correctamente un engranaje helicoidal.
La geometría del dentado determina las condiciones de contacto, las fuerzas sobre los rodamientos y los requisitos de fabricación.
Ángulo de hélice, módulo y ángulo de presión
El ángulo de hélice β influye en el solapamiento del contacto entre dientes y en la fuerza axial generada.
Para una misma fuerza tangencial, un mayor ángulo de hélice produce generalmente un mayor empuje axial.
En un engranaje helicoidal simple, la fuerza axial puede estimarse mediante:
Fa = Ft × tan β
Donde:
Fa = fuerza axial
Ft = fuerza tangencial
β = ángulo de hélice
Por ejemplo, una fuerza tangencial de 2.000 N con un ángulo de hélice de 20° genera aproximadamente 728 N de fuerza axial.
También debe distinguirse entre el módulo normal y el módulo transversal:
mt = mn / cos β
Donde mt es el módulo transversal y mn el módulo normal.
El ángulo de presión y la geometría del engranaje acoplado deben ser compatibles. Una especificación incorrecta puede provocar problemas de engrane y errores de fabricación.
Ancho de cara, juego y precisión del dentado
El ancho de cara influye en la superficie disponible para transmitir la carga.
Sin embargo, aumentar este ancho no garantiza una distribución más uniforme. La flexión de los ejes, los errores de alineación y las correcciones de la línea de flanco adquieren especial importancia en engranajes anchos.
El juego entre dientes debe establecerse según el diseño de la transmisión y las condiciones de funcionamiento.
Las desviaciones de perfil, línea de flanco y paso también afectan a las vibraciones, al contacto y a la vida útil.
Para engranajes fabricados según plano, conviene revisar las tolerancias de los agujeros, las superficies de referencia y los sobremetales antes de seleccionar la pieza en bruto.
Engranajes helicoidales: fundición, mecanizado o forja
Un engranaje helicoidal puede fabricarse a partir de una pieza fundida, material laminado en barra o una pieza en bruto forjada.
La elección depende del tamaño, el material, las cargas, el volumen de producción y la cantidad de mecanizado necesaria.
Comparación de los procesos de fabricación
| Criterio | Fundición | Mecanizado desde barra | Forja |
|---|---|---|---|
| Aplicación habitual | Piezas grandes o geometrías complejas | Prototipos y lotes pequeños | Engranajes de acero sometidos a cargas elevadas |
| Aprovechamiento del material | Permite formas complejas | Elevada eliminación de material en piezas voluminosas | Las preformas pueden reducir el material eliminado |
| Riesgos principales | Defectos de fundición y variabilidad | Tiempo y coste de mecanizado | Control del proceso y sobremetales |
| Propiedades mecánicas | Dependen del material y calidad de fundición | Dependen del estado del material y tratamiento | Dependen del proceso de forja y tratamiento térmico |
| Tallado final | Generalmente necesario | Necesario | Generalmente necesario |
¿Cuándo conviene utilizar piezas forjadas para engranajes?
Las piezas forjadas son una opción para engranajes de acero sometidos a cargas elevadas, especialmente cuando las dimensiones, los requisitos mecánicos y las cantidades de producción justifican este proceso.
La deformación plástica controlada puede favorecer una estructura metalúrgica adecuada y evitar determinados defectos asociados a la fundición.
Además, una preforma diseñada según la geometría del componente puede reducir el volumen de material eliminado durante el mecanizado CNC.
No obstante, la forja no garantiza automáticamente una mayor capacidad de carga. Las propiedades finales también dependen de la calidad del acero, el tratamiento térmico, la geometría del dentado y la precisión de fabricación.
Por ello, la selección de piezas en bruto forjadas para engranajes debe basarse en los planos y las condiciones reales de servicio.
Materiales y tratamientos térmicos para engranajes helicoidales
La selección del material depende del par transmitido, la velocidad, las cargas de impacto y la vida útil prevista.
Los engranajes industriales de acero pueden necesitar diferentes combinaciones de resistencia del núcleo, dureza superficial y tenacidad.
Estas condiciones influyen en la elección del material y del proceso de fabricación.
Aceros utilizados en engranajes industriales
Entre los materiales habituales se encuentran los aceros para temple y revenido y los aceros de cementación.
Algunos ejemplos son:
42CrMo4 (1.7225): acero utilizado en componentes que requieren resistencia mecánica y tenacidad.
20MnCr5 (1.7147): acero de cementación adecuado para obtener una superficie resistente al desgaste y un núcleo tenaz.
18CrNiMo7-6 (1.6587): acero de cementación empleado en componentes de transmisión sometidos a cargas elevadas.
Las propiedades finales dependen del estado del material, el tratamiento térmico y las dimensiones de la sección.
Para engranajes grandes o sometidos a esfuerzos importantes, la forja a medida puede ser una solución apropiada cuando la geometría y las cantidades de producción lo justifican.
¿Por qué importan el límite elástico y la resistencia a la tracción?
El límite elástico indica la tensión a partir de la cual un material comienza a experimentar deformación plástica permanente.
La resistencia a la tracción representa la tensión máxima de ingeniería alcanzada durante un ensayo de tracción.
Ambos parámetros pueden formar parte de las especificaciones de piezas de acero destinadas a transmitir cargas.
Sin embargo, una resistencia a la tracción elevada no demuestra por sí sola una buena resistencia a la fatiga del pie del diente ni a la formación de picaduras superficiales (pitting).
Estas características también dependen de la geometría, el estado superficial, las condiciones de carga y el tratamiento térmico.
Cuando se exigen propiedades mecánicas concretas, deben definirse el método de ensayo, la ubicación de las probetas y los criterios de aceptación antes de iniciar la producción.
¿Cómo influye el tratamiento térmico en la fabricación?
El tratamiento térmico permite obtener la combinación requerida de dureza, resistencia y tenacidad.
El temple y revenido se utiliza para ajustar las propiedades mecánicas de componentes tratados en toda su sección.
La cementación seguida de temple permite obtener una capa superficial dura y resistente al desgaste, manteniendo un núcleo relativamente tenaz.
Para las piezas forjadas, el tratamiento debe seleccionarse según el tipo de acero, las dimensiones y las propiedades especificadas.
Los ensayos de dureza y, cuando corresponda, los ensayos de tracción permiten comprobar el cumplimiento de los requisitos acordados.
¿Cómo se fabrican los engranajes helicoidales?
La fabricación comienza con la selección de una pieza en bruto adecuada y la planificación de las operaciones de mecanizado.
Para engranajes industriales a medida, es importante establecer las referencias geométricas, los sobremetales y la secuencia de tratamiento térmico antes del tallado.
Piezas en bruto forjadas y otras alternativas
Los engranajes industriales pueden fabricarse a partir de piezas forjadas cuando las dimensiones, las cargas y las condiciones de producción justifican su utilización.
Según la geometría, las piezas pueden obtenerse en forma de disco, anillo o preforma próxima a la forma final.
La forja produce la geometría inicial, pero no los dientes helicoidales terminados.
Por ello, deben mantenerse sobremetales adecuados para mecanizar agujeros, caras y superficies destinadas al tallado.
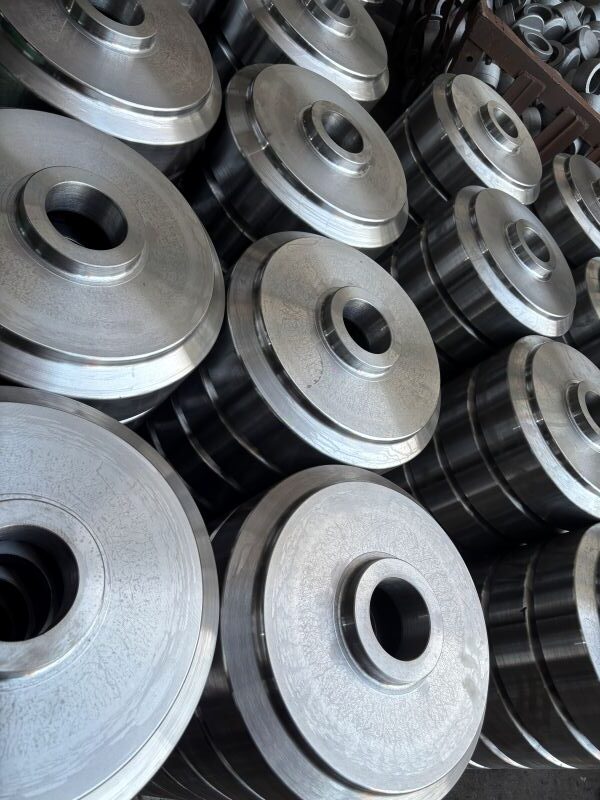
Pie de foto: Piezas en bruto para engranajes interiores después de la forja, normalizado y desbaste. Están pendientes del mecanizado final, el tallado interior y el brochado de estrías.
Esta etapa intermedia muestra por qué las dimensiones iniciales y la secuencia de mecanizado deben definirse antes de fabricar los dientes.
Torneado CNC y tallado de engranajes
El mecanizado CNC permite obtener agujeros, caras y superficies de referencia para las operaciones posteriores.
Según la configuración del engranaje, los dientes helicoidales pueden fabricarse mediante fresado por generación, mortajado, power skiving u otros procesos adecuados.
En las piezas forjadas, mantener referencias de mecanizado coherentes durante todo el proceso es especialmente importante.
Durante una segunda sujeción, el operario puede utilizar un reloj comparador para verificar la alineación de las superficies mecanizadas previamente.
Este control ayuda a reducir errores de posicionamiento que podrían afectar a la concentricidad entre el agujero y el dentado, así como al descentramiento radial.
Acabado final e inspección del dentado
Después del tratamiento térmico pueden ser necesarias operaciones de rectificado u otros procesos de acabado para alcanzar las tolerancias requeridas.
La planificación debe considerar posibles deformaciones térmicas y mantener suficiente sobremetal en las superficies críticas.
La inspección final puede incluir:
Dimensiones de agujeros y superficies de referencia
Descentramiento radial y coaxialidad
Desviaciones del perfil del diente
Desviaciones de la línea de flanco
Errores de paso
Dureza y propiedades mecánicas especificadas
Una máquina de medición por coordenadas (MMC o CMM) permite verificar diferentes características dimensionales y geométricas.
Para evaluar completamente la calidad del dentado suelen utilizarse equipos específicos de medición de engranajes.
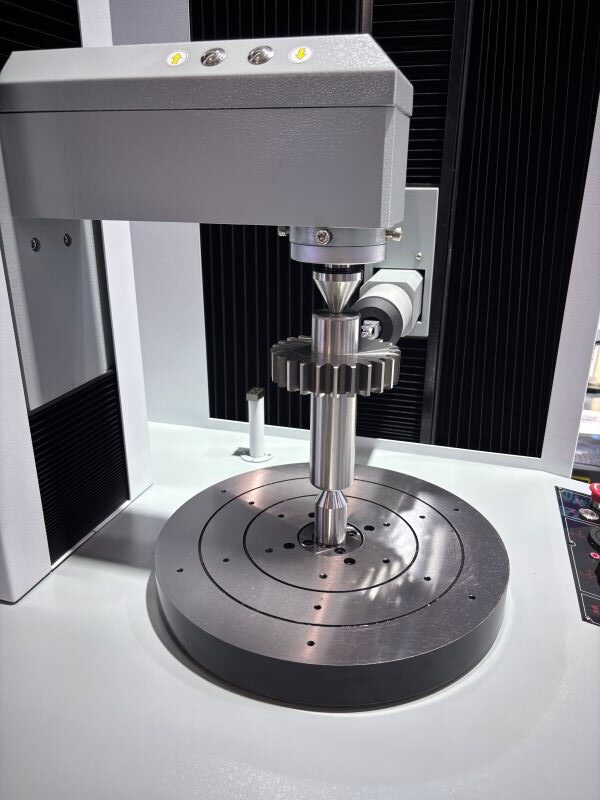
Pie de foto: Preparación de un eje con dentado recto para medir el perfil y la línea de flanco. Los principios de medición también se aplican a los engranajes helicoidales, adaptando los procedimientos a la geometría especificada.
Aplicaciones habituales de los engranajes helicoidales
Los engranajes helicoidales se utilizan en reductores industriales, máquinas herramienta, maquinaria pesada y sistemas de transmisión mecánica.
Su contacto progresivo permite transmitir el par de forma regular y controlar el ruido de funcionamiento.
Reductores industriales y transmisión de potencia
En los reductores industriales, los engranajes helicoidales se utilizan habitualmente en etapas de reducción con ejes paralelos.
La selección depende del par transmitido, la velocidad de rotación y la disposición de ejes y rodamientos.
En los reductores para aplicaciones exigentes también deben considerarse las fuerzas axiales, la rigidez de la carcasa y la lubricación.
Estos factores influyen en la distribución de cargas y en el rendimiento de los componentes para reductores industriales.
Maquinaria pesada y equipos de precisión
Los engranajes helicoidales también se emplean en maquinaria de construcción, equipos industriales y máquinas herramienta.
En maquinaria pesada pueden estar expuestos a impactos y variaciones de par, lo que hace especialmente importantes la selección del material y la resistencia a la fatiga.
En equipos de precisión, la exactitud del dentado, las vibraciones y la suavidad de funcionamiento suelen tener mayor relevancia.
Para aplicaciones OEM, la geometría y las tolerancias del engranaje deben evaluarse junto con los ejes, los rodamientos y la carcasa.
¿Qué deben especificar los compradores OEM para fabricar engranajes helicoidales a medida?
Para fabricar engranajes helicoidales según plano no basta con indicar el diámetro exterior y el número de dientes.
La ausencia de información sobre el dentado, los materiales o los controles puede provocar errores y retrasos.
Antes de iniciar la fabricación deben confirmarse los siguientes aspectos:
Geometría del dentado: módulo normal, número de dientes, ángulo y sentido de hélice, ángulo de presión normal, ancho de cara y desplazamiento de perfil cuando corresponda.
Material y tratamiento térmico: calidad del acero, dureza requerida, profundidad efectiva de capa cuando corresponda y propiedades mecánicas.
Precisión del engranaje: norma ISO o AGMA aplicable, desviaciones permitidas y requisitos de juego entre dientes.
Características de mecanizado: agujeros, chaveteros, conexiones con ejes, referencias geométricas, tolerancias y descentramiento radial.
Pieza en bruto y alcance de fabricación: selección entre forja y material de barra según geometría, cargas y volumen de producción.
Inspección y suministro: informes de medición, trazabilidad del material, documentación del tratamiento térmico y estado de entrega.
Para engranajes acoplados también deben comprobarse la distancia entre centros y la compatibilidad de las geometrías dentadas.
Weforging trabaja en proyectos de engranajes y ejes a medida según planos del cliente, evaluando los requisitos de forja, mecanizado e inspección dentro del alcance de fabricación acordado.
Según las necesidades del proyecto, pueden suministrarse piezas forjadas en bruto, componentes desbastados o piezas completamente mecanizadas.
Conclusión: diseño y fabricación de engranajes helicoidales
El rendimiento de un engranaje helicoidal depende de la combinación entre geometría del dentado, material, tratamiento térmico y precisión de fabricación.
En los engranajes industriales de acero, la selección de la pieza en bruto merece especial atención.
La fundición, el mecanizado desde barra y la forja ofrecen distintas posibilidades. Las piezas forjadas pueden resultar especialmente adecuadas cuando los requisitos mecánicos, las dimensiones y el volumen de producción justifican su utilización.
La ruta de fabricación debe verificarse considerando el acceso de las herramientas, las referencias de mecanizado, los sobremetales y la capacidad de inspección.
Weforging fabrica componentes forjados y mecanizados CNC para sistemas de transmisión industrial según planos y especificaciones OEM, con suministro de piezas en bruto, semielaboradas o terminadas conforme a los requisitos acordados.