
Schrägverzahnte Zahnräder: Arten, Einsatz und Fertigung
Von Weforging Technical Team | Veröffentlicht am 23. Oktober 2026
Schrägverzahnte Zahnräder werden in Industriegetrieben eingesetzt, wenn eine gleichmäßige Drehmomentübertragung, ruhiger Lauf und hohe Belastbarkeit gefragt sind. Durch die schräg angeordneten Zähne erfolgt der Zahneingriff kontinuierlicher als bei geradverzahnten Zahnrädern. Gleichzeitig entstehen Axialkräfte, die bei der Konstruktion und Lagerung berücksichtigt werden müssen.
Bei kundenspezifischen Schrägverzahnungen entscheidet jedoch nicht allein die Zahngeometrie über die Qualität. Auch die Wahl zwischen Gussrohlingen, spanend bearbeitetem Stangenmaterial und geschmiedeten Zahnradrohlingen beeinflusst die Materialausnutzung, die mechanischen Eigenschaften und den Fertigungsaufwand.
Dieser Beitrag erläutert die wichtigsten Bauformen, Werkstoffe und Fertigungsverfahren sowie die Anforderungen an Wärmebehandlung, CNC-Bearbeitung und Verzahnungsprüfung.
Das Wichtigste auf einen Blick
Zahnradgeometrie: Schrägungswinkel, Modul und Zahnbreite beeinflussen Tragfähigkeit, Laufruhe und Axialkräfte.
Rohlingauswahl: Gießen, Zerspanen aus Stangenmaterial und Schmieden eignen sich für unterschiedliche Bauteilgrößen, Stückzahlen und Belastungen.
Werkstoffeigenschaften: Streckgrenze, Zugfestigkeit, Zähigkeit und Wärmebehandlung müssen auf den Einsatzfall abgestimmt sein.
Fertigbarkeit: Werkzeugzugänglichkeit, Bearbeitungsbezüge und Schleifaufmaße sollten bereits bei der Prozessplanung berücksichtigt werden.
Qualitätsprüfung: Neben Werkstoff- und Maßprüfungen sind bei Präzisionszahnrädern insbesondere Zahnprofil, Flankenlinie, Teilungsabweichungen und Rundlauf relevant.
Was sind schrägverzahnte Zahnräder?
Schrägverzahnte Zahnräder sind zylindrische Zahnräder, deren Zähne in einem bestimmten Winkel zur Drehachse verlaufen. Beim Drehen wandert der Kontakt über die Zahnbreite, anstatt gleichzeitig über die gesamte Breite einzusetzen.
Durch diesen überlappenden Zahneingriff laufen Schrägverzahnungen bei vergleichbaren Betriebsbedingungen meist ruhiger als Geradverzahnungen. Deshalb werden sie häufig in Industriegetrieben, Untersetzungsgetrieben und Antriebssystemen eingesetzt.
Ein konstruktiver Nachteil sind die entstehenden Axialkräfte. Diese müssen durch eine geeignete Wellenlagerung aufgenommen werden. Auch Schmierung, Fluchtungsgenauigkeit und Verzahnungsqualität beeinflussen das Betriebsverhalten.
Arten von schrägverzahnten Zahnrädern
Je nach Einbausituation und Belastung kommen unterschiedliche Schrägverzahnungen zum Einsatz. Neben der Zahnform unterscheiden sie sich hinsichtlich der axialen Belastung und der erforderlichen Fertigungsverfahren.
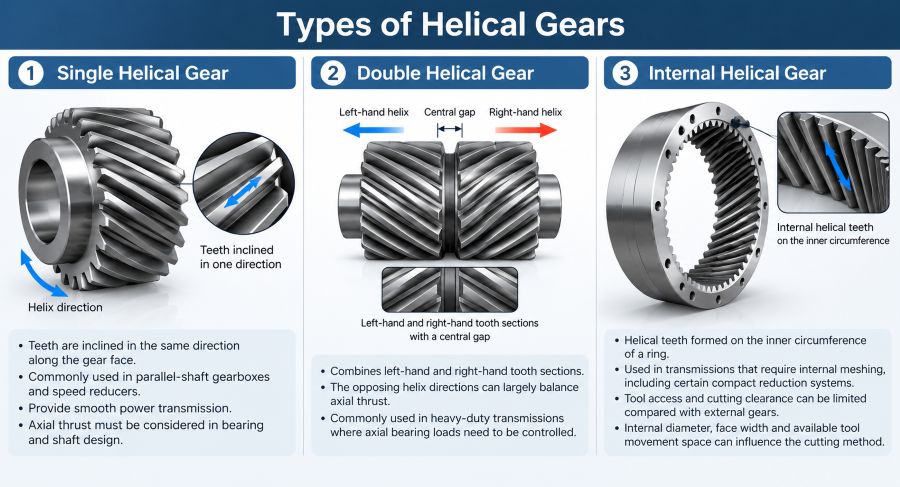
Einfach schrägverzahnte Zahnräder
Bei einfach schrägverzahnten Zahnrädern verlaufen die Zähne in einer Richtung. Diese Bauform wird häufig in Stirnradgetrieben mit parallelen Wellen eingesetzt.
Die entstehenden Axialkräfte werden über die Lagerung aufgenommen. Außenverzahnungen lassen sich bei geeigneter Bauteilgeometrie beispielsweise durch Wälzfräsen herstellen.
Doppelschrägverzahnte Zahnräder und Pfeilverzahnung
Doppelschrägverzahnte Zahnräder besitzen zwei entgegengesetzte Schrägverzahnungen. Bei geeigneter Belastungsverteilung können sich die axialen Kräfte weitgehend ausgleichen.
Bei der klassischen Doppelschrägverzahnung trennt häufig eine mittige Nut beide Zahnreihen. Diese ermöglicht den notwendigen Werkzeugfreiraum.
Bei einer Pfeilverzahnung verlaufen die Zähne dagegen V-förmig ohne mittige Trennnut. Das kann besondere Fertigungsverfahren und Maschinenkonzepte erforderlich machen.
Schrägverzahnte Innenzahnräder
Bei schrägverzahnten Innenzahnrädern befinden sich die Zähne auf der Innenseite eines Zahnkranzes.
Die Fertigung ist anspruchsvoll, weil Innendurchmesser, Zahnbreite und angrenzende Schultern die Werkzeugbewegung begrenzen können.
Vor der Bearbeitung muss geprüft werden, ob Verfahren wie Wälzstoßen oder Wälzschälen (Power Skiving) technisch umsetzbar sind. Entscheidend sind die tatsächliche Bauteilgeometrie, der Werkzeugfreiraum und die verfügbare Maschinenkinematik.
Vorteile und Nachteile schrägverzahnter Zahnräder
Schrägverzahnte Zahnräder bieten durch den allmählichen Zahneingriff eine gleichmäßigere Kraftübertragung. Bei geeigneter Auslegung können sie Geräusche und Schwingungen gegenüber vergleichbaren Geradverzahnungen reduzieren.
Diesen Vorteilen stehen zusätzliche Anforderungen an Lagerung, Fertigung und Prüfung gegenüber.
| Kriterium | Vorteil | Einschränkung |
|---|---|---|
| Zahneingriff | Gleichmäßiger Kraftverlauf | Abhängig von Zahngeometrie und Ausrichtung |
| Lastübertragung | Höhere Überdeckung möglich | Tragfähigkeit abhängig von Belastungsverteilung |
| Laufgeräusch | Häufig ruhiger bei höheren Drehzahlen | Schlechte Verzahnungsqualität erhöht Geräusche |
| Axialkräfte | — | Geeignete Axiallagerung erforderlich |
| Fertigung | Geeignet für präzise Antriebssysteme | Anspruchsvollere Bearbeitung und Prüfung |
Für die Auswahl sind daher nicht nur die Vorteile der Schrägverzahnung entscheidend. Ebenso wichtig sind Betriebsbelastung, Wellenanordnung, Schmierung und die wirtschaftliche Herstellbarkeit.
Wichtige Konstruktionsparameter bei Schrägverzahnungen
Für die technische Bewertung eines schrägverzahnten Zahnrads reichen Außendurchmesser und Zähnezahl nicht aus. Mehrere geometrische Parameter bestimmen den Zahneingriff, die Lagerkräfte und die Fertigungsanforderungen.
Schrägungswinkel, Modul und Eingriffswinkel
Der Schrägungswinkel β beeinflusst die Überdeckung des Zahneingriffs und die entstehende Axialkraft.
Bei gleicher Umfangskraft nimmt die Axialkraft mit steigendem Schrägungswinkel zu.
Für ein einfach schrägverzahntes Zahnrad gilt näherungsweise:
Fa = Ft × tan β
Dabei bezeichnet:
Fa die Axialkraft
Ft die Umfangskraft
β den Schrägungswinkel
Bei einer Umfangskraft von 2.000 N und einem Schrägungswinkel von 20° ergibt sich eine Axialkraft von ungefähr 728 N.
Auch Normalmodul und Stirnmodul müssen unterschieden werden:
mt = mn / cos β
Dabei ist mt der Stirnmodul und mn der Normalmodul.
Bei der technischen Spezifikation müssen Modul, Eingriffswinkel und die Geometrie des Gegenrads aufeinander abgestimmt sein. Eine Verwechslung von Normal- und Stirnparametern kann zu fehlerhaften Verzahnungsdaten führen.
Zahnbreite, Flankenspiel und Verzahnungsgenauigkeit
Die Zahnbreite beeinflusst die verfügbare Kontaktfläche. Eine größere Zahnbreite verbessert jedoch nicht automatisch die Lastverteilung.
Wellendurchbiegung, Fluchtungsfehler und gegebenenfalls Flankenlinienkorrekturen gewinnen besonders bei breiten Zahnrädern an Bedeutung.
Das Flankenspiel muss entsprechend der Getriebekonstruktion und den Betriebsbedingungen festgelegt werden. Darüber hinaus beeinflussen Profil-, Flankenlinien- und Teilungsabweichungen das Laufverhalten und die Lebensdauer.
Bei kundenspezifischen Zahnrädern sollten Bohrungstoleranzen, Bezugsflächen und Bearbeitungsaufmaße bereits vor der Rohlingauswahl geprüft werden.
Schrägverzahnte Zahnräder: Gießen, Zerspanen oder Schmieden?
Ein schrägverzahntes Zahnrad kann aus einem Gussrohling, aus Stangenmaterial oder aus einem geschmiedeten Rohling hergestellt werden.
Welche Fertigungsroute geeignet ist, hängt unter anderem von Bauteilgröße, Belastung, Werkstoff, Stückzahl und Zerspanungsaufwand ab.
Vergleich der Fertigungsverfahren
| Kriterium | Gießen | Zerspanen aus Stangenmaterial | Schmieden |
|---|---|---|---|
| Typischer Einsatz | Große oder komplexe Rohlinge | Prototypen und kleinere Serien | Belastete Stahlzahnräder bei geeigneter Geometrie |
| Materialausnutzung | Komplexe Rohformen möglich | Hoher Materialabtrag bei massiven Bauteilen | Vorformen können den Materialabtrag reduzieren |
| Prozessrisiken | Gussfehler und Werkstoffschwankungen | Hoher Zerspanungsaufwand | Kontrolle des Schmiedeprozesses und der Aufmaße |
| Mechanische Eigenschaften | Abhängig von Werkstoff und Gussqualität | Abhängig vom Ausgangsmaterial und Wärmebehandlung | Abhängig von Umformbedingungen und Wärmebehandlung |
| Verzahnungsbearbeitung | In der Regel erforderlich | Erforderlich | In der Regel erforderlich |
Wann sind geschmiedete Zahnradrohlinge sinnvoll?
Geschmiedete Zahnradrohlinge kommen insbesondere bei belasteten Stahlzahnrädern infrage, wenn Bauteilabmessungen, Werkstoffanforderungen und Produktionsmenge das Schmieden wirtschaftlich und technisch rechtfertigen.
Durch kontrollierte plastische Umformung kann das Schmieden eine geeignete Werkstoffstruktur erzeugen und bestimmte gussbedingte Fehler vermeiden. Je nach Rohlinggeometrie lässt sich außerdem der Materialabtrag bei der späteren CNC-Bearbeitung reduzieren.
Das bedeutet jedoch nicht, dass jedes geschmiedete Zahnrad automatisch eine höhere Tragfähigkeit besitzt. Entscheidend bleiben Werkstoffqualität, Wärmebehandlung, Verzahnungsgeometrie und Fertigungsgenauigkeit.
Bei OEM-Projekten sollte die Auswahl von geschmiedeten Zahnradrohlingen deshalb anhand der technischen Zeichnung und der tatsächlichen Betriebsanforderungen erfolgen.
Werkstoffe und Wärmebehandlung für schrägverzahnte Zahnräder
Die Werkstoffauswahl richtet sich nach Drehmoment, Drehzahl, Stoßbelastung und erwarteter Lebensdauer.
Für industrielle Stahlzahnräder werden unterschiedliche Kombinationen aus Kernfestigkeit, Zähigkeit und Oberflächenhärte benötigt. Diese Anforderungen bestimmen sowohl den Werkstoff als auch die Wärmebehandlung und die Auswahl des Rohlings.
Typische Werkstoffe für Industriegetriebe
Für schrägverzahnte Zahnräder werden häufig Vergütungsstähle und Einsatzstähle verwendet.
Typische Werkstoffbeispiele sind:
42CrMo4 (1.7225): Vergütungsstahl für Bauteile mit hohen Anforderungen an Festigkeit und Zähigkeit.
20MnCr5 (1.7147): Einsatzstahl für Zahnräder mit harter, verschleißbeständiger Oberfläche und zähem Kern.
18CrNiMo7-6 (1.6587): Einsatzstahl für hochbelastete Getriebekomponenten.
Die Werkstoffbezeichnung allein reicht jedoch nicht aus, um die Eignung zu beurteilen. Entscheidend sind der vorgeschriebene Lieferzustand, die Wärmebehandlung, der Bauteilquerschnitt und die geforderten mechanischen Kennwerte.
Für größere oder hochbelastete Zahnräder kann kundenspezifisches Schmieden eine geeignete Ausgangsbasis sein.
Warum sind Streckgrenze und Zugfestigkeit wichtig?
Die Streckgrenze beschreibt die Spannung, ab der ein Werkstoff beginnt, sich dauerhaft plastisch zu verformen. Die Zugfestigkeit bezeichnet die maximale technische Spannung im Zugversuch.
Beide Kennwerte können bei der Spezifikation von Stahlrohlingen und tragenden Getriebekomponenten relevant sein.
Eine hohe Zugfestigkeit allein belegt jedoch keine ausreichende Zahnfuß-Dauerfestigkeit oder Beständigkeit gegen Grübchenbildung (Pitting). Dafür müssen auch Zahngeometrie, Oberflächenzustand, Wärmebehandlung und Betriebsbelastung berücksichtigt werden.
Wenn Streckgrenze und Zugfestigkeit vorgeschrieben sind, sollten Prüfverfahren, Probenentnahme, Werkstoffzustand und Abnahmekriterien bereits vor Produktionsbeginn festgelegt werden.
Welchen Einfluss hat die Wärmebehandlung?
Die Wärmebehandlung bestimmt wesentlich die Kombination aus Festigkeit, Härte und Zähigkeit eines Stahlzahnrads.
Beim Vergüten werden durch Härten und anschließendes Anlassen die gewünschten Eigenschaften für durchgehärtete Bauteile eingestellt.
Beim Einsatzhärten wird dagegen eine kohlenstoffangereicherte Randschicht gehärtet, während der Kern vergleichsweise zäh bleibt.
Für geschmiedete Zahnradrohlinge muss die Wärmebehandlung auf Stahlgüte, Querschnitt und geforderte Eigenschaften abgestimmt werden.
Härteprüfungen und, sofern vorgeschrieben, Zugversuche dienen zur Überprüfung der vereinbarten Werkstoffanforderungen.
Wie werden schrägverzahnte Zahnräder hergestellt?
Die Herstellung beginnt mit der Auswahl eines geeigneten Rohlings und der Festlegung der Bearbeitungsfolge.
Bei kundenspezifischen Industriegetrieben müssen insbesondere Bearbeitungsbezüge, Wärmebehandlung, Werkzeugzugänglichkeit und Endtoleranzen frühzeitig aufeinander abgestimmt werden.
Geschmiedete und andere Zahnradrohlinge
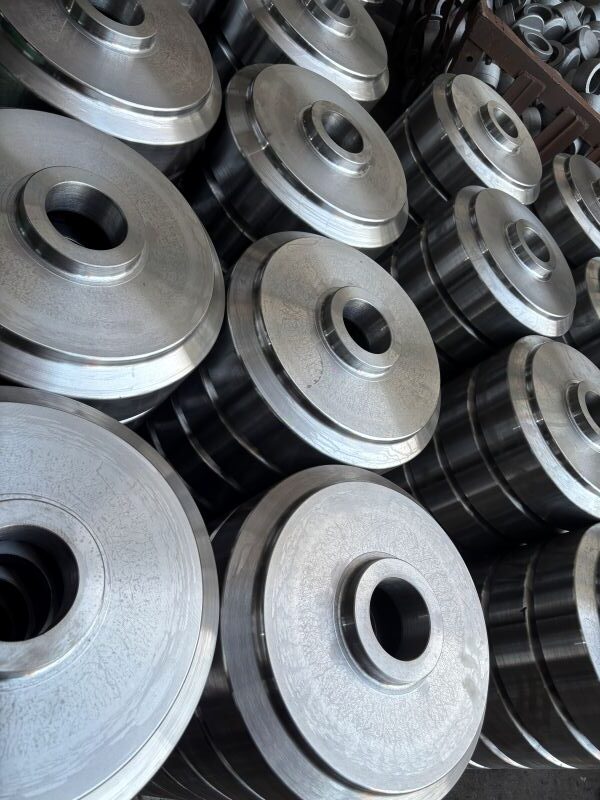
Für bestimmte industrielle Zahnräder werden geschmiedete Stahlrohlinge eingesetzt, wenn Bauteilgröße, Belastung und Produktionsbedingungen dafür sprechen.
Abhängig von der Geometrie können diese Rohlinge als Scheiben, Ringe oder konturangepasste Schmiedeteile hergestellt werden.
Das Schmieden erzeugt zunächst den Rohling und nicht die fertige Schrägverzahnung. Für Bohrungen, Stirnflächen und Zahnflanken müssen deshalb entsprechende Bearbeitungsaufmaße vorgesehen werden.
Die abgebildeten Innenzahnradrohlinge wurden bereits geschmiedet, normalisiert und vorbearbeitet. Die Fertigbearbeitung, Innenverzahnung und das Räumen der Innenprofile stehen noch aus.
Dieses Fertigungsstadium zeigt, weshalb Rohlinggeometrie und Bearbeitungsfolge bereits vor der eigentlichen Verzahnungsherstellung festgelegt werden müssen.
CNC-Drehen und Verzahnungsbearbeitung
Bei der CNC-Bearbeitung werden zunächst Bohrungen, Stirnflächen und definierte Bezugsflächen hergestellt.
Anschließend erfolgt die Verzahnungsbearbeitung. Je nach Zahnradgeometrie kommen Wälzfräsen, Wälzstoßen, Wälzschälen oder andere geeignete Verfahren infrage.
Besonders bei geschmiedeten Rohlingen ist eine zuverlässige Bezugskette über sämtliche Bearbeitungsschritte wichtig.
Bei einer zweiten Aufspannung können bereits bearbeitete Referenzflächen mit einer Messuhr ausgerichtet werden. Dadurch lassen sich aufspannungsbedingte Abweichungen reduzieren, die später den Rundlauf und die Konzentrizität zwischen Bohrung und Verzahnung beeinflussen können.
Fertigbearbeitung und Verzahnungsprüfung
Nach der Wärmebehandlung können Schleif- oder andere Feinbearbeitungsschritte erforderlich sein, um die vorgeschriebene Maß- und Verzahnungsgenauigkeit zu erreichen.
Dabei müssen mögliche Wärmebehandlungsverzüge bereits in der Prozessplanung berücksichtigt werden.
Die abschließende Qualitätsprüfung kann folgende Merkmale umfassen:
Bohrungsdurchmesser und Bezugsflächen
Rundlauf und Koaxialität
Zahnprofilabweichungen
Flankenlinienabweichungen
Teilungsabweichungen
Werkstoffhärte und vorgeschriebene mechanische Eigenschaften
Eine Koordinatenmessmaschine (KMG) kann verschiedene geometrische Merkmale prüfen. Für die vollständige Bewertung der Verzahnungsqualität werden häufig spezielle Verzahnungsmessgeräte eingesetzt.
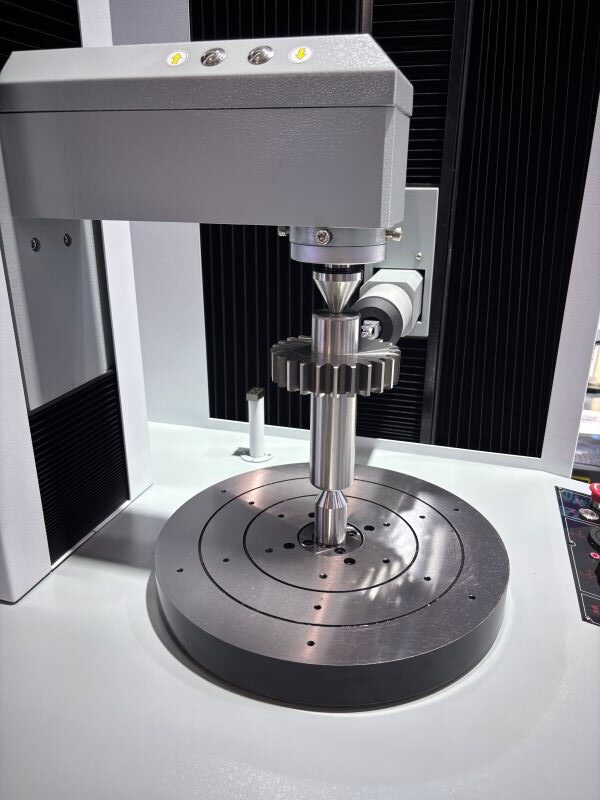
Bildunterschrift: Messaufbau zur Prüfung von Zahnprofil und Flankenlinie an einer geradverzahnten Zahnradwelle. Die grundlegenden Messprinzipien gelten auch für Schrägverzahnungen; die Prüfabläufe müssen jedoch an die jeweilige Zahngeometrie angepasst werden.
Typische Anwendungen schrägverzahnter Zahnräder
Schrägverzahnte Zahnräder werden in Industriegetrieben, Drehzahlreduzierern, Werkzeugmaschinen und Antriebssystemen eingesetzt.
Ihre gleichmäßige Kraftübertragung macht sie besonders für Anwendungen interessant, bei denen Laufruhe und zuverlässige Drehmomentübertragung wichtig sind.
Industriegetriebe und Antriebstechnik
In mehrstufigen Industriegetrieben werden Schrägverzahnungen häufig für die Drehmomentübertragung zwischen parallelen Wellen verwendet.
Die Auslegung richtet sich nach Drehmoment, Drehzahl, Lageranordnung und den verfügbaren Einbaumaßen.
Bei hochbelasteten Getrieben sind außerdem Gehäusesteifigkeit, Schmierung und Axialkräfte zu berücksichtigen.
Neben den Zahnrädern spielen auch Wellen, Zahnkränze und weitere Getriebekomponenten eine wichtige Rolle für die Funktionssicherheit.
Schwermaschinen und Präzisionsantriebe
In Baumaschinen, Industrieanlagen und Werkzeugmaschinen werden schrägverzahnte Zahnräder unter unterschiedlichen Betriebsbedingungen eingesetzt.
Bei Schwermaschinen stehen häufig wechselnde Drehmomente, Stoßbelastungen und Dauerfestigkeit im Vordergrund.
Bei Präzisionsantrieben sind dagegen Verzahnungsgenauigkeit, Schwingungsverhalten und gleichmäßiger Lauf besonders wichtig.
Für OEM-Anwendungen müssen Zahnradgeometrie und Fertigungstoleranzen deshalb gemeinsam mit Wellen, Lagern und Getriebegehäuse bewertet werden.
Welche Angaben benötigen Hersteller für kundenspezifische Schrägverzahnungen?
Für die Fertigung kundenspezifischer schrägverzahnter Zahnräder reicht eine Zeichnung mit Außendurchmesser und Zähnezahl nicht aus.
Fehlende Angaben zur Verzahnungsgeometrie, zum Werkstoff oder zur Qualitätsprüfung können zu Rückfragen, Fertigungsproblemen und Verzögerungen führen.
Vor Produktionsbeginn sollten folgende Punkte geklärt werden:
Verzahnungsgeometrie: Normalmodul, Zähnezahl, Schrägungswinkel, Schrägungsrichtung, Normaleingriffswinkel, Zahnbreite und gegebenenfalls Profilverschiebung.
Werkstoff und Wärmebehandlung: Stahlgüte, Härteanforderungen, gegebenenfalls Einsatzhärtungstiefe und mechanische Kennwerte.
Verzahnungsqualität: Anwendbare ISO- oder AGMA-Normen, zulässige Zahnabweichungen und Flankenspiel.
Bearbeitungsmerkmale: Bohrungen, Passfedernuten, Wellenanschlüsse, Bezugsflächen, Form- und Lagetoleranzen sowie Rundlauf.
Rohling und Fertigungsumfang: Auswahl zwischen Schmiederohling und Stangenmaterial entsprechend Geometrie, Belastung und Stückzahl.
Prüfung und Lieferung: Vereinbarte Prüfberichte, Werkstoffrückverfolgbarkeit, Wärmebehandlungsnachweise und gewünschter Lieferzustand.
Bei zusammenarbeitenden Zahnrädern müssen außerdem Achsabstand und Verzahnungsgeometrie aufeinander abgestimmt sein.
Weforging unterstützt kundenspezifische Projekte für Zahnräder und Wellen auf Grundlage technischer Zeichnungen. Je nach vereinbartem Fertigungsumfang können geschmiedete Rohlinge, vorbearbeitete Komponenten oder fertig bearbeitete Bauteile geliefert werden.
Fazit: Schrägverzahnung und wirtschaftliche Zahnradfertigung
Die Leistungsfähigkeit eines schrägverzahnten Zahnrads hängt nicht allein von seiner Zahngeometrie ab. Werkstoffzustand, Wärmebehandlung, Belastung und Fertigungsgenauigkeit beeinflussen das spätere Betriebsverhalten.
Bei kundenspezifischen Stahlzahnrädern verdient die Auswahl des Ausgangsrohlings besondere Aufmerksamkeit. Guss, Zerspanung aus Stangenmaterial und Schmieden haben jeweils geeignete Einsatzbereiche.
Geschmiedete Zahnradrohlinge können insbesondere bei belasteten Bauteilen sinnvoll sein, wenn Werkstoffanforderungen, Geometrie und Stückzahl dafür sprechen.
Für eine zuverlässige Fertigung müssen anschließend CNC-Bearbeitung, Aufspannkonzept, Bearbeitungsaufmaße und Verzahnungsprüfung aufeinander abgestimmt werden.
Weforging fertigt kundenspezifische Schmiedeteile und CNC-bearbeitete Getriebekomponenten nach OEM-Zeichnungen und vereinbarten technischen Anforderungen.