
Roboterbauteile: Toleranzen, CNC-Bearbeitung & Qualität
Von Weforging Technical Team | Aktualisiert: Oktober 2026
Präzise Roboterbauteile müssen mehr erfüllen als reine Maßhaltigkeit. Lagersitze, Montageflächen und Positionierelemente müssen auch die in der OEM-Zeichnung festgelegten Form- und Lagetoleranzen einhalten. Selbst wenn einzelne Maße innerhalb der Toleranz liegen, können Abweichungen in der geometrischen Zuordnung zu Montageproblemen führen.
Für Konstrukteure und technische Einkäufer sind deshalb eindeutige Zeichnungsvorgaben, kontrollierte Aufspannungen und geeignete Prüfverfahren entscheidend. Dieser Beitrag zeigt, welche Merkmale besonders kritisch sind, wie die CNC-Bearbeitung die Genauigkeit beeinflusst und welche Anforderungen vor der Serienfertigung geklärt werden sollten.
Das Wichtigste auf einen Blick
Funktionsgerechte Toleranzen: Enge Toleranzen sind vor allem an funktionskritischen Merkmalen erforderlich.
Eindeutige OEM-Zeichnungen: Bezugssysteme, Form- und Lagetoleranzen sowie Prüfanforderungen müssen klar definiert sein.
Kontrollierte Aufspannungen: Bei der Zweitaufspannung ist die Ausrichtung des Werkstücks besonders wichtig.
Geeignete Prüfverfahren: Messmethode und Abnahmekriterien sollten vor Produktionsbeginn abgestimmt werden.
Reproduzierbare Qualität: Freigabemuster, Zeichnungsstände und Prüfprotokolle unterstützen eine gleichbleibende Serienqualität.
Welche Merkmale an Roboterbauteilen erfordern enge Toleranzen?
Lagerbohrungen, Lagersitze, Montageflächen und Positionierelemente gehören häufig zu den toleranzkritischen Bereichen präziser Roboterbauteile. Entscheidend ist ihre Funktion innerhalb der Baugruppe.
Lagersitze benötigen beispielsweise definierte Passungen. Passbohrungen und Zentrierdurchmesser bestimmen die Einbaulage. Bei rotierenden Bauteilen kommen Anforderungen an Rundlauf und Ausrichtung hinzu.
Auch Innenzahnräder in Robotergetrieben stellen hohe Anforderungen. Zahngeometrie, Montageflächen und Rundlauf müssen auf die Getriebekonstruktion abgestimmt sein. Die geschmiedeten Innenzahnräder von Weforging zeigen, dass neben Einzelmaßen auch das Zusammenspiel von Verzahnung und Lagerung berücksichtigt werden muss.
Besonders wichtig ist dies bei Roboter-Gelenkkomponenten. Eine Bohrung kann innerhalb ihrer Durchmessertoleranz liegen und dennoch die geforderte Position oder Ausrichtung zum Bezugsdatum verfehlen.
Entscheidend ist daher nicht die möglichst enge Tolerierung aller Merkmale, sondern die gezielte Festlegung funktionsrelevanter Anforderungen.
Wie sollten OEM-Zeichnungen die Bearbeitungsanforderungen definieren?
Eine Fertigungszeichnung für Roboterbauteile sollte Bezugsflächen, funktionskritische Maße, Form- und Lagetoleranzen, Werkstoffangaben und Prüfkriterien eindeutig festlegen.
Besonders wichtig sind die Bezugssysteme. Sie bestimmen, wie geometrische Merkmale zueinander bewertet werden. Unklare Angaben können dazu führen, dass Hersteller und OEM dieselbe Anforderung unterschiedlich interpretieren.
Vor Angebotserstellung und Fertigungsbeginn sollten folgende Punkte abgestimmt werden:
Zeichnungsanforderung | Technischer Zweck | Vom OEM zu bestätigen |
|---|---|---|
Bezugssystem | Geometrische Referenzen festlegen | Bezugselemente und ihre Zuordnung |
Maßtoleranzen | Maße und Passungen kontrollieren | Kritische Maße und Toleranzgrenzen |
Form- und Lagetoleranzen | Form, Richtung, Ort und Rundlauf kontrollieren | Toleranzangaben und Bezugsbezüge |
Oberflächenbeschaffenheit | Funktionsflächen definieren | Rauheitskennwerte und Messstellen |
Werkstoff und Wärmebehandlung | Werkstoffzustand und Eigenschaften festlegen | Werkstoffgüte, Wärmebehandlung und Sollwerte |
Prüfanforderungen | Nachweis der Konformität | Prüfverfahren, Prüfumfang und Dokumentation |
Eine frühzeitige Abstimmung erleichtert die Bewertung der Fertigbarkeit und reduziert spätere Nacharbeit sowie Unstimmigkeiten bei der Abnahme.
Für europäische Projekte sollten die Angaben zur geometrischen Produktspezifikation (GPS) und die anzuwendenden Normen eindeutig festgelegt werden. Bei internationalen OEM-Projekten ist zudem zu klären, welches Tolerierungssystem für die Zeichnung verbindlich ist.
Wie beeinflusst die Werkstückaufspannung die Genauigkeit von Roboterbauteilen?
Bei der CNC-Bearbeitung kann jede erneute Aufspannung die geometrische Genauigkeit beeinflussen. Besonders kritisch sind Rundlauf, Rechtwinkligkeit und die Lagebeziehungen zwischen funktionsrelevanten Flächen.
Wird ein Werkstück für einen weiteren Bearbeitungsschritt umgespannt, können bereits geringe Ausrichtungsabweichungen die geforderten Toleranzen beeinträchtigen.
Bei Weforging umfasst die CNC-Bearbeitung deshalb auch die Kontrolle der Werkstückausrichtung, sofern dies der Bearbeitungsplan erfordert.
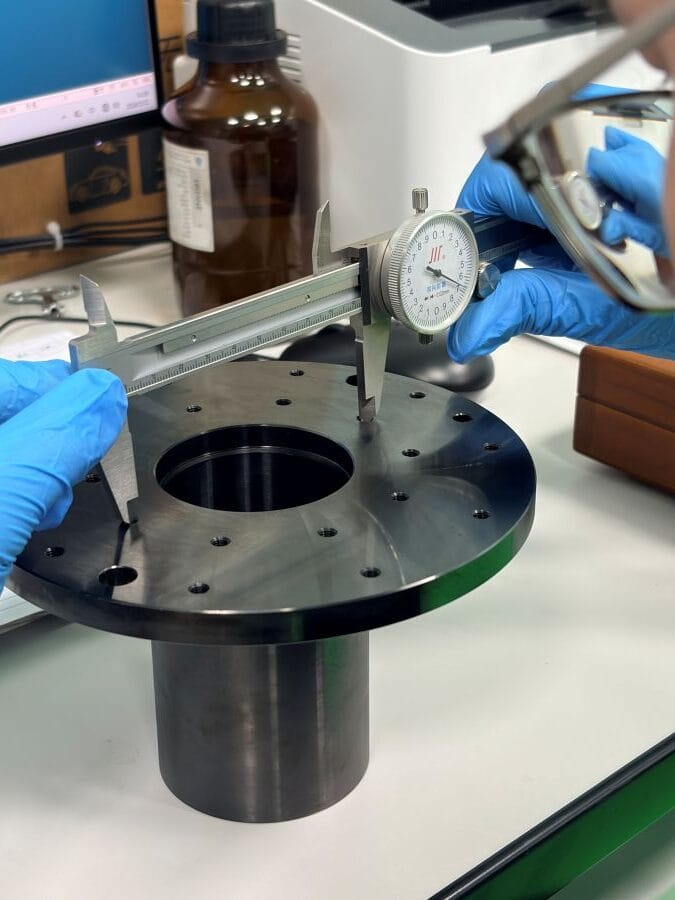
Bei der Zweitaufspannung verwenden unsere Fachkräfte Messuhren, um die Ausrichtung zu prüfen und eine geeignete Spannposition zu bestimmen. Erst danach wird die Bearbeitung fortgesetzt.
Dieses Vorgehen hilft, aufspannungsbedingte Abweichungen zu reduzieren und die geometrische Zuordnung kritischer Merkmale einzuhalten.
Die Ausrichtung mit der Messuhr ist jedoch eine prozessbegleitende Kontrolle und ersetzt nicht die abschließende Bauteilprüfung.
Weitere Informationen zur Gestaltung von Schmiederohlingen und zur Prozessplanung finden Sie in unserem Beitrag über industrielle Roboterkomponenten.
Wie werden Roboterbauteile geprüft und abgenommen?
Die Prüfung von Roboterbauteilen erfolgt anhand der OEM-Zeichnung. Dabei müssen sowohl Maßtoleranzen als auch die festgelegten geometrischen Anforderungen erfüllt sein.
Das Prüfverfahren richtet sich nach dem jeweiligen Merkmal. Für kritische Eigenschaften sollten Bezugssysteme, Messbedingungen und Prüfumfang bereits vor Produktionsbeginn abgestimmt werden.
Kritisches Merkmal | Geeignetes Prüfverfahren | Abnahmekriterium |
|---|---|---|
Lagerbohrungsdurchmesser | Innenmessgerät oder geeignete Bohrungslehre | Durchmesser innerhalb der Toleranz |
Positionsabweichung | Koordinatenmessgerät (KMG) | Position innerhalb der festgelegten Toleranzzone |
Rundlauf | Messuhr oder geeignetes Messsystem | Einhaltung der Rundlauftoleranz zur Bezugsachse |
Ebenheit der Montagefläche | Geeignetes Ebenheitsmessverfahren | Einhaltung der Ebenheitstoleranz |
Oberflächenrauheit | Rauheitsmessgerät | Einhaltung der vorgegebenen Rauheitskennwerte |
Bei Weforging endet die Qualitätskontrolle nicht mit der CNC-Bearbeitung. Maschinenbediener führen prozessbegleitende Prüfungen durch. Anschließend kontrolliert das Prüfpersonal die fertigen Bauteile unabhängig.
Bei kritischen Merkmalen wie Bohrungsabständen und Positionierbohrungen werden geeignete Maßprüfungen mit den Ergebnissen der Koordinatenmesstechnik abgeglichen.
Die dokumentierten Prüfergebnisse dienen als Nachweis, dass die kontrollierten Merkmale den vereinbarten Zeichnungsanforderungen entsprechen.
Was sollten OEM-Einkäufer vor Produktionsbeginn prüfen?
Vor der Fertigung kundenspezifischer Roboterbauteile sollten OEM-Einkäufer den aktuellen Zeichnungsstand, die Fertigbarkeit, kritische Toleranzen, die Musterfreigabe und die erforderlichen Prüfnachweise klären.
Auch Erfahrungen des Herstellers mit vergleichbaren Bauteilen sind hilfreich. Dennoch muss jede neue Zeichnung technisch geprüft werden. Komplexe Bezugssysteme, schwer zugängliche Bearbeitungsbereiche und die geplante Stückzahl beeinflussen Fertigungskosten und Lieferzeiten.
Je nach Projekt sind außerdem Erstmusterprüfberichte, Werkstoffzeugnisse und der Prüfumfang abzustimmen.
Bei hochbelasteten Roboterkomponenten sollte bereits in der Fertigungsplanung die Wahl des geeigneten Schmiederohlings berücksichtigt werden.
Abhängig von Geometrie, Werkstoff und Stückzahl kommen kundenspezifische Schmiedeteile oder Gesenkschmiedeteile infrage. Für größere ringförmige Bauteile, beispielsweise bestimmte Zahnradrohlinge, kann auch das Ringwalzen geeignet sein.
Bei Weforging hilft die frühzeitige technische Abstimmung, einen geeigneten Fertigungsablauf festzulegen und Prüfanforderungen zu klären. Freigegebene Muster können anschließend als Referenz für die Serienfertigung dienen.
Wie bleibt die Qualität bei wiederkehrenden OEM-Aufträgen konstant?
Eine gleichbleibende Qualität bei wiederkehrenden Aufträgen erfordert kontrollierte Zeichnungsstände, festgelegte Bearbeitungsprozesse und eindeutige Prüfkriterien.
Ein freigegebenes Muster dient als Referenz, ersetzt jedoch nicht die laufende Prozesskontrolle.
Ändert sich eine OEM-Zeichnung, müssen betroffene Bezugselemente, Toleranzen und Passflächen erneut bewertet werden. Gegebenenfalls sind Anpassungen an der Aufspannung, am Prüfverfahren oder eine erneute Musterfreigabe erforderlich.
Bei Weforging unterstützen Freigabemuster und Prüfprotokolle die wiederholbare Fertigung. Je nach Projektanforderung werden Materialchargen, Wärmebehandlungen und Prüfergebnisse über Rückverfolgbarkeitsunterlagen und Bauteilkennzeichnungen miteinander verknüpft.
Dadurch wird jede neue Charge anhand der gültigen, freigegebenen Anforderungen gefertigt und geprüft – nicht allein auf Grundlage früherer Produktionsergebnisse.
Fazit
Zuverlässige Roboterbauteile erfordern eindeutige OEM-Zeichnungen, kontrollierte CNC-Bearbeitungsprozesse und geeignete Prüfverfahren. Für Einkäufer bedeutet dies weniger Montagerisiken und eine bessere Grundlage für gleichbleibende Qualität bei Serienaufträgen.
Weforging fertigt kundenspezifische metallische Roboterbauteile nach Zeichnung und stimmt Fertigung und Qualitätsprüfung auf die jeweiligen Projektanforderungen ab.
Senden Sie uns Ihre Zeichnung, um Fertigbarkeit, kritische Toleranzen und Anforderungen an Ihre OEM-Produktion zu besprechen.